كيمياء برايمر E-Coat للسيارات: عملية الترسيب الكهربائي الكاثودي
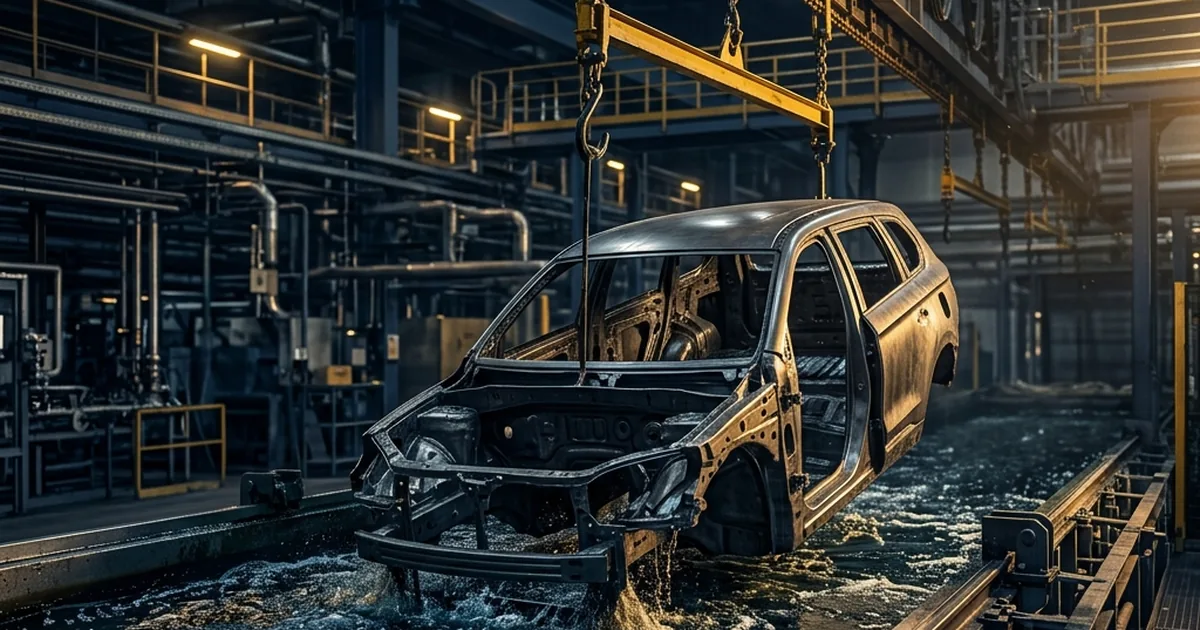
يمكن لهيكل سيارة أن يقضي أقل من ثلاث دقائق مغموراً كلياً في حوض طلاء، ثم يخرج وقد امتدت حماية التآكل إلى كل مقطع صندوقي وخط لحام وتجويف مخفي في بنيته — وهي نتيجة لا يبلغها أي مسدس رش بمفرده. وتلك القدرة هي كيمياء برايمر E-Coat للسيارات: الترسيب الكهربائي الكاثودي، العملية المسؤولة عن طبقة البرايمر المقاومة للتآكل في كل هيكل سيارة مُنتَجة بكميات كبيرة اليوم تقريباً. وتمتد ضمانات التآكل المسبب للثقوب (corrosion perforation) اليوم عادةً إلى عشر سنوات أو أكثر، والعتبات الجانبية (rocker panels) وقيعان الأبواب والمقاطع الصندوقية حيث تنشأ مطالبات الضمان فعلاً هي بالضبط المناطق التي لا يستطيع مسدس الرش ذو خط الرؤية المباشر بلوغها بالكامل. ويشرح هذا الدليل كيف تعمل عملية الترسيب الكهربائي الكاثودي على مستوى الكيمياء، وما الذي يضيفه نظام راتنج الإيبوكسي-أمين ورابط التشابك من الإيزوسيانات المحجوبة إلى أداء الغشاء، ولماذا تحسم جودة المعالجة التمهيدية نجاح E-Coat أو فشله، وكيف يتحقق المصنّعون من أداء التآكل قبل أن يصل هيكل السيارة إلى كابينة الطلاء. وهو مكتوب للمهندسين ورواد الأعمال الذين يقيّمون خطوط الطلاء ضمن تصنيع الدهانات والطلاءات.
لماذا تحتاج هياكل السيارات إلى E-Coat الكاثودي
كل هيكل سيارة ملحوم (body-in-white) مليء بمقاطع صندوقية مغلقة وحواف متراكبة وفجوات ضيقة بين الألواح لا يستطيع مسدس الرش بلوغها بخط رؤية مباشر، مهما حُسِّنت زاوية المسدس أو تصميم كابينة الطلاء. وهذه التجاويف المخفية ليست مجرد إزعاج تصميمي بسيط — بل هي بالضبط المواضع التي تتجمع فيها الرطوبة وملح الطرق والتكثف وتبقى أطول مدة، مما يجعلها أكثر المواضع عرضة للتآكل في المركبة كلها لا أقلها.
يترك الطلاء بالرش وحده هذه التجاويف إما عارية تماماً أو مطلية بغشاء رقيق غير متساوٍ لا يمكن التنبؤ به، وهو عملياً مساوٍ لانعدام الحماية من التآكل في المناطق الأهم. ويحل الترسيب الكهربائي الكاثودي هذه المشكلة باستخدام مجال كهربائي بدلاً من مسار الرش الميكانيكي لدفع الطلاء نحو المعدن، فيصل إلى أي موضع يستطيع سائل الحوض الموصل أن ينفذ إليه فعلاً — بما في ذلك عمق الأعضاء الإنشائية المجوفة وصناديق الأبواب.
ولأن القوة الدافعة وراء E-Coat كهربائية لا ميكانيكية، فإن فهم كيفية ترسيب هذه الكيمياء الكهربائية لغشاء منتظم هو مفتاح فهم سبب نجاح العملية بهذا القدر.
عملية الترسيب الكهربائي الكاثودي
يغمر الترسيب الكهربائي الكاثودي، المعروف عالمياً في الصناعة اختصاراً بـ CED أو E-Coat، هيكل السيارة بعد معالجته تمهيدياً بالكامل في حوض كبير مُقلَّب ومضبوط الحرارة يحتوي مستحلباً مائياً من راتنج كاتيوني وأصبغة (pigments). ويُوصَّل الهيكل بوصفه المهبط (الكاثود)، بينما تُوضع أقطاب المصعد (الأنود) حول جدران الحوض، وتطبيق جهد تيار مستمر (DC) عبر هذا الترتيب هو ما يرسّب الطلاء فعلاً — لا الغمر نفسه.
عند سطح المهبط يستهلك تفاعل اختزال أيونات الهيدروجين ويولّد أيونات الهيدروكسيد، فيرتفع الرقم الهيدروجيني (pH) محلياً عند السطح البيني للمعدن مباشرة. والراتنج في الحوض قابل للذوبان في الماء فقط لأن مجموعات الأمين فيه مبرتنة (protonated) بحمض عضوي؛ وهذا الارتفاع المحلي في pH يعادل البرتنة، فيفقد الراتنج قابلية الذوبان فجأة ويتخثّر مباشرة على الفولاذ في صورة غشاء متصل ملتصق.
- الغمر ورفع الجهد — يدخل الهيكل المعالج تمهيدياً إلى الحوض ويُطبَّق جهد التيار المستمر عبر تدرج مضبوط لتجنب التصاعد المفرط للغازات عند سطح المعدن
- ترسيب الغشاء — يتخثر الراتنج على كل سطح موصل يبلغه سائل الحوض، ويتناقص تيار الترسيب محلياً مع تزايد سمك الغشاء
- الشطف اللاحق — يُشطف الهيكل بالراشح الناتج عن الترشيح الفائق (ultrafiltrate) المستعاد من الحوض نفسه، فيزيل الراتنج غير المترسب الضعيف الالتصاق دون أن يغسل الغشاء المترسب
- الخبز والمعالجة — يمر الهيكل المشطوف عبر فرن، عادةً عند نحو 170–180°C، حيث يحدث تفاعل التشابك الذي يُنهي الغشاء فعلاً
ولا تعمل آلية الترسيب هذه إلا بفضل كيمياء راتنج مهندسة بحيث يكون كاتيونياً وقابلاً للتشتت في الماء وقادراً على التشابك في غشاء كثيف حين يتولى فرن الخبز المهمة — وهنا تصبح الكيمياء مثيرة للاهتمام فعلاً.
كيمياء راتنج E-Coat
تُبنى راتنجات E-Coat الكاثودية حول هيكل من الإيبوكسي المبني على بيسفينول A معدَّل كيميائياً بوظيفة أمين، وهو تركيب اختير لأن بنية الإيبوكسي توفر مقاومة ممتازة للتآكل والتصاقاً قوياً، بينما توفر مجموعات الأمين موضع التشتت في الماء. وتحويل مجموعات الأمين تلك إلى صورة مبرتنة بحمض عضوي مثل حمض الأسيتيك أو حمض اللاكتيك يحوّل الراتنج إلى مستحلب كاتيوني مستقر يمكن تخفيفه في حوض E-Coat المائي أصلاً.
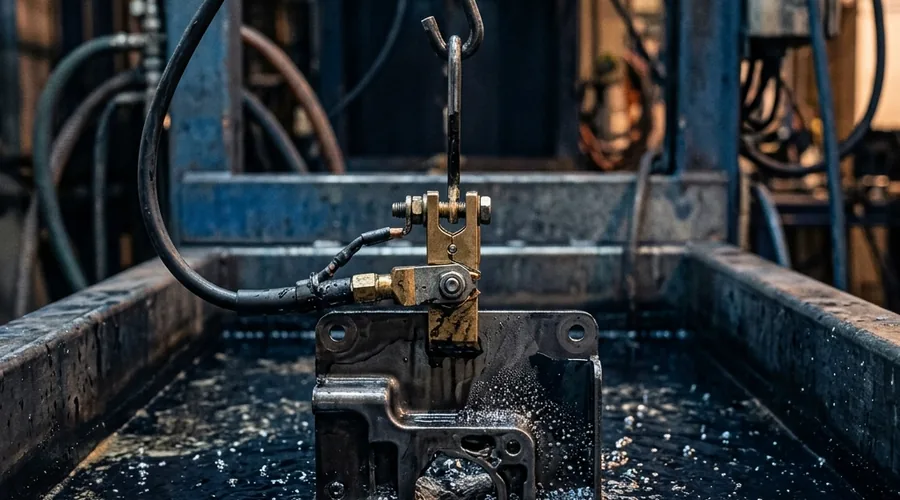
لا يكفي الترسيب وحده لإنهاء الغشاء — فالراتنج لا يزال بحاجة إلى التشابك في شبكة كثيفة مقاومة كيميائياً، وتلك مهمة رابط تشابك من البولي إيزوسيانات المحجوبة (blocked polyisocyanate) المشتَّت إلى جانب الراتنج. وعند درجة حرارة الحوض تبقى مجموعات الإيزوسيانات خاملة كيميائياً، «محجوبة» بمجموعة حماية تمنع التفاعل المبكر، وهذا أمر أساسي لأن الحوض يجب أن يبقى مستقراً في التخزين وفي الخزان مدداً طويلة.
وفي فرن الخبز فقط يتحرر عامل الحجب، فتتفاعل الإيزوسيانات المحررة مع مجموعات الهيدروكسيل على هيكل الراتنج وتكوّن روابط يوريثان متشابكة عبر الغشاء كله. وهذا التصميم المتأخر التفاعل مقصود: فهو يفصل خطوة الترسيب الكهربائي، التي يجب أن تحدث عند درجة حرارة الغرفة في حوض مائي مستقر، عن خطوة المعالجة، التي تتطلب حرارة وتكوّن الشبكة المتشابكة المسؤولة عن مقاومة الغشاء للمذيبات وصلابته وأدائه طويل الأمد في مقاومة التآكل.
غير أن كيمياء الراتنج ورابط التشابك لا تضمنان وحدهما أداءً جيداً للغشاء، إذ لا يهم أي منهما إن لم يكن سطح الفولاذ تحتهما مجهَّزاً تجهيزاً صحيحاً قبل دخول الهيكل حوض E-Coat أصلاً.
المعالجة التمهيدية: لماذا يحسم تحضير السطح الأداء
لا يعمل E-Coat بمعزل عن غيره — فهو يعتمد كلياً على سطح فولاذ مجهَّز تجهيزاً صحيحاً، وتؤثر جودة مرحلة المعالجة التمهيدية للمعادن السابقة لحوض E-Coat تأثيراً مباشراً وقابلاً للقياس في الالتصاق وفي مقاومة التآكل النهائية. فإهمال المعالجة التمهيدية أو ضعف أدائها لا يُضعف الطلاء قليلاً فحسب؛ بل قد يقوّض نظام الحماية من التآكل كله بصرف النظر عن مدى إحكام ضبط كيمياء الترسيب الكهربائي نفسها.
يرتبط طلاء التحويل كيميائياً بالفولاذ العاري — وهو تاريخياً فوسفات الزنك، ومتزايداً بديل رقيق من أكسيد الزركونيوم في الخطوط الحديثة التي تسعى إلى حمأة أقل ومحتوى أقل من المعادن الثقيلة — ويكوّن سطحاً خشناً مجهرياً وتفاعلياً. ويمنح هذا السطح المعالج راتنج E-Coat تثبيتاً أفضل بكثير مما كان سيحققه على معدن غير معالج، ويسهم بطبقته المستقلة من مقاومة التآكل تحت غشاء E-Coat نفسه.
- التنظيف القلوي — يزيل مزلقات السحب وقشور اللحام وزيوت الورش التي كانت ستحجب تكوّن طلاء التحويل والتصاق E-Coat
- مراحل الشطف — تمنع كيمياء التنظيف من تلويث حوض طلاء التحويل في المراحل اللاحقة
- طلاء التحويل — يكوّن طبقة الفوسفات أو أكسيد الزركونيوم التي ترتبط بالفولاذ العاري وتثبّت غشاء E-Coat
- الشطف النهائي بالماء منزوع الأيونات — يزيل بقايا كيمياء طلاء التحويل قبل دخول الهيكل حوض E-Coat نفسه
وحين يكون السطح محوَّلاً ومشطوفاً تحويلاً صحيحاً يصبح نظام الطلاء جاهزاً لتقييم مدى صموده فعلاً في الخدمة — وهذه مسألة اختبار وضبط جودة، لا مجرد تصميم للعملية.
عيوب الغشاء وضبط الجودة
حتى خط E-Coat حسن التصميم قد ينتج عيوباً مرئية في الغشاء، ومعرفة سبب كل عيب ضرورية لتشخيص مشكلة الإنتاج بسرعة بدلاً من التعامل مع كل عيب كأنه لغز. وتعود معظم عيوب E-Coat إلى تلوث الحوض أو ضبط الجهد أو الحدود الهندسية المتأصلة في الترسيب الكهربائي نفسه.
- الفوهات (Craters) — فراغات دائرية صغيرة سببها تلوث يخل بالتوتر السطحي، مثل قطيرات السيليكون أو الزيت في الحوض أو على الركيزة
- الثقوب الدبوسية (Pinholing) — فقاعات غاز محتجزة ناتجة عن تصاعد مفرط للهيدروجين عند المهبط، وتنجم عادةً عن رفع الجهد بسرعة كبيرة قبل أن يبني الغشاء مقاومة عازلة كافية
- ترقق قفص فاراداي (Faraday cage thinning) — انخفاض بناء الغشاء في أعمق المقاطع الصندوقية وأكثرها حجباً، حيث تكون خطوط المجال أضعف رغم أن قدرة الرمي الإجمالية جيدة على الأسطح الأكثر انفتاحاً
ويعتمد التحقق من أن الخط يتجنب هذه العيوب ويحقق أهداف التآكل على مجموعة محددة من فحوص الجودة: تؤكد مقاييس سمك الفيلم الجاف بناء الطلاء في مواضع متعددة من الهيكل، ويؤكد اختبار الالتصاق بالتشبيك (cross-hatch) وفق ASTM D3359 أن الغشاء ملتصق التصاقاً صحيحاً، ويؤكد اختبار الدعك بالمذيب أن خبز المعالجة شبّك الغشاء فعلاً بدلاً من تركه ناقص المعالجة.
وتوجد بروتوكولات الاختبار هذه لأن مهمة E-Coat الحقيقية هي حماية المعدن عقداً أو أكثر في الميدان، لا مجرد أن يبدو خالياً من العيوب يوم تغادر المركبة المصنع — وهذا بالضبط ما يجعل E-Coat أول طبقات الطلاء العديدة التي يتلقاها الهيكل لا آخرها.
E-Coat مقابل برايمر الرش ضمن طبقات الطلاء
لا يُعدّ E-Coat وبرايمر الرش التقليدي تقنيتين متنافستين بقدر ما هما طبقتان متكاملتان تؤدي كل منهما مهمة مختلفة تماماً، ويتلقى كل هيكل سيارة حديثة تقريباً الطبقتين بالتتابع لا إحداهما بدلاً من الأخرى. وقد هُندس E-Coat للحماية من التآكل والالتصاق فحسب — وعادةً ما يُورَّد بلون رمادي أو أسود غير لامع دون اشتراط لمعان أو ثبات أمام الأشعة فوق البنفسجية، إذ لا يبقى منه شيء مكشوفاً بعد تطبيق بقية طبقات الطلاء.
| الخاصية | E-Coat الكاثودي | طبقة التسوية المطبَّقة بالرش (Primer-Surfacer) |
|---|---|---|
| طريقة التطبيق | غمر كامل، وترسيب مدفوع كهربائياً | مسدس رش، بخط الرؤية المباشر فقط |
| التغطية في المقاطع الصندوقية والوصلات | ممتازة — تبلغ التجاويف عبر المجال الكهربائي | ضعيفة إلى معدومة — محجوبة ميكانيكياً |
| الدور الرئيسي | الحماية من التآكل والالتصاق بالركيزة | نعومة السطح ومقاومة التشظي |
| سمك الغشاء المعتاد | نحو 18–25 ميكرون | يختلف بحسب المنتج، ويُطبَّق فوق E-Coat |
| الموضع في طبقات الطلاء | الطبقة الأولى، مباشرة فوق الفولاذ المعالج تمهيدياً | الطبقة الثانية، تُطبَّق فوق E-Coat المعالَج |
بعد معالجة E-Coat يتلقى الهيكل عادةً طبقة تسوية (primer-surfacer) مطبَّقة بالرش لتحقيق النعومة ومقاومة تشظي الحصى، ثم طبقة أساسية (basecoat) للون، وأخيراً طبقة شفافة (clearcoat) للمعان والحماية من الأشعة فوق البنفسجية — وكل طبقة منها، وقد ناقشناها بمزيد من العمق في دليلنا الأوسع عن الطلاءات المقاومة للتآكل، تؤدي مهمة لم تُصمَّم كيمياء الترسيب الكهربائي لـ E-Coat للتعامل معها.
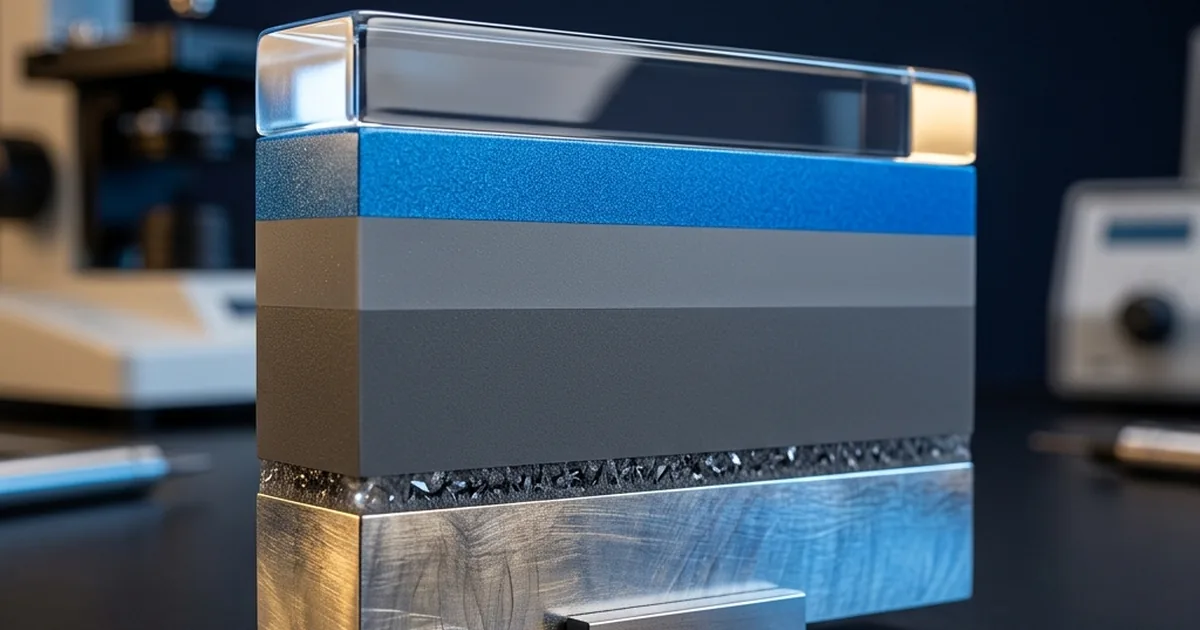
وفهم موضع انتهاء مهمة E-Coat وبداية بقية طبقات الطلاء هو ما يتيح للمصنّع تحديد العملية المناسبة للحماية من التآكل دون الإفراط في هندسة الطبقات التي لا يُطلب منها سوى حسن المظهر.
الأسئلة الشائعة
لماذا لا تكتفي شركات صناعة السيارات بطلاء الهياكل بالرش بدلاً من استخدام E-Coat؟
يعتمد الطلاء بالرش على خط رؤية مباشر بين مسدس الرش والسطح المراد طلاؤه، وهيكل السيارة الملحوم (body-in-white) مليء بمقاطع صندوقية مغلقة وحواف متراكبة وفجوات ضيقة بين الألواح لا تبلغها أي زاوية للمسدس. أما الترسيب الكهربائي الكاثودي فيعمل بطريقة مختلفة — إذ يستخدم مجالاً كهربائياً لدفع جسيمات الراتنج المشحونة نحو كل سطح موصل يستطيع حوض الطلاء النفاذ إليه، بما في ذلك داخل الأعضاء الإنشائية المجوفة، لأن القوة الدافعة كهربائية لا مسار رش ميكانيكي.
وهذا بالضبط ما يجعل E-Coat، لا برايمر الرش، مسؤولاً عن حماية التجاويف المخفية التي ينشأ فيها فعلاً الجزء الأعظم من تآكل السيارات المسبب للثقوب (corrosion perforation).
ما المقصود بـ«قدرة الرمي» (throwing power) في الترسيب الكهربائي، ولماذا تهم هذا القدر لهياكل السيارات؟
تصف قدرة الرمي مقدرة نظام الترسيب الكهربائي على بناء غشاء منتظم السمك إلى حد معقول حتى في المناطق الغائرة منخفضة كثافة التيار البعيدة عن الأقطاب المقابلة في الحوض، وهي مهمة لأن أكثر مناطق هيكل السيارة عرضة للتآكل هي بالضبط تلك التجاويف التي يصعب بلوغها. ويحقق E-Coat الكاثودي قدرة رمي جيدة لأن الغشاء المترسب نفسه عازل كهربائياً، فمع تزايد سمك الغشاء عند أي موضع يتباطأ معدل الترسيب هناك بينما تواصل المناطق الأرق والأقل طلاءً تلقي التيار — وهي آلية ذاتية التحديد وذاتية التسوية لا تستطيع أي عملية رش محاكاتها.
غير أن قدرة الرمي ليست غير محدودة، فما زالت المقاطع الصندوقية العميقة أو الضيقة جداً تشهد انخفاضاً معيناً في بناء الغشاء مقارنةً بأسطح الألواح المفتوحة، ولهذا تظل المعالجة التمهيدية وتصميم التصريف في هندسة الهيكل مهمين إلى جانب كيمياء E-Coat نفسها.
ماذا يحدث كيميائياً فعلاً حين يترسب الراتنج على هيكل السيارة في حوض E-Coat؟
يُوصَّل هيكل السيارة بوصفه المهبط (الكاثود) ويُغمر في حوض مائي يحتوي مستحلب راتنج إيبوكسي-أمين كاتيوني، وعند تطبيق جهد تيار مستمر (DC) يولّد تفاعل اختزال على سطح معدن الهيكل أيونات هيدروكسيد ويستهلك أيونات هيدروجين من الحوض المحيط. ويعادل هذا الارتفاع المحلي في pH عند سطح المعدن مجموعات الأمين المبرتنة في الراتنج، التي لم تكن قابلة للذوبان في الماء إلا لأنها مبرتنة بحمض أصلاً، فيفقد الراتنج قابلية ذوبانه في الماء ويتخثر مباشرة على الفولاذ في صورة غشاء متصل ملتصق.
والتفاعل يحدث بالكامل عند السطح البيني وينتهي ذاتياً: فما إن يُطلى موضع حتى يحجب الغشاء العازل مرور التيار عند ذلك الموضع بعينه، وهي الآلية نفسها المسؤولة عن قدرة الرمي الممتازة لهذه العملية.
لماذا انتقلت الصناعة من E-Coat الأنودي إلى الكاثودي؟
كان الترسيب الكهربائي الأنودي، النسخة الأقدم من هذه التقنية، يوصِّل هيكل السيارة بوصفه المصعد (الأنود)، مما يعني أن تفاعل الترسيب كان يؤكسد الحديد فعلاً عند سطح الفولاذ، فتتحرر أيونات حديد تهاجر إلى الغشاء المترسب وتُضعف مقاومته للتآكل والتصاقه بصورة قابلة للقياس بمرور الوقت. أما E-Coat الكاثودي فيعكس القطبية بحيث يصبح الهيكل مهبطاً يخضع لتفاعل اختزال بدلاً من ذلك، مما يتجنب إذابة معدن الركيزة في الطلاء، وكان التغيير الكيميائي الجوهري الذي مكّن الأنظمة الكاثودية من تقديم أداء أفضل بكثير في مقاومة التآكل على المدى الطويل.
وبحلول ثمانينيات القرن الماضي (1980s) أصبح E-Coat الكاثودي تقنية البرايمر السائدة في صناعة السيارات عالمياً تحديداً بسبب هذه الميزة في أداء مقاومة التآكل، وما زال المعيار حتى اليوم.
هل يحل E-Coat محل المعالجة التمهيدية، أم ما زالت هياكل السيارات تحتاج إلى الفسفتة أولاً؟
لا يحل E-Coat محل المعالجة التمهيدية — فالعمليتان تعملان معاً، وإهمال المعالجة التمهيدية أو ضعف أدائها سيُضعف التصاق E-Coat وأداءه في مقاومة التآكل بصرف النظر عن مدى إحكام ضبط كيمياء الترسيب الكهربائي نفسها. ويرتبط طلاء التحويل، وهو تاريخياً فوسفات الزنك ومتزايداً بديل رقيق من أكسيد الزركونيوم في الخطوط الحديثة، كيميائياً بالفولاذ العاري ويكوّن سطحاً خشناً مجهرياً وتفاعلياً يلتصق به راتنج E-Coat التصاقاً أقوى بكثير مما سيلتصق بمعدن غير معالج.
كما تسهم المعالجة التمهيدية بطبقتها الخاصة من مقاومة التآكل تحت غشاء E-Coat، فالعمليتان متكاملتان فعلاً لا تحل إحداهما محل الأخرى.
ما سمك غشاء E-Coat المعتاد في السيارات، وكيف يُضبط؟
يبلغ سمك أغشية E-Coat في السيارات عادةً نحو 18 إلى 25 ميكرون سمكاً للفيلم الجاف، وهو نطاق مختار لموازنة الحماية من التآكل ومقاومة التشظي (chip resistance) وسلوك الترسيب ذاتي التحديد للطلاء نفسه. ويُضبط سمك الغشاء أساساً عبر جهد الحوض ومدة الغمر وتركيز المواد الصلبة في الحوض والتوصيلية، لأن عملية الترسيب ذاتية التنظيم بطبيعتها — فما إن تبلغ المقاومة الكهربائية للغشاء النامي عتبة معينة عند جهد معين حتى يتوقف الترسيب عند ذلك الموضع فعلياً.
ويتحقق المصنّعون من بناء الغشاء الفعلي بمقاييس سمك الفيلم الجاف في مواضع متعددة من الهيكل، لأن تأثيرات قفص فاراداي في أعمق التجاويف ما زالت قادرة على إنتاج غشاء أرق بصورة قابلة للقياس مقارنةً بالألواح المفتوحة الأكثر انكشافاً.
هل E-Coat هو طبقة الطلاء النهائية على هيكل السيارة، أم يُضاف طلاء آخر فوقه؟
E-Coat ليس الإنهاء المرئي النهائي أبداً — فهو بالكلية طبقة برايمر للحماية من التآكل وتعزيز الالتصاق، تُطبَّق بلون رمادي أو أسود دون اشتراط لمعان أو ثبات أمام الأشعة فوق البنفسجية، إذ لن يبقى منه شيء مكشوفاً بعد تطبيق بقية طبقات الطلاء. وبعد خبز غشاء E-Coat ومعالجته يتلقى الهيكل عادةً طبقة تسوية (primer-surfacer) مطبَّقة بالرش لتحقيق النعومة ومقاومة التشظي، تليها طبقة أساسية (basecoat) للون وأخيراً طبقة شفافة (clearcoat) للمعان والحماية من الأشعة فوق البنفسجية، وتؤدي كل طبقة دوراً لم تُصمَّم كيمياء الترسيب الكهربائي لـ E-Coat لتوفيره.
هل تطوّر خط طلاء للسيارات؟
تقدم Global Formulation استشارات الطلاءات — اختيار عمليات E-Coat والمعالجة التمهيدية، وتقييم كيمياء الراتنجات، وتصميم برامج اختبار التآكل.
تحدث إلى فريق التركيب لدينا