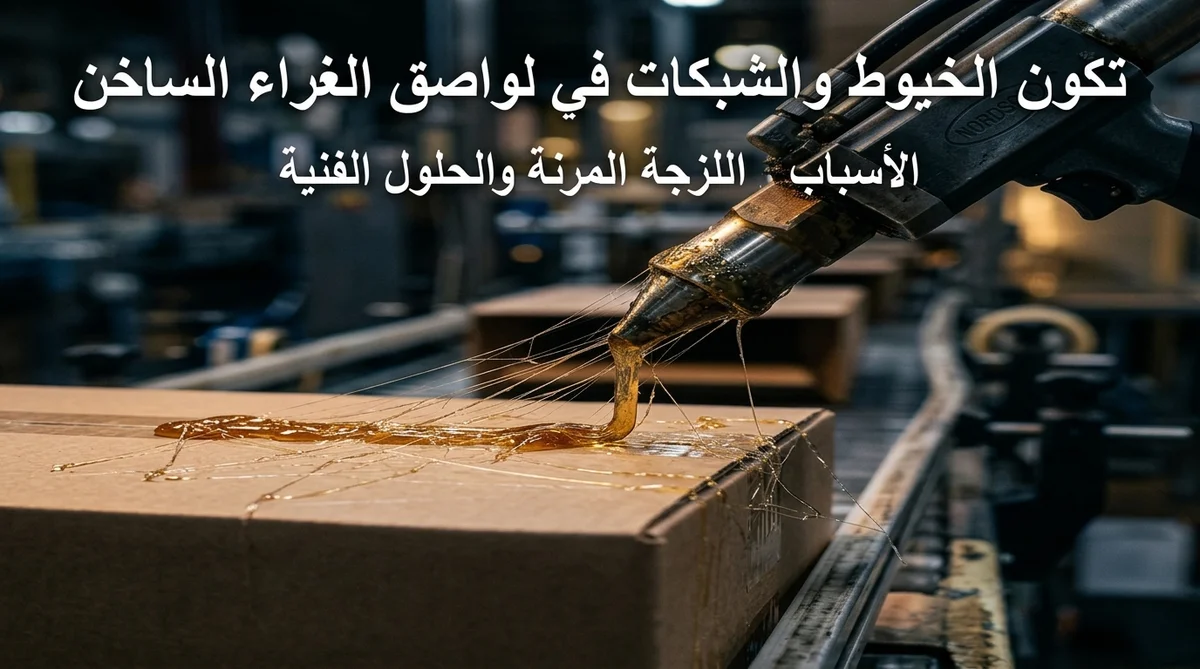
ينبغي أن تترك كل فوهة غراء ساخن على خط التعبئة والتغليف لديك نقطة أو خطاً أو نمط رش نظيفاً — لا خيطاً متدلياً يمتد فوق غطاء الكرتون، أو يلتف حول حسّاس العين الكهروضوئية، أو يلتصق بالمنتج التالي على السير الناقل. ويُعد تكوّن الخيوط والشبكات العنكبوتية (Stringing and Webbing) في لواصق الغراء الساخن أحد أكثر الشكاوى شيوعاً التي يطرحها مهندسو التعبئة على موردي اللواصق، ونادراً ما يظهر كفشل دراماتيكي منفرد. بل يتراكم تدريجياً: أعطال في الحساسات تجبر الخط على التوقف غير المخطط له، ورفض جمالي للكرتون الموجه للمستهلك، وتطاير ألياف لاصقة شاردة إلى مناطق المنتجات حيث تؤدي إلى حجز الشحنات لمراقبة الجودة. ويميل معظم المشغلين إلى ضبط قرص درجة الحرارة أولاً، ويفاجأون بأن رفعها أو خفضها بالكاد يحل المشكلة. يشرح هذا المقال سبب تكوّن خيوط الغراء الساخن بهذه الطريقة — السلوك اللزج المرن (viscoelastic) الذي يحرك تكوّن الخيوط — وكيفية التمييز بين سبب ناتج عن العملية التشغيلية وسبب ناتج عن تركيبة المادة اللاصقة، وما هي الرافعات التصحيحية التي تسد هذه الفجوة عملياً. تدعم Global Formulation مُركّبي ومحوّلي اللواصق عبر هذا النوع الدقيق من تشخيص الأعطال، بدءاً من دراسات الريولوجيا المعملية وصولاً إلى استكشاف الأخطاء وإصلاحها بجوار خط الإنتاج.
فهم المشكلة: كيف تبدو الخيوط والشبكات فعلياً
يصف مصطلح تكوّن الخيوط (Stringing) خيطاً رفيعاً ومتصلاً من اللاصق المنصهر يتدلى من طرف الفوهة أو من الحافة الخلفية لخط الغراء بعد تحرك الفوهة أو إغلاقها. أما التشبيك (Webbing)، أو التشبيك العنكبوتي (Cobwebbing)، فهو الظاهرة نفسها ولكن على نطاق أوسع — حيث تتقاطع خيوط متعددة بين نقاط تطبيق متجاورة، أو حواف الركائز، أو أجزاء الماكينة المكشوفة. ويشير مصطلح التذييل (Tailing) إلى شكل أرفع يظهر تحديداً في نهاية خط الغراء، حيث تواجه آلية القطع في الفوهة صعوبة في فصل المصهور بشكل حاسم. وترجع هذه الأعراض الثلاثة جميعها إلى الخاصية الأساسية نفسها: مقاومة اللاصق للانفصال النظيف تحت قوى الشد والاستطالة وهو لا يزال في الحالة المنصهرة.
- تلوث الحساسات والخلايا الكهروضوئية (Photo-eye) — تتراكم الخيوط على الحساسات الضوئية، وموجهات الليزر، وعجلات التشفير (encoders)، مما يتسبب في توقفات خاطئة لآلات إغلاق وتشكيل الكرتون.
- الرفض الجمالي — تؤدي الخيوط المرئية على السطح الخارجي لكرتون التجزئة، أو العلب القابلة للطي، أو أختام الأكياس إلى فشل فحص الجودة لدى العملاء حتى لو كان الترابط الهيكلي بحد ذاته متيناً.
- تلوث المنتج — في تعبئة وتغليف الأغذية ومنتجات النظافة والعناية الشخصية، يؤدي سقوط ألياف لاصقة شاردة على أسطح المنتجات أو داخل الحاويات المفتوحة إلى حجز المنتجات وإيقاف شحنها.
- انسداد وتلوث الفوهات والوحدات — يعاد ترسيب الخيوط التي لا تنفصل تماماً على جسم مسدس الغراء والأدوات المجاورة، مما يسرع الحاجة إلى دورات التنظيف والصيانة.
ولا يشير أي من هذه الأعراض إلى ضعف قوة الترابط — فاللاصق غالباً ما يؤدي وظيفته كما هو مخطط لها تماماً بمجرد تصلبه. تكمن المشكلة بالكامل في تلك الأجزاء من الثانية الفاصلة بين لحظة إطلاق الفوهة للغراء ولحظة انفصال المصهور فعلياً، وهنا تحديداً تبدأ الآلية الحقيقية.
الأسباب الجذرية: الآلية اللزجة المرنة وراء تكوّن الخيوط
لواصق الغراء الساخن ليست سوائل لزجة بسيطة — بل هي مصهورات لزجة مرنة (viscoelastic melts)، تجمع بين تدفق السوائل والاستعادة المرنة الشبيهة بالمطاط. فعندما ترتفع الفوهة عن الركيزة أو يُغلق صمام القطع في المسدس، يتعرض عنق اللاصق الرفيع الذي يربط خط الغراء برأس الفوهة للشد تحت تدفق استطالي (extensional flow) بدلاً من تدفق القص (shear flow). السائل اللزج النقي يترقق ببساطة وينفصل؛ أما المصهور اللزج المرن فيقاوم هذا الترقق لأن سلاسل البوليمر فيه تظل متشابكة وتستعيد مرونتها، مما يؤدي إلى استطالة العنق إلى خيط رفيع قبل أن ينقطع في النهاية، أو في أسوأ الحالات، لا ينفصل تماماً على الإطلاق. وتتحكم المرونة الاستطالية لمصهور الغراء الساخن في ميله لتكوين الخيوط بدرجة تفوق بكثير تأثير لزوجته الكلية عند درجة حرارة التطبيق، وهو بالضبط السبب في أن تعديل قرص درجة الحرارة وحده يفشل غالباً في حل المشكلة.
كيمياء البوليمرات والتركيبات
تسهم بوليمرات الستايرين المشتركة الكتلية (Styrenic block copolymers) مثل SIS و SBS، المستخدمة كقاعدة مرنة في العديد من لواصق التعبئة وإغلاق الكرتون، في توفير الاستعادة المرنة المطاطية التي تمنح قوة تقشير وقص ممتازة — وتلك الخاصية ذاتها هي التي تدفع نحو تكوين خيوط استطالية طويلة. وتغير ملاءمة الراتنجات المكتسبة للالتصاق (Tackifying resins) ومحتوى الشمع هذا التوازن بشكل مباشر: فإضافة الشمع تقصر ريولوجيا المصهور وتقلل الاستعادة المرنة، مما يجعله أحد أكثر الرافعات الكيميائية المباشرة لمكافحة تكوّن الخيوط، مع أن زيادة الشمع المفرطة قد تؤثر سلباً على مرونة الالتصاق والأداء في درجات الحرارة المنخفضة. وتنتج لواصق EVA خيوطاً أقل عموماً مقارنة بأنظمة المطاط القائمة على SIS أو SBS لأن لـ EVA استعادة مرنة أقل، بينما تقع رتب البولي أوليفينات بينهما اعتماداً على نوع الراتنج المحدد.
التدهور الحراري وزمن بقاء المصهور في الخزان
يؤدي بقاء اللاصق لفترات طويلة عند درجات حرارة مرتفعة في خزان الصهر — وخاصة في الخزانات ذات الحجم الأكبر من معدل الإنتاج الفعلي أو التي تعمل دون غطاء من النيتروجين للحد من التعرض للأكسجين — إلى تدهور تأكسدي يمكن أن يبني تفرعات طويلة السلسلة وهياكل جل مجهرية داخل البوليمر. وهذا مسار يؤدي فيه التدهور إلى زيادة مرونة المصهور بدلاً من تقليلها، لذلك فإن الغراء الساخن الذي يتصرف بشكل مقبول عند خروجه من برميل جديد يمكن أن يسوء تكوّن الخيوط فيه بشكل ملحوظ على مدار نوبة العمل مع بقاء المادة في الخزان الساخن وإعادة تسخينها باستمرار. ويعد التغميق المرئي للون اللاصق أو ارتفاع اللزوجة المقاسة مقارنة بمواصفات الراتنج النقي دليلاً عملياً على نمط الفشل هذا.
تصميم المسدس، آلية القطع، ومعايير التطبيق
تحدد آلية قطع الفوهة أو المسدس — سواء كانت صمام إبرة ميكانيكياً، أو مساعدة هوائية، أو سحب تفريغي عكسي (vacuum suck-back) — مدى نظافة وحسم انفصال خط الغراء عن طرف الفوهة عند نهاية الدفعة. فآلية القطع التي لا تسحب المصهور بالسرعة الكافية، أو زيادة المسافة الفاصلة بين الفوهة والسطح (standoff distance) بالنسبة لسرعة الخط، تمنح الخيط المرن وقتاً ومسافة أكبر ليتشكل قبل أن ينقطع. كما أن عدم توافق سرعة الخط، عندما يتحرك السير أو الركيزة أسرع مما يسمح به زمن الفتح (open time) للاصق، يفاقم المشكلة الهندسية نفسها من الاتجاه المعاكس.
| العامل | الأثر على تكوّن الخيوط | المحفز النموذجي |
|---|---|---|
| محتوى المطاط الصناعي (SIS/SBS) | يزيد من مرونة وطول الخيوط | رتب إغلاق الكرتون ذات قوى التقشير والقص العالية |
| محتوى الشمع | يقلل من مرونة المصهور و"يقصر" التدفق | التركيبات المطاطية منخفضة الشمع أو الخالية منه |
| زمن بقاء ودرجة حرارة خزان المصهور | يزيد تكوّن الخيوط عبر التدهور التأكسدي | الخزانات الكبيرة، غياب غطاء النيتروجين، التوقف مع استمرار التسخين |
| تصميم آلية قطع الفوهة | يحدد مدى نظافة وانفصال قطرة الغراء | صمام قطع متآكل أو غير متوافق بشكل جيد |
| المسافة الفاصلة وسرعة الخط | يمنح الخيط مزيداً من الوقت والمسافة للتشكل | خطوط الإنتاج عالية السرعة مع هندسة مسدس غير متوافقة |
إن إدراك أيٍّ من هذه الرافعات يقف فعلياً وراء شكوى تكوّن الخيوط يمثل الفارق الحقيقي بين تعديل هندسي للفوهة يستغرق خمس دقائق وبين مراجعة للتركيبة الكيميائية تستغرق أسابيع — وهو بالضبط ما صُمم تسلسل التشخيص أدناه للفصل فيه.
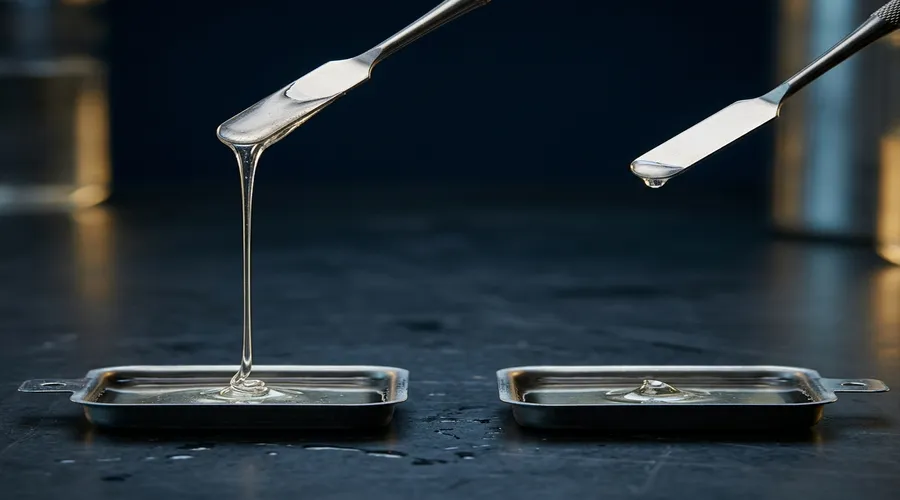
التشخيص: كيف تؤكد السبب الجذري
يفصل التشخيص الدقيق بين تكوّن الخيوط المتجذر في الكيمياء الذاتية للاصق وبين الخيوط الناتجة عن إعداد المعدات وظروف العملية التشغيلية، ويختلف المسار التصحيحي اختلافاً جذرياً اعتماداً على العامل المهيمن. يجنب العمل عبر التسلسل أدناه بالترتيب، بدلاً من القفز مباشرة إلى تغيير التركيبة، الوقوع في الفخ الشائع المتمثل في إعادة صياغة التركيبة لمعالجة صمام قطع متآكل أو خزان صهر مفرط الحرارة.
- اختبار المقارنة بين المادة النقية والمادة المستخدمة (Bracket test) — قم بتطبيق الغراء مباشرة من برميل أو عبوة مفتوحة حديثاً إلى جانب مادة مسحوبة من خزان الصهر العامل. إذا أظهرت مادة الخزان خيوطاً أسوأ بشكل ملحوظ، فإن التدهور الحراري أو زمن البقاء هو السبب المساهم، وليس التركيبة الأساسية وحدها.
- مراجعة درجة حرارة خزان المصهور وسجل بقاء المادة — تحقق من نقطة الضبط مقابل نافذة التطبيق المحددة من الشركة المصنعة، وقدّر المدة التي قضتها المادة عند درجة الحرارة، بما في ذلك فترات الاستعداد والتوقف بين النوبات.
- فحص آلية القطع والمسافة الفاصلة للفوهة — تأكد من أن صمام القطع في المسدس يتراجع بالكامل وبسرعة، وافحص بحثاً عن أي تآكل أو انسداد جزئي عند طرف الفوهة، وقس المسافة الفاصلة مقارنة بتوصيات الشركة المصنعة للماكينة عند سرعة الخط الحالية.
- إجراء اختبار قياسي لطول الخيط — قم بتطبيق خط غراء مضبوط وقس طول الخيط المتدلي عند سرعة ومسافة رفع ثابتة، وكرر الاختبار على مدار نوبة العمل لمعرفة ما إذا كان تكوّن الخيوط يزداد سوءاً مع زيادة زمن بقاء المادة في الخزان.
- فحص وجود تفحم أو تغير في اللون — يؤكد وجود مادة داكنة عند طرف الفوهة أو في زوايا الخزان حدوث تدهور تأكسدي حتى لو كانت قراءة اللزوجة الإجمالية لا تزال قريبة من المواصفات.
إن النمط الذي تظهر فيه المادة النقية الجديدة خيوطاً بالسوء نفسه لمادة الخزان، عبر خطوط متعددة تشغل نفس الرتبة من اللاصق، يشير نحو المرونة الجوهرية للبوليمر. أما النمط الذي يسوء فيه تكوّن الخيوط عبر نوبة العمل أو يختفي بعد صيانة الفوهة، فيشير مباشرة إلى العملية التشغيلية والمعدات.
استراتيجيات الحلول: المقاربات التصحيحية
يعني تصحيح مشكلة الخيوط الاختيار بين حلول على مستوى العملية تعالج كيفية توزيع اللاصق وحلول على مستوى التركيبة تعالج المرونة الاستطالية للمصهور نفسه، وتعتمد نقطة البداية الصحيحة مباشرة على نمط التشخيص أعلاه. ومعاملة كل شكوى خيوط كمشكلة تركيبة كيميائية يخاطر بالدخول في دورة إعادة صياغة مكلفة بينما كان صمام القطع المتآكل هو السبب الفعلي.
تعديلات المعدات والعملية التشغيلية
- ترقية آلية القطع — يساعد الانتقال إلى نظام سحب تفريغي عكسي (vacuum suck-back) أو قطع بمساعدة هوائية متوافقة بدقة في تحسين نظافة وحسم انفصال قطرة المصهور عن الفوهة عند نهاية الدفعة.
- تصحيح المسافة الفاصلة والتوقيت — يؤدي تقليل المسافة بين الفوهة والسطح وإعادة مزامنة توقيت المسدس مع سرعة الخط الفعلية إلى تقليص النافذة الزمنية والمكانية المتاحة لتشكل الخيط.
- إدارة خزان المصهور — يؤدي اختيار حجم خزان متناسب مع معدل الإنتاج الفعلي، وتقليل أوقات الانتظار في وضع الاستعداد، وإضافة تغطية بالنيتروجين إلى الحد من مسار التدهور التأكسدي الذي يزيد الخيوط سوءاً أثناء النوبة.
- دورية تنظيف الفلاتر والفوهات — يمنع التنظيف الدوري لترسبات الفحم والجل المجهري عند طرف الفوهة أنماط التدفق غير المنتظمة التي تولد خيوطاً عشوائية.
تعديلات على مستوى التركيبة
عندما تكون معايير العملية التشغيلية محسنة بالفعل وتستمر مشكلة الخيوط، تنتقل رافعة التصحيح إلى نظام البوليمر نفسه. يؤدي رفع نسبة الشمع إلى تقصير ريولوجيا المصهور وتقليل الاستعادة المرنة، بينما يؤدي تعديل نوع أو نسبة المطاط الصناعي، أو الانتقال نحو قاعدة بولي أوليفين أقل مرونة، إلى تقليل السلوك الاستطالي المحرك لتكوّن الخيوط. ويجب موازنة كل تغيير من هذه التغييرات بعناية مقابل متطلبات قوة الترابط، وزمن الفتح، والمرونة عند درجات الحرارة المنخفضة التي يحتاجها التطبيق فعلياً، بحيث تأتي التعديلات التركيبية مكملة للتشخيص السليم وليست بديلاً عنه.
الوقاية: ضوابط العمليات واستراتيجيات التركيب لمنع التكرار
إن منع تكرار شكاوى تكوّن الخيوط يتطلب التحقق من ملاءمة رتبة اللاصق وإعدادات التوزيع في ظل ظروف الإنتاج الحقيقية قبل تشغيل الخط، وليس بعد وقوع أول عطل في الحساسات. وبناء إجراءات التحقق هذه ضمن بروتوكولات التشغيل الأولي والصيانة الدورية يردم الفجوة بين التجربة المخبرية الناجحة وواقع نوبة الإنتاج الفعلية.
- اختيار رتبة لاصق متوافقة مع التطبيق — حدد كيمياء الغراء الساخن بناءً على سرعة الخط الحقيقية، وآلية القطع، وهندسة المسافة الفاصلة، وليس على مستهدفات قوة الالتصاق فحسب.
- حجم خزان المصهور والتغطية بالغاز الخامل — طابق سعة الخزان مع معدل التدفق الفعلي واستخدم التغطية بالنيتروجين حيثما كان بقاء المصهور لفترات طويلة أمراً لا مفر منه، للحد من التدهور التأكسدي قبل حدوثه.
- خفض درجة الحرارة في وضع الاستعداد — اخفض حرارة الخزان أثناء فترات التوقف مثل تبديل النوبات أو عطلات نهاية الأسبوع بدلاً من إبقاء حرارة التطبيق الكاملة مستمرة.
- جدولة صيانة الفوهات وصمامات القطع — افحص وصِن صمامات القطع وأطراف الفوهات وفق فترات زمنية محددة بدلاً من الانتظار حتى تتسبب الخيوط المرئية في طلب صيانة طارئة.
يميل نظام الغراء الساخن الذي يُدار بهذه الطريقة إلى الحفاظ على أدائه من حيث تكوّن الخيوط طوال العمر التشغيلي للأدوات، مع اكتشاف أي انحراف ناتج عن تراكم الفحم أو تآكل الصمامات قبل أن يتحول إلى توقف مفاجئ للخط.
متى يجب التصعيد إلى متخصص
تُحل معظم شكاوى تكوّن الخيوط عبر تسلسل التشخيص والتصحيح أعلاه — اختبار المقارنة، مراجعة آلية القطع والمسافة الفاصلة، إدارة خزان المصهور، وعند الحاجة، ضبط موجه لنسب الشمع أو المطاط الصناعي. ومع ذلك، هناك مجموعة محددة من الحالات تشير إلى مشكلة كامنة أكثر تعقيداً تستدعي مراجعة تركيبية متخصصة.
يجب التصعيد عندما تظهر المادة النقية الجديدة خيوطاً بالسوء نفسه للمادة التي بقيت في الخزان، مع استنفاد كافة تعديلات المعدات الممكنة، إذ يشير هذا النمط إلى المرونة الذاتية للبوليمر والتي لا يمكن حلها عبر الماكينة. كما يجدر التصعيد عندما تكون المشكلة متطابقة عبر خطوط متعددة أو مصانع مختلفة تستخدم رتبة اللاصق نفسها، لأن هذا الانتشار ينفي فرضية عطل ماكينة فردية ويرجّح أن مصدر المشكلة هو دفعة الراتنج أو التركيبة الأساسية نفسها. وأخيراً، يجب التصعيد عندما يتطلب تعديل التركيبة لتقليل الخيوط موازنة دقيقة مع قوة الالتصاق، أو زمن الفتح، أو المرونة في درجات الحرارة المنخفضة المحددة مسبقاً بمواصفات صارمة — فهذا النوع من المقايضات متعددة الخصائص يُدار بأفضل شكل مع خبير تركيبات قادر على إعادة التحقق من كامل نافذة الأداء، وليس عَرَض الخيوط وحده.
تُعد ظاهرة تكوّن الخيوط والشبكات في الغراء الساخن مشكلة قابلة للحل بمجرد تشخيص التوازن بين مرونة البوليمر، والتاريخ الحراري، وهندسة التوزيع بشكل صحيح. لمزيد من التفاصيل حول أنظمة البوليمرات وراء هذه التركيبات، راجع دليلنا حول كيمياء وتطبيقات لواصق الغراء الساخن الصناعية، وللاطلاع على جانب اللواصق الحساسة للضغط، راجع مقارنتنا بين لواصق الأكريليك مقابل المطاط الحساسة للضغط. كما تغطي قاعدة معرفة المواد اللاصقة ومانعات التسرب السياق التركيبي الأوسع الذي يندرج تحته هذا الفشل. وللحصول على معلومات صناعية مستقلة حول معدات الغراء الساخن وممارسات خطوط التعبئة والتغليف، يوفر كل من مجلس اللواصق ومانعات التسرب (ASC) وPackaging Digest موارد ومراجع فنية متخصصة.