الدليل الشامل للتنظيف في المكان (CIP) في تصنيع الأغذية والمشروبات
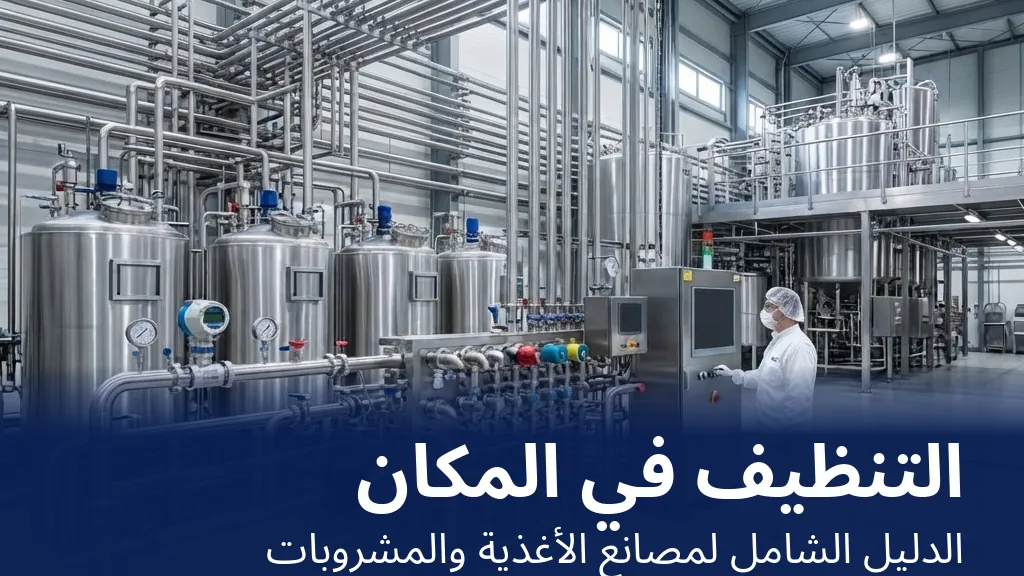
إن خط الإنتاج الذي لا يمكن تنظيفه وفق معيار متحقَّق منه بين الدفعات هو خط إنتاج لا يستطيع قانونياً شحن منتج غذائي أو مشروب، وهذا بالضبط ما يجعل التنظيف في المكان (CIP) في صميم العمل التشغيلي لكل منشأة ألبان وتخمير وتصنيع أغذية لا مجرد إجراء ملحق بالعملية. فأنظمة التنظيف في المكان تدوّر محاليل الشطف والقلوي والحمض والتعقيم عبر الخزانات والأنابيب دون تفكيك المعدات، مستبدلةً بتباين الفرك اليدوي دورة مبرمجة قابلة للتكرار والتوثيق. والخطأ في كيمياء CIP وتصميم النظام لا يخاطر بفشل التحقق من التنظيف فحسب — بل يخاطر بالتلوث الميكروبي وانتقال مسببات الحساسية بين دفعات الإنتاج والإجراء التنظيمي الذي قد يوقف خطاً بالكامل. ويغطي هذا الدليل المشهد كاملاً: كيمياء تسلسل الصودا الكاوية والحمض وآلياته وراء التنظيف الفعال، وتصنيف معماريات أنظمة CIP، والخصائص التي تحدد أداء المواد الكيميائية، وإطاراً عملياً لاختيار المواد الكيميائية والدورة، وتصميم النظام وممارسة التشغيل، وطرق التحقق ومعاييره، والاعتبارات التنظيمية، وأنماط الفشل الشائعة، والوجهة التي يتجه إليها هذا التخصص. وهو يستند إلى منظور المهندسين والمُركِّبين الذين يحددون أنظمة CIP ويتحققون منها ويعالجون أعطالها عبر تصنيع الأغذية والمشروبات.
في هذا الدليل
- ما هو التنظيف في المكان (CIP) ولماذا يهم في الصناعة
- العلم وراء CIP: الكيمياء والآليات الرئيسية
- الأنواع والتصنيف: نظرة شاملة
- خصائص الأداء الرئيسية والمواصفات
- دليل الاختيار: اختيار كيمياء CIP المناسبة لتطبيقك
- تصميم النظام وعملية دورة التنظيف
- طرق الاختبار ومعايير الصناعة
- الاعتبارات التنظيمية والبيئية
- المشكلات الشائعة وكيفية معالجتها
- اتجاهات الصناعة والآفاق المستقبلية
ما هو التنظيف في المكان (CIP) ولماذا يهم في الصناعة
التنظيف في المكان (CIP) هو العملية الآلية لتدوير محاليل التنظيف والتعقيم عبر الخزانات والأنابيب والصمامات ومعدات العملية دون فتح النظام أو تفكيكه، مستبدلاً التنظيف اليدوي القائم على التفكيك والفرك بتسلسل مبرمج قابل للتكرار. وهو يندرج ضمن تخصص أوسع هو كيمياء التنظيف الصناعي لكنه يتباين بشدة في النطاق والمخاطر، إذ تحكم دورة CIP واحدة متحقَّق منها السلامة الميكروبية وسلامة مسببات الحساسية لكل دفعة تليها عبر المعدات نفسها. وتعامل الجهات التنظيمية والعملاء على السواء أداء CIP مؤشراً مباشراً على إدارة سلامة الغذاء، ويعود قدر غير متناسب من حالات سحب المنتجات وحوادث التلوث في الألبان والتخمير وتصنيع الأغذية إلى دورة تنظيف مصممة تصميماً غير كافٍ أو منفذة تنفيذاً رديئاً لا إلى عيب في المواد الخام. وبالنسبة للمهندسين ومديري الجودة المسؤولين عن إبقاء خطوط الإنتاج ممتثلة، فإن فهم كيفية تقاطع الكيمياء وتصميم النظام والتحقق هو ما يفصل منشأة تجتاز كل تدقيق عن أخرى معرضة لسحب مكلف.
العلم وراء CIP: الكيمياء والآليات الرئيسية
تعتمد كل دورة CIP على المتغيرات الأربعة المتفاعلة نفسها — الزمن ودرجة الحرارة وتركيز المادة الكيميائية والفعل الميكانيكي — وهي علاقة تُعرف في الصناعة باسم دائرة سينر (Sinner's Circle)، حيث يتيح رفع أي متغير منها خفض متغير آخر مقابل دون التضحية بنتيجة التنظيف. ويعمل التنظيف القلوي، وهو دائماً تقريباً خطوة الغسيل الأولية، بتصبّن الدهون إلى صوابين ذائبة في الماء، وتحليل البروتينات مائياً إلى شظايا أصغر ذائبة، وتشتيت الأوساخ العالقة بفعل المواد الخافضة للتوتر السطحي، وكلها تتم بسرعة وكمال أكبر عند ارتفاع درجة الحرارة وتركيز الهيدروكسيد. أما التنظيف الحمضي، وهو عادةً الخطوة الفعالة الثانية، فيذيب الترسبات المعدنية كحجر الحليب (milkstone) وحجر البيرة (beerstone) بتفاعل كيميائي مباشر مع رواسب الكالسيوم والمغنيسيوم والأكسالات، مع المساعدة في الوقت نفسه على استعادة طبقة أكسيد الكروم الخاملة على أسطح الفولاذ المقاوم للصدأ التي قد يعطلها التعرض القلوي.
ويأتي الفعل الميكانيكي داخل نظام CIP من سرعة التدفق المضطرب عبر الأنابيب وتغطية كرات الرش داخل الخزانات، ولا يمكن لأي تركيبة كيميائية أن تعوّض نظاماً يخفق في توفير تدفق أو تغطية كافيين لكل سطح داخلي. وتجتمع هذه المبادئ في مجموعة متسقة من القواعد الحاكمة التي تشكّل كل برنامج CIP بصرف النظر عن المنتج المصنَّع تحديداً:
- التصبّن والتحلل المائي — يحوّل المحلول القلوي الساخن الدهون إلى صوابين ذائبة ويفكك بنى البروتين إلى شظايا أصغر قابلة للشطف.
- الاستخلاب — تربط عوامل الاحتجاز في الغسيل بالصودا الكاوية أيونات الكالسيوم والمغنيسيوم الناتجة عن عسر الماء وبقايا المنتج، فتمنعها من الترسب مجدداً في صورة قشور.
- الإذابة الحمضية — تذيب الأحماض العضوية وغير العضوية القشور المعدنية وتستعيد تخميل الفولاذ المقاوم للصدأ بعد التعرض القلوي.
- الجلي بالتدفق المضطرب — توفر أرقام رينولدز التي تتجاوز عتبة الاضطراب في الأنابيب الفعل الميكانيكي الذي لا تستطيع الكيمياء وحدها توفيره.
إن إدراك أن الكيمياء والتوصيل الميكانيكي نصفان لا ينفصلان لنتيجة التنظيف نفسها هو الأساس لإطار التصنيف الذي يلي.
الأنواع والتصنيف: نظرة شاملة
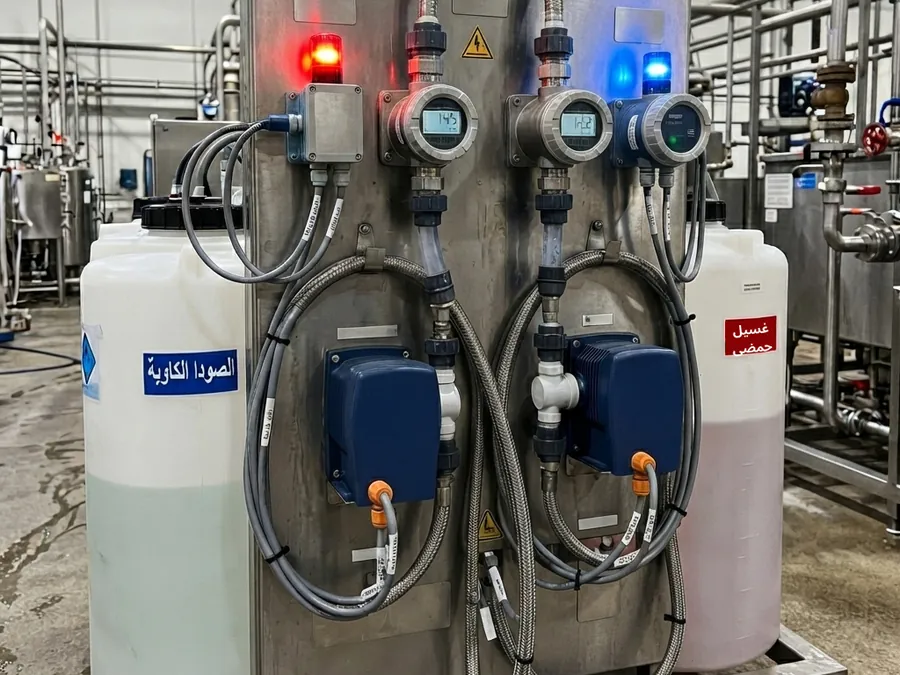
تُصنَّف أنظمة CIP وكيمياءاتها وفق محورين في آن واحد — معمارية النظام التي توصل محاليل التنظيف والفئة الكيميائية المستخدمة في كل مرحلة من الدورة — ومعاملة هذين المحورين على أنهما خياران قابلان للتبادل مصدر شائع لتركيبات ضعيفة الأداء. وتتراوح معمارية النظام بين تصاميم أحادية الاستخدام تصرّف كل محلول إلى المجاري بعد مرور واحد، وتصاميم استرجاعية تخزّن دفعات الصودا الكاوية والحمض وتعيد استخدامها عبر دورات متعددة إلى أن تؤكد المعايرة استنفادها. ويتبع التصنيف الكيميائي الوظيفة التنظيفية المطلوبة في كل مرحلة، إذ إن منظفاً قلوياً عام الغرض مركباً لأوساخ مشروبات خفيفة سيؤدي أداءً سيئاً للغاية أمام تلوث ألبان كثيف. ويلخّص الجدول أدناه الفئات الرئيسية التي يُرجَّح أن يصادفها واضع المواصفات.
توجد كل فئة لأن ملف أوساخ محدداً ومتطلب ملامسة للمنتج يتطلبانها، لا بوصفها طبقة جودة اعتباطية، وهذا بالضبط ما يجعل قسم الخصائص التالي يعامل الأداء على أنه خاص بكل تطبيق لا قابل للترتيب عالمياً.
خصائص الأداء الرئيسية والمواصفات
تُحدَّد مواصفات مواد CIP الكيميائية مقابل مجموعة من الخصائص القابلة للقياس تتنبأ بنتيجة التنظيف وتوافق المعدات قبل زمن طويل من أن يكشف فشل التحقق عن نفسه على أرضية الإنتاج. ولأن دورات CIP تعمل في معظمها دون إشراف بعد برمجتها، فإن انتظار ظهور إخفاق تنظيف مرئي طريقة أكثر كلفة بكثير لاكتشاف عدم توافق كيميائي من التحقق من الخصائص مسبقاً. ويوجز الجدول أدناه الخصائص الأكثر استخداماً باتساق لتحديد مواصفات كيمياء CIP ومراقبتها.
لا تروي أي من هذه الخصائص القصة كاملة بمعزل عن غيرها — فمحلول كاوٍ ذو قدرة تصبّن ممتازة لكن قابلية شطف رديئة سيظل يترك بقايا قادرة على إفساد دفعة المنتج التالية. وحمل هذه النظرة المترابطة للأداء مباشرة إلى عملية الاختيار هو ما يمنع مواصفة تبدو صحيحة على الورق من أن تؤدي أداءً ضعيفاً على الأرض.
دليل الاختيار: اختيار كيمياء CIP المناسبة لتطبيقك
يبدأ اختيار كيمياء CIP بتوصيف الأوساخ التي تولّدها العملية فعلاً توصيفاً صحيحاً، لأن تلوث الألبان وحجر البيرة وكرملة السكر وبقايا الصلصات الزيتية تتطلب كلها استراتيجية كيميائية مختلفة جوهرياً لا صيغة مختلفة من المنظف العام نفسه. ومعاملة اختيار مواد CIP الكيميائية كمشترى سلعي واحد يناسب الجميع، كما تفعل منشآت كثيرة أثناء التشغيل الأولي، من أشيع الأخطاء وأكثرها كلفة في تعقيم مصانع الأغذية. ويعكس تسلسل القرار العملي أدناه الطريقة التي يتبعها عادةً مهندسو التعقيم المتمرسون في مواصفة كيميائية جديدة أو منقّحة لـ CIP.
- توصيف ملف الأوساخ — بروتين أو دهون أو قشور معدنية أو سكر أو نشا، لأن هذا يحدد ما إذا كانت الأولوية لقوة الصودا الكاوية أم الاستخلاب أم خطوة إزالة قشور حمضية مخصصة.
- تقييم عسر الماء وجودة الإمداد — يتطلب الماء العسر تركيبات مخلَّبة لمنع إعادة ترسب القشور أثناء الغسيل القلوي.
- تأكيد مواد الإنشاء — تحدد درجة الفولاذ المقاوم للصدأ ومرنات الحشيات وأي مكونات من الألمنيوم أو البلاستيك التركيز ودرجة الحرارة المقبولين للمادة الكيميائية.
- مواءمة معمارية النظام — يغيّر التصميم أحادي الاستخدام مقابل الاسترجاعي كلاً من ثبات المادة الكيميائية المطلوب واستراتيجية مراقبة التركيز.
- وضع خطة التحقق والمراقبة — حدد معايير القبول للتركيز ودرجة الحرارة والنتيجة الميكروبية قبل تثبيت الدورة في الإنتاج.
ولا يؤتي منطق الاختيار هذا ثماره إلا إذا وصلت المادة الكيميائية فعلاً بالتركيز ودرجة الحرارة المعتمدين عبر النظام نفسه، وهنا يصبح تصميم نظام CIP وتشغيل دورته العامل الحاسم في نتائج التنظيف الواقعية.
تصميم النظام وعملية دورة التنظيف
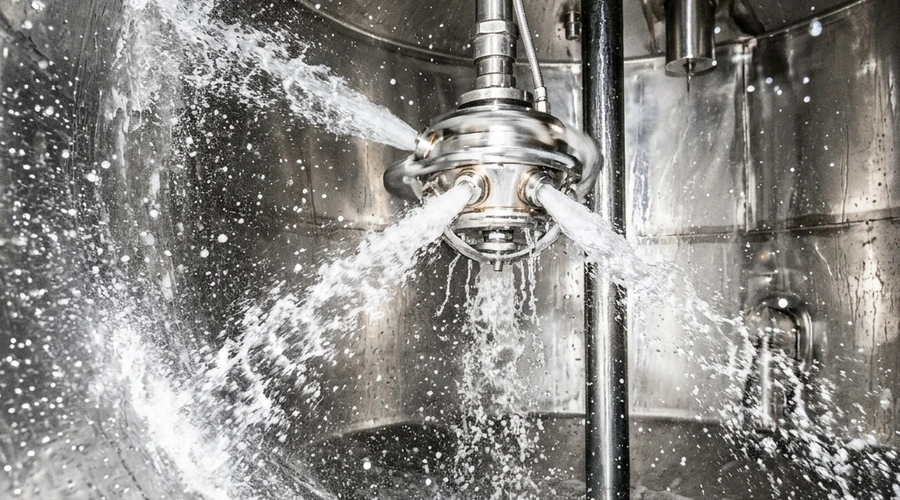
يهم إتقان تصميم نظام CIP بقدر أهمية اختيار الكيمياء المناسبة، لأن أي منظف مركب تركيباً مثالياً سيؤدي أداءً ضعيفاً إذا عجزت شبكة الأنابيب عن توفير تدفق مضطرب أو أخفقت كرات الرش في بلوغ كل سطح داخلي للخزان. وتجري الدورة القياسية شطفاً مسبقاً بالماء لإزالة بقايا المنتج الغليظة، يعقبه الغسيل الساخن بالصودا الكاوية، وشطف وسيط لإزالة ما علق من القلوي، والغسيل الحمضي لإذابة القشور واستعادة التخميل، وشطف نهائي قبل تطبيق أي خطوة تعقيم. ويحدد مصممو الأنظمة سعة المضخات وأقطار الأنابيب لضمان حد أدنى من سرعة التدفق المضطرب على امتداد مسار العودة، لأن أي مقطع يعمل دون تلك العتبة يصبح نقطة ضعف تنظيف مزمنة مهما كان أداء الكيمياء جيداً في مواضع أخرى من الدائرة.
طرق الاختبار ومعايير الصناعة
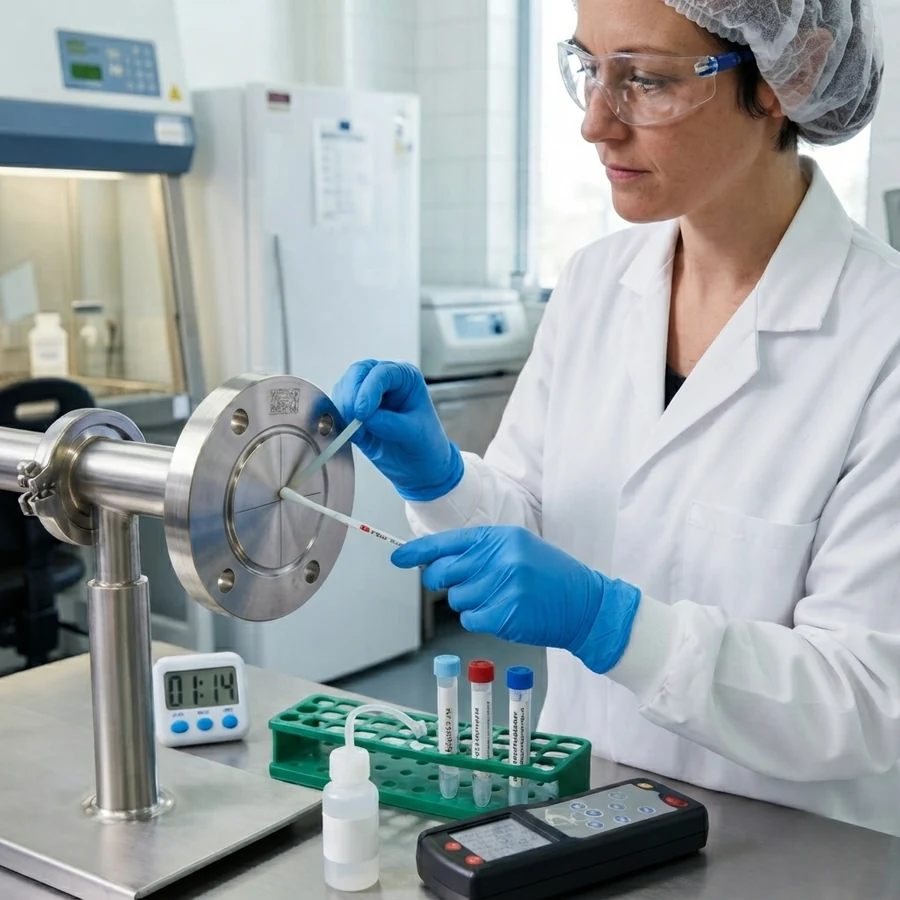
يجب أن يؤكد التحقق من CIP الأداء عبر الأبعاد الفيزيائية والكيميائية والميكروبيولوجية في آن واحد، لأن النظام قد يبدو نظيفاً تماماً بصرياً بينما يؤوي بقايا أوساخ بروتينية أو مستعمرة غشاء حيوي حية في مقطع منخفض التدفق. ولذلك تجمع المنشآت بين اختبارات قياسية مخبرية وميدانية ومراقبة مباشرة روتينية لبناء سجل أداء تنظيف قابل للدفاع عنه والتدقيق على مر الزمن.
- اختبار تغطية تألق الريبوفلافين — يؤكد أن تغطية كرات الرش تبلغ كل سطح داخلي للخزان أثناء التشغيل وإعادة التحقق الدورية.
- اختبار الكربون العضوي الكلي أو مسحات البروتين — يقيس كمياً حمل الأوساخ المتبقي في ماء الشطف النهائي أو على سطح ملامس للمنتج بعد دورة مكتملة.
- المراقبة البيئية الميكروبيولوجية — تؤكد أن خطوة التعقيم خفّضت الكائنات الحية القابلة للحياة على أسطح التلامس الحرجة إلى مستوى مقبول.
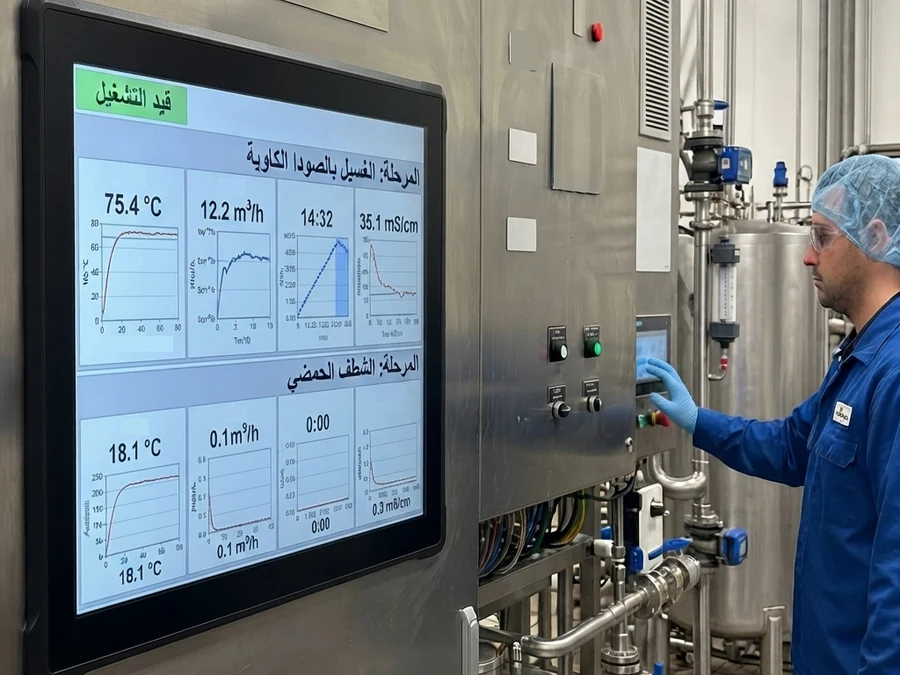
- تسجيل الموصلية ودرجة الحرارة المباشر — يوفر توثيقاً مستمراً آلياً بأن كل دورة جرت ضمن مظروف التركيز ودرجة الحرارة المعتمد.
إن الاختبار المتعدد الطبقات المتسق عبر التشغيل والمراقبة الروتينية وإعادة التحقق الدورية هو ما يتيح لفرق الجودة إثبات التحكم أمام المدققين استناداً إلى بيانات قابلة للدفاع عنها لا إلى افتراض وحده، وهو انضباط يزداد أهمية متى دخلت لوائح سلامة الغذاء في الصورة.
الاعتبارات التنظيمية والبيئية
يقع CIP في مركز الامتثال التنظيمي لسلامة الغذاء لا بوصفه مهمة تعقيم هامشية، لأن برامج مثل HACCP تعيّن التحقق من التنظيف رسمياً نقطة تحكم حرجة في معظم عمليات تصنيع الأغذية والمشروبات. وتتوقع الأطر التنظيمية، ومنها إرشادات سلامة الغذاء من FDA ولوائح النظافة في الاتحاد الأوروبي، دليلاً موثقاً على أن دورات CIP متحقق منها ومراقَبة ومعاد التحقق منها دورياً لا مفترض نجاحها لمجرد أنها صُممت تصميماً صحيحاً عند التركيب. ويعيد الضغط البيئي تشكيل خيارات الكيمياء أيضاً، إذ تفضّل المنشآت بصورة متزايدة مزيلات القشور بالأحماض العضوية القابلة للتحلل الحيوي والتركيبات القلوية المعزَّزة بالمواد الخافضة للتوتر السطحي وذات درجات الحرارة الأدنى — بإرشاد جزئي من برامج مثل معيار EPA Safer Choice — التي تقلل حمل النفايات السائلة وتكلفة الطاقة اللازمة لتسخين أحجام كبيرة من محلول الصودا الكاوية. ويتسارع تبني أنظمة إعادة استخدام المياه واسترجاعها للسبب نفسه، لأن خفض حجم التصريف أحادي الاستخدام يعالج التكلفة وضغط حدود التصريف التنظيمية في آن واحد.
المشكلات الشائعة وكيفية معالجتها
يرجع معظم إخفاقات تنظيف CIP إلى مجموعة صغيرة من الأسباب الجذرية المتكررة لا إلى مشكلة كيميائية جديدة فعلاً، ولهذا يكوّن مهندسو التعقيم المتمرسون قائمة تحقق ذهنية بالمتسببين المرجّحين قبل أن يوصوا بتدقيق كامل للنظام أو بإعادة تحقق. والتعرف المبكر على النمط قد يحمي المنشأة من تدقيق فاشل أو، الأسوأ، من حادثة تلوث منتج.
- السيقان الميتة والفروع منخفضة التدفق — تنشأ عادةً عن تعديل لاحق للمعدات لم يُعَد التحقق منه مقابل تصميم التدفق والتغطية الأصلي.
- تركيز كيميائي ناقص القوة — يعود شائعاً إلى استنفاد خزانات الاسترجاع أو انحراف مضخات الجرعات أو تخفيف شحنة الدورة التالية بتصريف غير كامل.
- نقص درجة الحرارة — يشير إلى تلوث المبادل الحراري أو نقص سعة التسخين لا إلى مشكلة كيمياء، لأن أداء الصودا الكاوية شديد الاعتماد على درجة الحرارة.
- اختلال محاذاة كرة الرش أو تلوثها — مشكلة ميكانيكية تترك أسطح الخزان المظللة دون تنظيف مهما كان التركيز الكيميائي أو زمن التلامس.
إن قراءة أنماط الفشل هذه قراءة صحيحة أثناء تدقيق استكشاف الأعطال مهارة متخصصة بحد ذاتها، وهذه القدرة التشخيصية بالذات هي ما يحدد ما إذا كانت مشكلة CIP ستُحل بإصلاح موجَّه أم ستتصاعد إلى حادثة امتثال. وبعد فهم آليات الفشل هذه، فإن السؤال التالي الطبيعي هو كيف يتطور التخصص نفسه لمنعها.
اتجاهات الصناعة والآفاق المستقبلية
يُعاد تشكيل تخصص التنظيف في المكان بفعل ثلاثة ضغوط متقاربة: أهداف الاستدامة التي تجعل خفض المياه والطاقة رافعة قابلة للقياس لتوفير التكلفة لا فائدة ثانوية، والرقمنة التي تحوّل بيانات الموصلية ودرجة الحرارة والتدفق إلى تحقق آلي مستمر بدلاً من فحوص يدوية دورية، والتبني المتنامي لكيمياءات أرفق وقابلة للتحلل الحيوي تقلل الأثر البيئي دون التضحية بأداء التنظيف المتحقق منه. ويتحول تحسين CIP القائم على المستشعرات في الزمن الحقيقي، حيث يُعدَّل زمن الدورة وجرعة المواد الكيميائية آلياً بحسب حمل الأوساخ المقاس لا وصفة ثابتة لأسوأ الحالات، من المشاريع التجريبية نحو التبني السائد في عمليات الألبان والمشروبات واسعة النطاق. وسيكون مهندسو التعقيم والمُركِّبون الذين يبنون اليوم طلاقة تقنية في الكيمياء القلوية منخفضة الحرارة وعوامل إزالة القشور القابلة للتحلل الحيوي والتحكم في الدورة المدمج بالمستشعرات في موقع يؤهلهم لقيادة تطوير العمليات مع استمرار تشدد ضغط الاستدامة والرقمنة عبر قطاع الأغذية والمشروبات.
الأسئلة الشائعة
1. ما هو التنظيف في المكان (CIP) وكيف يختلف عن التنظيف اليدوي؟
التنظيف في المكان (CIP) هو طريقة لتنظيف الأسطح الداخلية للخزانات والأنابيب ومعدات المعالجة بتدوير محاليل التنظيف والتعقيم عبر النظام دون تفكيكه. أما التنظيف اليدوي فيتطلب من المشغلين تفكيك المعدات وفرك الأسطح بالأيدي، وهو كثيف العمالة ومتفاوت بين المشغلين وغير عملي لشبكات الأنابيب المغلقة وأوعية التخزين الكبيرة. ويستبدل CIP بذلك التباين تسلسلاً مبرمجاً قابلاً للتكرار من خطوات الشطف والغسيل القلوي والشطف الوسيط والغسيل الحمضي والشطف النهائي، تتحكم فيه عوامل الزمن ودرجة الحرارة والتركيز وسرعة التدفق — وهي المعاملات الأربعة المعروفة معاً بدائرة سينر إلى جانب الفعل الميكانيكي. ولأن الدورة آلية ومراقَبة، يوفر CIP نتائج تنظيف متحقق منها وموثقة بنطاق واتساق لا تضاهيهما الطرق اليدوية في إنتاج الأغذية والمشروبات المستمر.
2. كيف أختار مواد CIP الكيميائية المناسبة لعمليتي؟
يبدأ اختيار المواد الكيميائية بتحديد نوع الأوساخ المهيمن الذي يخلّفه المنتج المعالَج تحديداً، لأن بقايا البروتين والدهون تستجيب أفضل للكيمياء القلوية بينما تستجيب القشور المعدنية وحجر البيرة للكيمياء الحمضية. وتتطلب معالجة الألبان واللحوم والبيض عادةً غسيلاً قوياً بالصودا الكاوية لتصبّن الدهون وتحليل البروتينات مائياً، يعقبه شطف حمضي لإزالة الرواسب المعدنية واستعادة تخميل السطح على الفولاذ المقاوم للصدأ. وتحتاج عمليات المشروبات والتخمير غالباً إلى خطوة قلوية أرفق مقترنة بدورة حمضية مخصصة للتحكم في حجر البيرة وقشور الكربونات، بينما قد تتطلب الخطوط التي تتعامل مع أوساخ عالية الدهون أو محروقة تركيبات صودا كاوية مخلَّبة أو معزَّزة بالمواد الخافضة للتوتر السطحي لتعليق الأوساخ تعليقاً كافياً. ويعتمد القرار النهائي أيضاً على عسر الماء ومواد الإنشاء وما إذا كان الخط يتطلب خطوة تعقيم بحمض البيراسيتيك أو الأمونيوم الرباعي بعد تسلسل الحمض والقلوي.
3. ما تسلسل CIP النموذجي بالصودا الكاوية والحمض ولماذا يهم الترتيب؟
تجري دورة CIP القياسية شطفاً مسبقاً بالماء لإزالة بقايا المنتج الغليظة، وغسيلاً ساخناً بالصودا الكاوية لتصبّن الدهون وإذابة البروتينات، وشطفاً وسيطاً لطرد ما تبقى من القلوي، وغسيلاً حمضياً لإذابة القشور المعدنية واستعادة تخميل المعدن، وشطفاً نهائياً لإعادة النظام إلى حالة محايدة صحية قبل تطبيق المعقم الاختياري. ويُتجنَّب عموماً إجراء الحمض قبل الصودا الكاوية لأن الحمض قد يثبّت الأوساخ البروتينية على السطح، مما يجعل إزالتها بالخطوة القلوية اللاحقة أصعب بكثير. والشطف الوسيط لا يقل أهمية، لأن انتقال الصودا الكاوية إلى الغسيل الحمضي يعادل الحمض قبل أن يعمل على القشور، فيهدر المادة الكيميائية ويطيل زمن الدورة دون تحسين النظافة.
4. كيف يُتحقق من CIP في مصنع أغذية أو مشروبات؟
يجمع التحقق بين التحقق الفيزيائي والكيميائي والميكروبيولوجي بدلاً من الاعتماد على اختبار واحد، لأن النظام قد يبدو نظيفاً بصرياً بينما لا يزال يحمل بقايا بروتين أو غشاءً حيوياً حياً. ويُستخدم اختبار تألق الريبوفلافين تحت الأشعة فوق البنفسجية عادةً أثناء التشغيل للتأكد من أن تغطية كرات الرش تبلغ كل سطح داخلي، لأن المناطق المظللة لا تتلقى ببساطة فعلاً ميكانيكياً للتنظيف مهما بلغت قوة المادة الكيميائية. ويقيس اختبار الكربون العضوي الكلي أو مسحات البروتين على ماء الشطف النهائي حمل الأوساخ المتبقي كمياً، بينما تؤكد المسحات الميكروبيولوجية لأسطح التلامس الحرجة أن خطوة التعقيم خفّضت الكائنات الحية القابلة للحياة إلى مستوى مقبول. ويجمع التحقق المستمر عادةً بين تسجيل الموصلية ودرجة الحرارة الروتيني من نظام التحكم في وحدة CIP والمراقبة البيئية الميكروبيولوجية الدورية للتأكد من أن الدورة المبرمجة تواصل تحقيق نتيجتها المعتمدة أصلاً.
5. ما الذي يتسبب في فشل تنظيف CIP أو ترك بقايا في خط الإنتاج؟
السبب الجذري الأشيع هو عدم كفاية سرعة التدفق أو وجود سيقان ميتة في شبكة الأنابيب، لأن CIP يعتمد على التدفق المضطرب لتوفير الفعل الجالي الميكانيكي، وأي مقطع راكد لا يتلقى ببساطة تنظيفاً فعالاً مهما بلغ تركيز المادة الكيميائية أو زمن التلامس. ونقص تركيز المادة الكيميائية بسبب استنفاد خزانات استرجاع CIP أو خطأ معايرة مضخة الجرعات أو التخفيف الناتج عن تصريف غير كامل بين الدورات نمط فشل متكرر آخر كثيراً ما يمر دون اكتشاف حتى تقع حادثة تلوث ميكروبيولوجي أو تلوث متبادل بمسببات الحساسية. ونقص درجة الحرارة لا يقل أهمية عن التركيز، لأن إزالة الأوساخ بالصودا الكاوية شديدة الاعتماد على درجة الحرارة، والنظام الذي يعمل دون نقطة ضبطه المعتمدة سيُنظَّف تنظيفاً ناقصاً حتى بقوة كيميائية اسمية. واختلال محاذاة كرة الرش وتراكم القشور المعدنية التي تضيّق قطر الأنبوب والأختام البالية التي تخلق شقوقاً خفية مشكلات ميكانيكية لا تستطيع الكيمياء وحدها تعويضها، ولهذا يأخذ استكشاف أعطال CIP حالة المعدات في الحسبان دائماً إلى جانب تركيبة المواد الكيميائية.
6. ما الفرق بين أنظمة CIP أحادية الاستخدام وأنظمة الاسترجاع؟
يصرّف نظام CIP أحادي الاستخدام كل محلول تنظيف إلى المجاري بعد مرور واحد، مما يبسّط إدارة الكيمياء ويلغي خطر التلوث المتبادل بين المنتجات لكنه يستهلك ماءً ومواد كيميائية أكثر بكثير بمرور الوقت. أما نظام CIP الاسترجاعي فيخزّن محاليل الصودا الكاوية والحمض في خزانات مخصصة بعد الاستخدام ويعيد استخدامها لدورات متعددة إلى أن يُظهر اختبار المعايرة أن التركيز الفعال انخفض دون العتبة المعتمدة، وعندها تُتلف الدفعة أو يُعاد تعزيزها. وتقلل أنظمة الاسترجاع استهلاك المواد الكيميائية والماء بدرجة كبيرة وهي الخيار القياسي لعمليات الألبان والمشروبات والتخمير المستمرة واسعة النطاق، لكنها تتطلب مراقبة تركيز أكثر تطوراً وترشيحاً لإزالة الأوساخ العالقة وبروتوكولات تغيير منتج أكثر صرامة لمنع انتقال مسببات الحساسية أو النكهة. ويعتمد الاختيار بين المعماريتين على نطاق الإنتاج وتواتر تغيير المنتجات وسعة معالجة المياه والنفايات السائلة في المنشأة.
7. كيف تختلف متطلبات CIP بين الألبان والتخمير وتصنيع الأغذية العام؟
تولّد معالجة الألبان أوساخاً بروتينية ودهنية ثقيلة تتطلب صودا كاوية ساخنة قوية مع عوامل مخلبة لمنع ترسب الكالسيوم والمغنيسيوم من معادن الحليب، إلى جانب خطوة حمضية للتحكم في ترسب حجر الحليب على أسطح المبادلات الحرارية. وتواجه خطوط التخمير والمشروبات حجر البيرة، وهو قشرة أكسالات كالسيوم عنيدة، تتطلب عادةً دورة إزالة قشور حمضية مخصصة إضافة إلى الغسيل القياسي بالصودا الكاوية، وتضيف الخطوط الغازية اعتبارات الضغط والتحكم في الرغوة لتصميم الدورة. ويشمل تصنيع الأغذية العام نطاقاً واسعاً للغاية من أنواع الأوساخ، من بقايا النشا والسكر إلى الصلصات الزيتية، ولذلك يُخصَّص اختيار المواد الكيميائية ومعاملات الدورة عادةً لكل خط إنتاج بدلاً من اتباع وصفة عالمية واحدة. ورغم هذه الفوارق، تلتقي القطاعات الثلاثة على مبادئ دائرة سينر الكامنة نفسها — الزمن ودرجة الحرارة وتركيز المادة الكيميائية والفعل الميكانيكي — وهذا ما يجعل CIP تخصصاً متماسكاً لا مجموعة وصفات غير مترابطة.
أبصار خان
أبصار خان استشاري صناعي أول يتمتع بخبرة متعددة التخصصات تشمل تصنيع الأدوية، ومستحضرات التجميل والعناية الشخصية، وكيماويات العناية المنزلية والمؤسسية، والإيروسولات، والمزلقات، وهندسة العمليات المتقدمة. يدمج عمله بين كيمياء التركيبات، وتصميم مرافق ممارسات التصنيع الجيد (GMP)، وعلم التحقق من الصلاحية، وأنظمة الجودة، والامتثال التنظيمي، وتحسين التصنيع على نطاق واسع.
ملف LinkedIn الشخصي: تواصل مع أبصار خان على LinkedIn
هل تحتاج إلى توجيهات الخبراء بشأن التنظيف في المكان (CIP)؟
يقدّم فريقنا استشارات تقنية متكاملة — من تطوير التركيبات واختيار الكيمياء وصولاً إلى التوسع إلى النطاق الصناعي وهندسة العمليات والاستراتيجية التنظيمية.