الدليل الشامل للمواد اللاصقة الحساسة للضغط: الملصقات والأشرطة والاستخدامات الطبية
تجمع المواد اللاصقة الحساسة للضغط بصمت حصةً من التصنيع الحديث أكبر مما تجمعه أي تقنية ربط أخرى تقريباً، من ملصق الشحن على كل طرد يمر عبر الخدمات اللوجستية العالمية إلى اللصقة الملامسة للجلد التي توصل الدواء عبر جهاز طبي قابل للارتداء. تلتصق المادة اللاصقة الحساسة للضغط (PSA) عند التلامس بضغط خفيف من اليد أو الأسطوانة، ولا تحتاج إلى تبخر مذيب أو تنشيط حراري أو تفاعل معالجة لتبلغ قوة قابلة للاستخدام، وهذا بالضبط ما يجعلها لا غنى عنها في تحويل الملصقات وتصنيع الأشرطة وتجميع الأجهزة الطبية — وهو بالضبط ما يجعل تركيبها أو تحديد مواصفاتها تحديداً صحيحاً عملية موازنة صعبة حقاً. ويظهر الإخلال بهذه الموازنة سريعاً: ملصقات تنفصل عن العبوات في التخزين البارد، أو أشرطة طبية تهيّج الجلد أو لا تبقى ملتصقة أثناء الاستحمام، أو شريط إخفاء يترك على سطح مطلي بقايا لاصقة تصلّبت بالحرارة. وهذا الدليل هو المرجع الشامل لتقنية المواد اللاصقة الحساسة للضغط: العلم اللزج المرن وراء الالتصاق الفوري والتقشير، وفئات الكيمياء الرئيسية وكيفية تصنيفها، وخصائص الأداء التي تحدد المواصفة، وإطار عملي للاختيار في الملصقات والأشرطة والتطبيقات الطبية، وعمليات الطلاء والتصنيع التي تضع PSA على الركيزة، ومعايير الاختبار التي تعتمد عليها الصناعة، والاعتبارات التنظيمية والبيئية، وأنماط الفشل الشائعة، والوجهة التي تتجه إليها التقنية. وهو يستند إلى منظور المركِّبين ومهندسي العمليات الذين يحددون أنظمة PSA ويطلونها ويعالجون أعطالها في تحويل المنتجات وتصنيع الأجهزة الطبية.
في هذا الدليل
- ما المادة اللاصقة الحساسة للضغط ولماذا تهم في الصناعة
- العلم وراء PSA: الكيمياء والآليات الرئيسية
- الأنواع والتصنيف: نظرة شاملة
- خصائص الأداء الرئيسية والمواصفات
- دليل الاختيار: اختيار PSA المناسبة لتطبيقك
- عملية التصنيع والطلاء
- طرق الاختبار ومعايير الصناعة
- الاعتبارات التنظيمية والبيئية
- المشكلات الشائعة وكيفية معالجتها
- اتجاهات الصناعة والآفاق المستقبلية
ما المادة اللاصقة الحساسة للضغط ولماذا تهم في الصناعة
المواد اللاصقة الحساسة للضغط أنظمة بوليمرية لزجة مرنة تلتصق بالركيزة بالتلامس والضغط الخفيف وحدهما، دون تفاعل كيميائي أو فقدان مذيب أو طاقة تنشيط مضافة لتبلغ قوة قابلة للتداول. وهي تندرج ضمن التخصص الأوسع لـكيمياء المواد اللاصقة ومانعات التسرب، لكنها تفترق بشدة عن اللاصقات الإنشائية والذائبة بالحرارة في أن PSA يجب أن تظل لينة ولزجة دائماً عند درجة حرارة الغرفة بدلاً من أن تتصلب إلى رابطة صلبة متشابكة. وهذه الليونة الدائمة هي ما يصوغه معيار دالكويست (Dahlquist) رسمياً: فالبوليمر لا يتصرف كمادة لاصقة حساسة للضغط حقيقية إلا حين يبقى معامل مرونته عند الزمن المميِّز للتطبيق منخفضاً بما يكفي — نحو أقل من 3 × 10⁵ باسكال — ليبلّل السطح تحت ضغط الإصبع في نحو ثانية واحدة. وبالنسبة للمهندسين الذين يحددون مواصفات مخزون الملصقات أو دعامة الشريط أو لاصق طبي ملامس للجلد، فإن فهم كيفية هندسة هذه النافذة اللزجة المرنة الضيقة، وأين تنهار، هو الفارق بين رابطة تؤدي طوال عمر خدمتها وأخرى تفشل في أسوأ لحظة ممكنة.
العلم وراء PSA: الكيمياء والآليات الرئيسية
كل تركيبة PSA هي حل وسط مهندَس بين الانسياب والمرونة، إذ يجب أن يكون البوليمر لينّاً ومتحركاً بما يكفي ليبلّل النسيج المجهري للسطح عند التلامس، وفي الوقت نفسه متماسكاً بما يكفي لمقاومة الانشطار حين توضع هذه الرابطة لاحقاً تحت إجهاد التقشير أو القص. والبوليمرات الأساسية — الأكريليكات والمطاط الطبيعي وكوبوليمرات الكتل الستيرينية والسيليكونات — نادراً ما تقدم الخاصيتين بالتوازن الأمثل بمفردها، ولذلك تُضاف فوقها راتنجات زيادة الالتصاق والملدِّنات وكيمياء الربط المتشابك لإزاحة النافذة اللزجة المرنة نحو التطبيق المستهدف. وتزيد راتنجات زيادة الالتصاق (Tackifiers) التبليل اللحظي والالتصاق الفوري بتعديل استجابة البوليمر عند التردد المنخفض، بينما يرفع الربط المتشابك المضبوط — بالإشعاع أو بمواد الربط الكيميائية أو بالمخلبات المعدنية في الأكريليكات — قوة التماسك عند التردد العالي كي يقاوم اللاصق التدفق البارد وزحف القص مع الوقت.
وتتكثف هذه المتطلبات المتنافسة في مجموعة صغيرة من المبادئ الحاكمة التي تشكّل كل تركيبة PSA أياً كانت فئة الكيمياء:
- التوازن اللزج المرن — يجب أن ينساب البوليمر كالسائل على الزمن المميِّز لتكوّن الرابطة، وأن يتصرف كجسم صلب مرن على الزمن المميِّز لزوال الإجهاد.
- توافق راتنج زيادة الالتصاق — يجب أن يطابق اختيار الراتنج قطبية البوليمر الأساسي، وإلا انفصل الخليط إلى أطوار مسبباً التعكر أو انخفاض الالتصاق الفوري أو هجرة اللاصق.
- ضبط كثافة الربط المتشابك — قلة الربط المتشابك تسبب الفشل التماسكي وانتقال اللاصق؛ وإفراطه يُصلّب اللاصق ويُفسد التبليل والالتصاق الفوري.
- ضبط الانتقال الزجاجي — تُهندَس درجة حرارة الانتقال الزجاجي (Tg) للبوليمر قريبةً من درجة حرارة التطبيق لكن دونها، ليبقى مطاطياً لا زجاجياً ولا مائعاً.
وهذا التوازن اللزج المرن هو بالضبط ما يفصل فئات كيمياء PSA الرئيسية بعضها عن بعض، وفهمه هو الأساس لنظام التصنيف الذي يلي.
الأنواع والتصنيف: نظرة شاملة
تُصنَّف كيمياء PSA أساساً بحسب عائلة البوليمر الأساسي، ولكل عائلة موقع متمايز ومفهوم جيداً على طيف الكلفة والأداء والتطبيق، لا فئة تسويقية اعتباطية. فالأكريليكات تهيمن على أسواق الملصقات والأشرطة بفضل ثباتها الذاتي أمام الأشعة فوق البنفسجية والأكسدة وشفافيتها وقطبيتها القابلة للضبط؛ ولاصقات المطاط — المطاط الطبيعي والمطاط المنصهر بالحرارة من كوبوليمرات الكتل الستيرينية — تقدم أعلى التصاق فوري وأدنى كلفة لكنها تتقادم بصورة سيئة تحت الأشعة فوق البنفسجية والحرارة؛ وتفرض السيليكونات علاوة سعرية لنطاقها الحراري وأدائها على الركائز منخفضة الطاقة السطحية لكنها تكلّف عدة أضعاف ما تكلّفه الأكريليكات. ويلخّص الجدول أدناه فئات كيمياء PSA الرئيسية التي يُرجَّح أن يصادفها واضع المواصفات.
توجد كل فئة كيمياء لأن ركيزة محددة أو درجة حرارة خدمة أو متطلباً تنظيمياً يستدعيها — لا بوصفها خياراً سلعياً قابلاً للتبادل — وهو بالضبط ما يجعل قسم الخصائص التالي يعامل أداء PSA على أنه خاص بكل تطبيق لا قابلاً للترتيب عالمياً.
خصائص الأداء الرئيسية والمواصفات
يُحدَّد أداء PSA مقابل مجموعة صغيرة من الخصائص المتداخلة التي تتنبأ بسلوك الارتباط في الواقع قبل وقت طويل من أن تكشف تجربة تحويل أو عطل ميداني عدم التوافق. ولأن الالتصاق الفوري والتقشير والقص تتبادل المفاضلة عادةً داخل التركيبة الواحدة، لا يمكن تحسين أي خاصية بمعزل عن فهم أثرها في الركنين الآخرين مما تسميه الصناعة مثلث أداء PSA. ويعرض الجدول أدناه الخصائص الأكثر استخداماً باتساق في تحديد مواصفات كيمياء PSA ورصدها.
لا تروي أي من هذه الخصائص القصة كاملة بمفردها — فاللاصق ذو الالتصاق الفوري الممتاز والقص الضعيف سيمسك فوراً ثم يزحف عن سطح عمودي خلال أيام. وحمل هذه النظرة المترابطة مباشرة إلى عملية الاختيار هو ما يمنع مواصفة تبدو صحيحة على ورقة البيانات من أن تفشل على خط التطبيق.
دليل الاختيار: اختيار PSA المناسبة لتطبيقك
يبدأ اختيار PSA المناسبة بتوصيف ثلاثة أمور يتطلبها التطبيق فعلاً: الطاقة السطحية للركيزة، ومدى دوام الارتباط المطلوب، وبيئة الخدمة، لأن كيمياء محسَّنة للارتباط الدائم بالفولاذ المقاوم للصدأ ستفشل عادةً فشلاً ذريعاً في ملصق قابل للإزالة على فيلم بولي إيثيلين منخفض الكثافة. ومعاملة اختيار PSA كشراء عام لـ«لاصق قوي»، دون وزن هذه العوامل الخاصة بالتطبيق، من أكثر الأخطاء شيوعاً وكلفة في مواصفات الملصقات والأشرطة. ويعكس تسلسل القرار العملي أدناه الطريقة التي يتناول بها المحوِّلون والمركِّبون ذوو الخبرة مواصفة PSA جديدة.
- توصيف الركيزة — تحدد الطاقة السطحية والملمس والمرونة ما إذا كانت كيمياء الأكريليك أو المطاط أو السيليكون قابلة للتطبيق أصلاً.
- تحديد دوام الارتباط — تحدد متطلبات الدائم أو القابل للإزالة أو القابل لإعادة التموضع هدف قوة التقشير وكثافة الربط المتشابك.
- تحديد بيئة الخدمة — يحصر نطاق درجة الحرارة والتعرض للأشعة فوق البنفسجية والرطوبة والتعرض الكيميائي فئة الكيمياء قبل النظر في الكلفة أصلاً.
- تأكيد المتطلبات التنظيمية — قد يستبعد اشتراط ملامسة الأغذية أو التوافق الحيوي الطبي أو حدود انخفاض VOC فئات كيمياء كاملة مبكراً.
- التحقق باختبارات خاصة بالتطبيق — اختبارات الالتصاق الفوري والتقشير والقص على الركيزة الفعلية وفي ظروف الخدمة الفعلية، لا على ألواح مرجعية عامة.
لا يؤتي منطق الاختيار هذا ثماره إلا إذا أمكن طلاء الكيمياء المختارة على الركيزة بالسماكة وسرعة الخط المطلوبتين، وهنا تصبح عملية التصنيع والطلاء العامل الحاسم في الأداء الواقعي.
عملية التصنيع والطلاء
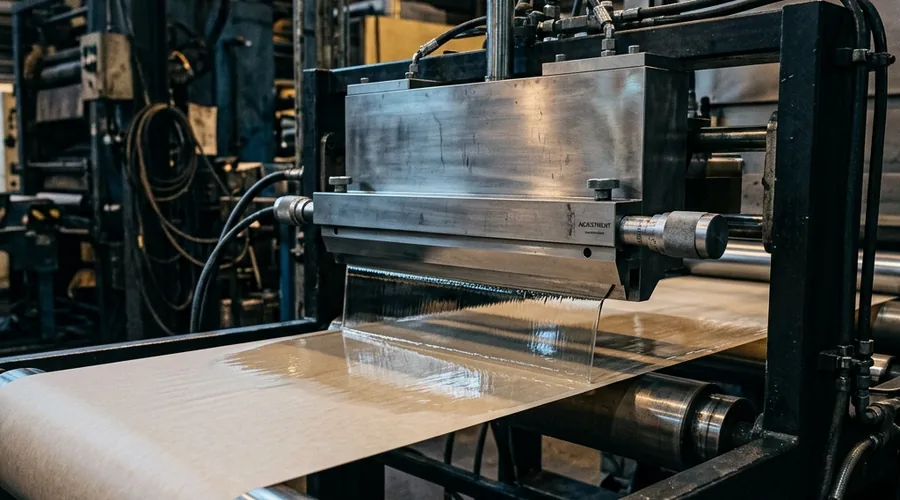
يتوقف تصنيع PSA على ترسيب فيلم لاصق رقيق وموحد على شبكة متحركة بسرعات خط مجدية تجارياً، ولطريقة الطلاء المختارة أثر مباشر في ضبط السماكة وتجانس وزن الطلاء وأقصى سرعة إنتاج. وتُطبَّق الأكريليكات المذيبية والمستحلبة عادةً بطلاء السكين على الأسطوانة (Knife-Over-Roll) أو بالأسطوانة العكسية أو بفتحة القالب (Slot-Die)، يعقبها فرن لطرد الماء أو المذيب، بينما تُطلى أنظمة المطاط المنصهر بالحرارة والأكريليك القابل للمعالجة بالأشعة فوق البنفسجية بنسبة 100% مواد صلبة وتُبرَّد أو تُعالَج بالأشعة فوق البنفسجية في خط الإنتاج، مما يلغي فرن التجفيف كلياً. ووزن الطلاء — كتلة اللاصق لكل وحدة مساحة — هو متغير العملية الأشد ضبطاً، لأن أي انحراف صغير يزيح توازن الالتصاق الفوري والتقشير والقص عن مواصفته المعتمدة.
طرق الاختبار ومعايير الصناعة
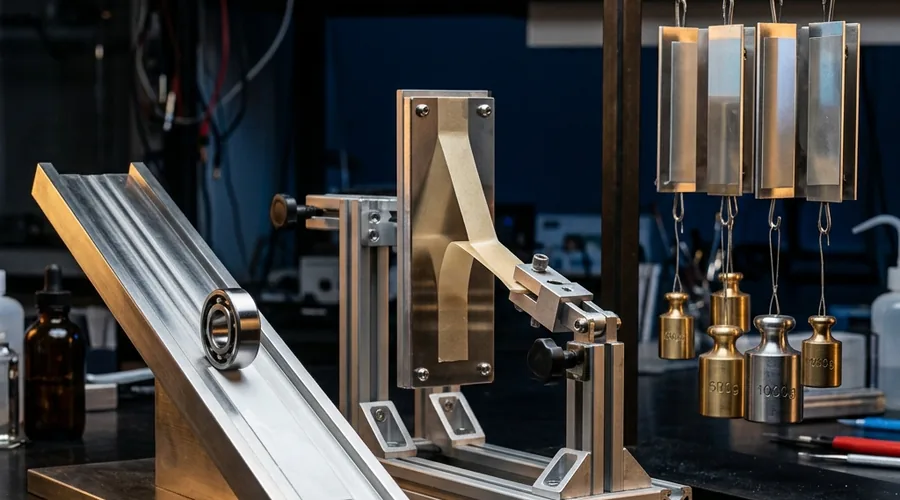
يجب أن يتحقق اختبار PSA من الالتصاق الفوري والتقشير والقص في آن واحد، لأن التركيبة قد تجتاز اختباراً بسهولة وتفشل في التطبيق على محور آخر تماماً، وقد استقرت الصناعة على مجموعة صغيرة من الطرق المعيارية تجعل النتائج قابلة للمقارنة عبر الموردين والمختبرات. وتشكّل طرق اختبار مجلس الأشرطة الحساسة للضغط (PSTC) وFINAT العمود الفقري لمواصفات الملصقات والأشرطة في العالم، وتكمّلها معايير ASTM للمقارنة عبر الصناعات.
- PSTC-101 / ASTM D3330 — قوة التقشير 180°، الطريقة المعيارية لمقارنة قوة الارتباط بالفولاذ المقاوم للصدأ أو الركيزة المقصودة عند معدل تقشير ثابت.
- PSTC-107 / ASTM D3654 — القص الساكن (قدرة التحمل)، ويقيس زمن الفشل تحت حمل مستمر محدد عند درجة حرارة محددة.
- ASTM D2979 — الالتصاق بالمسبار، ويقيس قوة الارتباط اللحظية عند التلامس الخفيف القصير، وهو وثيق الارتباط بـ«الالتصاق السريع» في التطبيق اليدوي.
- FINAT FTM 9 — قوة التحرر والفك، وتقيس القوة اللازمة لفك مخزون الملصقات عن بطانته، وهي حاسمة لتوزيع الملصقات عالي السرعة.
وتطبيق هذه الاختبارات المعيارية عبر مراحل تطوير التركيبة وفحص جودة المواد الخام الواردة واختبار إطلاق اللفات النهائية هو ما يتيح للمحوِّلين إثبات أداء متسق قابل للتدقيق أمام العملاء بدلاً من الاعتماد على نية التركيبة وحدها.
الاعتبارات التنظيمية والبيئية
تتباين المتطلبات التنظيمية تبايناً حاداً بحسب الاستخدام النهائي، ومعاملة كل تطبيقات PSA ضمن إطار امتثال واحد خطأ شائع في المواصفات يظهر متأخراً في تطوير المنتج. فلا بد أن تستوفي تطبيقات الملصقات والأشرطة الملامسة للأغذية لوائح اللاصقات الخاصة بالتلامس غير المباشر مع الأغذية، بينما تتطلب PSA الطبية الملامسة للجلد اختبار التوافق الحيوي وفق ISO 10993 — ويشمل السمية الخلوية والتحسس والتهيج — قبل أن يصل الجهاز إلى الاستخدام السريري. وتعيد الضغوط البيئية تشكيل اختيار الكيمياء في الصناعة بأسرها، إذ تخسر الأكريليكات المذيبية موقعها لصالح المستحلبات المائية وأنظمة 100% مواد صلبة القابلة للمعالجة بالأشعة فوق البنفسجية مع استجابة المنشآت لحدود انبعاثات VOC وقيود المذيبات في أوروبا وأمريكا الشمالية. وتحتفظ هيئات صناعية مثل مجلس اللاصقات ومانعات التسرب (Adhesive and Sealant Council) ومجلس الأشرطة الحساسة للضغط (Pressure Sensitive Tape Council) بالإرشادات التقنية وطرق الاختبار التي تُبقي المركِّبين متوائمين مع توقعات الأداء ومع هذا المشهد التنظيمي المتغير.
المشكلات الشائعة وكيفية معالجتها
تعود معظم أعطال PSA الميدانية إلى مجموعة صغيرة من الأسباب الجذرية المتكررة لا إلى مشكلة كيميائية جديدة حقاً، ويكوّن المحوِّلون ذوو الخبرة قائمة ذهنية بالمشتبه بهم المرجَّحين قبل الالتزام بإعادة تركيب كاملة. وإدراك النمط مبكراً هو غالباً الفارق بين إصلاح عملية مستهدف ودورة إعادة تأهيل مكلفة.
- انتقال اللاصق أو بقاياه عند الإزالة — يشير عادةً إلى فشل تماسكي ناجم عن كثافة ربط متشابك غير كافية أو تحميل مفرط لراتنج زيادة الالتصاق، لا إلى مشكلة التصاق.
- رفع الحواف وانفصال الطبقات — كثيراً ما يكون سببه عدم تطابق الطاقة السطحية أو تسرب الرطوبة عند خط الرابطة، ولا سيما على ركائز البلاستيك منخفضة الطاقة.
- التدفق البارد ونضح اللاصق — يدل على بوليمر أنعم من اللازم أو ناقص الربط المتشابك بالنسبة لدرجة حرارة التخزين وضغط التكديس اللذين يتعرض لهما المنتج فعلاً.
- فقدان الالتصاق على الركائز المُلدَّنة — ينجم عن هجرة الملدِّن من الركيزة إلى طبقة اللاصق فيُليّنها ويخلّ بتوازنها اللزج المرن المهندَس مع الزمن.
وقراءة أنماط الفشل هذه قراءة صحيحة أثناء تحقيق استكشاف الأعطال هي بحد ذاتها مهارة متخصصة، وهذه القدرة التشخيصية بالذات هي ما يحدد ما إذا كانت مشكلة PSA ستُحَل بتعديل مستهدف لوزن الطلاء أو مادة الربط، أم ستتصاعد إلى إعادة تأهيل كاملة. وبعد فهم آليات الفشل هذه، يكون السؤال الطبيعي التالي: كيف تتطور التقنية نفسها لتقليل تكرارها.
اتجاهات الصناعة والآفاق المستقبلية
تتشكل صناعة PSA بفعل ثلاثة ضغوط متقاربة: أهداف الاستدامة التي تسرّع التحول من الكيمياء المذيبية إلى المائية والقابلة للمعالجة بالأشعة فوق البنفسجية بنسبة 100% مواد صلبة، ونمو الأجهزة الطبية القابلة للارتداء والملامسة للجلد الذي يرفع الطلب على كيميائيات سيليكونية وأكريليكية-سيليكونية هجينة أرفق وأكثر توافقاً حيوياً، ومبادرات التعبئة القابلة لإعادة التدوير التي تدفع تركيبات الملصقات بدون بطانة وأحادية المادة إلى التحويل السائد. وتتوسع بسرعة تقنية PSA القابلة للإزالة وإعادة التموضع، التي كانت يوماً فئة متخصصة، إذ يتطلب تصميم التعبئة في الاقتصاد الدائري بصورة متزايدة ملصقات يمكن فصلها نظيفةً عن ركيزتها أثناء إعادة التدوير بدلاً من تلويث مجرى البلاستيك أو الألياف. وسيكون المركِّبون ومهندسو العمليات الذين يبنون اليوم طلاقة تقنية في كيمياء الأكريليك المائي منخفض VOC وعمليات الطلاء القابلة للمعالجة بالأشعة فوق البنفسجية وتركيب PSA السيليكوني للاستخدام الطبي في موقع يؤهلهم لقيادة تطوير المنتجات مع استمرار الاستدامة ونمو الأجهزة الطبية في إعادة تشكيل مشهد المواد اللاصقة الحساسة للضغط.
الأسئلة الشائعة
1. ما المادة اللاصقة الحساسة للضغط وبماذا تختلف عن أنواع اللاصقات الأخرى؟
المادة اللاصقة الحساسة للضغط نظام بوليمري لزج مرن يكوّن رابطة عاملة بمجرد التلامس والضغط الخفيف المطبّق، دون حاجة إلى تبخر مذيب أو تنشيط حراري أو تفاعل كيميائي للمعالجة لتبلغ قوة التداول. ويميّزها هذا جوهرياً عن اللاصقات الإنشائية كالإيبوكسيات والبولي يوريثانات التي يجب أن تتشابك إلى شبكة ثرموسيت صلبة، وعن اللاصقات الذائبة بالحرارة التي تحتاج إلى حرارة لتلين قبل التطبيق ثم تبرد إلى رابطة متصلبة. وتبقى PSA الحقيقية لينة ولزجة بصورة دائمة عند درجة حرارة الغرفة، وفق ما يسميه المركِّبون معيار دالكويست (Dahlquist) — إذ يجب أن يبقى معامل مرونة البوليمر منخفضاً بما يكفي عند الزمن المميِّز للتطبيق ليسيل ويبلّل النسيج المجهري للسطح في نحو ثانية من التلامس. وهذه الليونة اللزجة المرنة الدائمة هي بالضبط ما يجعل PSA ملائمة فريدة للملصقات والأشرطة والأجهزة الطبية الملامسة للجلد، لكنها تعني أيضاً أن أداء PSA أشد حساسية بكثير لدرجة الحرارة والركيزة والزمن من رابطة إنشائية معالَجة.
2. كيف أختار بين كيمياء PSA الأكريليكية والمطاطية والسيليكونية لتطبيقي؟
الأكريليكات هي الخيار الافتراضي لغالبية تطبيقات الملصقات والأشرطة بفضل ثباتها القوي أمام الأشعة فوق البنفسجية والأكسدة وصفائها البصري وقدرتها على ضبط التقشير والالتصاق الفوري والقص عبر نطاق واسع بتركيب البوليمر وكثافة الربط المتشابك. أما لاصقات المطاط — المطاط الطبيعي والمطاط المنصهر بالحرارة من كوبوليمرات الكتل الستيرينية — فتقدم أعلى التصاق فوري لحظي وأسرع سرعات خط الطلاء بأقل كلفة، مما يلائمها لشريط الإخفاء وشريط التغليف والملصقات العامة التي لن تتعرض لأشعة فوق بنفسجية أو حرارة ممتدة. وتكلّف PSA السيليكونية أكثر بكثير من أي من البديلين لكنها لا تُضاهى عملياً في نطاق درجة حرارة الخدمة والالتصاق بالركائز منخفضة الطاقة السطحية والرفق بالجلد، ولهذا تهيمن على الأجهزة الطبية القابلة للارتداء وتطبيقات الإخفاء عالي الحرارة رغم علاوة الكلفة. ويتوقف الاختيار الصحيح في النهاية على وزن الطاقة السطحية للركيزة ودرجة حرارة الخدمة والتعرض للأشعة فوق البنفسجية والميزانية معاً، بدلاً من الاكتفاء بالكيمياء التي تملك المنشأة أصلاً قدرة على طلائها.
3. ما توازن الالتصاق الفوري والتقشير والقص ولماذا يهم في اختيار PSA؟
يشكّل الالتصاق الفوري وقوة التقشير ومقاومة القص ما تسميه الصناعة مثلث أداء PSA، لأن رفع الالتصاق الفوري أو قوة التقشير في التركيبة — عادةً بإضافة مزيد من راتنج زيادة الالتصاق أو خفض كثافة الربط المتشابك — يخفض مقاومة القص في الغالب، والعكس بالعكس. ويقيس الالتصاق الفوري مدى سرعة وقوة ارتباط اللاصق عند التلامس الخفيف القصير، وهو الأهم في الملصقات اليدوية وتطبيقات الالتصاق السريع. وتقيس قوة التقشير القوة اللازمة لإزالة اللاصق بزاوية وسرعة محددتين، وتتنبأ بسلوك الإزالة المقصودة ومقاومة الانفصال العرضي أثناء الخدمة. وتقيس مقاومة القص مدى مقاومة اللاصق للزحف التماسكي البطيء تحت حمل مستمر، وهي الخاصية التي تحدد ما إذا كان ملصق مركّب عمودياً أو شريط عبوة مكدّسة يحتفظ برابطته طوال عمر خدمة المنتج بدلاً من أن ينزلق أو تنفصل طبقاته ببطء.
4. ما الاعتبارات الرئيسية في اختيار PSA للتطبيقات الطبية أو الملامسة للجلد؟
يجب أن تجتاز PSA الطبية والملامسة للجلد اختبار التوافق الحيوي وفق ISO 10993، الذي يقيّم السمية الخلوية والتحسس الجلدي واحتمال التهيج قبل أن تُستخدم التركيبة في جهاز مخصص لملامسة جلدية ممتدة أو متكررة. وكثيراً ما تُحدَّد PSA السيليكونية للجلد الحساس وتطبيقات الارتداء المتكرر مثل ضمادات العناية بالجروح وأجهزة مراقبة الجلوكوز المستمرة، لأنها ترتبط برفق ويمكن إزالتها بأدنى أذى للجلد الهش أو المصاب، في حين تقدم الأكريليكات الطبية التصاقاً فورياً أعلى وكلفة أقل للتطبيقات الأقصر ارتداءً أو الأقل حساسية. ويصبح معدل انتقال بخار الرطوبة معامل تصميم حاسماً لأي جهاز يُرتدى أياماً عدة، لأن اللاصق الذي يحبس الرطوبة على الجلد يزيد كثيراً خطر التهيج والتنقّع (maceration). ويجب على المركِّبين كذلك التحقق من أداء زمن الارتداء في ظروف واقعية تشمل التعرق والحركة والاستحمام، لأن بيانات التقشير والالتصاق الفوري المخبرية وحدها لا تتنبأ بموثوقية بأداء الالتصاق بالجلد على مدى أيام عدة.
5. لماذا تفشل بعض PSA في الالتصاق ببعض البلاستيكات، وكيف يُعالج ذلك؟
تقاوم البلاستيكات منخفضة الطاقة السطحية، كالبولي إيثيلين والبولي بروبيلين، التبليل بـPSA الأكريليكية القياسية لأن طاقتها السطحية تقع دون العتبة اللازمة لينتشر اللاصق إلى تماس جزيئي وثيق عبر النسيج المجهري للركيزة. ويظهر ذلك في ضعف الالتصاق الفوري الأولي أو انخفاض قوة التقشير أو روابط تبدو متماسكة في البداية ثم تفشل تحت أي إجهاد لاحق. والحل الأشيع هو تحديد كيمياء مهندَسة للالتصاق بالطاقة السطحية المنخفضة — عادةً تركيبة مطاطية أو أكريليكية متخصصة براتنجات زيادة التصاق مختارة لتوافقها مع الأسطح غير القطبية — بدلاً من مجرد استخدام مزيد من اللاصق أو زيادة الضغط، وكلاهما لا يتغلب على عدم تطابق الطاقة السطحية الأساسي. والمعالجة السطحية للركيزة نفسها، كالمعالجة بالكورونا أو اللهب لرفع طاقتها السطحية قبل التصفيح، نهج مكمّل يُستخدم على نطاق واسع في التحويل حين يسمح به التطبيق.
6. ما الفرق بين PSA المذيبية والمستحلبة (المائية) والمنصهرة بالحرارة والقابلة للمعالجة بالأشعة فوق البنفسجية؟
تُذاب PSA الأكريليكية المذيبية في مذيب عضوي أثناء التصنيع، مما يتيح ضبطاً دقيقاً للوزن الجزيئي وكثافة الربط المتشابك وينتج لاصقات ذات تماسك وصفاء ممتازين، لكنه يتطلب بنية تحتية لاسترجاع المذيب أو حرقه لإدارة انبعاثات VOC أثناء الطلاء والتجفيف. أما PSA الأكريليكية المستحلبة، أو المائية، فتُشتِّت البوليمر في الماء بدلاً من المذيب، مما يخفض انبعاثات VOC والعبء التنظيمي تخفيضاً كبيراً، وإن كان ذلك تاريخياً على حساب شيء من مقاومة الماء وأداء القص عند الحرارة العالية مقارنةً بالمكافئات المذيبية. وتُطلى PSA المنصهرة بالحرارة، وأكثرها أنظمة كوبوليمرات كتل مطاطية، بنسبة 100% مواد صلبة دون مذيب أو ماء يلزم إزالته، مما يتيح سرعات خط عالية جداً ويلغي أفران التجفيف كلياً، لكنها لا تتقادم عموماً بالرشاقة نفسها التي تتقادم بها الأكريليكات تحت الأشعة فوق البنفسجية والحرارة. وتُطلى PSA الأكريليكية القابلة للمعالجة بالأشعة فوق البنفسجية أيضاً بنسبة 100% مواد صلبة ثم تُربط متشابكةً في خط الإنتاج بالتعرض للأشعة فوق البنفسجية لا بالحرارة، جامعةً بين الميزة البيئية لعملية خالية من المذيبات وثبات الأكريليك أمام الأشعة فوق البنفسجية والحرارة، ولهذا تكسب حصة في منشآت تحويل الملصقات عالية السرعة تحت ضغط VOC.
7. كيف تُختبر المواد اللاصقة الحساسة للضغط وما المعايير الحاكمة لأدائها؟
يُتحقق من أداء PSA بثلاثة اختبارات معيارية أساسية تصف معاً مثلث الالتصاق الفوري والتقشير والقص: اختبار الالتصاق بالمسبار وفق ASTM D2979، واختبار الالتصاق بالتقشير بزاوية 180 درجة وفق ASTM D3330 أو PSTC-101، واختبار القص الساكن أو قدرة التحمل وفق ASTM D3654 أو PSTC-107. ويحتفظ مجلس الأشرطة الحساسة للضغط في أمريكا الشمالية وFINAT في أوروبا بالطرق المعيارية التفصيلية التي تعتمد عليها صناعة الملصقات والأشرطة لقابلية المقارنة بين الموردين، ومنها اختبار قوة التحرر والفك الحاسم لتوزيع الملصقات الآلي عالي السرعة. وإلى جانب هذه الاختبارات الميكانيكية، يكمل التحقق الخاص بالخدمة — كالتقادم المعجَّل بالأشعة فوق البنفسجية والحرارة ودورات الرطوبة، وللتطبيقات الطبية اختبار التوافق الحيوي وزمن الارتداء — التأهيل الكامل للأداء. ولا يتنبأ أي اختبار منفرد بالأداء الواقعي بمعزل عن غيره، ولهذا يجري المحوِّلون والمركِّبون عادةً مجموعة من هذه الطرق المعيارية على الركيزة الفعلية وظروف الخدمة التي سيواجهها المنتج بدلاً من الاعتماد على بيانات الألواح المرجعية العامة وحدها.
أبصار خان
أبصار خان استشاري صناعي أول يتمتع بخبرة متعددة التخصصات تشمل تصنيع الأدوية، ومستحضرات التجميل والعناية الشخصية، وكيماويات العناية المنزلية والمؤسسية، والإيروسولات، والمزلقات، وهندسة العمليات المتقدمة. يدمج عمله بين كيمياء التركيبات، وتصميم مرافق ممارسات التصنيع الجيد (GMP)، وعلم التحقق من الصلاحية، وأنظمة الجودة، والامتثال التنظيمي، وتحسين التصنيع على نطاق واسع.
ملف LinkedIn الشخصي: تواصل مع أبصار خان على LinkedIn
هل تحتاج إلى توجيهات الخبراء بشأن المواد اللاصقة الحساسة للضغط؟
يقدّم فريقنا استشارات تقنية متكاملة — من تطوير التركيبة واختيار الكيمياء وصولاً إلى التوسع إلى النطاق الصناعي وهندسة العمليات والاستراتيجية التنظيمية.