تحرص كل ورشة تصنيع، وموقع إنشائي، ومرفق صيانة وإصلاح على الاحتفاظ بخرطوشة مزدوجة من لاصق الإيبوكسي ثنائي المكونات في متناول اليد، لأنه يمثل أسرع وأقوى طريقة لتكوين رابط هيكلي بين المعادن، والخرسانة، والمواد المركبة، وأحجار البناء دون الحاجة إلى لحام حراري أو مثبتات ميكانيكية. وهذا الطلب المتواصل والمتعدد القطاعات هو بالضبط ما يجعل مشروع تصنيع لواصق الإيبوكسي أحد أكثر المجالات صموداً داخل صناعة اللواصق ومانعات التسرب — فالكيمياء مفهومة بعمق، والمعدات مدمجة ومحدودة التكلفة مقارنة بمصانع الراتنجات الضخمة، والفيصل الحقيقي في التميز هو التحكم الدقيق في نسبة الخلط وضمان قوة الترابط المختبرة بدلاً من التركيبات المعقدة النادرة. وعلى الرغم من هيمنة العلامات التجارية متعددة الجنسيات على قطاع اللواصق الهيكلية المعتمدة، فإن إيبوكسي الأغراض العامة الصناعي المباع عبر علاقات التوريد المباشرة مع ورش التصنيع والمقاولين يمثل سوقاً واسعاً ومتاحاً لمصنّع جديد منضبط. يستعرض هذا الدليل خارطة طريق تأسيسية متكاملة — تشمل معدات الخلط والتعبئة، وتوريد المواد الخام، ومسار الإنتاج وضبط الجودة، والتراخيص، والتسعير، وكيفية إبرام أولى صفقاتك مع قطاعي الصناعة والإنشاءات. كل تفصيل هنا يعكس ممارسات صناعة اللواصق الواقعية، موفراً المعلومات التشغيلية الدقيقة التي يحتاجها المؤسس قبل استثمار رأس ماله، بعيداً عن النظريات المجردة.
نظرة عامة على السوق والفرص المتاحة
يمثل سوق اللواصق الهيكلية والصناعية العالمي قطاعاً بمليارات الدولارات ضمن الصناعة الأوسع للواصق ومانعات التسرب، ويحتل الإيبوكسي ثنائي العبوة مركزه التقني لأنه يوفر قوة ترابط قادرة على تحمل الأحمال عبر مواد غير متجانسة لا يمكن لكيمياء اللواصق الأخرى مجاراتها بموثوقية. وكل قطاع يصنع، أو يصلح، أو يجمع الهياكل المعدنية أو المركبة أو الإنشائية يُعد مشترياً محتملاً، مما يمنح هذه الفئة قاعدة طلب عريضة مقارنة باللواصق المخصصة لتطبيق نهائي واحد.
تنقسم شرائح العملاء الأساسية إلى ثلاثة قطاعات رئيسية: ورش التصنيع ومشتري خدمات الصيانة والإصلاح والتشغيل (MRO) الذين يستخدمون الإيبوكسي للأغراض العامة في التجميع والإصلاح الميداني؛ ومقاولو البناء والتشييد الذين يحتاجون إلى إيبوكسي إنشائي لتثبيت حديد التسليح (Rebar anchoring)، وحقن الشروخ الخرسانية، وإصلاح المنشآت؛ والمصنعون الأصغر الذين يطلبون تصنيع تركيبات عامة تحت علاماتهم التجارية الخاصة لمعداتهم أو أدواتهم. وتشمل محركات الطلب النشاط المستمر في البنية التحتية والتشييد في جنوب آسيا والشرق الأوسط وجنوب شرق آسيا، وزيادة الإنفاق على صيانة المعدات الصناعية المتقادمة، وتزايد اعتماد الربط باللواصق كبديل للحام والمسامير في التصنيع الخفيف. كما أن الكيمياء الأساسية لـ أنظمة راتنجات الإيبوكسي موثقة بعمق وتستحق دراستها جيداً قبل خلط أول دفعة، لأن الاختيار الدقيق للراتنج والمصلد يحدد معاً سرعة التصلب، وقوة الرابطة، والمقاومة الكيميائية.
تأتي المنافسة بشكل أساسي من علامات اللواصق الهيكلية العريقة التي تمتلك اعتمادات إنشائية رسمية وشبكات توزيع قوية، إلا أن إيبوكسي الصيانة العامة والأغراض الصناعية قطاع أقل تركيزاً، حيث يلعب السعر، والتوفر المحلي السريع، والدعم الفني المباشر من المصنع دوراً يفوق مجرد شهرة العلامة التجارية. وكما هو موضح بالتفصيل في صفحة الموارد المخصصة لـ اللواصق ومانعات التسرب، فإن الوافد الجديد يحقق أقصى درجات التميز من خلال بناء علاقات توريد مباشرة مع ورش التصنيع والمقاولين وتقديم دعم فني سريع لا تستطيع شبكات التوزيع للشركات الكبرى مجاراته.
تفصيل الاستثمار المطلوب: البدء بأقل رأس مال
تتوقف متطلبات رأس المال في هذه الفئة على مستوى الأتمتة الذي تختاره، وتحديداً في عمليتي إزالة الغازات بالتفريغ (Vacuum degassing) وتعبئة الخراطيش، فهاتان الخطوتان تحددان جودة المنتج النهائي وعدد الخراطيش التي يمكن إنتاجها في وردية العمل الواحدة. والبدء الرشيق بمنتج عام واحد في خراطيش مزدوجة يتطلب رأسمالاً أقل بكثير مقارنة بمحاولة تغطية سرعات تصلب متعددة وأحجام عبوات مختلفة منذ اليوم الأول.
| بند التكلفة | النطاق التقديري (بالدولار الأمريكي) | ملاحظات توضيحية |
|---|---|---|
| أوعية خلط الراتنج والمصلد (خطان منفصلان) | $2,500 – $6,500 | يلزم وعاءان مستقلان تماماً لمنع التلوث التبادلي |
| معدات إزالة الغازات بالتفريغ (غرفة فاكيوم) | $1,500 – $4,000 | تزيل الهواء المحبوس الذي يسبب فراغات في خط اللصق |
| خط تعبئة وكبس الخراطيش المزدوجة | $1,800 – $4,500 | التعبئة اليدوية المنضدية تخفض التكلفة في البداية |
| المخزون الأولي من الراتنج والمصلد والمواد المالئة | $2,000 – $5,000 | يغطي أول دورة إنتاجية لصنف عام واحد |
| الخراطيش وخلاطات التوزيع الساكنة والأغطية | $1,000 – $2,500 | ترتبط بالحد الأدنى للطلب (MOQ)؛ الشراء محلياً يقلل الكميات |
| التراخيص وإعداد صحيفة السلامة (SDS) والفحص المخبري | $700 – $2,000 | يوصى بإجراء اختبار قوة الترابط في مختبر مستقل قبل الطرح |
| رأس المال العامل (تكاليف تشغيل لـ 3 أشهر) | $1,300 – $2,800 | المرافق والعمالة والمصاريف العامة أثناء بناء الحسابات الأولى |
| إجمالي الحد الأدنى | $11,000 – $28,000 | قبل أول عملية بيع؛ الاعتماد على التعبئة اليدوية عند الحد الأدنى |
يعكس الحد الأدنى من هذا النطاق مؤسساً يعتمد على التعبئة اليدوية للخراطيش مع إزالة الغازات منضدياً لإنتاج صنف عام واحد، بينما يعكس الحد الأعلى مستثمراً يمتلك خط تعبئة نصف آلي ومجموعة أوسع من نسب الخلط وأحجام العبوات منذ البداية. وكثيراً ما تتوفر أوعية الخلط ومعدات التعبئة بحالة جيدة في سوق المعدات المستعملة من مصانع اللواصق التي تطور طاقتها الإنتاجية. كما أن تأجيل طرح الأصناف المتخصصة — مثل سريعة التصلب أو المقاومة للحرارة العالية أو المعتمدة إنشائياً — حتى تثبت مبيعات الصنف العام حجم الطلب هو المسار الأقل مخاطرة الذي اتبعه معظم رواد الأعمال الناجحين في هذا المجال.
هل تبحث عن دراسة جدوى مالية متكاملة؟ يُعد تقرير مشروع تصنيع لواصق ومركبات الإيبوكسي القياسي دراسة جدوى واقتصادية تفصيلية شاملة — يتضمن ثلاثة تكوينات استثمارية مسعرة بشكل مستقل، وقائمة أرباح وخسائر تقديرية لخمس سنوات مع معدل العائد الداخلي (IRR) وفترة الاسترداد ونقطة التعادل، وجدولاً تفصيلياً للآلات والمعدات، وتصنيف المواد الخام حسب وظيفتها، وخريطة الطريق القانونية والبيئية الكاملة. علماً بأنه وثيقة تكاليف وجدوى مالية ولا يشتمل على تركيبة كيميائية.
قائمة المعدات الأساسية لوحدة إنتاج صغيرة
تتمحور معدات تصنيع الإيبوكسي ثنائي المكونات حول مبدأ واحد غير قابل للتفاوض — الجزء (أ) والجزء (ب) يجب ألا يلتقيا أو يشتركا في نفس الوعاء أو شبكة الأنابيب أو الأدوات مطلقاً — وهو ما يحدد كل قرار متعلق بالمعدات أدناه. وإلى جانب هذا الفصل التام، يكمن المطلب الأساسي في دقة الخلط وسحب الهواء، لأن أي فقاعات هواء محبوسة في أي من المكونين ستتحول إلى عيوب بنيوية وفراغات داخل الرابط اللاصق النهائي.
| المعدة | المواصفات الدنيا المطلوبة | التكلفة التقريبية |
|---|---|---|
| وعاء خلط الراتنج (الجزء أ) | ستانلس ستيل، سعة 100 إلى 300 لتر، خلاط تفريق متغير السرعة | $1,500 – $3,500 |
| وعاء خلط المصلد (الجزء ب) | وعاء ستانلس ستيل مخصص ومفصول مادياً عن خط الجزء أ | $1,200 – $3,000 |
| غرفة إزالة الغازات بالتفريغ (Vacuum Chamber) | وحدة منضدية أو أرضية تتناسب مع حجم الدفعة | $1,500 – $4,000 |
| ماكينة تعبئة وكبس الخراطيش المزدوجة | ماكينة تعبئة حجمية ثنائية المكابس نصف آلية | $1,800 – $4,500 |
| مقياس اللزوجة بروكفيلد (Brookfield Viscometer) | طراز مغزلي مناسب لنطاق لزوجة الجزء أ والجزء ب | $800 – $2,000 |
| مجموعة اختبار زمن الهلام وعمر التشغيل | حامل اختبار بالأكواب مع مؤقت معاير، أو فحص DSC بمختبر شريك | $300 – $1,000 |
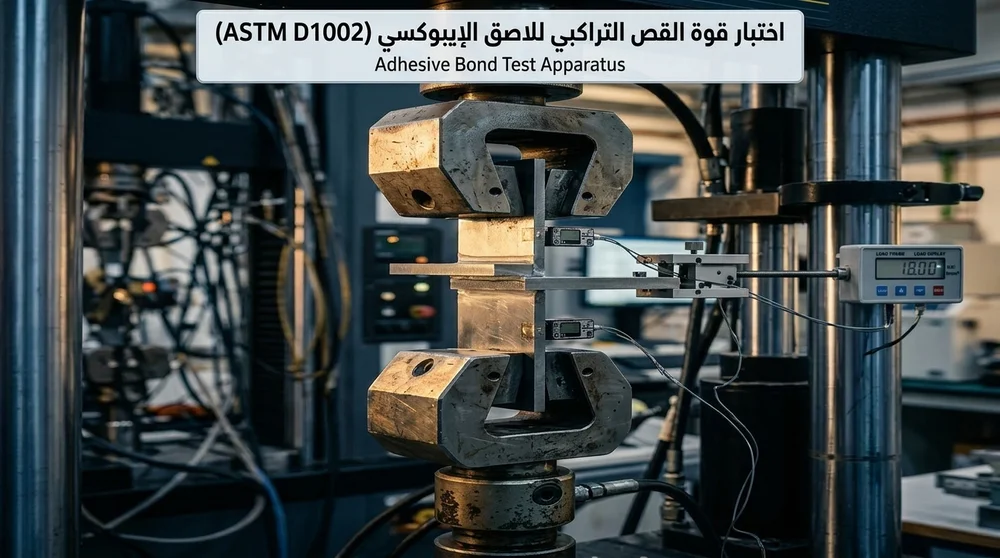
| فحص قوة الترابط بالقص التراكبي (Lap-Shear) | جهاز اختبار شد منضدي أو فحص خارجي بموجب مواصفة ASTM D1002 | $0 (خارجي) – $3,000 (داخلي) |
| أرفف تخزين معزولة ومقسمة | مناطق تخزين مفصولة مادياً ومميزة بوضوح للجزء أ والجزء ب | $400 – $1,000 |
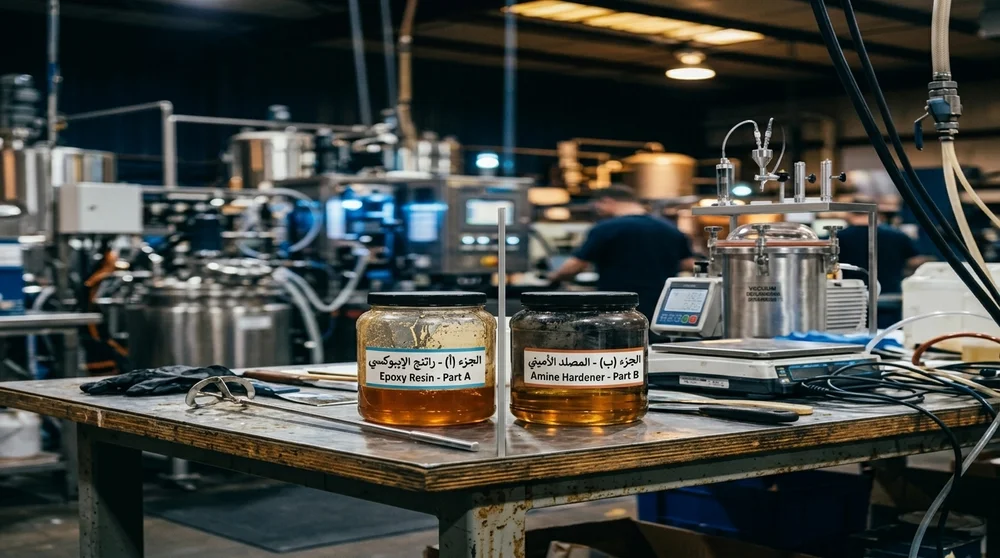
تستحق وحدة إزالة الغازات بالتفريغ أولوية ميزانية قصوى حتى في أصغر ورشة إنتاج، فهي المعدة الأكثر مسؤولية عن تحقيق قوة ترابط متناسقة وخالية من الفراغات في كل دفعة. وفي حين يمكن تصنيع أوعية الخلط وتوفير معدات التعبئة محلياً بتكلفة أقل، فإن التحقق من قوة الرابطة الهيكلية — سواء داخل المنشأة أو عبر مختبر خارجي — ليس المجال المناسب للاقتصاد والتوفير عندما تكون القيمة الأساسية لمنتجك قائمة بالكامل على المتانة الهيكلية.
المساحة والمرافق التشغيلية ومتطلبات البنية التحتية
تحتاج وحدة تصنيع لواصق الإيبوكسي الفعالة إلى مساحة أرضية لا تقل عن 800 إلى 1,200 قدم مربعة تقريباً، مقسمة إلى منطقتين معزولتين تماماً — إحداهما لمناولة وتخزين الراتنج (الجزء أ) والأخرى لمناولة وتخزين المصلد (الجزء ب) — بالإضافة إلى منطقة تعبئة وتغليف مشتركة مصممة بحيث لا تنقل الخراطيش الجاهزة أي بقايا من أحد الخطين إلى الآخر. هذا الفصل المادي ليس خياراً ثانوياً؛ بل هو القرار التخطيطي الأهم في المنشأة بأكملها.
متطلبات الطاقة الكهربائية متواضعة — فأوعية الخلط، ومضخات التفريغ، ومعدات التعبئة تعمل عادةً على كهرباء أحادية الطور أو ثلاثية الطور خفيفة — لكن التهوية في منطقة المصلد متطلب سلامة جوهري، نظراً لأن عوامل التصليد الأمينية تطلق أبخرة تسبب حساسية للجهاز التنفسي والجلد عند التعرض الطويل لها. كما أن التحكم في درجة الحرارة يلعب دوراً محورياً هنا أكثر من فئات اللواصق الأخرى، لأن لزوجة الراتنج وسرعة تفاعل المصلد تتغير مع حرارة الغرفة، والمنشأة التي تعاني من تقلبات حرارية حادة بين النهار والليل ستشهد تبايناً ملحوظاً في اللزوجة وزمن التصلب بين الدفعات، بينما تقتصر متطلبات المياه على أعمال التنظيف الدورية للمعدات.
أفضل المنتجات للبدء بها: تكلفة منخفضة وطلب مرتفع
ليست جميع تركيبات لواصق الإيبوكسي سهلة الإنتاج للمصنع الجديد، وتحديد نقطة الانطلاق الصحيحة يحدد مدى سرعتك في الوصول إلى تدفق نقدي إيجابي أثناء استمرارك في بناء سمعتك ومطابقة دفعاتك. وقد رُتبت الفئات الثلاث أدناه بحسب سهولة الصياغة، ومتطلبات المعدات، ومدى سرعة بناء قاعدة عملاء وفية:
- إيبوكسي الأغراض العامة الصناعي ثنائي العبوة (General-Purpose Epoxy) — لاصق يتصلب في درجة حرارة الغرفة، يُعبأ في خراطيش مزدوجة للصق المعادن، والمواد المركبة، وأعمال الصيانة والإصلاح في الورش. يُعد نقطة الدخول الأكثر يسراً لأنه يعتمد على نظام راتنج ومصلد كلاسيكي دون الحاجة لمسرعات تفاعل معقدة أو مواد مالئة تخصصية.
- الإيبوكسي سريع التصلب (زمن تشغيل 5 إلى 10 دقائق) — صنف أعلى هامش ربح موجه للمشترين الذين يحتاجون إلى سرعة دوران عالية في أعمال التجميع أو الإصلاح العاجل، ويتطلب تحكماً دقيقاً في فاعلية المصلد وإدارة الحرارة المتولدة عن التفاعل (Exotherm) أثناء الخلط. يحقق هذا الصنف سعراً مميزاً لأن التصلب السريع يوفر وقتاً ثميناً للعميل.
- الإيبوكسي الهيكلي المعتمد للإنشاءات — تركيبة أعلى لزوجة، وغالباً ما تكون متغيرة الانسيابية (Thixotropic) لتثبيت حديد التسليح وحقن الشروخ الخرسانية، وتتطلب اعتمادات فنية رسمية قبل تسويقها للاستخدام الهيكلي الإنشائي في معظم الأسواق المنظمة. يفضل إطلاق هذا الصنف كخطوة لاحقة بعد أن تؤسس مبيعات الصنف العام وتدفقاته النقدية القدرة على تمويل تكاليف الاعتماد.
وكما نوضح دائماً في موارد تركيبات اللواصق ومانعات التسرب، فإن التدرج في الإطلاق — بدءاً بصنف الأغراض العامة، ثم إضافة الصنف السريع التصلب فور إثبات الطلب، يليه استهداف الاعتماد الإنشائي لسوق البناء — هو المسار القياسي الذي يتبعه المؤسسون الناجحون بدلاً من المجازفة بطرح أصناف متعددة دفعة واحدة.
استراتيجية توريد المواد الخام
تنقسم المواد الخام للواصق الإيبوكسي إلى أربع فئات رئيسية — راتنج الإيبوكسي، وعوامل التصليد (المصلدات)، والمواد المالئة والمضافات، ومواد التعبئة — ولكل فئة موردوها ومعايير تقييمها الخاصة. ويعد التوفيق الصحيح بين الراتنج والمصلد هو الأهم، فهذا الثنائي يحدد كيمياء التصلب، وقوة الرابطة، والمقاومة الكيميائية، بينما تضبط المواد المالئة والمضافات المتغيرة الانسيابية (Thixotropic) اللزوجة، ومقاومة الهبوط (Sag resistance)، والتكلفة.
يُورّد راتنج الإيبوكسي — والذي يكون عادة راتنجاً سائلاً يعتمد على ثنائي الفينول-أ (Bisphenol-A) أو ثنائي الفينول-ف (Bisphenol-F) — من مصنعي الراتنجات أو وكلائهم المعتمدين، بينما تُشترى عوامل التصليد — وهي مصلدات بولي أميد (Polyamide) أو أميدو أمين (Amidoamine) أو أمينات أليفاتية بحسب سرعة التصلب والمرونة المطلوبة — من موردي المصلدات المتخصصين القادرين على تزويدك ببيانات التوافق ونسب الخلط الدقيقة. أما المواد المالئة مثل السيليكا المدخنة (Fumed silica) للتحكم في الانسيابية، وكربونات الكالسيوم أو التلك لخفض التكلفة، فتتوفر لدى موزعي المعادن الصناعية، في حين يتم استيراد أو شراء الخراطيش المزدوجة، وفوهات الخلط الساكن، ومكونات الكبس من مصنعي أنظمة التوزيع المتخصصين.
يتطلب تقييم مورد المصلدات طلب صحيفة البيانات الفنية ونطاق نسبة الخلط الموصى بها مقابل الراتنج المعتمد لديك، وليس مجرد المقارنة السعرية، لأن المصلد غير المتوافق أو ضعيف المواصفات يؤدي إلى تفاوت زمن الهلام وضعف الروابط بين الدفعات. وتتضمن استراتيجيات خفض التكلفة التفاوض على كميات طلب دنيا صغيرة للمصلدات المتخصصة في البداية، والشراء المجمع للراتنج الأساسي بالتعاون مع مصانع لواصق وطلاءات محلية للحصول على أسعار الجملة الأفضل.
- راتنج الإيبوكسي (Epoxy Resin) — سائل Bisphenol-A/F هو الخيار القياسي المعتمد؛ تأكد من مطابقة درجة اللزوجة لقدرات معدات التعبئة لديك.
- عوامل التصليد (Curing Agents) — احرص دائماً على التوريد من مورد يقدم بيانات توافق موثقة ونسبة خلط دقيقة محددة لراتنجك.
- المواد المالئة ومعدلات القوام — تعمل السيليكا المدخنة على منع سيلان اللاصق في الوصلات الرأسية؛ بينما تخفض كربونات الكالسيوم التكلفة في الأصناف غير الإنشائية.
- مواد التعبئة والتغليف — تحقق من التوافق الكيميائي لمواد الخرطوشة وفوهات الخلط مع الراتنج والمصلد طوال فترة الصلاحية المحددة.
عملية الخلط ثنائية المكونات ونظرة عامة على التعبئة
عملية تصنيع الإيبوكسي ثنائي العبوة هي في الواقع عمليتان متوازيتان لمكونين مفردين — إحداهما للراتنج والأخرى للمصلد — لا يلتقيان مادياً أبداً إلا عندما يقوم العميل بتفريغ المنتج عبر فوهة الخلط الساكن أثناء التطبيق. والانضباط الصارم في العزل المادي، وإزالة الغازات، ودقة نسب التعبئة أهم بكثير من حجم الخلاط أو حداثة المعدات.
خلط الجزء (أ) والجزء (ب)
يُخلط الراتنج مع المواد المالئة ومعدلات القوام والملونات في وعائه المخصص تحت سرعة تقليب معتدلة حتى يتجانس تماماً، بينما يُخلط المصلد على حدة مع أي مسرعات تفاعل أو مواد مالئة خاصة به في وعائه المستقل. وبعد اكتمال الخلط، يخضع كلا المكونين لعملية إزالة الغازات بالتفريغ (Vacuum degassing) لسحب الهواء المحبوس الناتج عن قوى القص العالية، لأن الهواء المحبوس يتحول إلى فجوات هوائية مجهرية تضعف الرابطة الهيكلية للاصق المتصلب.
التحقق المخبري وتعبئة الخراطيش
قبل الشروع في التعبئة، تُفحص لزوجة كل مكون، وتُخلط عينة اختبارية صغيرة بالنسبة المحددة للتأكد من زمن الهلام (Gel time)، ويفضل فحص قوة القص التراكبي بموجب المواصفات القياسية. وفقط بعد اجتياز الفحصين بنجاح، يُنقل المكونان إلى ماكينة تعبئة الخراطيش المزدوجة، حيث يُضخ الجزء (أ) والجزء (ب) بحجم دقيق ومحسوب داخل حجرتي الخرطوشة، ثم تُكبس السدادات، وتُلصق بطاقات البيانات الموضحة لرقم الدفعة ونسبة الخلط وعمر التشغيل.
إن الخطأ الأكثر شيوعاً لدى المصنعين المبتدئين هو التسرع في مرحلة إزالة الغازات بالتفريغ لكسب الوقت، مما يترك جيوب هواء دقيقة تظهر لاحقاً كفراغات واضحة عند خط اللصق وتخفض قوة القص المقاسة بشكل ملحوظ. كما أن توثيق نسبة الراتنج إلى المصلد الدقيقة، ونسب المواد المالئة، ووقت التفريغ لكل صنف معتمد في سجل تشغيل دائم هو الضمانة الحقيقية لإعادة إنتاج دفعة مطابقة للمواصفات تماماً في كل دورة إنتاجية مستقبلية.
مراقبة الجودة والاختبارات للمصنعين الصغار
تتمحور مراقبة الجودة في تصنيع لواصق الإيبوكسي حول إثبات تحقيق كل دفعة لقوة الترابط وسلوك التصلب المعلنين، فثقة ورشة التصنيع أو المقاول في منتجك تعتمد على أداء هيكلي يظل غير مرئي حتى تتعرض الوصلة للأحمال التشغيلية أو، وهو الأسوأ، حتى تفشل أثناء الخدمة في موقع العمل. وتجاوز اختبارات قوة الترابط والاعتماد على الفحص البصري هو أسرع طريق لتوريد دفعات معيبة.
| الاختبار | ماذا يقيس؟ | الأداة المطلوبة | معيار القبول والرفض |
|---|---|---|---|
| دقة نسبة الخلط (Mix ratio) | التحقق الحجمي أو الوزني من جرعة الجزء أ مقابل الجزء ب | ميزان معاير أو جهاز التحقق من الجرعات | ضمن هامش خطأ لا يتجاوز ±2–3% من النسبة المحددة |
| اللزوجة (لكل من أ و ب) | قوام الانسياب وسهولة الخلط والتوزيع عبر الفوهة | مقياس اللزوجة بروكفيلد | ضمن النطاق المعتمد في التركيبة لكل مكون على حدة |
| زمن الهلام / عمر التشغيل (Pot life) | الوقت المتاح للتشغيل بعد الخلط قبل بدء التصلب | فحص الأكواب مع مؤقت، أو قياس DSC بمختبر شريك | ضمن نافذة زمن التشغيل المعلنة عند الحرارة المرجعية |
| قوة الترابط بالقص التراكبي (Lap-shear) | قدرة الوصلة اللاصقة المتصلبة على تحمل الأحمال الهيكلية | ماكينة اختبار الشد العامة (ASTM D1002)، داخلياً أو خارجياً | تحقيق الحد الأدنى لقوة القص المحددة في المواصفة |
تكشف فحوصات نسبة الخلط واللزوجة أخطاء الوزن والخلط مبكراً، بينما يضمن زمن الهلام سلوكاً متوقعاً في يد المستخدم، لكن فحص قوة القص التراكبي هو الاختبار الحاسم الذي يثبت أداء اللاصق لوظيفته الجوهرية. كما أن الاحتفاظ بسجلات تشغيل واختبار مؤرخة لكل صنف يمنحك التوثيق الفني المعتمد الذي يطلبه الموزعون والمشترون الصناعيون أثناء اعتمادك كمورد، وهو أسرع وسيلة لتتبع أي شكوى ميدانية إلى دفعة إنتاج محددة.
يتطلب تأسيس وحدة تصنيع ناجحة ما هو أكثر من مجرد شراء المعدات والمواد الخام — فالحصول على التركيبة الصحيحة المعتمدة، وتوسيع نطاق الإنتاج بأمان، واستيفاء الاشتراطات التنظيمية هي المراحل التي تستنزف الوقت والمال لدى معظم الشركات الناشئة. وإذا كنت بحاجة إلى دعم علمي وعملي في أي مرحلة، يعمل فريق Global Formulation مباشرة مع رواد الأعمال الصناعيين لتطوير التركيبات وتأسيس خطوط الإنتاج والامتثال — من الدفعة الأولى وحتى الإنتاج التجاري الكامل.
التعبئة والتغليف وبناء الهوية التجارية بميزانية محدودة
يُباع الإيبوكسي ثنائي العبوة غالباً في خراطيش مزدوجة — شائعة بسعة 50 مل لأعمال الإصلاح السريعة، و190 إلى 400 مل للاستخدام الصناعي والإنشائي — وتُوزع عبر فوهة خلط ساكن أحادية الاستخدام، مع توفر دلاء بالجملة (Pails) للورش الكبرى التي تستخدم ماكينات خلط وتوزيع آلية. ويجب أن تركز في اختيار الخراطيش على متانة العزل التام بين الحجرتين لضمان عدم التسريب، لأن أي تسرب أو اختلاط بين الجزء (أ) والجزء (ب) داخل الخرطوشة قبل الاستخدام يفسد المنتج قبل أن يفتحه العميل.
البيانات المدونة على الملصق تخضع لمعايير صارمة لأن عوامل التصليد تصنف عادة كمواد مسببة للتحسس الجلدي أو مواد أكالة. ويجب أن توضح كل عبوة: اسم المنتج ونسبة الخلط الدقيقة، وزمن التشغيل ووقت التصلب التام عند درجة الحرارة المرجعية، ورموز الخطورة وبيانات التحذير لمكون المصلد، ورقم الدفعة وتاريخ الإنتاج، وبيانات الاتصال بالمصنع ورقم الترخيص. كما يجب إرفاق صحيفة بيانات سلامة المواد (SDS) لكل من الراتنج والمصلد، حيث يطلب الموزعون والمشترون الصناعيون هذه الوثائق رسمياً كشرط أساسي للتوريد.
تستفيد الهوية البصرية لعلامتك التجارية في هذا المجال من التمييز اللوني والواضح بين عبوة الجزء (أ) وعبوة الجزء (ب) — كاستخدام أغطية بألوان متباينة أو ملصقات متمايزة، وهو عرف صناعي قياسي يقلل بشكل ملموس من احتمالية خلط العميل بين المكونين أثناء التخزين أو التوزيع. ويساعد اعتماد تصميم موحد عبر تشكيلة أصنافك، مع إبراز اسم الصنف وسرعة التصلب بوضوح، المشترين على تمييز منتجك وتكرار طلبه بسهولة.
التراخيص والتسجيل والامتثال التنظيمي
يشمل الامتثال التنظيمي لصناعة لواصق الإيبوكسي السجل التجاري القياسي، وتسجيل مطابقة المنتج، ووضع ملصقات التحذير والتصنيف الإلزامية للمصلد الأميني، والحصول على اعتمادات فنية تخصصية لأي استخدام إنشائي هيكلي. وغالباً ما تخضع عوامل التصليد لاشتراطات تصنيف وملصقات أشد صرامة من الراتنج المقترن بها، مما يجعل التحقق من تصنيف خطورة المصلد خطوة مبكرة لا تحتمل التأجيل.
ففي باكستان تخضع اللواصق لاشتراطات مطابقة المنتج لدى PSQCA؛ وفي الاتحاد الأوروبي يلزم تصنيف وملصقات المكونين وفق لائحة CLP وتسجيلهما تحت REACH؛ وفي دول الخليج تطبق اللوائح الفنية الخليجية (GSO). أما اللواصق الهيكلية المسوقة للتثبيت الإنشائي في المباني أو التطبيقات الحاملة للأحمال، فتتطلب اعتماداً فنياً مستقلاً — مثل التقييم الفني الأوروبي (ETA) أو ما يعادله إقليمياً — قبل السماح بالتسويق لهذا الاستخدام قانونياً، وهي عملية موثقة جيداً عبر هيئات مثل ASTM International، التي تشكل طرق اختبارها أساساً لمعظم برامج تأهيل قوة الترابط.
وعلى الرغم من أن شهادات ممارسات التصنيع الجيد (GMP) الرسمية ليست إلزامية بشكل عام للوحدات الصغيرة في هذا القطاع، إلا أن تبني معايير GMP في توثيق الدفعات وسجلات فحص قوة الترابط من اليوم الأول يعزز مكانتك وثقة الموزعين والمشترين الصناعيين وأي عملاء للتصدير مستقبلاً.
استراتيجية التسعير وهوامش الربح المتوقعة
تمثل تكلفة المواد الخام — شاملة الراتنج، والمصلد، والمواد المالئة، والخراطيش — عادة ما بين 30% إلى 45% من سعر بيع إيبوكسي الأغراض العامة النهائي، وتنخفض هذه النسبة لصالح الربحية في الأصناف الإنشائية المعتمدة حيث تمنحك الاعتمادات الفنية وثقة العلامة التجارية قدرة أكبر على فرض سعر مميز. وتتراوح هوامش الربح الإجمالية للمصنع الصغير الذي يبيع عبر العلاقات المباشرة مع الورش والمقاولين عادة بين 40% و 55% على الأصناف العامة، وترتفع أكثر في الأصناف المتخصصة سريعة التصلب أو المعتمدة هيكلياً.
إن التسعير القائم على التكلفة المضافة والمحسوب على مستوى الخرطوشة الواحدة هو النموذج المعتاد في هذا القطاع، مع ضرورة تضمين هامش أمان لتحمل تقلبات أسعار المصلدات، نظراً لأن المصلدات المتخصصة قد تشهد تذبذبات سعرية مرتبطة بسلاسل التوريد العالمية. وتفضل ورش التصنيع والموزعون استقرار الجودة ومواعيد التسليم على التخفيضات العشوائية، فالورشة التي ينفد منها اللاصق أثناء تنفيذ مشروع عاجل تقدر المورد الملتزم بالتسليم الفوري أكثر من توفير نسبة ضئيلة بسعر الشراء مع انقطاع التوريد.
تجنب الدخول في منافسة سعرية محضة ضد العلامات التجارية العالمية عند طرح منتجك لورش التصنيع في البداية، فالسعر الرخيص بصورة مبالغ فيها يثير المخاوف والشكوك حول كفاءة الترابط في قطاع قد تترتب فيه خسائر جسيمة على فشل الوصلة. ضع سعراً منافساً ومنطقياً، واجعل التمايز مبنياً على الدعم الفني السريع وتوفير بيانات اختبارات الشد والقص الموثقة، ودع استقرار الطلب يبني علاقاتك التجارية تدريجياً.
إيجاد أول 20 عميلاً لمشروعك
يتحرك الإيبوكسي ثنائي العبوة تجارياً عبر العلاقات المباشرة مع ورش التصنيع ومشتري الصيانة الصناعية (MRO)، ومقاولي البناء والترميم الباحثين عن لواصق التثبيت والمعالجة الخرسانية، وشبكات الموزعين للتوسع الجغرافي. وتُعد ورش التصنيع وأقسام الصيانة المحلية أسرع القنوات لتحقيق أولى المبيعات، حيث يمكنهم التحقق من قوة اللاصق عملياً في مهمة تصنيع حقيقية عبر خرطوشة تجريبية واحدة بدلاً من انتظار دورات اتخاذ القرار الطويلة.
أسرع طريق لإبرام أولى صفقاتك هو التواصل المباشر مع اثنين أو ثلاثة من مديري ورش التصنيع أو المقاولين المحليين وتقديم خراطيش تجريبية مجانية متوافقة مع مهام اللصق اليومية لديهم، فالمشتري الصناعي يحسم قراره سريعاً بمجرد معاينة قوة الرابطة وسهولة الخلط في الموقع. كما أن تقديم حد أدنى مرن للطلبيات ودعم فني متجاوب يزيل أي تردد لدى المشتري الحذر تجاه علامة تجارية جديدة. ولمعرفة المزيد حول هيكلة هذه العلاقات الفنية والتوريدية المبكرة، يمكنك الاطلاع على دليلنا حول اختيار استشاري المنتجات المناسب أثناء بنائك لمصداقية مصنعك.
- تواصل مباشرة مع ورش تصنيع المعادن وأقسام الصيانة الصناعية وقدم عينات خراطيش متوافقة مع مهامهم اليومية.
- تواصل مع مقاولي معالجة وترميم الخرسانة واعرض أصنافك العامة، واستكشف متطلباتهم من الأصناف الإنشائية.
- ابنِ علاقات توريد منتظمة مع موزعي أدوات ومهمات الصيانة الصناعية (MRO) في منطقتك.
- قدم أسعاراً قائمة على حجم الشراء للورش التي تلتزم باعتماد علامتك التجارية في أعمالها الدورية.
- وثق نتائج اختبارات قوة القص ومعدلات تكرار الطلب لكل عميل واستخدمها كدليل إثبات في مفاوضاتك مع الموزعين الجدد.
أول ورشة تصنيع تكرر طلباتها بانتظام لأن لاصقك يثبت جدارته في كل مهمة تصبح دليلك وشهادتك التسويقية الأقوى في كل نقاش مستقبلي — إثبات على أن قوة الترابط لديك حقيقية وقابلة للتكرار، وليست مجرد نتيجة جيدة في اختبار واحد.
متى وكيف تقوم بتوسيع طاقتك الإنتاجية
توسيع النشاط في هذا القطاع يرتبط بتوسيع تشكيلة الأصناف والانتقال من التعبئة اليدوية إلى أنظمة الضخ والتوزيع الآلية محددة المعايرة (Meter-Mix-Dispense)، بدلاً من التغيير الجذري في مسار العملية الإنتاجية. والإشارة الحقيقية للتوسع هي عندما يتجاوز تكرار طلبات عملائك للأصناف العامة طاقتك الإنتاجية المتاحة، أو عندما يطلب مقاول أو موزع صنفاً إنشائياً حاصلاً على اعتماد فني رسمي.
تتمثل الخطوة الأولى في التوسع عادةً في الاستثمار في ماكينة تعبئة وضخ آلية، مما يعزز دقة نسب الخلط ويزيد معدل الإنتاج مع نمو الطلب على الخراطيش. وتتمثل الخطوة الثانية في الحصول على الاعتماد الفني لصنف إنشائي هيكلي والتوسع نحو شبكات التوزيع الإقليمية والتصدير، لأن الأصناف المعتمدة توسع نطاق مبيعاتك لدى المقاولين الحاليين وتزيد متوسط قيمة الطلب دون الحاجة لتكبد مصاريف ضخمة لاكتساب عملاء جدد. ويستعرض دليلنا الشامل حول التصنيع دون مصنع نماذج مرنة للطاقة الإنتاجية يجدر بك استكشافها أثناء تخطيطك لمرحلة التوسع.
الأسئلة الشائعة
كم يبلغ رأس المال الفعلي المطلوب للبدء في مشروع تصنيع لواصق الإيبوكسي؟
هل أحتاج إلى شهادة في الكيمياء لبدء هذا المشروع؟
هل يمكنني البدء من المنزل أم أحتاج إلى مصنع؟
ما هو أكبر خطأ يجب تجنبه عند بدء هذا المشروع؟
كم من الوقت يستغرق الأمر قبل تحقيق أول عملية بيع؟
هل أحتاج إلى شهادة ISO أو GMP من اليوم الأول؟
كيف أحصل على تركيبة للمنتج؟
ما هو أول ترخيص أحتاج إلى استخراجه؟
هل أنت مستعد لاتخاذ خطوتك التالية؟
يُعد تأسيس مشروع تصنيع كيميائي أحد أكثر المسارات مجزية لرائد الأعمال الصناعي — لكنه يتطلب إرساء الأساس الفني والتقني الصحيح منذ اليوم الأول. وسواء كنت بحاجة إلى تركيبة معتمدة، أو المساعدة في تجهيز وحدتك الإنتاجية الأولى، أو إرشادات الامتثال التنظيمي، أو خطة توسع وتصعيد مدروسة، فإن فريق Global Formulation مستعد لدعمك.
تواصل معنا عبر globalformulation.com/ar/contact — فنحن نعمل جنباً إلى جنب مع المؤسسين في كل مرحلة، من الفكرة الأولية وحتى الإنتاج التجاري الكامل.