Adhesivos termofusibles: química y aplicaciones industriales
Los adhesivos termofusibles (HMA, por sus siglas en inglés; adhesivos hot melt en el comercio de embalaje de México y pegamento termofusible en España) son materiales de procesamiento termoplástico que desempeñan un papel crucial en el embalaje moderno, el ensamblaje de productos, la encuadernación y los productos de higiene dentro del mundo de los adhesivos y selladores. Como categoría de adhesivos industriales de unión, los termofusibles compiten directamente con los sistemas de base solvente y de base agua por velocidad, y no por química. A diferencia de los adhesivos líquidos tradicionales de base solvente o de base agua, que requieren entrecruzamiento químico o evaporación del solvente para desarrollar resistencia de adhesión, los termofusibles son sistemas 100% sólidos. Logran uniones estructurales de alta resistencia únicamente mediante una transición física rápida, del estado líquido fundido de vuelta a un sólido cristalizado. Diseñar una buena química de adhesivos termofusibles exige un equilibrio molecular meticuloso entre los polímeros base termoplásticos, las resinas taquificantes, las ceras cristalinas y los estabilizantes térmicos. Esta guía recorre la química orgánica, los parámetros reológicos y los procesos de mezclado en extrusora de doble husillo que hay detrás de los sistemas termofusibles de alto desempeño.
En este artículo
- 1. La física y la mecánica de la unión con termofusibles
- 2. Matriz de polímero base: el esqueleto de la resistencia cohesiva
- 3. Resinas taquificantes: humectación en fundido y adhesión polar
- 4. Ceras cristalinas: ajuste de la viscosidad y de la velocidad de fase
- 5. Estabilización termooxidativa: cómo evitar la degradación del fundido
- 6. Mecánica reológica: tiempo abierto frente a tiempo de fijación
- 7. Mezclado en extrusora de doble husillo y escalamiento del proceso
- 8. Matriz comparativa de parámetros de formulación
1. La física y la mecánica de la unión con termofusibles
La ventaja mecánica fundamental de los adhesivos termofusibles está en la rapidez con la que forman la unión. Mientras que los adhesivos de base agua necesitan minutos u horas para deshidratarse, un adhesivo termofusible se aplica fundido (por lo general entre 130°C y 190°C) y forma una unión estructural sólida en milisegundos o segundos al enfriarse. Esto lo hace ideal para los procesos automatizados de alta velocidad, como el sellado de cajas de cartón, cuyas líneas de producción operan a velocidades superiores a 400 cajas por minuto.
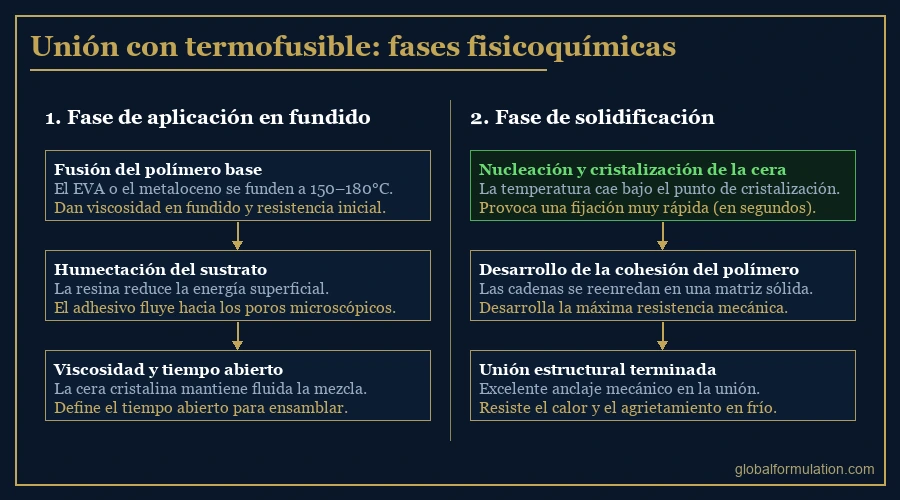
El mecanismo de unión ocurre en tres fases físicas distintas:
- Humectación en fluido — el adhesivo se extruye sobre un sustrato a una temperatura muy superior a su punto de fusión. La alta energía térmica reduce la viscosidad global, lo que permite que el líquido humecte la superficie del sustrato y fluya hacia sus poros microscópicos bajo una compresión ligera.
- Difusión térmica — el adhesivo fundido transfiere calor con rapidez al sustrato más frío, de modo que su temperatura cae por debajo de su punto de reblandecimiento o de cristalización.
- Solidificación por cristalización — las cadenas de polímero se reenredan y los segmentos cristalinos (principalmente la cera y los bloques cristalinos del polímero) nuclean. Esta transición de fase rápida, de un líquido amorfo a una matriz sólida muy estructurada, fija la unión mecánica y crea una alta resistencia cohesiva.
2. Matriz de polímero base: el esqueleto de la resistencia cohesiva
El polímero base es el componente principal de una formulación termofusible: aporta la resistencia cohesiva, la flexibilidad, el alargamiento y la capacidad máxima de carga a la tracción de la unión sólida. Actúa como la fase continua de la matriz del adhesivo. Las clases de polímero más comunes en los termofusibles industriales son el etileno-acetato de vinilo (EVA) y las poliolefinas.
El desempeño de un clásico adhesivo termofusible de EVA está gobernado por su contenido de acetato de vinilo (VA). El comonómero VA introduce ramificaciones polares amorfas en el esqueleto de polietileno, muy cristalino. Cambiar la proporción de VA altera de forma notable las propiedades físicas:
- Alto contenido de VA — reduce la cristalinidad del polímero, baja el punto de reblandecimiento, aumenta la flexibilidad, prolonga el tiempo abierto y mejora de forma notable la adhesión polar a sustratos como los plásticos, los cartones barnizados y las láminas metálicas.
- Bajo contenido de VA — aumenta la cristalinidad, lo que da mayor resistencia cohesiva, mayor resistencia al calor, velocidades de fijación rápidas y una excelente resistencia mecánica al cizallamiento, aunque reduce la adhesión a los sustratos polares. La diferencia entre esta resistencia cohesiva, interna al adhesivo, y la verdadera adhesión al sustrato se trata más a fondo en nuestra guía sobre las fallas cohesivas y adhesivas (en inglés).
Para las aplicaciones más extremas, los formuladores recurren a poliolefinas especializadas. Las poli-alfa-olefinas amorfas (APAO) son copolímeros de propileno, etileno y 1-buteno. Ofrecen una estabilidad térmica sobresaliente, una excelente adhesión a los sustratos de poliolefina de baja energía (polipropileno y polietileno) y tiempos abiertos extremadamente largos.
Por su parte, las poliolefinas metalocénicas, sintetizadas con catalizadores metalocénicos de sitio único, representan lo más avanzado de la tecnología de termofusibles de poliolefina. Estos polímeros tienen distribuciones de peso molecular increíblemente estrechas y una distribución uniforme del comonómero. Esta uniformidad molecular da a los termofusibles metalocénicos una estabilidad térmica sobresaliente (cero carbonización o formación de piel con calor intenso) y una alta resistencia al cizallamiento con pesos de recubrimiento bastante menores. El diseño de estos esqueletos de polímero avanzados es un tema central cuando se trabaja con un socio de desarrollo de productos químicos para lanzar productos nuevos.
3. Resinas taquificantes: humectación en fundido y adhesión polar
Aunque el polímero base aporta la cohesión, es muy viscoso y carece de la pegajosidad superficial necesaria para humectar con rapidez los sustratos cuando está fundido. Para resolverlo, los formuladores incorporan resinas taquificantes. Son polímeros amorfos de bajo peso molecular, con temperaturas de transición vítrea ($T_g$) altas pero con baja viscosidad global a las temperaturas de aplicación.
Los taquificantes actúan disolviéndose en la fase amorfa del polímero base, lo que reduce el módulo elástico ($G'$) y la energía superficial global de la mezcla fundida. Esta reducción permite que el adhesivo logre un contacto rápido e íntimo con la superficie del sustrato a bajas presiones de aplicación.
Los formuladores seleccionan los taquificantes según su compatibilidad química con el polímero base:
- Ésteres de colofonia — derivados de la resina del pino, son taquificantes muy polares que ofrecen una excelente compatibilidad con los polímeros EVA de alto VA y una adhesión sobresaliente a sustratos difíciles, como el cartón y las fibras recicladas.
- Resinas terpeno-fenólicas — resinas terpénicas sintéticas modificadas con fenoles. Presentan una adhesión polar excepcionalmente alta y una excelente estabilidad térmica, por lo que son la opción estándar en las aplicaciones exigentes de automoción y de ensamblaje de productos.
- Resinas hidrocarbonadas (C5 y C9) — resinas derivadas del petróleo. Las resinas alifáticas C5 son muy compatibles con los bloques de etileno no polares del EVA y de las poliolefinas, mientras que las resinas aromáticas C9 son compatibles con los bloques polares de acetato de vinilo. Los formuladores usan resinas C5/C9 hidrogenadas para lograr una claridad incolora (water-white) y una resistencia excepcional a la oxidación térmica en las líneas modernas de adhesivos termofusibles para embalaje, un área de aplicación que se trata con más profundidad en nuestra guía sobre los adhesivos de laminación para embalaje flexible (en inglés).
4. Ceras cristalinas: ajuste de la viscosidad y de la velocidad de fase
Las ceras son hidrocarburos de bajo peso molecular y muy cristalinos que funcionan como los principales modificadores reológicos de las formulaciones termofusibles. Una mezcla pura de polímero y resina suele ser demasiado viscosa para bombearse por los sistemas de boquillas industriales y presenta velocidades de fijación lentas.
Agregar una cera cristalina resuelve ambos problemas:
Primero, la cera actúa como solvente en el intervalo de temperatura de aplicación del termofusible (140°C a 180°C) y reduce de forma drástica la viscosidad en fundido de la matriz de polímero y resina. Esto permite una extrusión limpia y a alta velocidad por la boquilla, sin formación de hilos ni de colas. Segundo, como las ceras son muy cristalinas, tienen un punto de fusión definido. Cuando el adhesivo se enfría y alcanza la temperatura de cristalización de la cera, sus moléculas nuclean y cristalizan con rapidez. Esta cristalización actúa como un entrecruzamiento físico dentro de la matriz de polímero y provoca un cambio de fase instantáneo, de un líquido de baja viscosidad a una unión adhesiva sólida y estructurada, un mecanismo de fijación muy distinto al de los sistemas por evaporación de solvente que se tratan en nuestra guía sobre la química de los adhesivos de contacto (en inglés).
Los formuladores eligen entre tres tipos principales de cera según la aplicación:
- Ceras parafínicas — ceras baratas y muy cristalinas, con puntos de fusión de 60–70°C. Reducen muy bien la viscosidad, pero ofrecen poca resistencia al calor.
- Ceras microcristalinas — tienen estructuras ramificadas de isoalcanos, que dan cristales más pequeños y una excelente flexibilidad a baja temperatura, con lo que evitan que la unión se agriete en el embalaje de productos congelados.
- Ceras sintéticas Fischer-Tropsch (FT) — cadenas lineales sintéticas de polimetileno con puntos de fusión excepcionalmente altos (95–115°C) y distribuciones moleculares estrechas. Ofrecen una resistencia superior al calor, velocidades de fijación rápidas y una excelente estabilidad térmica en entornos de transporte de alta temperatura.
5. Estabilización termooxidativa: cómo evitar la degradación del fundido
Los adhesivos termofusibles se mantienen en depósitos fundidos y aireados dentro de los equipos de aplicación industriales, a temperaturas superiores a 160°C durante horas o días. En estas condiciones, los polímeros y las resinas taquificantes son muy susceptibles a la degradación termooxidativa.
El oxígeno atmosférico ataca los carbonos terciarios de las cadenas de polímero e inicia una reacción radicalaria en cadena que conduce a dos vías destructivas:
- Escisión de cadena — las cadenas de polímero se rompen, lo que causa una caída permanente de la viscosidad en fundido, la pérdida de resistencia cohesiva y fallas de la unión en campo.
- Entrecruzamiento y carbonización — los radicales libres se combinan y forman geles insolubles muy entrecruzados, lo que produce «piel» (skinning) en la superficie del fundido, formación de carbonilla y una obstrucción grave de las boquillas y los filtros de extrusión industriales.
Para evitarlo, los formuladores de termofusibles incorporan paquetes de estabilizantes con un balance sinérgico. Este paquete consta de un antioxidante primario (por lo general un fenol estéricamente impedido, como el tetrakis[3-(3,5-di-terc-butil-4-hidroxifenil)propionato] de pentaeritritol) que captura los radicales libres, combinado con un antioxidante secundario (un fosfito, como el fosfito de tris(2,4-di-terc-butilfenilo)) que descompone los hidroperóxidos antes de que puedan iniciar la escisión de las cadenas.
6. Mecánica reológica: tiempo abierto frente a tiempo de fijación
En el embalaje y el ensamblaje de productos automatizados de alta velocidad, el desempeño reológico del adhesivo debe coincidir a la perfección con la velocidad mecánica de la línea. Lo definen dos parámetros: el tiempo abierto y el tiempo de fijación.
El tiempo abierto del termofusible es la duración máxima, a partir de la aplicación del cordón, durante la cual el adhesivo permanece lo bastante líquido y pegajoso para humectar el segundo sustrato. Si el sustrato se une después de que ha transcurrido el tiempo abierto (un fenómeno conocido como «unión en frío»), el adhesivo se habrá enfriado demasiado para fluir y el resultado será una falla mecánica inmediata.
El tiempo de fijación (o velocidad de fijación) es el tiempo que necesita la unión ensamblada para enfriarse y desarrollar la resistencia cohesiva suficiente para mantener unidos los sustratos sin una fuerza de sujeción externa. Si el tiempo de fijación es demasiado largo, las solapas de una caja de cartón se abrirán de golpe al salir de la sección de compresión de la línea de empaque.
Los formuladores ajustan estos parámetros con la proporción de polímero y cera. Aumentar el contenido de cera cristalina acorta el tiempo abierto y reduce el tiempo de fijación, lo que da un adhesivo de acción rápida. En cambio, aumentar el contenido de taquificante y de polímero base prolonga el tiempo abierto, lo que permite tiempos de ensamblaje más largos en las operaciones manuales; es un compromiso entre pegajosidad y cohesión que también es central en la formulación de adhesivos sensibles a la presión (en inglés), aunque los PSA nunca se solidifican por completo como lo hace un termofusible.
7. Mezclado en extrusora de doble husillo y escalamiento del proceso
Fabricar adhesivos termofusibles es un proceso de mezclado a alta temperatura. Como los polímeros, las resinas y las ceras de partida son sólidos en forma de pellets, escamas o bloques, deben mezclarse en fundido bajo un cizallamiento mecánico intenso para lograr una dispersión molecular completamente homogénea.
Esto se logra con extrusoras de mezclado de doble husillo corrotante. La extrusora tiene elementos de husillo modulares, diseñados para cumplir tareas específicas a lo largo del barril:
- Sección de alimentación — los pellets de polímero sólido y los antioxidantes se alimentan a la zona inicial del barril y se calientan.
- Fusión y cizallamiento — los bloques de amasado someten al polímero en fusión a un cizallamiento mecánico intenso y rompen los aglomerados de polímero.
- Incorporación de resinas y ceras — las resinas taquificantes y las ceras se introducen aguas abajo, ya sea como líquidos (prefundidos en marmitas de fusión auxiliares) o como escamas sólidas, y se integran sin problemas en la matriz de polímero cizallada.
- Desgasificación al vacío — los compuestos volátiles y el aire atrapado se evacúan por una cúpula de venteo al vacío, lo que evita la formación de burbujas en el producto terminado.
- Extrusión y granulación — el fundido homogéneo se extruye por una placa de dado multihilo, se enfría al instante en un baño de agua de granulación bajo el agua, se seca y se recubre con un polvo no pegajoso (como talco o estearato de calcio) para evitar que los gránulos se aglomeren durante el almacenamiento.
Los protocolos de control de calidad (CC) deben verificar de forma estricta la viscosidad en fundido (con un viscosímetro rotacional Brookfield), el punto de reblandecimiento por anillo y bola, la temperatura de falla por adhesión al cizallamiento (SAFT) y la temperatura de falla por adhesión al pelado (PAFT). La resistencia al cizallamiento por solape se mide según la norma ASTM D1002, el método de ensayo estándar para la resistencia aparente al cizallamiento de probetas metálicas unidas con adhesivo en una junta de solape simple. Para las empresas emergentes que buscan formular sistemas adhesivos premium, se recomienda mucho consultar a un consultor de adhesivos y cuidado de polímeros calificado, que diseñe las geometrías óptimas de los husillos y establezca procesos sólidos de selección de materias primas. Para las aplicaciones en las que la fusión térmica no es conveniente cerca de componentes electrónicos o médicos sensibles al calor, nuestra guía sobre los adhesivos de curado UV (en inglés) trata un mecanismo de curado fundamentalmente distinto, activado por luz.
8. Matriz comparativa de parámetros de formulación
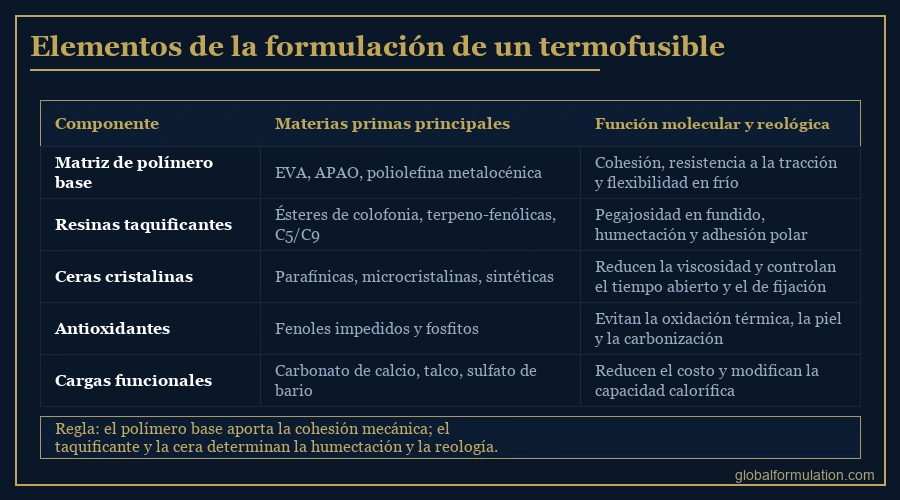
Para ayudar a los ingenieros de polímeros de I+D y a las empresas emergentes de mezclado químico, la tabla siguiente ofrece una comparación completa de las clases funcionales activas y de los parámetros que se usan en los formatos industriales estándar de adhesivos termofusibles:
Preguntas frecuentes
1. ¿Qué efecto tiene el contenido de acetato de vinilo (VA) en los adhesivos termofusibles de EVA?
Los copolímeros base de etileno-acetato de vinilo (EVA) se caracterizan por la proporción entre el etileno (bloque cristalino) y el acetato de vinilo (bloque amorfo). Aumentar el contenido de VA reduce la cristalinidad del polímero, lo que baja su punto de fusión, aumenta la flexibilidad, prolonga el tiempo abierto y mejora la adhesión a los sustratos polares. En cambio, disminuir el contenido de VA aumenta la cristalinidad y da mayor resistencia a la tracción, velocidades de fijación más rápidas, mayor resistencia al calor y mejor cohesión.
2. ¿Cómo modifican los taquificantes las propiedades de humectación superficial de los termofusibles?
Las resinas taquificantes son polímeros amorfos de bajo peso molecular compatibles con el polímero base. Actúan reduciendo el módulo elástico (G′) y la energía superficial en fundido de la mezcla adhesiva. Esta reducción permite que el termofusible fundido humecte con rapidez la superficie del sustrato y fluya hacia sus poros microscópicos con una presión de aplicación ligera, y desarrolle una alta adhesión polar al contacto.
3. ¿Qué papel desempeñan las ceras cristalinas en la velocidad de fijación del termofusible?
Las ceras son hidrocarburos de bajo peso molecular y muy cristalinos que actúan como reductores de viscosidad y reguladores de la velocidad de fijación. Cuando el termofusible se enfría, la cera nuclea y cristaliza con rapidez. Este cambio de fase rápido, de un líquido de baja viscosidad a un sólido cristalino muy estructurado, actúa como un entrecruzamiento físico que traba las cadenas de polímero y da al adhesivo su resistencia máxima de unión en cuestión de segundos.
4. ¿Por qué los antioxidantes son críticos en las formulaciones termofusibles?
Los adhesivos termofusibles se mantienen en depósitos fundidos a altas temperaturas (150–180°C) durante horas o días antes de aplicarse. En estas condiciones, el oxígeno atmosférico desencadena la degradación termooxidativa de las cadenas de polímero, que conduce a la escisión de cadena (pérdida de viscosidad y de cohesión) o al entrecruzamiento del polímero (gelificación, carbonización, formación de piel y obstrucción de las boquillas). Se incorporan antioxidantes de fenol impedido y de fosfito para capturar los radicales libres y descomponer los hidroperóxidos, y así estabilizar el fundido.
5. ¿En qué se diferencian el «tiempo abierto» y el «tiempo de fijación» en los adhesivos termofusibles?
El «tiempo abierto» es la ventana máxima de tiempo, después de la aplicación, durante la cual el adhesivo sigue lo bastante fundido y pegajoso para humectar y unirse a un segundo sustrato. El «tiempo de fijación» (o velocidad de fijación) es el tiempo que necesita la unión ensamblada para enfriarse y desarrollar la resistencia cohesiva suficiente para mantener unidos los sustratos sin sujeción mecánica.
6. ¿Cuáles son las principales diferencias entre las poliolefinas metalocénicas y los termofusibles de EVA tradicionales?
Las poliolefinas metalocénicas se sintetizan con catalizadores metalocénicos de sitio único y dan polímeros con distribuciones de peso molecular muy uniformes y una secuencia de monómeros precisa. En comparación con el EVA, los termofusibles de poliolefina metalocénica tienen una estabilidad térmica claramente mayor (sin carbonización térmica ni olor a vinilo), una excelente flexibilidad a baja temperatura, temperaturas de aplicación más bajas y una alta resistencia al cizallamiento con pesos de recubrimiento reducidos.
Absar Khan
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Optimice sus formulaciones de adhesivos
Hable con el consultor principal de polímeros Absar Khan sobre sus proporciones físicas de polímero y resina, la caracterización de la viscosidad en fundido, las temperaturas de cristalización, los paquetes de antioxidantes y las normas de ensayo SAFT.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990