Dominar la dispersión de pigmentos: el papel de los dispersantes en pinturas
Todo recubrimiento premium comienza con una dispersión estable y de alto desempeño. En la industria competitiva de los recubrimientos, la diferencia entre una marca global y un taller local suele estar en la sofisticación técnica de sus aditivos. Los dispersantes en pinturas no son solo un ingrediente «extra»: son la base sobre la que se construye la reputación de su producto, una pieza de la disciplina más amplia que cubre nuestra guía de fundamentos de la formulación de pinturas (en inglés). Al dominar la ciencia de la dispersión de pigmentos, usted asegura que sus productos sean uniformes, de alto desempeño y rentables.
Índice
1. La química de la estabilidad
En el complejo mundo de la fabricación industrial de pinturas, la calidad visual del producto final depende casi por completo de la eficacia con que los pigmentos se «liberan» dentro de la matriz de resina. Los pigmentos se suministran de forma natural como grupos secos y muy compactos, conocidos como aglomerados, que tienen muy poco poder colorante y estabilidad propios. Sin la intervención de dispersantes especializados, estos grupos simplemente se hundirían en el fondo del envase o dejarían vetas visibles durante la aplicación. Este desafío es especialmente crítico en el dióxido de titanio, el pigmento blanco más usado en pinturas, cuyo poder opacificante depende de mantener un tamaño de cristal cercano a 220 nanómetros, un beneficio que se pierde por completo si las partículas siguen atrapadas en aglomerados en lugar de dispersarse por completo.
Los dispersantes en pinturas son surfactantes o polímeros diseñados para tender un puente entre la superficie del pigmento y el medio líquido, ya sea de base agua o de base solvente. Su función es múltiple: primero deben humectar la superficie del pigmento, luego colaborar en la ruptura mecánica y, por último, aportar una barrera química de largo plazo que impida que las partículas vuelvan a juntarse. La elección correcta del dispersante también depende mucho de la plataforma de resina; consulte nuestra comparación de sistemas de pintura de base agua y de base solvente (en inglés) para ver cómo la fase continua cambia toda la estrategia de aditivos. Para cualquier empresa química emergente o de fabricación ya consolidada, entender este equilibrio es la clave para producir formulaciones de alto valor que alcancen precios premium.
Para entender los dispersantes hay que observar con detenimiento la interfase entre la partícula sólida de pigmento y el vehículo líquido. La mayoría de los pigmentos son hidrófobos o tienen cargas superficiales que los vuelven naturalmente resistentes a distribuirse de manera uniforme. Una molécula de dispersante suele tener una arquitectura de «cabeza y cola»: un grupo de anclaje que se fija con firmeza a la superficie del pigmento y una cadena estabilizadora que se extiende hacia la resina o el solvente.
El objetivo químico principal es vencer las fuerzas de Van der Waals naturales que atraen entre sí las partículas de pigmento. Al recubrir cada partícula con una capa protectora, los dispersantes crean una fuerza repulsiva que las mantiene a distancia. Si alguna vez vio un lote de pintura volverse «granuloso» o perder el brillo con el tiempo, casi siempre se trató de una falla de la capacidad del dispersante para mantener esa distancia entre partículas, uno de los varios defectos industriales comunes de los recubrimientos (en inglés) que se originan en la química de la dispersión y no en el sistema de resina.
- Humectación frente a dispersión — Los agentes humectantes reducen la tensión superficial del líquido, mientras que los dispersantes aportan estabilidad de largo plazo después de la molienda mecánica.
- El factor HLB — En los sistemas de base agua, el balance hidrófilo-lipófilo (HLB) determina cómo interactúa el dispersante con los distintos tipos de pigmento.
- Grupos de anclaje — Grupos químicos especializados, como las aminas o los ácidos carboxílicos, aportan el «agarre» necesario para mantenerse unidos a los pigmentos orgánicos o inorgánicos.
2. Las tres etapas de la dispersión de pigmentos
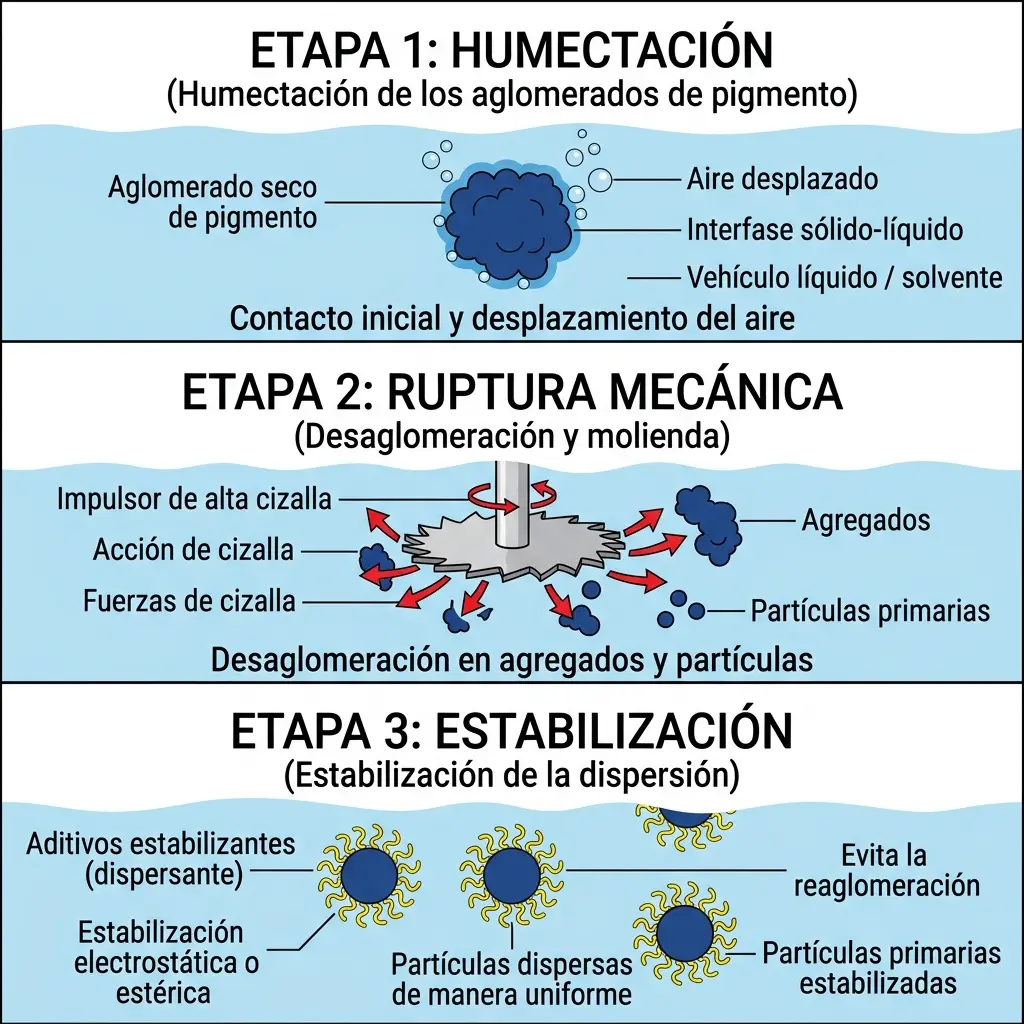
La transición de un polvo seco a un recubrimiento líquido estable es un recorrido físico y químico riguroso. Este proceso suele llevarse a cabo en un dispersor de alta velocidad (HSD, por sus siglas en inglés), donde se aplican enormes fuerzas de cizallamiento a la mezcla. Sin embargo, la fuerza mecánica por sí sola no basta; sin los aditivos químicos correctos presentes durante la «etapa de molienda», las partículas volverían a agregarse en cuanto se detenga el mezclador.
Los formuladores con experiencia ven esto como una secuencia de tres pasos. Cada etapa requiere interacciones químicas específicas para tener éxito. Si la humectación es deficiente, la desaglomeración exigirá un exceso de energía; si la estabilización es débil, todo el lote puede asentarse en una masa dura en cuestión de semanas. Aquí es donde la exactitud técnica de la formulación marca la diferencia entre un negocio de fabricación exitoso y un fracaso costoso.
Los formuladores verifican el resultado de este proceso con un grindómetro (artículo en inglés de Wikipedia), conocido comúnmente como galga Hegman: un bloque de acero mecanizado con un canal de profundidad decreciente que revela las partículas más grandes que quedan cuando se desliza la base de molienda sobre él. La prueba está normalizada en ASTM D1210 e ISO 1524 (la norma británica BS 3900-C6, idéntica a la ISO 1524:1983, se retiró en el año 2000), y da a los equipos de control de calidad una forma rápida y repetible de confirmar que un lote alcanzó la finura objetivo antes de salir del molino.
1. Humectación de la superficie del pigmento
El aire y la humedad atrapados en la superficie del pigmento deben ser reemplazados por completo por el medio líquido. Los dispersantes de bajo peso molecular suelen actuar aquí como auxiliares de humectación: penetran los poros estrechos de los grupos de pigmento para que cada cristal individual quede rodeado de líquido. Esta fase exige reducir la tensión interfacial en el límite sólido-líquido, que se cuantifica mediante la ecuación de Young para los ángulos de contacto. Sin una humectación inmediata y completa, la energía mecánica que se aporta después se desperdicia en gran parte, porque los grumos aglomerados se resisten a separarse.
2. Desaglomeración mecánica
Con una cizalla alta, que a menudo alcanza velocidades periféricas de 18 a 25 metros por segundo, los grandes grupos de pigmento se rompen hasta su tamaño de partícula primaria. En esta etapa es donde el color se desarrolla de verdad. A medida que el área superficial aumenta de forma exponencial, el dispersante debe correr a recubrir de inmediato las superficies recién expuestas antes de que toquen a las partículas vecinas. Las bases de molienda industriales deben mantener una relación pigmento/ligante optimizada para que la energía de cizalla se transmita con eficiencia a través de la viscosidad del medio, sin generar un calor excesivo que pueda degradar la matriz polimérica.
3. Estabilización
Una vez desaglomeradas, las partículas deben mantenerse separadas. Esto se logra mediante la estabilización electrostática (cargar las partículas para que se repelan como imanes) o la estabilización estérica (usar cadenas poliméricas largas que bloquean físicamente el acercamiento de las partículas). La estabilización estérica suele preferirse para los recubrimientos industriales de altos sólidos y alto desempeño. En los sistemas acuosos, la repulsión electrostática depende del desarrollo de una doble capa eléctrica fuerte, en la que el potencial zeta gobierna la fuerza repulsiva, mientras que la protección estérica depende de la compatibilidad termodinámica de las colas poliméricas con la fase continua del solvente.
3. Dispersantes en pinturas: poliméricos y de base surfactante
Seleccionar la clase química ideal de dispersante exige hacer coincidir con rigor la energía superficial del pigmento con las características termodinámicas de la fase líquida continua. Los pigmentos inorgánicos, como el dióxido de titanio (TiO2) o los óxidos de hierro sintéticos, tienen superficies muy polares y cargadas que interactúan con facilidad con polielectrolitos iónicos de bajo peso molecular, mientras que los pigmentos orgánicos de alto desempeño y los negros de humo requieren copolímeros en bloque especializados que se anclan mediante mecanismos estéricos robustos y de apilamiento π-π. Además de la fuerza de anclaje, quien formula debe calcular la extensión estérica de las colas poliméricas para evitar la floculación dentro de los límites de temperatura previstos para el recubrimiento. Esta ingeniería molecular cuidadosa determina de forma directa tanto el poder colorante final de la película de pintura como la estabilidad de su viscosidad a largo plazo bajo las condiciones variables de almacenamiento en bodega.
4. Efecto en las ganancias de fabricación
Para una empresa emergente de fabricación industrial, cada gramo de pigmento representa un costo importante. Si su proceso de dispersión es ineficiente, en la práctica está «enterrando» pigmento caro dentro de aglomerados donde no puede aportar color. Esto significa que debe usar más pigmento para alcanzar la misma opacidad, lo que recorta de forma directa sus ganancias.
Además, una dispersión deficiente produce falta de uniformidad entre lotes. Si un lote está mejor dispersado que el siguiente, los colores no coincidirán, lo que lleva a devoluciones o reprocesos costosos. Los dispersantes de alta calidad aseguran que la «finura de molienda», medida con una galga Hegman, se alcance con rapidez, lo que ahorra electricidad y desgaste de la maquinaria. La eficiencia en el laboratorio se traduce de forma directa en éxito en el mercado. La calidad de la dispersión también interactúa de cerca con el comportamiento de flujo de la pintura, por lo que quienes formulan deben evaluar la elección del dispersante junto con los modificadores reológicos (en inglés) y no de forma aislada, ya que ambas clases de aditivos influyen en la viscosidad dentro del envase y en el desempeño de aplicación.
- Eficiencia del pigmento — Obtenga hasta un 30% más de poder colorante con la misma cantidad de pigmento.
- Estabilidad de la viscosidad — Evite que la pintura se adelgace o se espese durante el almacenamiento.
- Retención del brillo — Las partículas más pequeñas y bien dispersas reflejan la luz de manera más uniforme.
- Menor tiempo de molienda — Pase menos tiempo en el mezclador y aumente su capacidad de producción diaria.
5. Solución de problemas: fallas comunes
En la ciencia coloidal, la estabilidad de un sistema de pintura está amenazada de manera constante por perturbaciones térmicas y mecánicas que empujan a las partículas hacia la floculación o la sedimentación dura. La aplicación de la teoría DLVO clásica (artículo en inglés de Wikipedia) muestra que la energía de interacción neta entre dos partículas de pigmento es un equilibrio entre las fuerzas atractivas de van der Waals y las barreras repulsivas electrostáticas o estéricas. Si el potencial zeta local de las partículas cae por debajo de un umbral crítico (por lo general ±30 milivoltios en los sistemas de base agua), o si el «cepillo» polimérico estérico se desolvata, las fuerzas atractivas dominan y provocan un agrupamiento rápido. Entender esta termodinámica microscópica es crucial para los ingenieros de proceso que intentan aislar la causa raíz de los picos de viscosidad, la deriva de color o el fuerte asentamiento de la pintura dentro de las bodegas industriales.
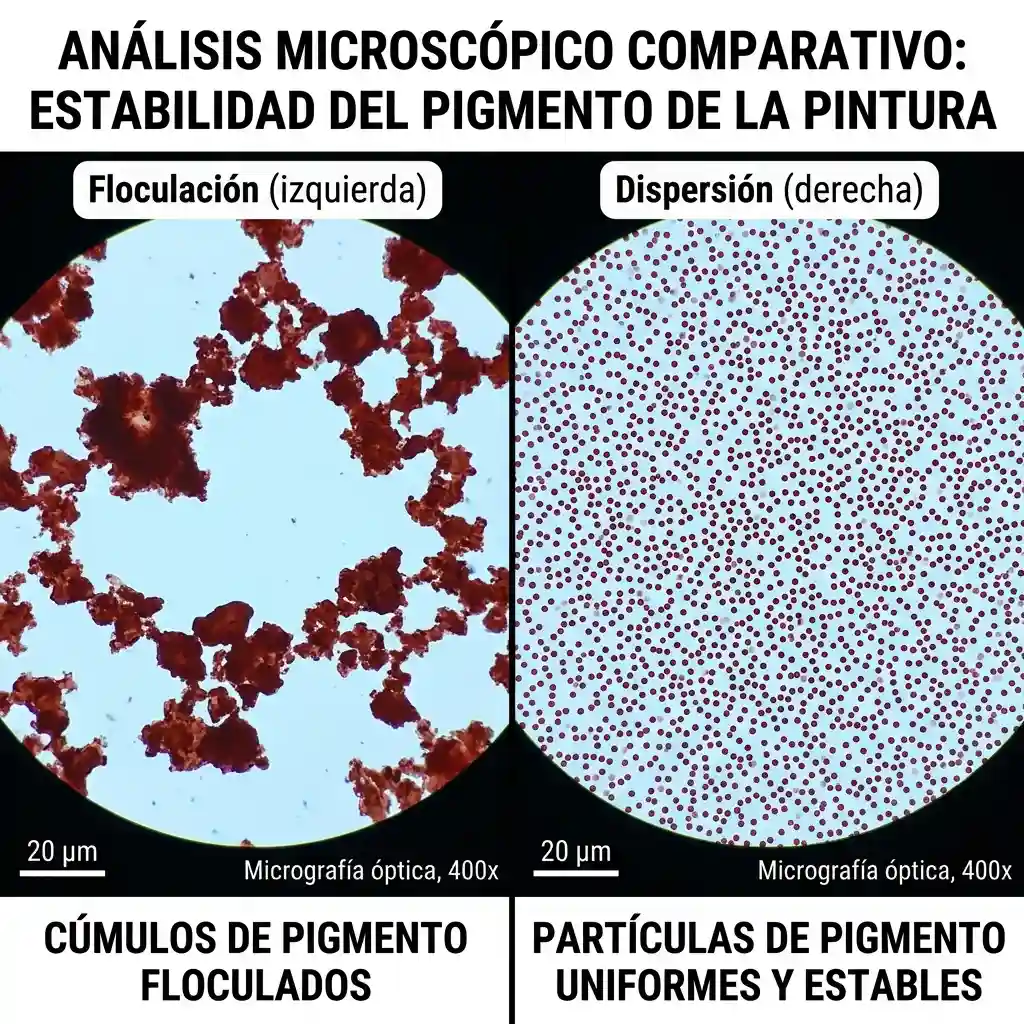
La floculación es la pesadilla de todo químico de pinturas. Ocurre cuando las partículas que antes estaban dispersas empiezan a juntarse de nuevo en «flóculos». A diferencia de los aglomerados duros originales, los flóculos a veces pueden romperse con solo agitar, pero se vuelven a formar en cuanto la pintura se aplica sobre una pared, y causan cambios de color y una mala integridad de la película.
La sedimentación, o «asentamiento duro», es el otro gran obstáculo. Sucede cuando el dispersante no logra mantener en suspensión las partículas pesadas de pigmento. Con el tiempo, estas partículas se hunden y forman en el fondo de la lata una capa tan dura como el concreto (hormigón) que ninguna cantidad de agitación puede corregir. Resolver estos problemas exige profundizar en el potencial zeta de las partículas y en la compatibilidad del dispersante con el sistema de resina.
6. Preguntas frecuentes sobre la formulación de pinturas industriales
Operar con éxito una fábrica de pinturas y recubrimientos exige mantener una cultura muy técnica y disciplinada tanto en el laboratorio de investigación como en la planta de producción. Las empresas químicas emergentes deben combinar el rigor de la ingeniería de procesos, el control de calidad de las materias primas y el cumplimiento de la seguridad laboral para seguir siendo muy competitivas y estar a salvo de sanciones regulatorias. Las siguientes preguntas frecuentes abordan retos operativos habituales, metodologías de ensayo y criterios de selección de aditivos que son críticos para el éxito diario de la fabricación. Estas respuestas técnicas ofrecen una guía práctica para resolver los problemas de las operaciones de su planta y maximizar la uniformidad entre lotes.
1. ¿Puedo usar el mismo dispersante para pinturas de base agua y de base solvente?
Por lo general, no. Los sistemas de base agua requieren anclajes hidrófilos y con frecuencia se apoyan en la repulsión electrostática, mientras que los sistemas de base solvente requieren cadenas lipófilas y dependen en gran medida de la estabilización estérica. Usar el tipo equivocado hará que el pigmento sufra un «choque» y se aglomere de inmediato.
2. ¿Cómo sé si mi pintura está bien dispersada?
El estándar de la industria es la prueba con la galga Hegman. Una lectura de 7 u 8 indica una dispersión muy fina, adecuada para acabados de alto brillo, mientras que una de 4 o 5 puede ser aceptable para primarios mates.
3. ¿Por qué el color de mi pintura es distinto después de un mes de almacenamiento?
Lo más probable es que se deba a la floculación o a la «flotación» de los pigmentos. Si el dispersante no es lo bastante fuerte, los distintos pigmentos (por ejemplo, blanco y azul) se separan y producen un cambio de color. Esto se conoce como falla en la prueba de «rub-up».
4. ¿Los dispersantes afectan el tiempo de secado de la pintura?
En algunos casos, sí. Cantidades excesivas de ciertos dispersantes de base surfactante pueden retrasar el secado o afectar la resistencia al agua final de la película de pintura. El equilibrio es fundamental.
5. ¿Son mejores los dispersantes poliméricos que los surfactantes convencionales?
Para aplicaciones de alto desempeño, sí. Los dispersantes poliméricos ofrecen una estabilidad mucho mejor a largo plazo y tienen menos probabilidad de migrar fuera de la película de pintura con el tiempo, en comparación con los surfactantes de molécula pequeña.
6. ¿Cómo puede ayudar Global Formulation a mi negocio de pinturas?
Ofrecemos soporte técnico integral, desde la selección de los aditivos químicos específicos para su clima local hasta la puesta en marcha de líneas de producción a escala industrial y de protocolos de control de calidad.
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra varios ámbitos científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Optimice la dispersión de su pintura con apoyo experto
Hable con el consultor industrial principal Absar Khan sobre sus cálculos físicos de estabilidad de pigmentos, el balance hidrófilo-lipófilo de los agentes humectantes, la calibración de la galga Hegman, la selección de copolímeros en bloque y los protocolos de escalamiento de molinos a la medida.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990