Fabricación de grasas lubricantes industriales: guía técnica del proceso
En el mundo del mantenimiento industrial y de la ingeniería mecánica, a la grasa se la suele llamar «lubricante semisólido». A diferencia de los aceites fluidos, la grasa tiene la capacidad singular de permanecer en su lugar y formar una barrera duradera contra la fricción y el desgaste en entornos donde la lubricación líquida simplemente se escurriría. Para la empresa de fabricación moderna, dominar la fabricación de grasas lubricantes no consiste solo en mezclar productos químicos: consiste en diseñar un gel estructural multifásico capaz de soportar presiones y temperaturas extremas.
Índice
- 1. El papel de la grasa en la industria
- 2. Los componentes fundamentales de la grasa
- 3. Etapa 2: saponificación, el corazón de la fabricación de grasas
- 4. Etapa 3: deshidratación y cocción térmica
- 5. Etapa 4: acabado, homogeneización y molienda
- 6. Equipo esencial para una planta de fabricación de grasas lubricantes
- 7. Control de calidad: grados NLGI y normas de ensayo
- 8. Perspectivas del negocio para emprendedores
- 9. Preguntas frecuentes
El papel de la grasa en la industria
Dominar la química física de las redes de fibras de jabón es lo que permite a una empresa química emergente competir a escala global. La grasa lubricante funciona como un material inteligente: en condiciones estáticas se comporta como un sólido y retiene el aceite base dentro de su matriz cristalina para evitar fugas. Cuando se aplica una cizalla mecánica, la estructura se adelgaza (con un comportamiento tixotrópico no newtoniano) y libera el aceite base para lubricar cojinetes, engranajes y guías de alta carga.
Esta guía técnica está dirigida a empresas emergentes y emprendedores que desean ingresar al mercado de los productos químicos de especialidad. La producción de grasas industriales exige un conocimiento profundo de las formulaciones, del control de proceso y del cizallamiento mecánico. Al terminar este artículo tendrá una hoja de ruta completa para montar una línea de producción y alcanzar estándares globales en la calidad de los lubricantes.
La base: los componentes fundamentales de la grasa
Una grasa lubricante es, en esencia, un aceite inmovilizado por un espesante. Piénselo como una esponja (el espesante) empapada de agua (el aceite). El negocio de la fabricación depende de elegir la combinación correcta de estos materiales para satisfacer necesidades industriales específicas. La eficiencia de costos y el perfil de desempeño de sus formulaciones dependen por completo de esta fase inicial de selección.
La elección de la viscosidad del aceite base, de la forma de las fibras de jabón y de la química de los aditivos determina el comportamiento físico de la grasa en los regímenes de lubricación límite, mixto e hidrodinámico. Gestionar estos tres parámetros con criterio científico asegura que su grasa resista la oxidación, la degradación térmica y el lavado por agua, consolida su autoridad técnica y protege la propiedad intelectual comercial.
- Aceite base (70% - 90%): aporta la lubricación principal. Las opciones incluyen aceites minerales para uso general o aceites sintéticos para aplicaciones de alta temperatura y ecológicas. Entender los tipos de aceites base para lubricantes (en inglés) es crítico para el desempeño.
- Espesante (3% - 30%): crea la estructura. Los más comunes son los jabones metálicos (litio, calcio, aluminio), pero crece la demanda de espesantes no jabonosos de alto desempeño, como la poliurea o la arcilla.
- Aditivos (hasta 10%): mejoran las propiedades existentes. Entre los más habituales están los agentes de extrema presión (EP), los antioxidantes y los inhibidores de corrosión. Un conocimiento detallado de los aditivos en los lubricantes asegura que su producto soporte el esfuerzo industrial.
Comparación técnica de los componentes de la grasa
La Tabla 1 resume las categorías de materiales habituales y su efecto directo en el desempeño físico y en la estabilidad mecánica de la grasa final.
Etapa 2: saponificación, el corazón de la fabricación de grasas
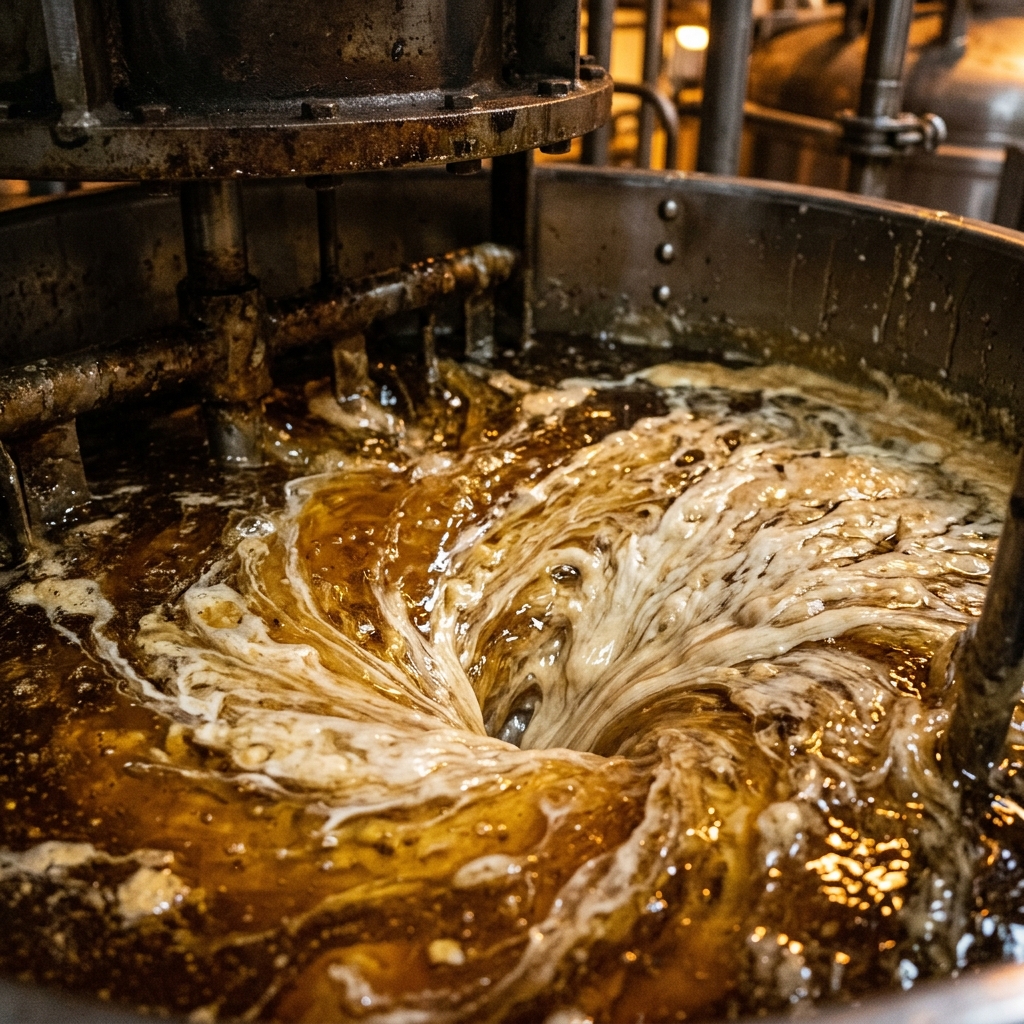
El proceso de saponificación es donde comienza la transición de ingredientes líquidos a un gel estructurado. En esta etapa se hace reaccionar un ácido graso o una grasa con un álcali (como el hidróxido de litio) en presencia de una pequeña porción de aceite base. Esta reacción química crea las fibras de jabón metálico que forman el «esqueleto» de la grasa. El control de las utilidades de la industria depende a menudo de la eficiencia de este ciclo de reacción.
Durante la saponificación, la exactitud técnica es vital. Si la reacción es incompleta, la grasa carecerá de estabilidad mecánica y podrá «sangrar» aceite de forma prematura. Se usan autoclaves o reactores presurizados para mantener la presión de vapor óptima, lo que facilita una reacción de saponificación uniforme que evita la formación de grumos de fibras y asegura un alto rendimiento a partir de las materias primas.
- Control de temperatura: se mantiene por lo general entre 80°C y 100°C durante la adición inicial del álcali, para evitar el sobrecalentamiento local y la degradación térmica de las grasas.
- Velocidad de agitación: se requiere un mezclado de alta cizalla con agitadores contrarrotantes para que el álcali entre en contacto y reaccione con todas y cada una de las moléculas de ácido graso.
- Tiempo de reacción: varía según la química del espesante y suele tomar de 1 a 3 horas en un autoclave presurizado.
La elección entre un espesante de jabón simple y uno de jabón complejo se decide en esta etapa. Un jabón simple de litio usa únicamente ácido 12-hidroxiesteárico como materia prima de ácido graso y produce una grasa con un punto de gota de alrededor de 190°C a 200°C. Un jabón complejo de litio hace reaccionar el ácido 12-hidroxiesteárico con un diácido de cadena corta, casi siempre azelaico o sebácico, lo que eleva el punto de gota por encima de 260°C y mejora la capacidad de carga. El paquete de inhibidores de corrosión que lleva el aceite base importa tanto como la química del jabón en este punto. Las mismas decisiones sobre inhibidores volátiles de corrosión (VCI) y sobre inhibidores de película blanda o dura que se analizan en nuestra guía de aceites protectores contra la herrumbre (en inglés) se aplican directamente a las grasas formuladas para proteger cojinetes en exteriores o en ambientes marinos.
Etapa 3: deshidratación y cocción térmica
Una vez completada la saponificación, la mezcla contiene agua como subproducto de la reacción. Esta humedad debe eliminarse por completo mediante un proceso llamado deshidratación. La temperatura se eleva despacio (a menudo hasta 200°C en las grasas de litio complejo) para evaporar toda el agua y asegurar que las fibras de jabón se «fundan» y se solubilicen en la fase de aceite base. Esta etapa es crítica para lograr el punto de gota deseado en el producto final.
La cocción térmica permite que los cristales de jabón se reorganicen en una compleja red tridimensional de fibras durante el enfriamiento controlado. Una falla en esta etapa produce una textura «granulosa» o una mala resistencia a la oxidación. Las empresas de fabricación modernas usan sistemas de vacío automatizados para acelerar la deshidratación y evitar la oxidación de los aceites base durante los ciclos de cocción a alta temperatura.
La velocidad a la que se enfría la grasa cocida también fija la morfología final de las fibras. El enfriamiento brusco produce fibras cortas y finas, que dan una grasa más suave y de menor consistencia, mientras que un enfriamiento lento y controlado favorece el crecimiento de fibras más largas y una estructura más firme. Esta sensibilidad a la velocidad de enfriamiento es una de las razones por las que la uniformidad entre lotes depende de parámetros de proceso estrictamente controlados y no solo de la receta. Es también la razón por la que los paquetes de aditivos de extrema presión (en inglés) deben añadirse únicamente después de la cocción, ya que la química de azufre y fósforo que se usa en las grasas EP puede descomponerse si se expone a la temperatura máxima de deshidratación.
Etapa 4: acabado, homogeneización y molienda
Después de la cocción, la grasa «concentrada» se enfría y se incorporan el aceite base restante y los aditivos. Sin embargo, no basta con mezclar estos ingredientes. La grasa debe pasar por la homogeneización y la molienda. Este proceso de cizallamiento mecánico rompe los grumos grandes de jabón y produce una consistencia uniforme y suave. Es el paso que define el aspecto y la sensación «premium» de los lubricantes industriales profesionales.
El procesamiento en un molino coloidal o en un homogeneizador de alta presión asegura que la longitud de las fibras de jabón quede optimizada, desde el punto de vista químico, para retener el aceite. Si las fibras se cizallan demasiado, la grasa pierde su viscosidad; si se cizallan muy poco, la grasa queda grumosa y tiene mala estabilidad mecánica.
Equipo esencial para una planta de fabricación de grasas lubricantes
Montar un negocio de fabricación de grasas exige una inversión de capital considerable en maquinaria especializada. A diferencia del simple mezclado de aceites, la producción de grasa implica altas temperaturas, altas presiones y el manejo de sólidos de trabajo pesado. Una empresa emergente debe adquirir equipo modular que permita escalar a medida que aumente la demanda de producción.
La elección de la metalurgia de los reactores (por ejemplo, acero inoxidable 316L) es esencial para evitar la corrosión química y la contaminación metálica, que pueden actuar como prooxidantes en la grasa terminada. Se recomiendan mucho los sistemas de control automatizados para gestionar con exactitud los perfiles de temperatura y las velocidades de enfriamiento y asegurar la uniformidad entre lotes. Esta inversión en equipo se inscribe en el panorama más amplio de la formulación y tecnología de lubricantes, en el que los productores de grasas, de aceites para engranajes y de fluidos hidráulicos comparten muchos de los mismos activos de reacción, filtración y control de calidad.
- Reactor autoclave: recipiente presurizado y encamisado, con agitadores raspadores contrarrotantes, para la reacción de saponificación.
- Marmitas atmosféricas: recipientes secundarios de mezclado que se usan para el enfriamiento, la adición de aditivos y las fases de dilución con aceite (cut-back).
- Molino coloidal: equipo de cizallamiento de alta precisión para optimizar la textura final y el tamaño de las fibras.
- Desaireador: usa tecnología de vacío para eliminar las burbujas microscópicas de aire que pueden causar oxidación y problemas de bombeo.
Muchos de estos mismos reactores y sistemas de desaireación se comparten con la producción de lubricantes líquidos. Una planta que ya opera una línea de mezclado de aceites para engranajes (en inglés) a menudo puede añadir capacidad de producción de grasas con una inversión incremental en un autoclave y un molino coloidal, en lugar de construir una planta totalmente separada.
Control de calidad: grados NLGI y normas de ensayo
La exactitud técnica industrial se verifica en el laboratorio. El Instituto Nacional de Grasas Lubricantes (NLGI, por sus siglas en inglés) estableció un sistema de grados basado en la «penetración trabajada» de la grasa, que se determina según la norma ASTM D217 y se acompaña del punto de gota medido según ASTM D2265. Una empresa emergente debe contar con un laboratorio plenamente equipado para ensayar cada lote antes de que salga de la fábrica. Así se asegura que el producto cumpla los exigentes requisitos de la maquinaria pesada y del sector automotriz, y que coincida con los rangos de consistencia que detallamos en nuestra guía para elegir el grado NLGI de una grasa (en inglés).
Sin un control de calidad riguroso se corre el riesgo de fallas catastróficas de cojinetes en campo, con una responsabilidad legal severa. Cada lote debe certificarse con un certificado de análisis (COA) que especifique los siguientes parámetros ASTM, para generar credibilidad y confianza en los clientes industriales:
- ASTM D217 (penetración de cono): determina la blandura o la dureza (desde el grado NLGI 000, fluido, hasta el grado 6, sólido).
- ASTM D2265 (punto de gota): identifica la temperatura a la que la grasa pasa de semisólida a líquida e indica los límites térmicos.
- Ensayo de cuatro bolas (ASTM D2596/D2266): evalúa las propiedades de extrema presión (EP) y la capacidad antidesgaste.
- Ensayo de lavado por agua (ASTM D1264): mide la resistencia de la grasa a ser arrastrada por un chorro de agua.
Estos mismos parámetros ASTM rigen la selección de grasas más adelante en la cadena de suministro; por ejemplo, en las grasas para engranajes abiertos y las grasas penetrantes que tratamos en nuestra guía de lubricantes para cables de acero y cadenas (en inglés), la resistencia al lavado por agua y el punto de gota son las dos propiedades que más determinan la vida útil en aplicaciones exteriores expuestas.
Perspectivas del negocio: cómo poner en marcha su unidad de producción de grasas
La demanda de lubricantes de alto desempeño crece en todo el mundo a medida que avanza la automatización industrial. Para los emprendedores, la oportunidad está en nichos como los lubricantes de grado alimenticio (registrados NSF H1), las grasas biodegradables (con ésteres sintéticos) y las grasas de alta temperatura para vehículos eléctricos (VE). Aunque la barrera técnica es alta, las utilidades de la industria son sustanciales para quienes logran entregar una calidad uniforme.
La ruta biodegradable de los ésteres refleja el cambio más amplio que ya está en marcha en los lubricantes líquidos y que tratamos en nuestra guía sobre los lubricantes biodegradables a base de ésteres (en inglés); los formuladores de grasas que ingresan al segmento de procesamiento de alimentos enfrentan las mismas restricciones sobre aditivos H1 que los aceites líquidos de grado alimenticio.
El éxito en este sector exige algo más que una receta: requiere asociarse con formuladores expertos. En Global Formulation nos especializamos en ayudar a las empresas emergentes a cerrar la brecha entre los experimentos a escala de laboratorio y la producción industrial a gran escala. Ofrecemos consultoría técnica integral, desde la selección de maquinaria hasta formulaciones conformes con el SGA y con REACH.
Preguntas frecuentes
1. ¿Cuál es el espesante más común en las grasas industriales?
El 12-hidroxiestearato de litio es el espesante más usado en el mundo y destaca por su desempeño versátil y su excelente estabilidad mecánica en un amplio intervalo de temperaturas. Suele representar la mayor parte de la producción mundial de grasas porque se dispersa con facilidad en una red de fibras fina y estable y es compatible con una gran variedad de aceites base y aditivos. Los espesantes de sulfonato de calcio y de poliurea ganan participación en nichos específicos, pero el jabón de litio sigue siendo la opción por defecto para las grasas industriales y automotrices de uso general.
2. ¿Puedo fabricar grasa sin un molino coloidal?
Es posible para aplicaciones de baja gama, pero omitir la homogeneización o la molienda suele producir una grasa granulosa con grados NLGI inconsistentes. El molino coloidal es esencial para obtener una calidad profesional. Sin él, los grumos de fibras de jabón de gran tamaño quedan atrapados en la grasa terminada, con mala bombeabilidad en las pistolas de engrase y en las líneas de lubricación centralizada, y con resultados impredecibles del punto de gota entre lotes.
3. ¿Cuánto dura un lote típico?
Un ciclo completo, que incluye la carga, la reacción, la cocción, el enfriamiento y el acabado, suele tomar de 8 a 12 horas según la complejidad del sistema espesante. Los lotes de jabón simple de litio tienden al extremo corto de ese intervalo, mientras que las formulaciones de jabón complejo o de alto punto de gota requieren una cocción más larga y un enfriamiento controlado para desarrollar la estructura de fibras correcta. Las pruebas de control de calidad añaden más tiempo después de terminar el lote, ya que la clasificación NLGI y la verificación del punto de gota deben completarse antes de liberar la grasa.
4. ¿Qué son las grasas «complejas»?
Las grasas complejas usan un sistema espesante formado por dos ácidos distintos (por ejemplo, ácido sebácico y ácido 12-hidroxiesteárico) que reaccionan con el álcali. Esto da un punto de gota más alto y una mejor estabilidad estructural que las grasas de jabón simple. Como el segundo ácido eleva la temperatura de cristalización de la red de fibras de jabón, las grasas complejas pueden operar, por lo general, 60-70°C por encima de una grasa de jabón simple de litio antes de alcanzar su punto de gota.
5. ¿Es seguro para el medio ambiente fabricar grasa?
Con los sistemas modernos de desaireación al vacío y de reactores cerrados, las emisiones son mínimas. Aun así, una correcta disposición de los residuos y la elección de aceites base biodegradables pueden reducir más el impacto ambiental. El agua residual que se genera durante la reacción de saponificación sigue requiriendo tratamiento antes de su descarga, porque puede arrastrar álcali residual y ácido graso sin reaccionar; por eso un plan de tratamiento de efluentes es parte habitual del cumplimiento ambiental de cualquier planta de grasas.
6. ¿Cómo elijo entre aceites base minerales y sintéticos?
Los aceites minerales son económicos para las aplicaciones estándar. Los aceites sintéticos (PAO o ésteres) se eligen para temperaturas extremas, resistencia al fuego o cuando se requieren intervalos de mantenimiento más largos. La decisión suele reducirse a ajustar el comportamiento viscosidad-temperatura y la estabilidad oxidativa del aceite base al entorno de operación del cojinete, ya que una grasa de aceite mineral elegida para el cojinete de un motor de vehículo eléctrico de alta temperatura se oxidará y se endurecerá mucho más rápido que una equivalente de éster sintético.
¿Necesita apoyo técnico en formulación de grasas e ingeniería de plantas?
Converse con el especialista industrial Absar Khan sobre la cinética de cristalización de su jabón, las viscosidades de los aceites base, los paquetes de aditivos antidesgaste y la configuración de la maquinaria especializada de reacción.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra varios ámbitos científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn