Cómo iniciar una planta de fabricación de productos de limpieza
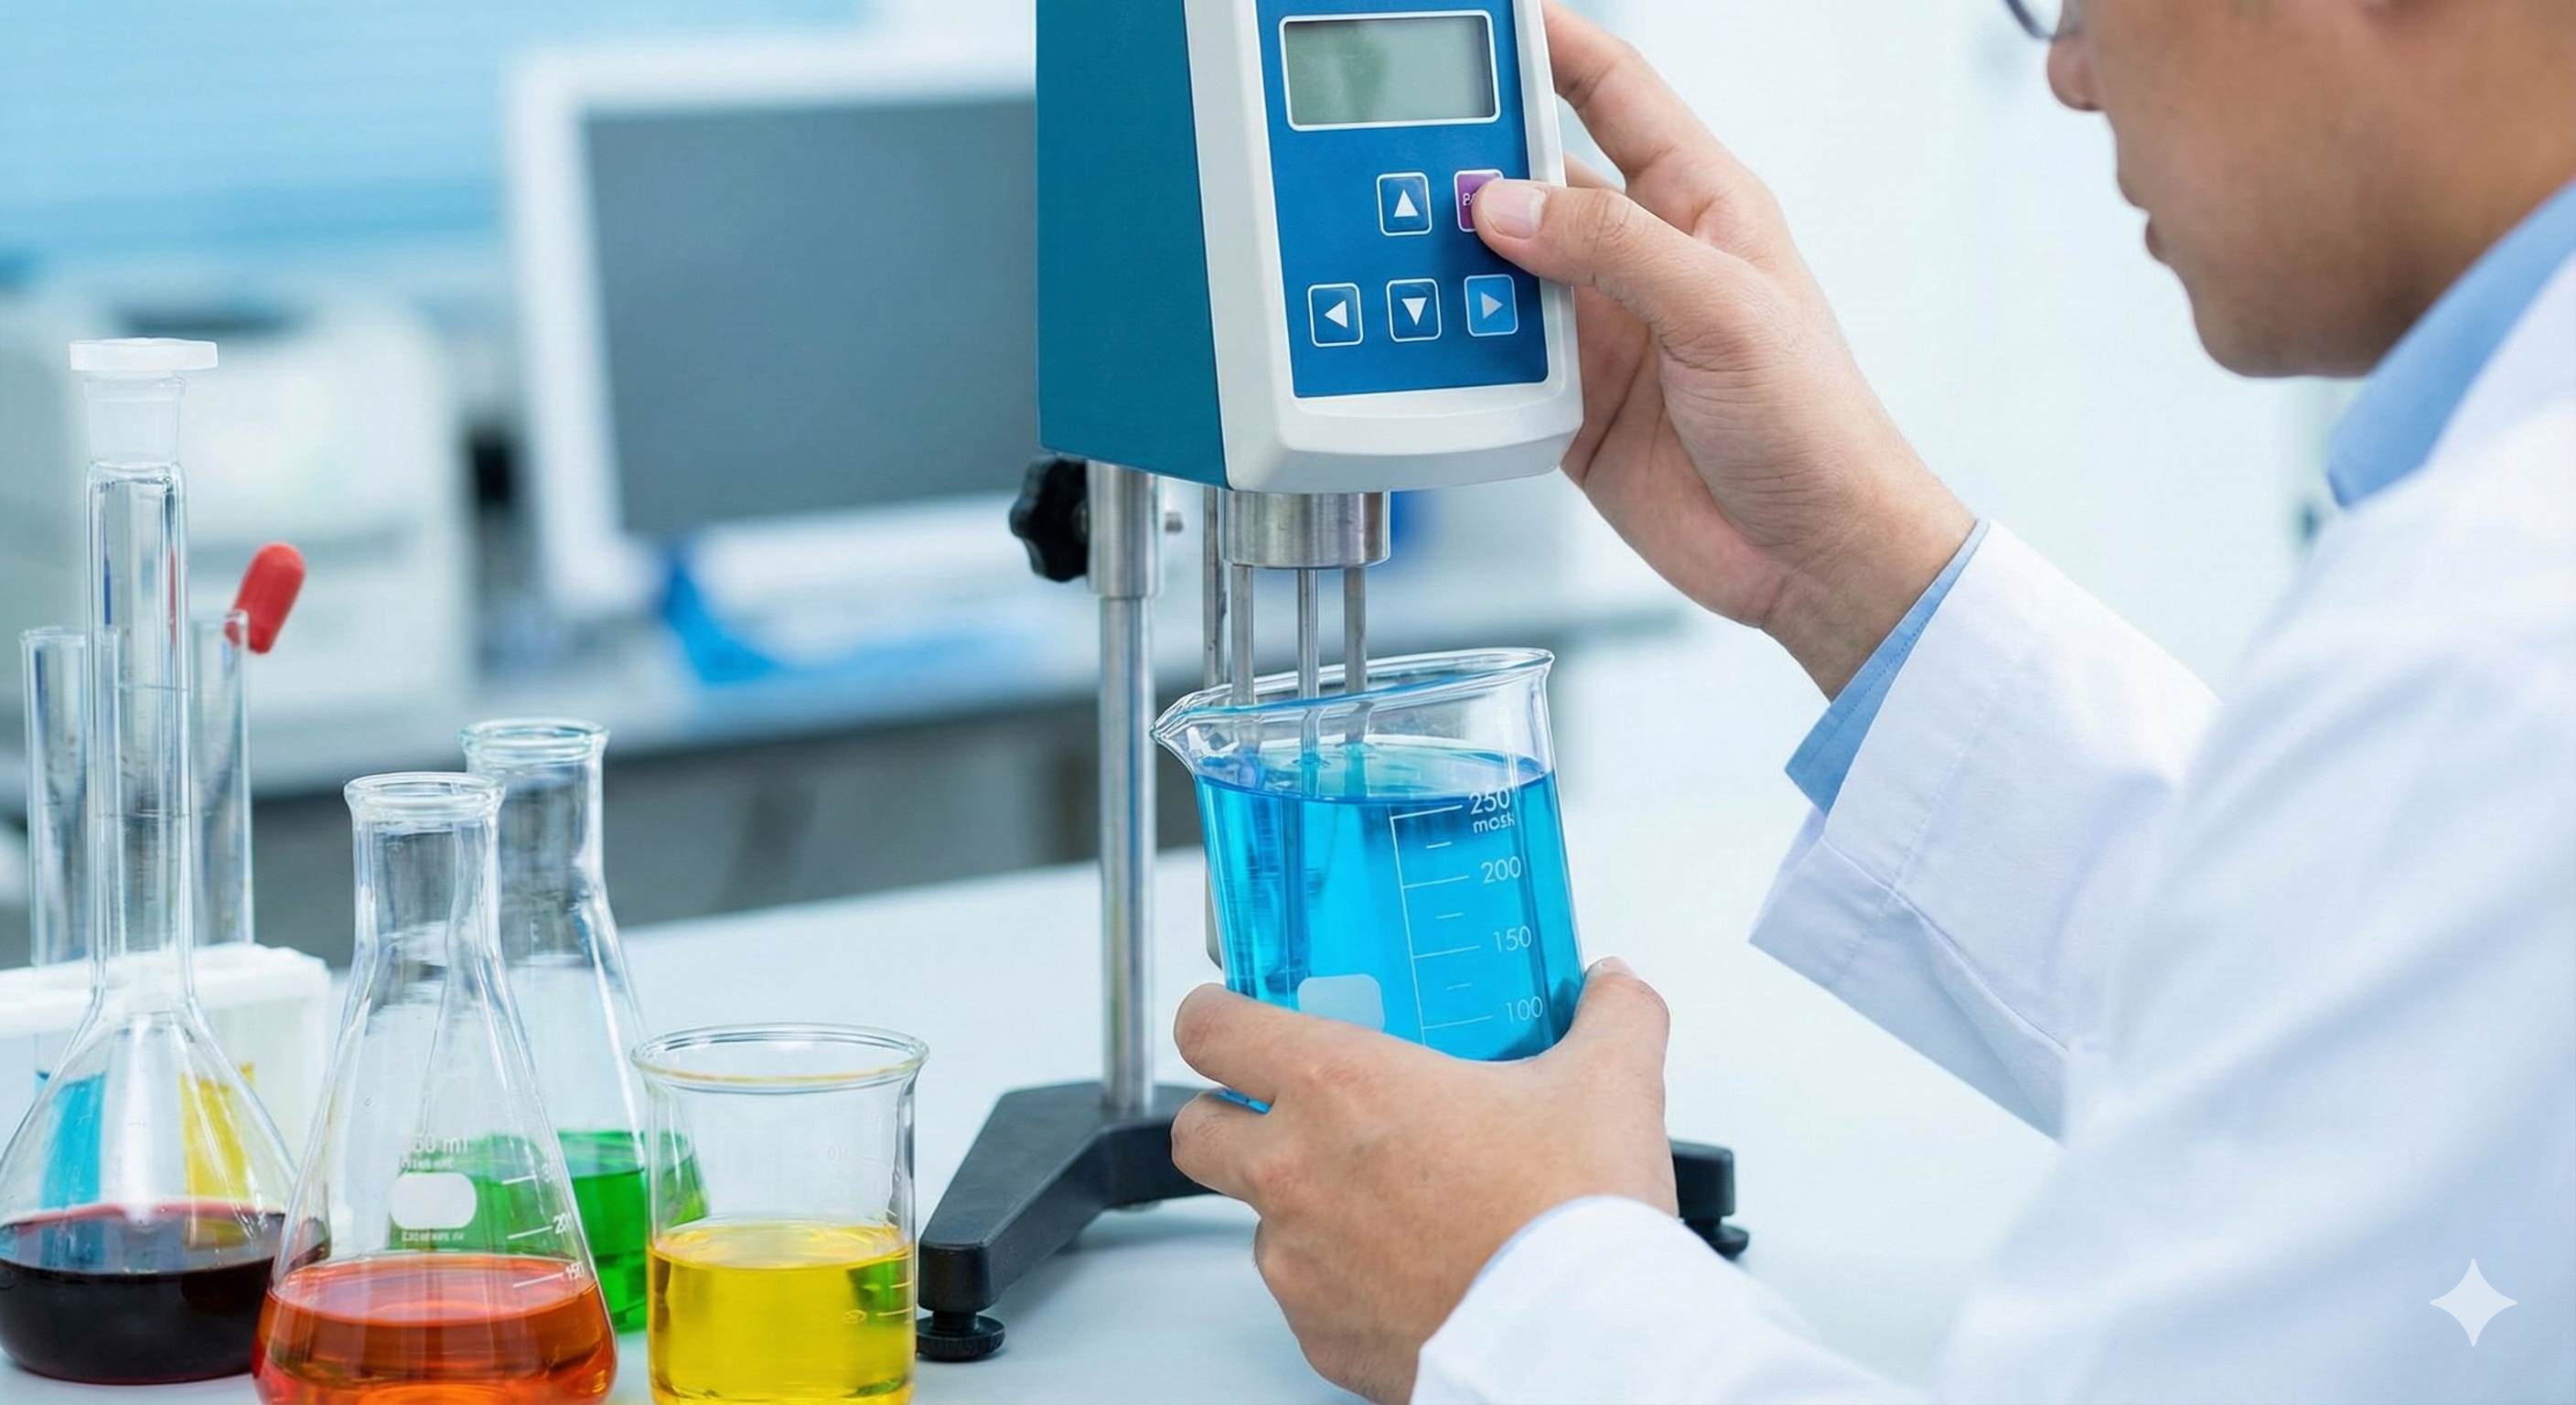
Lanzar un negocio de fabricación de productos de limpieza (productos de aseo en Colombia) es una iniciativa industrial que exige una síntesis rigurosa de ciencia de formulación química, ingeniería de procesos mecánicos y un cumplimiento normativo estricto. Aunque el mercado de consumo ofrece márgenes de alto volumen, el éxito se construye en esencia en el laboratorio y en el recipiente de mezclado, y no en la simple imagen de marca. Pasar de lotes de prueba a escala piloto a la producción comercial completa exige una profunda disciplina de ingeniería, cálculos precisos de fisicoquímica y una distribución de planta normalizada que garantice la seguridad, la uniformidad y la estabilidad química.
Tabla de contenidos
- 1. Introducción: la ciencia y el negocio de la limpieza
- 2. Investigación estratégica de mercado y definición del producto
- 3. Desarrollo de la formulación: la propiedad intelectual central
- 4. Cumplimiento normativo y panorama de licencias
- 5. Diseño de la planta y la maquinaria para la fabricación de productos de limpieza
- 6. Abastecimiento de materias primas y gestión de la cadena de suministro
- 7. Protocolos de control de calidad (QC) y aseguramiento de la calidad (QA)
- 8. Recursos recomendados y lecturas adicionales
- 9. Preguntas frecuentes
1. Introducción: la ciencia y el negocio de la limpieza
El mercado mundial de productos de limpieza ha pasado de ser un segmento sencillo de bienes de consumo impulsado por las marcas a una industria muy sofisticada y regulada científicamente, con un valor de cientos de miles de millones de dólares. La fabricación moderna exige que los emprendedores dejen atrás las recetas de «química casera» para adoptar procesos profesionales y escalables a nivel industrial, que aprovechen la fisicoquímica y la ingeniería mecánica. Para tener éxito en este panorama se requiere un conocimiento meticuloso de la tensión interfacial, de las propiedades termodinámicas de los surfactantes (tensoactivos en México, tensioactivos en España), de la dinámica de mezclado de alto cizallamiento y de protocolos rigurosos de aseguramiento de la calidad. En conjunto, estas disciplinas garantizan que cada lote funcione de forma segura, se mantenga físicamente estable con el tiempo y cumpla las leyes ambientales de cada región.
Para la empresa técnica emergente, establecer una planta de fabricación de productos químicos de limpieza exige una planificación profunda en múltiples dominios químicos y de ingeniería. El paso de los ingredientes químicos activos, desde formas de polvo y líquido sin procesar hasta una emulsión o solución homogénea y estable, lo dictan la termodinámica y la cinética de mezclado. La metalurgia adecuada de los equipos —como reactores de acero inoxidable de alta calidad, plantas precisas de purificación de agua y sistemas automáticos de llenado— debe especificarse correctamente para evitar la degradación de la formulación, la contaminación por óxido y las descargas ambientales. Esta guía técnica sirve como plano de ingeniería para ayudar a los nuevos fabricantes a escalar sus operaciones químicas desde el banco de laboratorio hasta la producción a escala industrial.
2. Investigación estratégica de mercado y definición del producto
Antes de invertir capital en recipientes de fabricación o de arrendar una instalación industrial, los emprendedores químicos deben realizar una investigación de mercado detallada para identificar nichos de producto específicos y calcular la economía de la fabricación. Los sectores de químicos de limpieza doméstica e industrial se dividen en términos generales entre detergentes básicos de alto volumen y bajo margen, y químicos de especialidad de bajo volumen y alto margen. Intentar fabricar una gama amplia y sin foco de productos de limpieza suele provocar fracasos operativos por contaminación cruzada, equipos de mezclado inadecuados y costos excesivos de inventario de materias primas.
Cómo identificar su nicho: limpiadores básicos frente a limpiadores de especialidad
Los fabricantes de productos químicos deben elegir entre dos estrategias de negocio y de formulación distintas: la escala masiva de productos básicos o la orientación a especialidades de alto valor. Las formulaciones básicas —como los lavavajillas líquidos domésticos estándar (jabón para trastes en México), los limpiavidrios y los jabones de manos— suelen trabajar con concentraciones estándar de materia activa y exigen grandes capacidades de lote, bajos costos de materias primas y líneas de envasado automatizadas de alta velocidad para ser rentables. En cambio, los limpiadores de especialidad —como los destapacaños enzimáticamente activos, los removedores de película de tráfico para vehículos, los desinfectantes de amonio cuaternario de grado hospitalario y los desengrasantes industriales de trabajo pesado— requieren perfiles químicos muy complejos, materias primas específicas y un control de calidad preciso, y generan márgenes de ganancia mucho mayores con menores volúmenes de producción.
| Categoría | Materia activa típica de la formulación | Perfil de equipos y proceso | Enfoque del modelo de negocio |
|---|---|---|---|
| Productos básicos Lavavajillas líquidos, detergentes para ropa, limpiadores de pisos | 8% a 15% de materia activa de surfactantes aniónicos/no iónicos | Mezclado de bajo cizallamiento en grandes volúmenes (5 kL–10 kL), líneas de envasado rotativas de alta velocidad | Eficiencia de alto rendimiento, escala de la cadena de suministro y competitividad en precio por litro |
| Limpiadores de especialidad Sistemas enzimáticos, desengrasantes para vehículos, sanitizantes hospitalarios | 20% a 45% de surfactantes de especialidad, solventes, activos y biocidas | Lotes pequeños a medianos (1 kL–3 kL), monitoreo estricto del pH, inertización con nitrógeno para las enzimas | Declaraciones de desempeño específicas, baja sensibilidad al precio, márgenes técnicos especializados |
3. Desarrollo de la formulación: la propiedad intelectual central
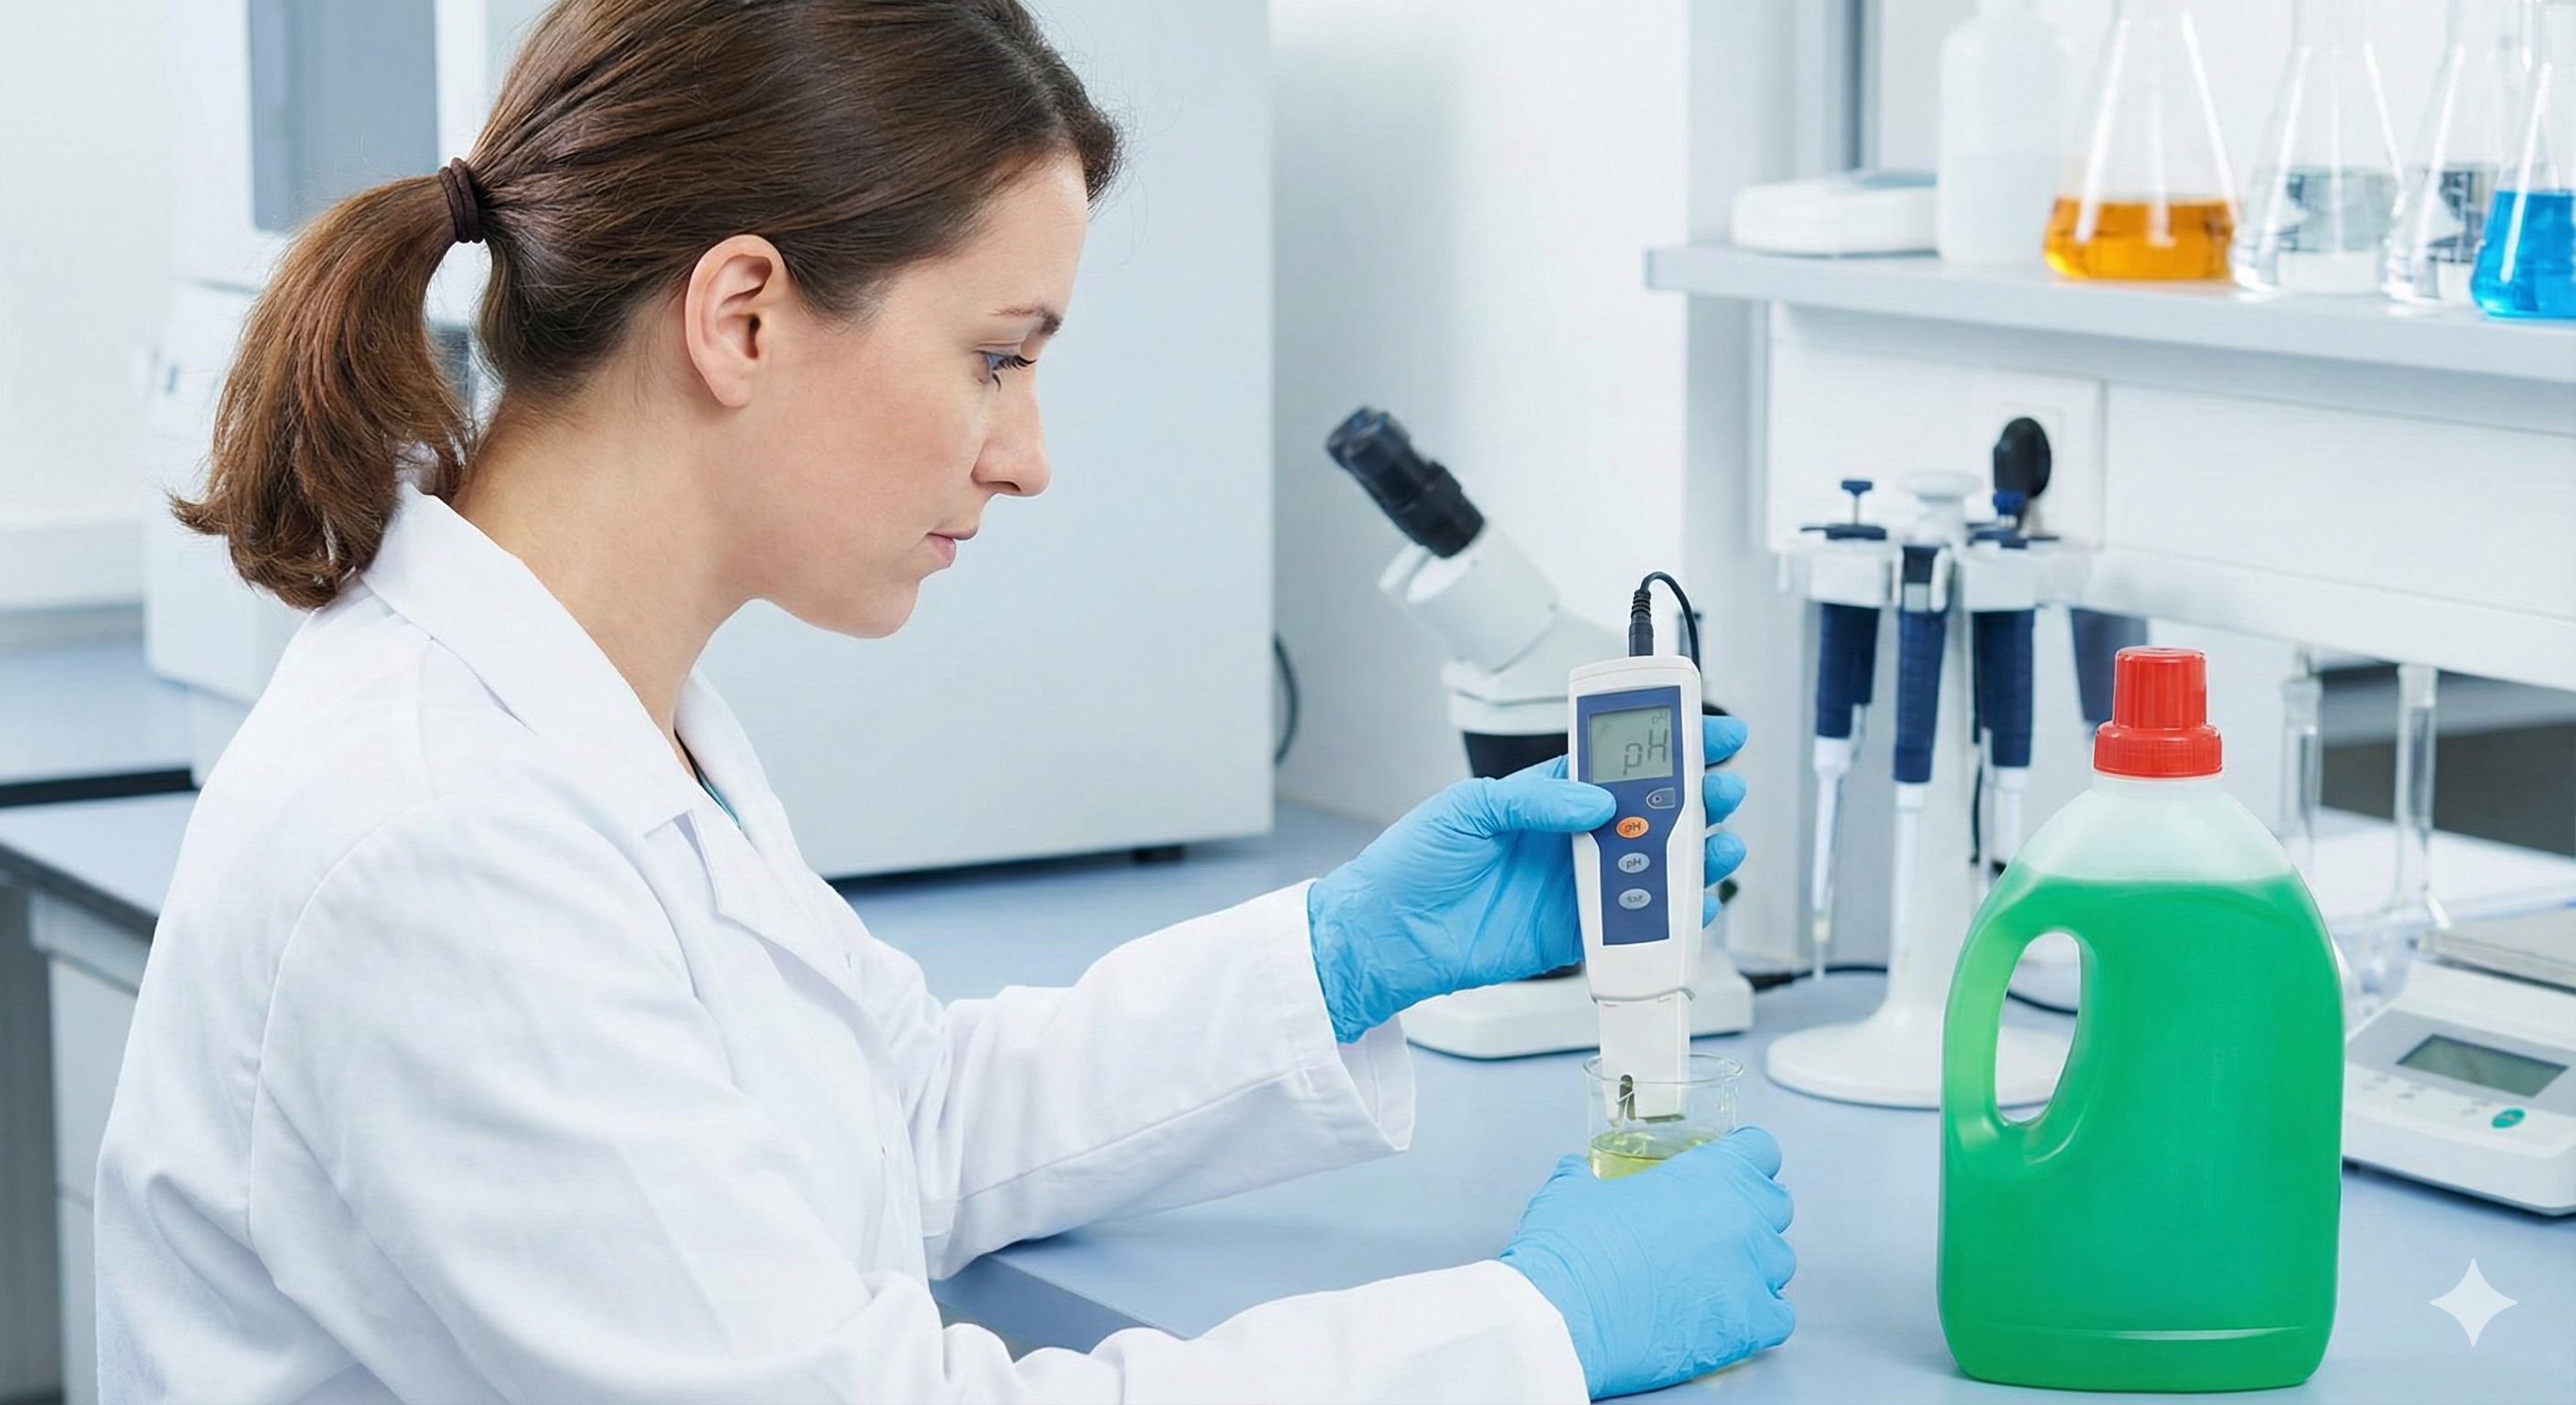
Una formulación de limpieza comercialmente viable es mucho más que una simple secuencia de instrucciones de mezclado: representa una valiosa propiedad intelectual química diseñada para ofrecer alto desempeño, estabilidad física, seguridad y eficiencia de costos. Las marcas sin capacidad química propia deberían revisar nuestra guía sobre cómo elegir al consultor de desarrollo de productos adecuado antes de encargar este trabajo. La fisicoquímica de la limpieza se apoya en la ciencia de superficies, en concreto en la interacción de surfactantes, coadyuvantes (builders), agentes quelantes y modificadores reológicos en la interfaz entre el sustrato y la suciedad. Desarrollar estos sistemas exige un conocimiento riguroso de la termodinámica de los surfactantes, la optimización de la materia activa y las vías de degradación física, para que el producto se mantenga físicamente estable durante toda su vida útil prevista.
Termodinámica de los surfactantes y cinética micelar
Los surfactantes (agentes de actividad superficial) son moléculas anfifílicas que poseen una cabeza polar hidrofílica (afín al agua) y una cola hidrocarbonada no polar hidrofóbica (que repele el agua). En soluciones acuosas diluidas, los surfactantes existen como monómeros individuales; sin embargo, al aumentar su concentración alcanzan un umbral termodinámico crítico conocido como concentración micelar crítica (CMC). A partir de la CMC, los monómeros de surfactante se autoensamblan de forma espontánea en estructuras esféricas muy organizadas llamadas micelas: colocan sus colas hidrofóbicas hacia el interior, para formar un núcleo no polar, y orientan sus cabezas hidrofílicas hacia el exterior, hacia la fase acuosa continua.
La limpieza ocurre cuando las suciedades hidrofóbicas, los aceites y las grasas se solubilizan y quedan encapsulados en el interior no polar de estas micelas. Para lograr una detergencia sobresaliente, los químicos formuladores equilibran el balance hidrofílico-lipofílico (HLB) del sistema de surfactantes y ajustan el HLB a la tensión superficial específica de la suciedad objetivo (normalmente con un HLB de 8 a 16 para la detergencia de aceite en agua). Además, las formulaciones industriales aprovechan las sinergias de micelas mixtas mezclando surfactantes aniónicos (como el lauril éter sulfato de sodio [SLES] y el ácido alquilbencenosulfónico lineal [LABSA]) con cosurfactantes no iónicos o anfóteros (como los etoxilados de alcohol laurílico o la cocamidopropil betaína [CAPB]). Esta mezcla sinérgica reduce la CMC global del sistema mixto de surfactantes, y mejora de forma notable el poder de limpieza y la eficiencia de emulsificación, al tiempo que minimiza los costos de materias primas.
Química de coadyuvantes y quelantes: cinética de secuestro
Los coadyuvantes y los agentes quelantes son componentes vitales que respaldan el desempeño de los surfactantes al secuestrar los iones de dureza —en concreto el calcio (Ca2+) y el magnesio (Mg2+)— presentes en el agua de lavado municipal e industrial. Si no se quelan, estos cationes metálicos multivalentes se unen a los surfactantes aniónicos y forman sales de calcio insolubles (sarro de jabón) que precipitan de la solución y dejan inservibles a los surfactantes. En el pasado, el tripolifosfato de sodio (STPP) fue el coadyuvante estándar de la industria por su excepcional constante de secuestro, pero las normativas ambientales han restringido su uso a nivel mundial debido a la eutrofización de los ecosistemas acuáticos causada por las altas descargas de fosfatos.
Las formulaciones de limpieza modernas usan quelantes avanzados para reemplazar a los fosfatos, y equilibran la cinética de unión a metales con los perfiles de biodegradabilidad. Aunque el ácido etilendiaminotetraacético (EDTA) es un agente quelante hexadentado potente, es muy persistente en el ambiente y resistente a las vías naturales de biodegradación. Para resolverlo, las formulaciones ecológicas de alto desempeño usan el ácido L-glutámico N,N-diacético (GLDA) o el iminodisuccinato tetrasódico (IDS). Estos quelantes de origen biológico, derivados de aminoácidos, presentan constantes de estabilidad altas para los iones de calcio y magnesio en un amplio intervalo de pH, lo que asegura la máxima eficiencia de los surfactantes y evita la redeposición de incrustaciones minerales sin acumularse en el ambiente.
| Componente químico | Función industrial principal | Selección técnica y sinergias |
|---|---|---|
| Surfactantes aniónicos LABSA (90%), SLES (70%) | Detergencia principal, generación rápida de espuma, suspensión de la suciedad | Deben neutralizarse con hidróxido de sodio o trietanolamina (TEA) hasta un pH de 7.0–8.5. Actúan en sinergia con los no iónicos para reducir la CMC. |
| Surfactantes no iónicos y anfóteros Etoxilados C12-15 (9EO), CAPB | Emulsificación de grasas, estabilización de la espuma, suavidad con la piel | Insensibles a la dureza del agua. La CAPB actúa como hidrótropo anfótero, aumenta la viscosidad y estabiliza las estructuras densas de espuma. |
| Agentes quelantes GLDA tetrasódico, EDTA tetrasódico | Ablandamiento del agua, secuestro de iones de calcio y magnesio | Se prefiere el GLDA para cumplir con requisitos de origen biológico y sin fosfatos. Alta estabilidad térmica y excelente cinética de unión en sistemas alcalinos. |
| Modificadores reológicos Carbómeros, goma xantana, electrolito NaCl | Ajuste de la viscosidad, desarrollo del esfuerzo de fluencia, suspensión de partículas | El espesamiento con sal funciona en los complejos SLES/CAPB. Se requieren espesantes poliméricos para los limpiadores ácidos de inodoros o para suspender partículas abrasivas. |
Pruebas rigurosas de estabilidad y validación del desempeño
Antes del escalamiento y de la liberación comercial, toda formulación de químicos de limpieza debe pasar por protocolos estructurados de validación en laboratorio para evitar fallas del producto en la cadena de suministro. Las pruebas estándar exigen colocar muestras representativas en estufas de estabilidad mantenidas a 45°C y 54°C durante 30 días consecutivos, lo que simula hasta un año completo de almacenamiento a temperatura ambiente. Los químicos de control de calidad monitorean estas muestras cada semana en busca de vías de degradación física, como separación de fases, rotura de la emulsión, sinéresis, precipitación de sólidos activos, decoloración y cambios en el pH activo.
Además, las formulaciones deben superar de 3 a 5 ciclos de congelación y descongelación (alternando entre -10°C y 40°C en periodos de 48 horas) para garantizar que la emulsión o la solución recupere su estado micelar uniforme, sin separarse, tras congelarse durante el transporte. Las pruebas de desempeño se realizan con métodos de ensayo normalizados —como la ASTM D4009 para la estabilidad de la espuma o la ASTM D4488 para la detergencia de superficies duras— que miden el porcentaje de remoción de suciedad frente a formulaciones de referencia establecidas. Ajustar el esfuerzo de fluencia del producto con ácidos poliacrílicos entrecruzados (carbómeros) o con polisacáridos naturales (goma xantana) asegura que los geles de alta viscosidad o las cremas abrasivas mantengan una suspensión uniforme de los abrasivos activos o de las enzimas, sin separación de fases.
4. Cumplimiento normativo y panorama de licencias
Operar una planta de fabricación química exige un apego absoluto a los marcos normativos globales y regionales que regulan la seguridad química, las emisiones ambientales, la protección de los trabajadores y el etiquetado de consumo. Como los productos de limpieza contienen ácidos y álcalis concentrados, surfactantes reactivos y principios activos biocidas, las instalaciones deben estar certificadas legalmente y diseñadas para controlar la escorrentía ambiental y las exposiciones a productos químicos tóxicos. Recorrer estas vías regulatorias es un paso crítico durante la etapa de planificación de la fábrica, ya que no obtener los permisos puede provocar el cierre inmediato, multas enormes y graves responsabilidades legales.
Licencias industriales y autorizaciones ambientales críticas
El marco regulatorio para montar una planta de mezclado químico exige licencias formales de organismos municipales, estatales y nacionales. En muchos países, la secuencia de cumplimiento comienza con el registro de la empresa y continúa de inmediato con la presentación de planos de ingeniería detallados a la autoridad ambiental, para obtener el permiso ambiental de construcción, obligatorio antes de iniciar cualquier obra de la fábrica. Una vez construida la planta, y antes de cualquier mezclado comercial, el fabricante debe obtener el permiso de operación, que solo se concede después de que los inspectores verifiquen que la fábrica cuenta con lavadores de aire adecuados, diques de contención secundaria y una planta de tratamiento de efluentes (PTE) activa.
Además de los permisos ambientales, los fabricantes deben obtener un certificado de la autoridad nacional de metrología legal o de protección al consumidor que acredite la exactitud de todos los equipos de llenado y de las declaraciones de peso neto. Para proteger la propiedad intelectual comercial, los fabricantes deben registrar cuanto antes las marcas de sus nombres comerciales y los diseños de sus productos. Para las formulaciones que contienen ingredientes peligrosos o se venden a mercados industriales, las normas de seguridad química exigen elaborar hojas de datos de seguridad (HDS) de 16 secciones y etiquetas de peligro conformes con el Sistema Globalmente Armonizado (SGA) de clasificación y etiquetado de productos químicos; consulte nuestra guía complementaria sobre la documentación MSDS, TDS y COA para conocer el conjunto completo de documentos que esperarán los compradores.
Requisitos de la hoja de datos de seguridad (HDS) del SGA
Todo fabricante de químicos de limpieza debe elaborar y mantener una HDS de 16 secciones conforme con el SGA para cada producto que fabrique. Este documento debe indicar con claridad la identificación química del producto, la identificación de peligros (pictogramas como corrosivo o tóxico), la composición de los ingredientes, las medidas de primeros auxilios, los protocolos contra incendios, las medidas ante liberaciones accidentales, la manipulación y el almacenamiento seguros, los controles de exposición, las propiedades físicas y químicas, la estabilidad y la reactividad, los perfiles toxicológicos, el impacto ecológico, las consideraciones de eliminación, las clasificaciones de transporte y la información regulatoria.
5. Diseño de la planta y la maquinaria para la fabricación de productos de limpieza
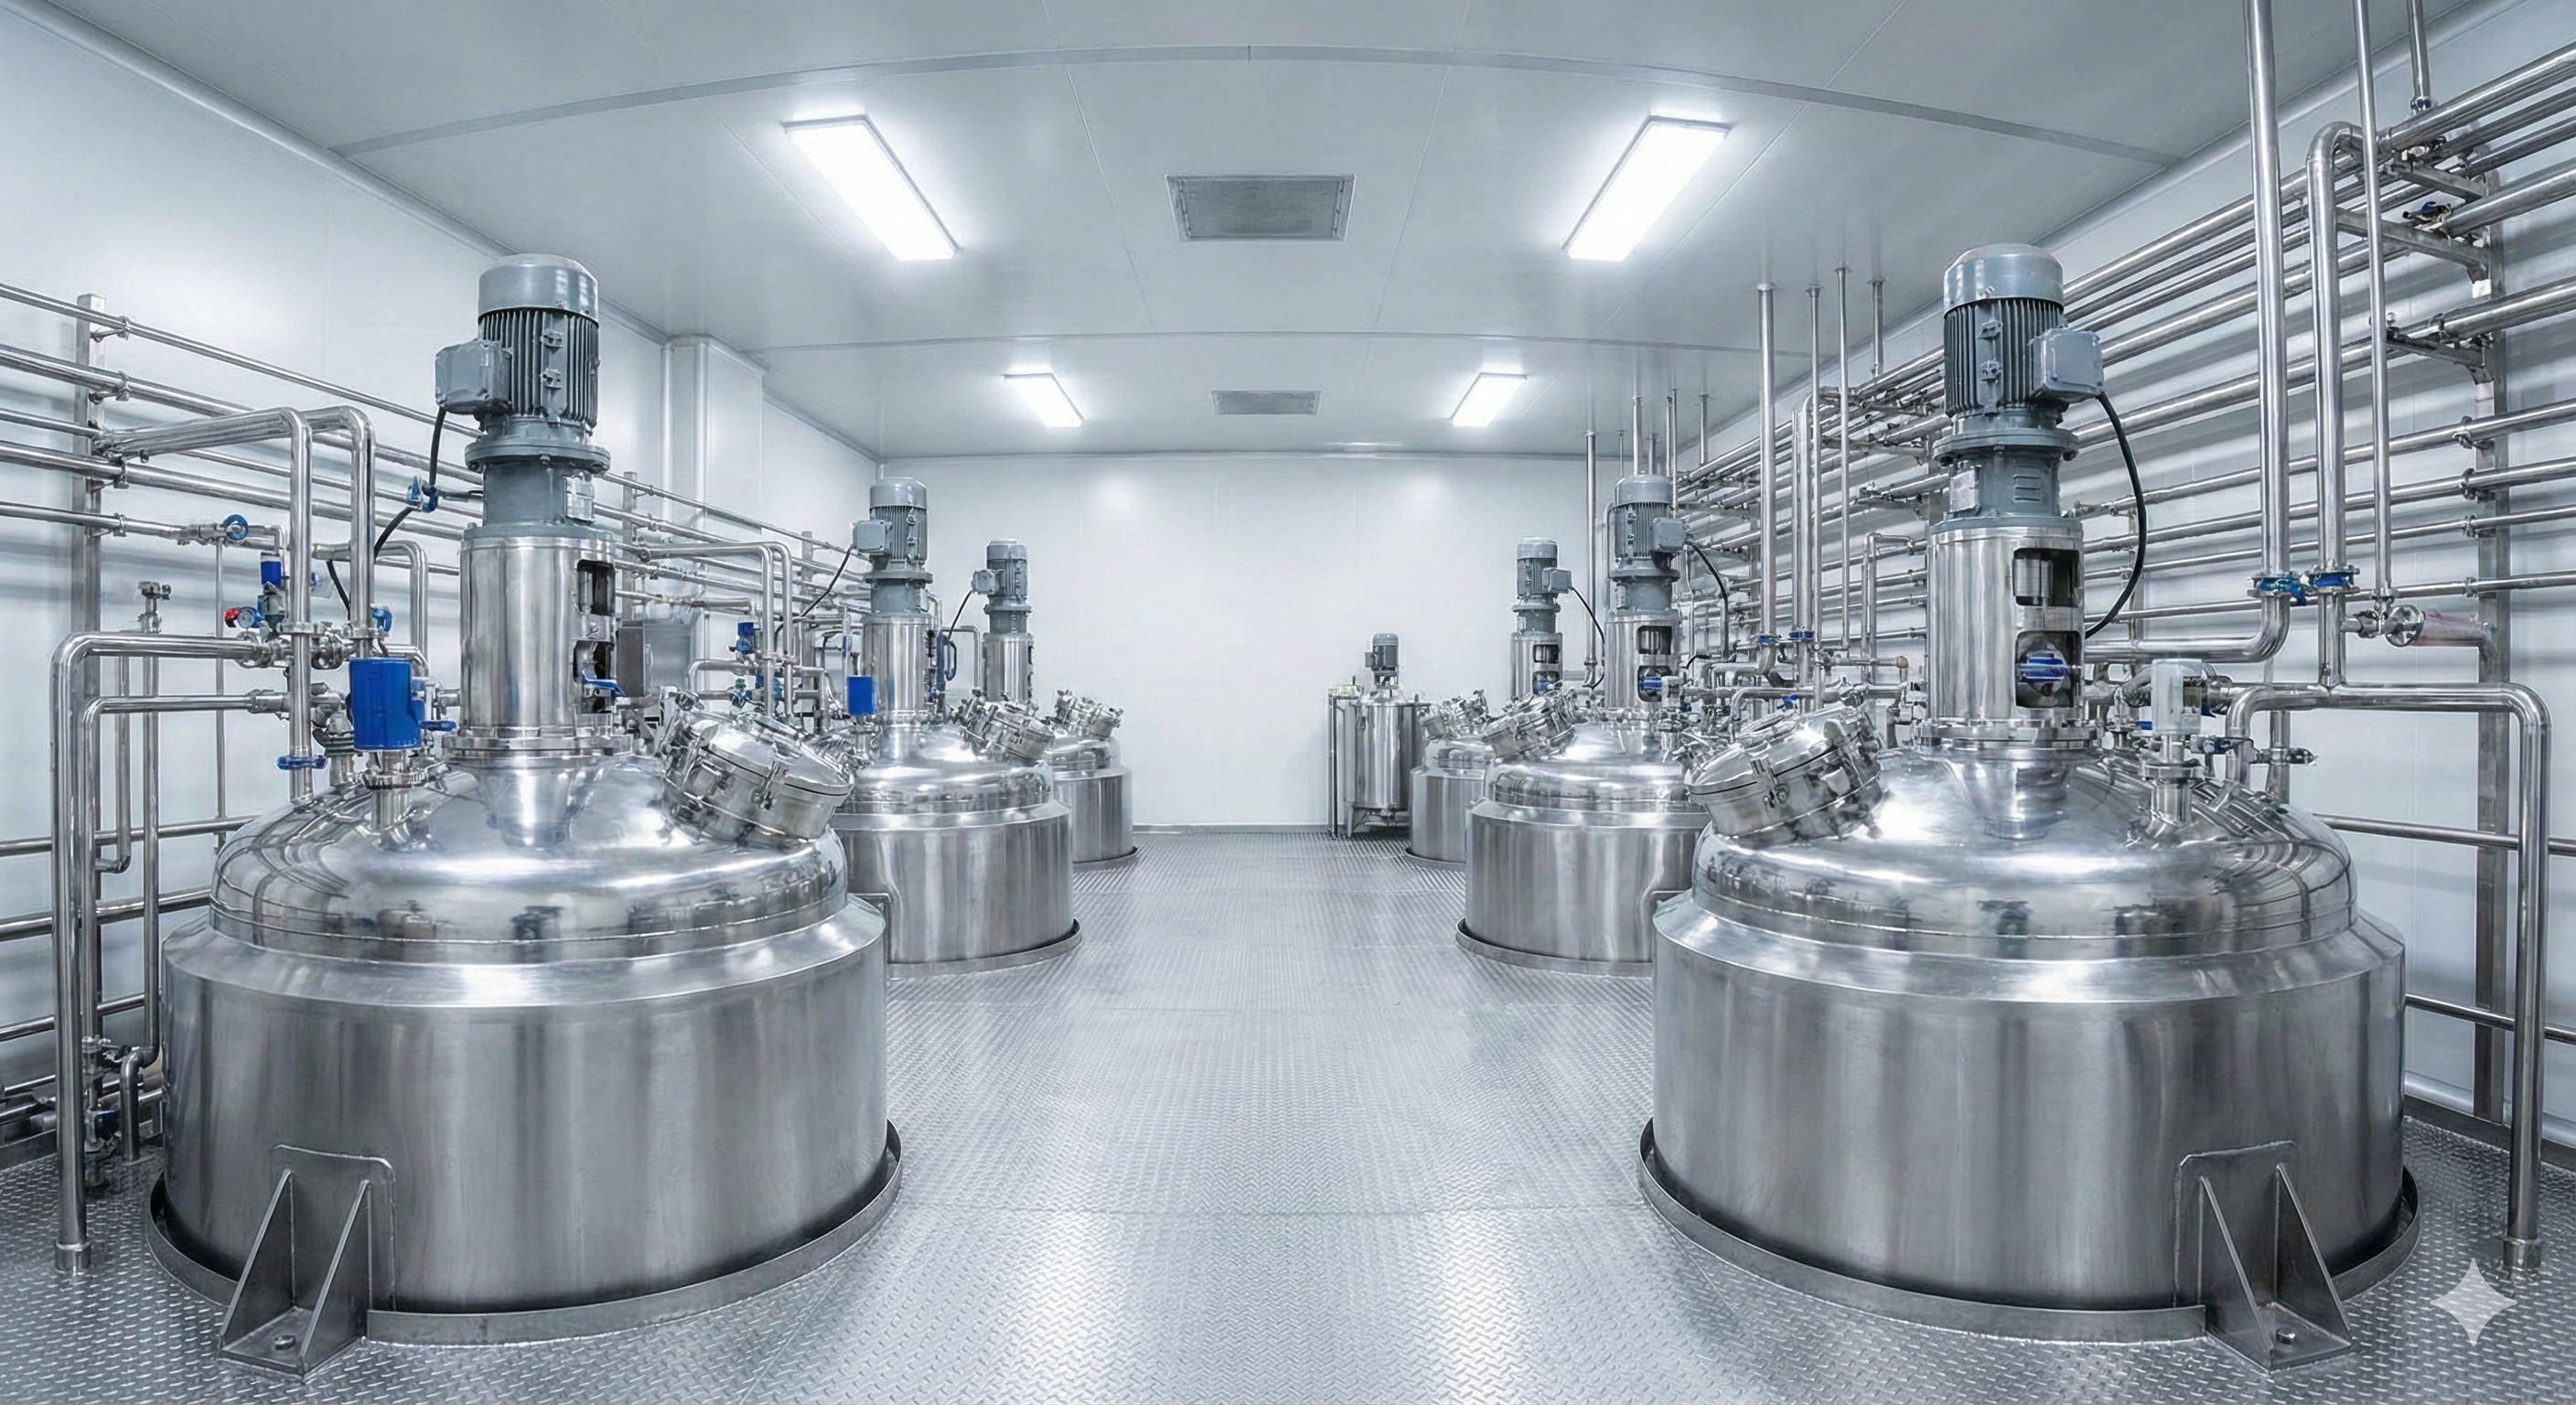
La distribución física y el diseño mecánico de una planta de mezclado químico son factores críticos que rigen directamente el rendimiento operativo, la seguridad de los trabajadores y el control de la contaminación cruzada. Escalar una formulación desde un vaso de precipitados de laboratorio de 1 litro hasta un reactor industrial de lotes de 10,000 litros es una tarea compleja de ingeniería de procesos. Exige cálculos precisos de la dinámica de mezclado, el cizallamiento del fluido y la transferencia de calor. La distribución de la instalación debe seguir un patrón de flujo estrictamente unidireccional, que parta de la recepción de materias primas y pase por el almacenamiento, el mezclado, el envasado y el almacén de productos terminados sin que se crucen los recorridos.
Metalurgia de los reactores y compatibilidad de materiales
Elegir la metalurgia correcta de los reactores de mezclado y de las tuberías de proceso es esencial para evitar la corrosión química y la contaminación de los lotes. Las formulaciones alcalinas (como los detergentes para ropa estándar, los limpiadores de pisos y los jabones líquidos de manos, con un intervalo de pH de 7.0 a 10.5) son compatibles con recipientes de acero inoxidable de grado SS304 estándar. En cambio, las formulaciones de limpieza ácidas —en concreto los limpiadores para inodoros formulados con ácido clorhídrico, fosfórico o sulfámico, y los desinfectantes muy corrosivos— atacan y pican con rapidez el SS304. El mezclado de productos ácidos requiere acero inoxidable de grado SS316 con alto contenido de molibdeno, o reactores revestidos con polietileno de alta densidad (HDPE) o polipropileno (PP) resistentes a los químicos, para soportar el agresivo ataque de los iones de hidrógeno.
Dinámica de mezclado y selección del agitador del reactor
El diseño del agitador debe ajustarse al comportamiento del fluido y al perfil de viscosidad de la formulación objetivo para asegurar un mezclado uniforme y evitar la separación química. Para los geles de alta viscosidad, los detergentes líquidos y las cremas se requiere un agitador de ancla de baja velocidad y alto par, equipado con palas raspadoras de pared de teflón; esta configuración evita que se forme una capa límite térmica estancada y de alta viscosidad en las paredes del reactor, y favorece una transferencia de calor y un flujo de material uniformes.
Para las operaciones de dispersión —como dispersar metasilicato de sodio o carbonatos anhidros en polvo en bases líquidas para formular cremas abrasivas— los fabricantes usan un impulsor Cowles de alto cizallamiento (una aspa dispersora de tipo dentado y flujo radial). El impulsor Cowles opera a altas velocidades (normalmente de 1,000 a 3,000 RPM) y crea un intenso esfuerzo cortante hidráulico localizado que descompone los aglomerados sólidos de pigmento y de coadyuvantes hasta obtener una dispersión estable. En cambio, las soluciones de baja viscosidad (como los limpiavidrios o los desinfectantes en spray) se mezclan con eficacia con turbinas de palas inclinadas de bajo cizallamiento o con hélices marinas, que maximizan el flujo axial y minimizan el consumo de energía.
Ingeniería del agua de proceso: normas de ósmosis inversa (OI)
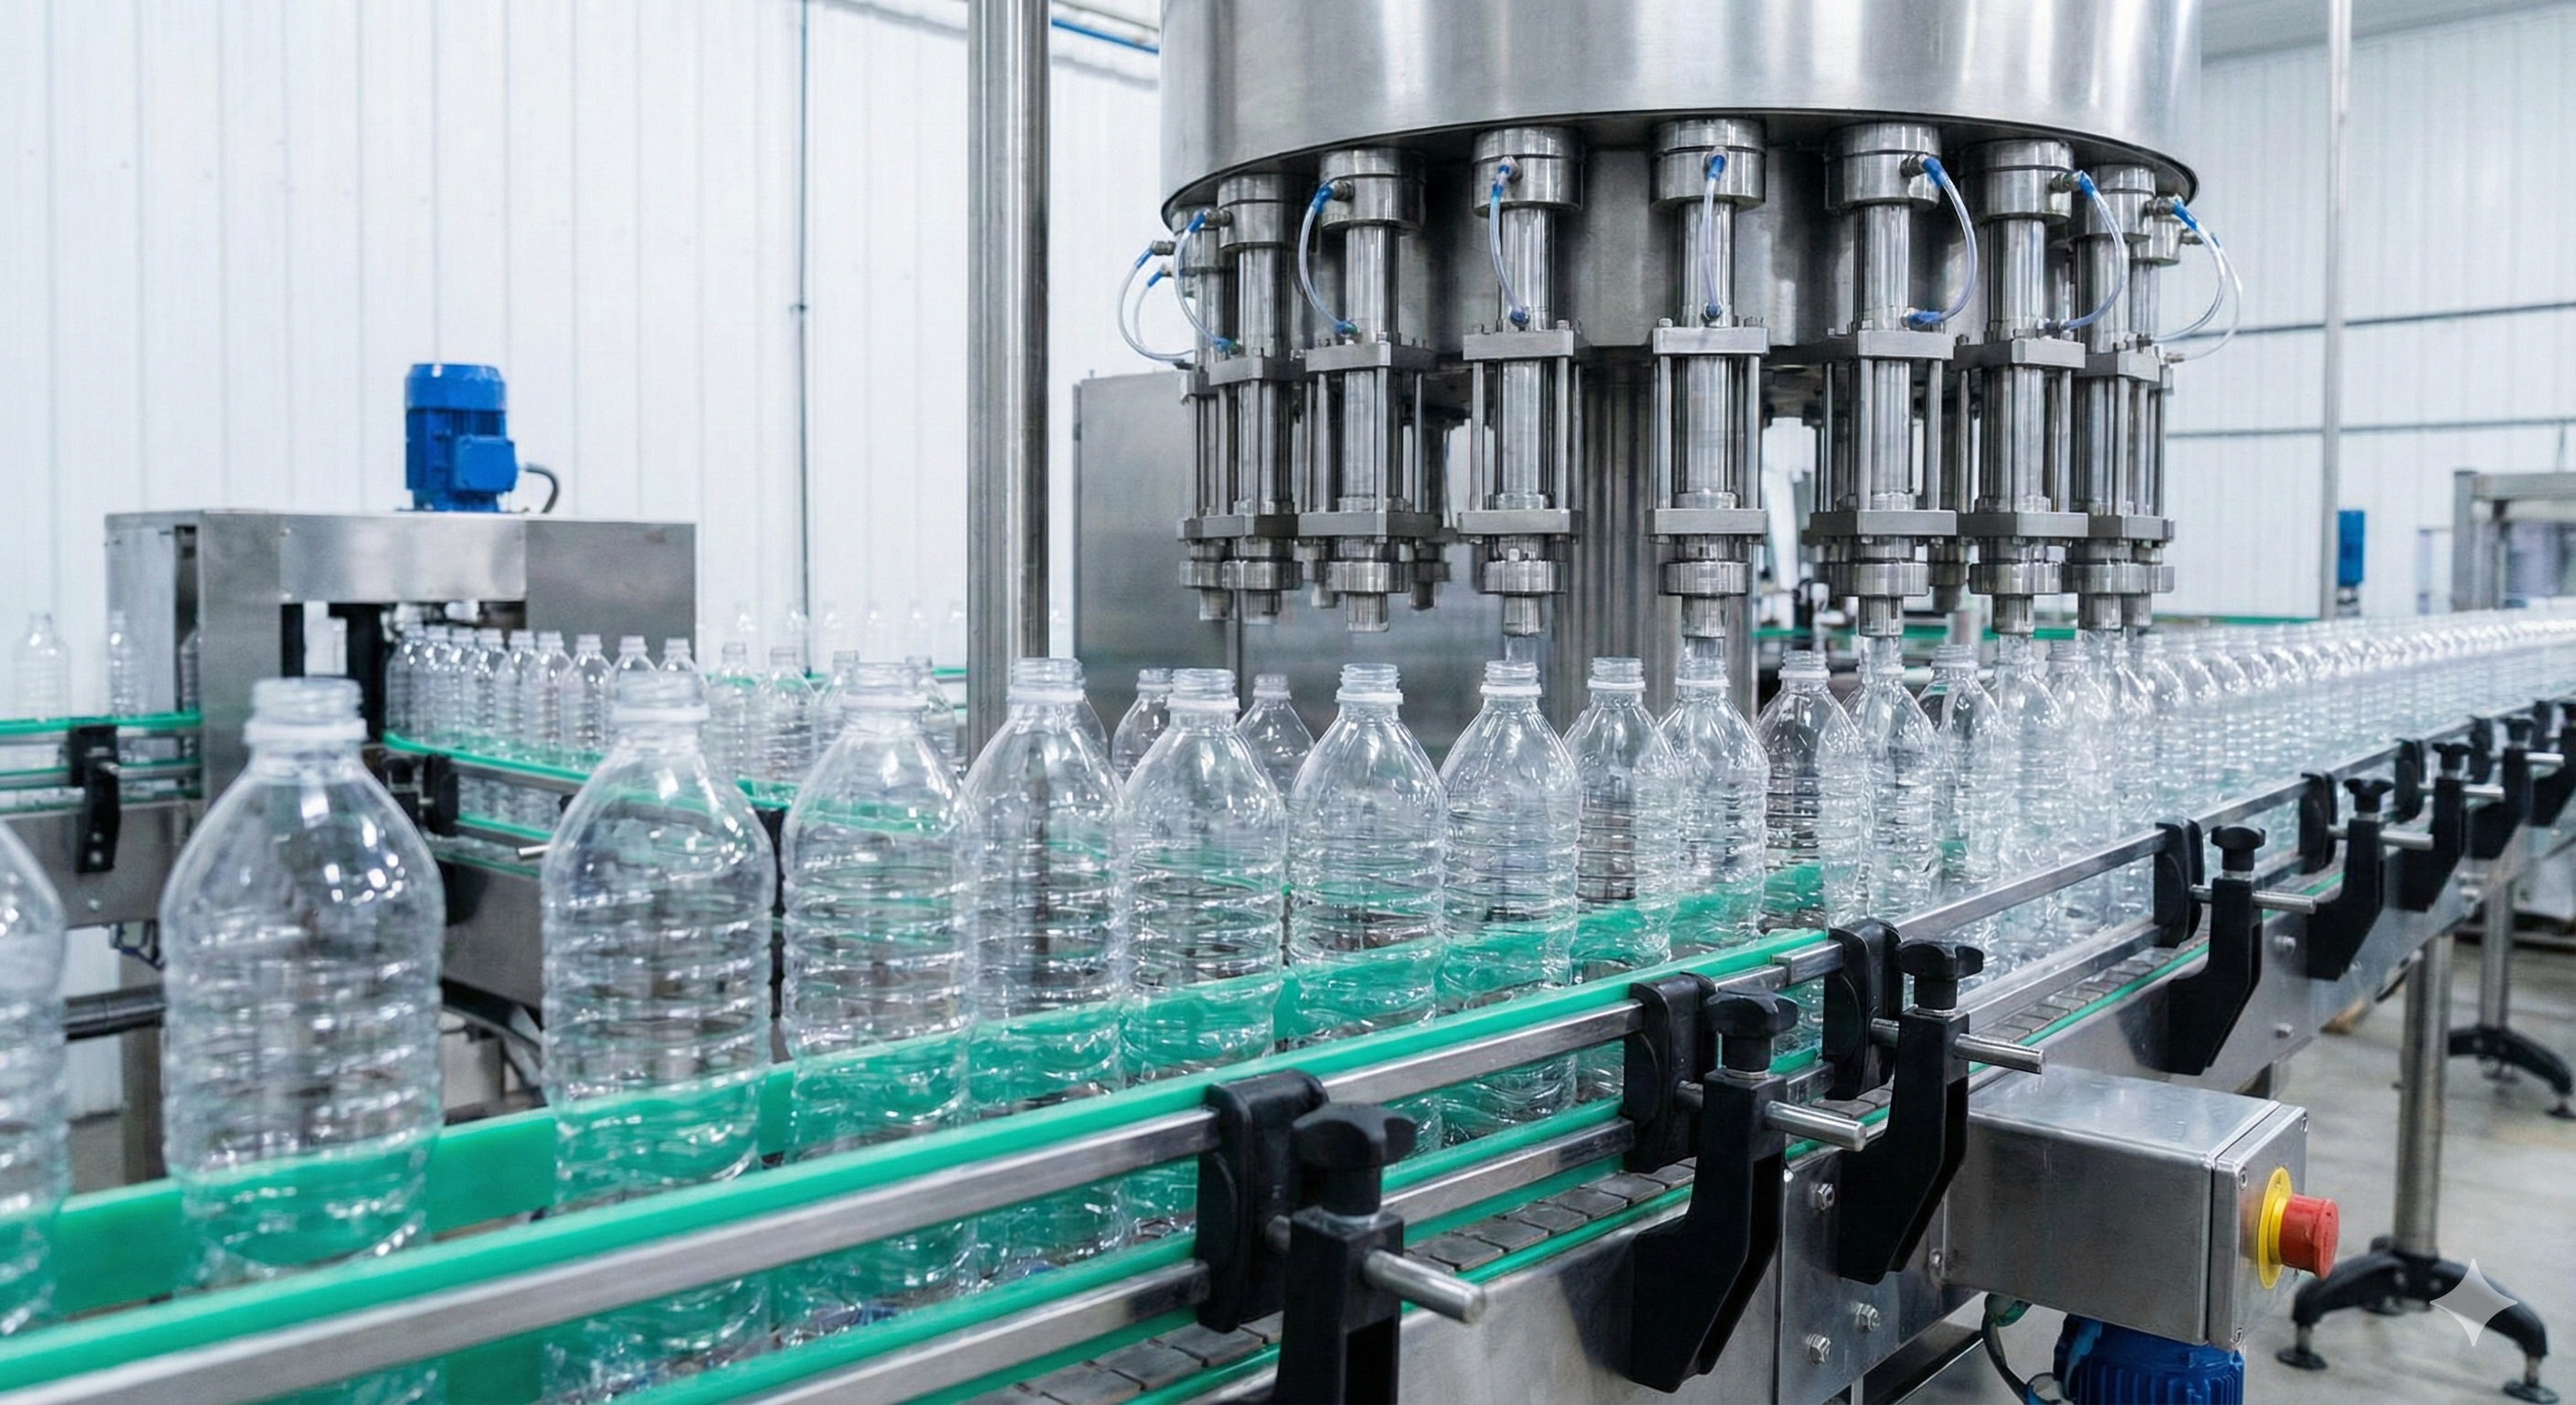
El agua es el principal solvente vehículo de las formulaciones de limpieza líquidas y con frecuencia representa de 60% a 90% del peso total del producto. Usar agua municipal o de pozo sin tratar es una causa importante de fallas de lote: el agua cruda contiene altas concentraciones de iones disueltos de calcio, magnesio, hierro y sílice, que desactivan activamente los surfactantes aniónicos, provocan precipitaciones, degradan los sistemas conservantes y causan turbidez visible en las formulaciones transparentes.
Por ello, una planta profesional de fabricación de productos de limpieza debe integrar una planta dedicada de purificación de agua por ósmosis inversa (OI) o desmineralizada (DM). El sistema de agua de proceso debe diseñarse para entregar agua purificada con una conductividad eléctrica que se mantenga de forma constante por debajo de 10 μS/cm, sólidos disueltos totales (TDS) por debajo de 5 ppm y un pH neutro de 6.5 a 7.5. Los tanques de almacenamiento de agua y los circuitos de recirculación deben incorporar sistemas activos de esterilización con luz ultravioleta (UV) y filtros de venteo hidrofóbicos submicrónicos de 0.22 micras para evitar la colonización bacteriana y el crecimiento de biopelículas. De lo contrario, estos contaminantes podrían introducir contaminación microbiana en los lotes terminados de consumo.
6. Abastecimiento de materias primas y gestión de la cadena de suministro
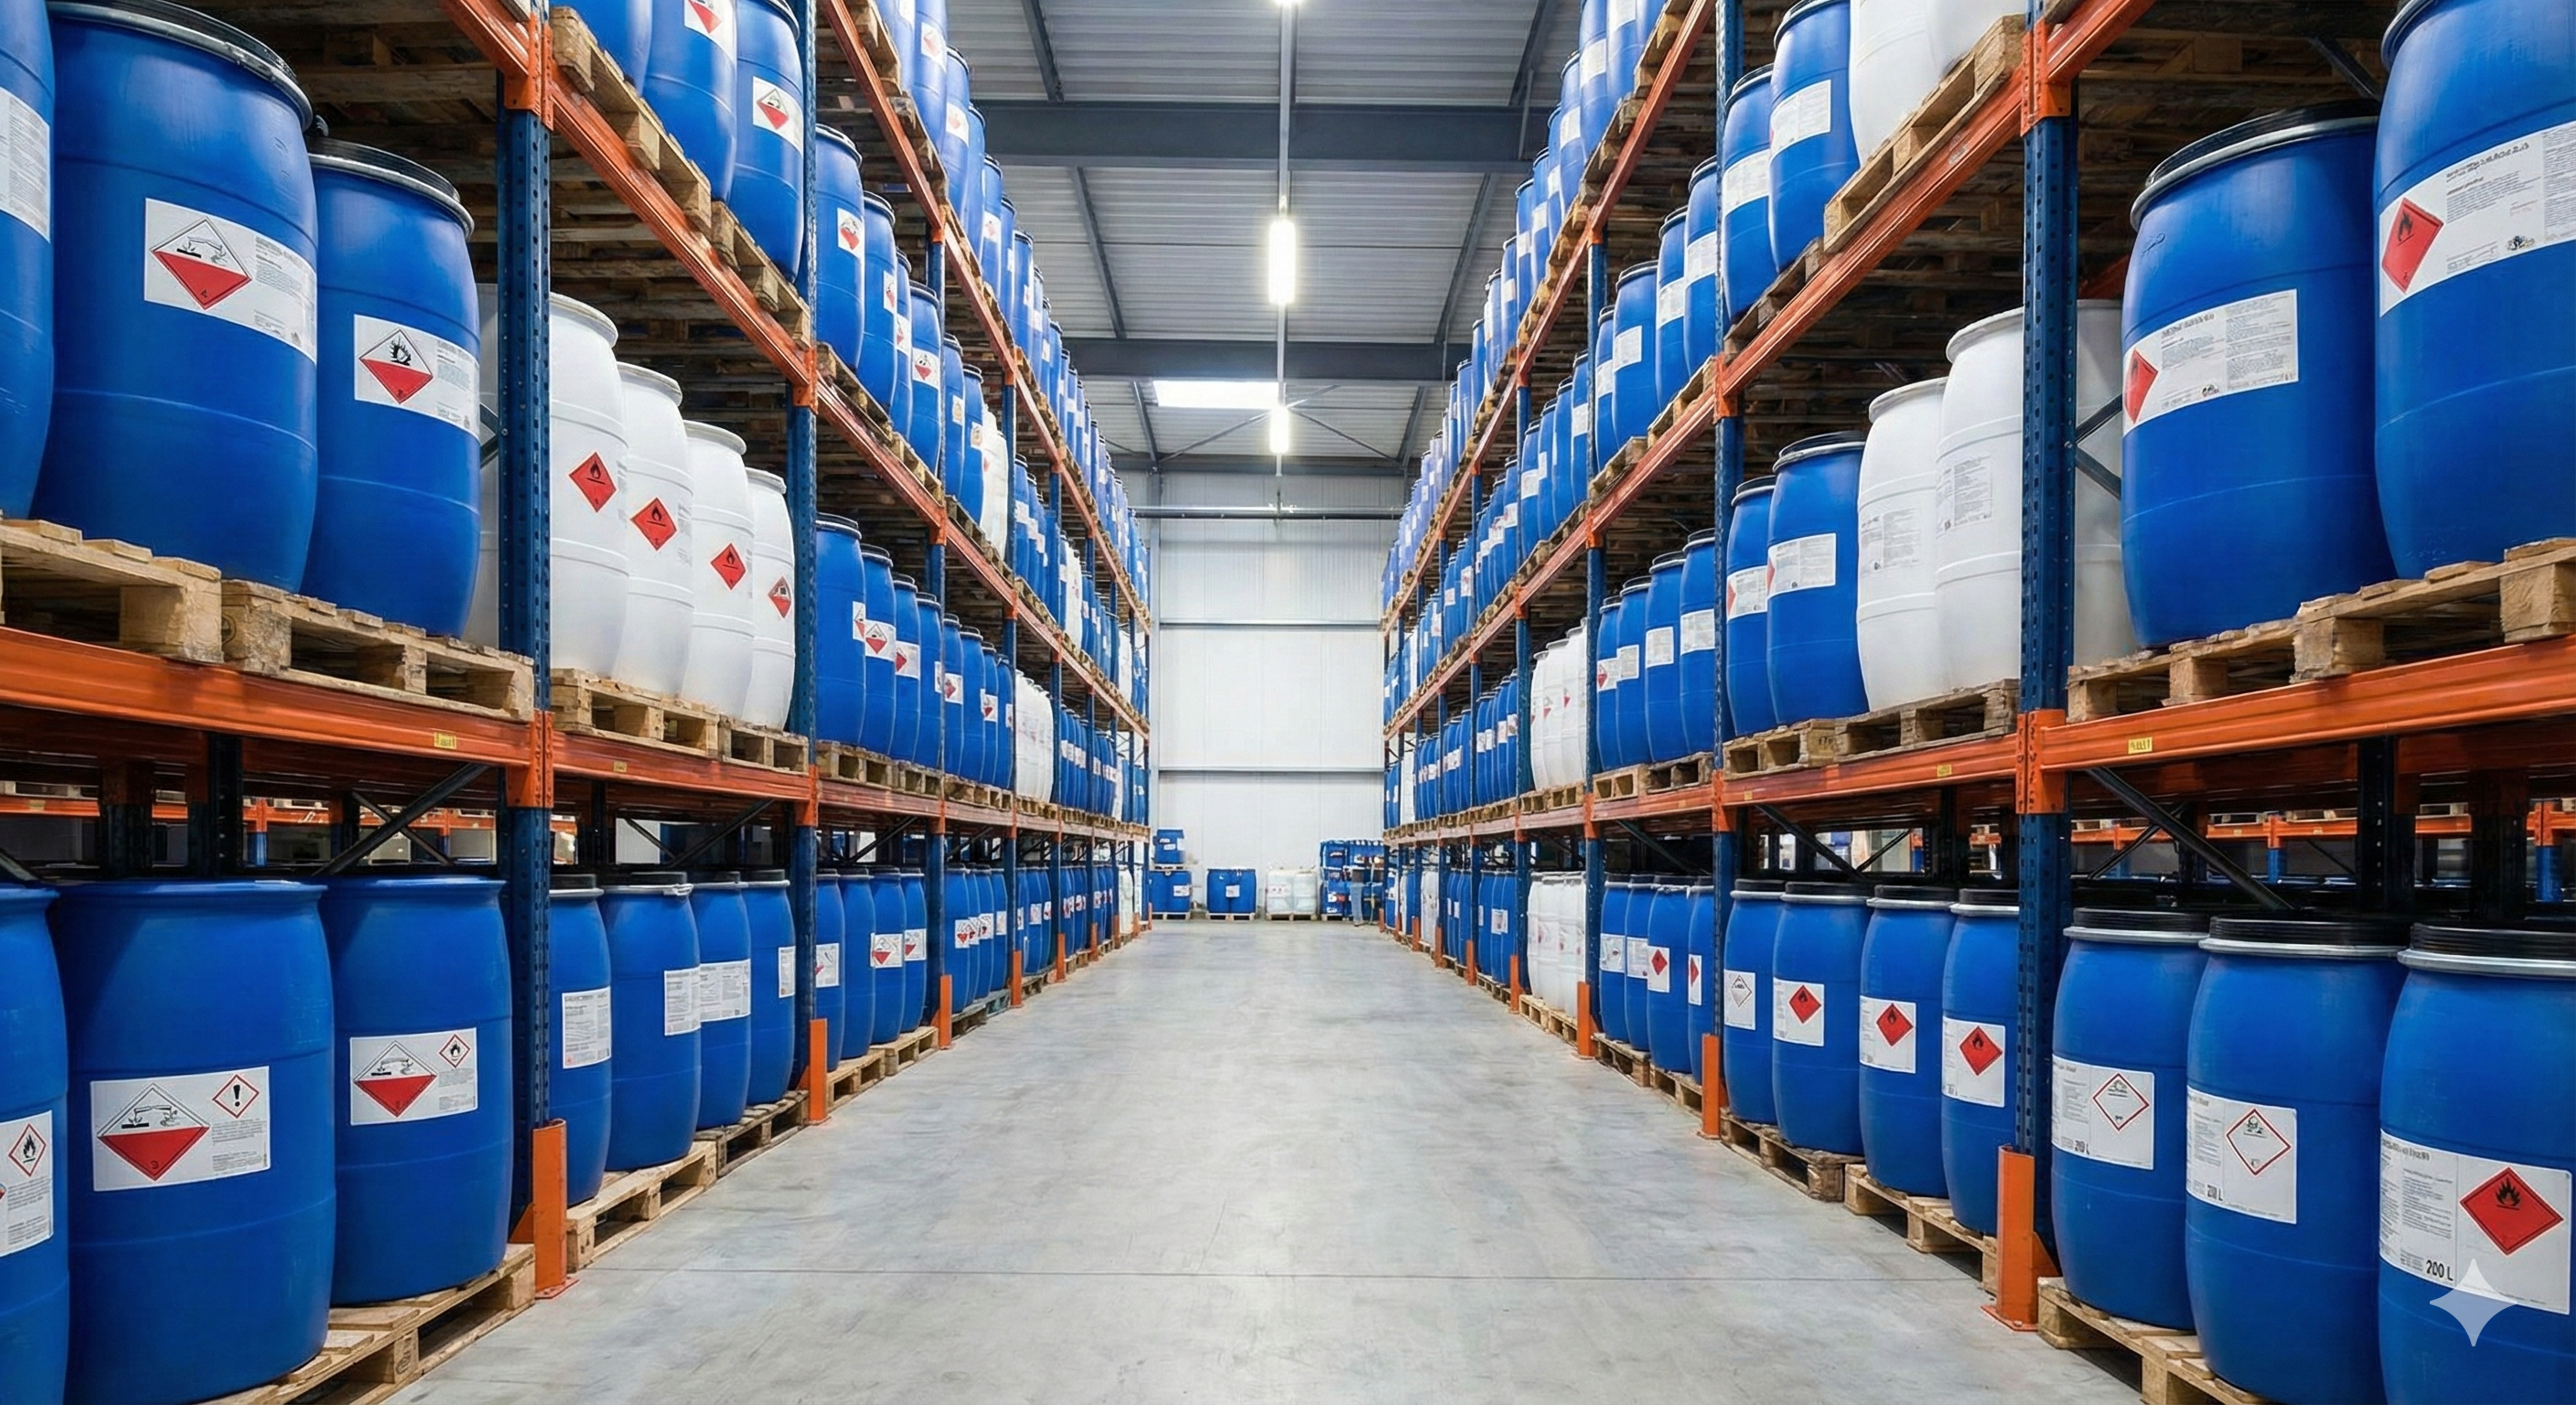
Establecer una cadena de suministro de materias primas sólida y auditada es fundamental para asegurar la uniformidad entre lotes, la continuidad operativa y la competitividad de precios. Como las materias primas químicas —como los surfactantes, los quelantes, las fragancias de especialidad y los conservantes— sufren la volatilidad de los mercados del petróleo y de las oleaginosas, los fabricantes deben construir relaciones con varios proveedores validados. Cada lote de materias primas químicas que ingresa debe auditarse de forma estricta frente a las especificaciones técnicas establecidas, para evitar que se introduzcan impurezas que degraden la estabilidad o el desempeño del producto de limpieza terminado.
Verificación de los certificados de análisis del proveedor y normas de calidad
Antes de bombear cualquier materia prima a los tanques de almacenamiento a granel o de liberarla al área de mezclado, el laboratorio de control de calidad de la fábrica debe verificar el certificado de análisis (COA) del proveedor frente a las normas internas de calidad. Para los surfactantes principales, como el SLES o el LABSA, el laboratorio debe auditar el porcentaje de materia activa (por ejemplo, verificar que la pasta de SLES esté exactamente en el intervalo de 68% a 72% y que el LABSA cumpla el estándar mínimo de 90% de materia activa). Otros parámetros que exigen una validación estricta son el contenido de humedad (mediante titulación de Karl Fischer), la alcalinidad libre, las impurezas de sal, las trazas de metales pesados y el índice de color según la escala de color APHA, para evitar variaciones de color en los productos líquidos terminados.
7. Protocolos de control de calidad (QC) y aseguramiento de la calidad (QA)
Implementar un sistema integral de gestión de la calidad (QMS) —que combine el aseguramiento de la calidad (QA), de carácter proactivo, con los ensayos de control de calidad (QC), de carácter reactivo— es la salvaguarda definitiva frente a las fallas de producto, las pérdidas de lotes y las quejas de los clientes. El QA se centra en diseñar la uniformidad del proceso, e incorpora procedimientos operativos estándar (SOP), calibración de equipos y sistemas de trazabilidad química en todas las operaciones. El QC, en cambio, se centra en ensayar las materias primas, las mezclas en proceso y los productos terminados para confirmar que cada lote cumple las especificaciones técnicas antes de salir de la fábrica.
Cada lote mezclado debe ensayarse durante el proceso antes de transferirse a las líneas de llenado, y medirse parámetros críticos como la gravedad específica, la densidad, el pH y la viscosidad con viscosímetros Brookfield o Stormer. Las muestras de retención (normalmente de 250 ml) de cada lote de producción deben almacenarse en una sala climatizada durante toda la vida útil declarada del producto; esta biblioteca de muestras de retención es fundamental para realizar investigaciones forenses ante quejas de clientes o auditorías de estabilidad.
8. Recursos recomendados y lecturas adicionales
Para los emprendedores y los ingenieros químicos que quieran ampliar su comprensión de la termodinámica de los surfactantes, el escalamiento de procesos y la tecnología de formulación química verde, recomendamos explorar estas guías detalladas:
- Fundamentos de la tecnología de limpieza doméstica: explore las principales clases de surfactantes y los principios de formulación de los productos para el cuidado del hogar. Leer artículo (en inglés)
- Panorama técnico de los limpiadores industriales e institucionales: domine la ingeniería de procesos de los desengrasantes alcalinos de alta resistencia y de los limpiadores ácidos para metales. Leer artículo (en inglés)
- La tendencia creciente de los productos químicos ecológicos: aprenda a formular detergentes biodegradables con surfactantes verdes y bioquelantes como el GLDA. Leer artículo
- Compuestos orgánicos volátiles (COV) y preocupaciones de contaminación en la formulación: guía para reducir las emisiones de solventes y cumplir las regulaciones globales de aire limpio. Leer artículo (en inglés)
- Fabricar sin fábrica: guía del mezclado químico por contrato: descubra cómo lanzar su marca con fabricantes por contrato de terceros y un menor capital inicial. Leer artículo
- ¿Necesita ayuda práctica para poner en marcha su línea? Nuestro equipo de consultoría trabaja directamente con los fundadores en las decisiones de formulación, distribución de planta y abastecimiento. Explore los servicios de consultoría
Referencias académicas y del sector externas
Para una base técnica más profunda, el American Cleaning Institute (ACI) (en inglés) es un recurso líder, de base científica, en seguridad química, salud humana e investigación en química limpia, mientras que ASTM International (en inglés) publica los métodos de ensayo normalizados que se usan en las pruebas de desempeño y la validación de detergentes y surfactantes.
9. Preguntas frecuentes
P1: ¿Puedo iniciar una planta de fabricación de productos de limpieza a pequeña escala?
R1: Sí. Muchas marcas exitosas comenzaron con mezcladores de lotes pequeños (500 L–1,000 L) y líneas de llenado semiautomáticas en pequeñas naves industriales. La clave es empezar con formulaciones profesionales y estables que puedan escalarse más adelante sin cambiar las características del producto, equilibrando con cuidado las concentraciones de surfactantes y los parámetros de lote.
P2: ¿Necesito un título en química para iniciar este negocio?
R2: Aunque usted no necesita personalmente un título, sí necesita acceso a conocimientos químicos. Esto puede lograrse contratando a un químico industrial con experiencia o recurriendo a consultores profesionales de formulación para desarrollar sus productos, calibrar las proporciones de materia activa y establecer sus protocolos de control de calidad. Muchos fabricantes primerizos empiezan subcontratando por completo el desarrollo de la formulación y llevan los conocimientos químicos a la empresa cuando los volúmenes de producción justifican un equipo técnico dedicado.
P3: ¿Cuál es el mayor desafío técnico al iniciar esta planta?
R3: El mayor desafío es lograr la estabilidad y la uniformidad de la formulación frente a temperaturas extremas. Un producto puede parecer estable al principio y, con el tiempo, sufrir separación de fases, enturbiamiento o sinéresis si los surfactantes, los coadyuvantes y los modificadores de viscosidad no se equilibran termodinámicamente mediante ensayos acelerados en estufa. Los protocolos de validación estándar exigen tanto un envejecimiento en estufa a 45°C/54°C durante 30 días como de 3 a 5 ciclos de congelación y descongelación, para confirmar que la formulación mantiene su estabilidad en condiciones reales de almacenamiento y transporte.
P4: ¿Qué tan importante es la calidad del agua en la fabricación de productos de limpieza?
R4: Es absolutamente crítica. El agua de grifo común contiene minerales de calcio y magnesio que desactivan los surfactantes aniónicos y causan turbidez. Una planta dedicada de agua desmineralizada (DM) o de ósmosis inversa (OI) es un requisito industrial estándar para mantener una conductividad inferior a 10 μS/cm.
P5: ¿Qué grado de acero inoxidable debo usar para formulaciones ácidas y alcalinas?
R5: Las formulaciones alcalinas, como los detergentes para ropa, los limpiadores de pisos y los jabones líquidos de manos (pH 7.0–10.5), son compatibles con el acero inoxidable de grado SS304 estándar. Las formulaciones ácidas, incluidos los limpiadores para inodoros a base de ácido clorhídrico, fosfórico o sulfámico, requieren acero inoxidable de grado SS316 con alto contenido de molibdeno o recipientes revestidos de HDPE/PP, ya que el SS304 sufrirá picaduras y corrosión bajo un ataque ácido sostenido. Elegir la metalurgia correcta en la etapa de diseño de la planta evita costosas fallas de corrosión a mitad de la producción y contaminaciones que pueden comprometer un lote completo.
P6: ¿Qué métodos de ensayo validan el desempeño de un detergente antes del lanzamiento comercial?
R6: Métodos normalizados como la ASTM D4009 para la estabilidad de la espuma y la ASTM D4488 para la detergencia de superficies duras miden la remoción de suciedad frente a formulaciones de referencia. Combinados con ensayos en estufa de estabilidad a 45°C/54°C y de 3 a 5 ciclos de congelación y descongelación, estos ensayos confirman que la formulación mantiene su desempeño y su estabilidad física antes de llegar a la producción a gran escala. Las muestras de retención de los lotes validados también se almacenan durante la vida útil declarada, lo que permite a los fabricantes investigar cualquier queja de estabilidad que surja tras el lanzamiento comercial.
Sobre el especialista
Absar Khan es consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y uso institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra múltiples disciplinas científicas y de ingeniería, entre ellas la química de formulación, el diseño de instalaciones con buenas prácticas de manufactura (BPM), la ciencia de la validación, los sistemas de calidad, el cumplimiento regulatorio y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Haga crecer su negocio de químicos de limpieza con apoyo experto
Consulte con el consultor industrial principal Absar Khan sus cálculos fisicoquímicos de formulación de detergentes, la cinética micelar de los surfactantes, la selección de agentes quelantes, la elaboración de HDS conformes con el SGA, la dinámica de las aspas del reactor, el escalamiento de la planta de agua por ósmosis inversa y el diseño completo de la distribución de planta con BPM.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990