Limpiadores industriales y desengrasantes: guía de formulación
Los limpiadores industriales —entre ellos los limpiadores alcalinos, los desengrasantes con base solvente, los limpiadores de pretratamiento de metales y los limpiadores de superficies de trabajo pesado— se diseñan con base en la química de superficies, la interacción entre solvente y suciedad, la ciencia de las emulsiones, el control de la corrosión y los principios de la química verde. Pensadas para suciedades pesadas, como aceites carbonizados, lubricantes de maquinado (mecanizado en España), películas de óxido y partículas metálicas finas, las formulaciones industriales priorizan la eficacia, la estabilidad y la seguridad en los entornos de planta más exigentes.
1. Ciencia de los surfactantes en la limpieza industrial
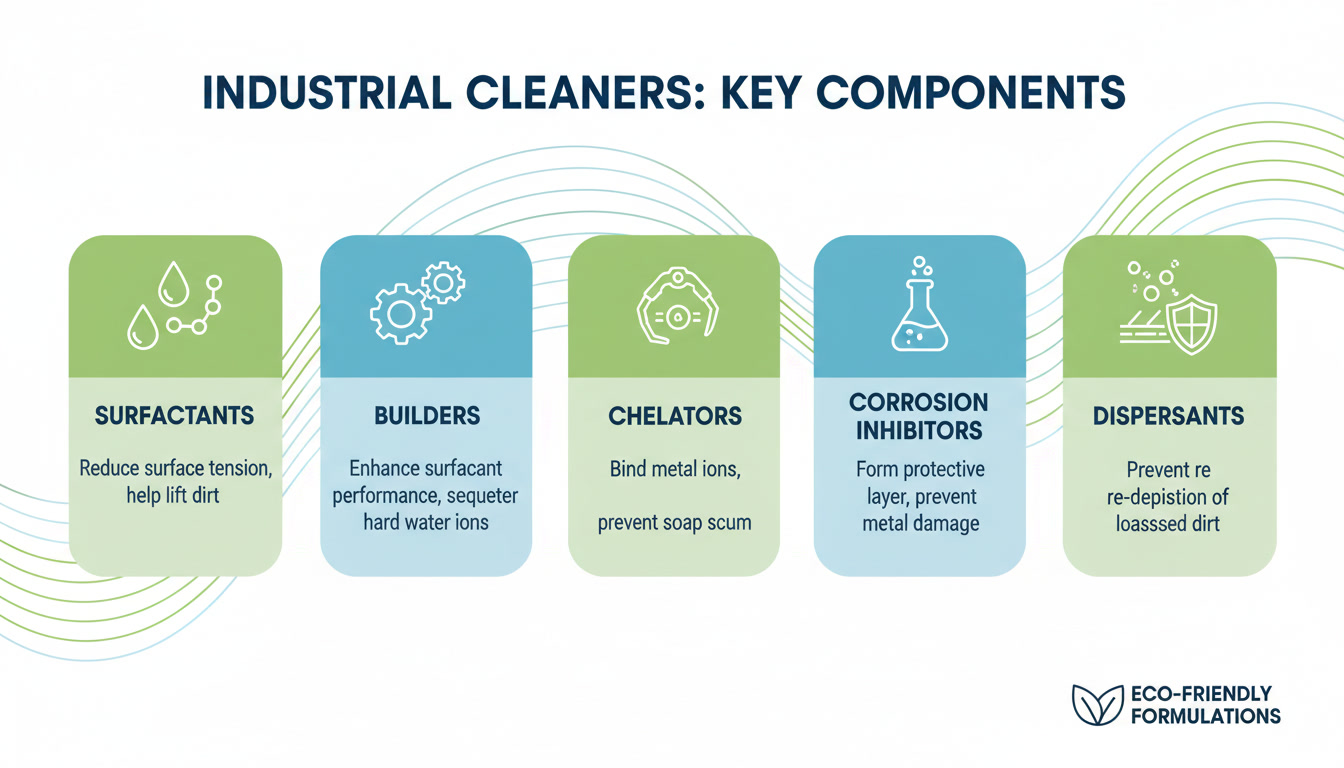
La eliminación de suciedades industriales muy adheridas, polimerizadas o carbonizadas depende de la termodinámica de la micelización y de la reducción de la tensión superficial. Los surfactantes (tensoactivos en México, tensioactivos en España) migran a las interfaces líquido-sólido y líquido-líquido y reducen de forma drástica la tensión interfacial (que se mide en dinas/cm, equivalentes a mN/m), lo que permite mojar, penetrar y desplazar las suciedades hidrofóbicas. Cuando la concentración del surfactante supera la concentración micelar crítica (CMC), las moléculas se organizan de forma espontánea en micelas esféricas o cilíndricas, que encapsulan las gotas de aceite en sus núcleos hidrofóbicos y las mantienen suspendidas en la fase acuosa.
1.1 Estructura y mecanismo
Los surfactantes (en inglés) constan de una cola hidrofóbica (por lo general cadenas alquílicas lineales o ramificadas) y un grupo de cabeza hidrofílico, y se clasifican por su carga en aniónicos, no iónicos, anfóteros o catiónicos. Las formulaciones industriales usan de forma estratégica la escala del balance hidrofílico-lipofílico (HLB) para atacar suciedades específicas: se eligen surfactantes de HLB bajo (HLB 4–8) para la emulsificación de agua en aceite y de HLB alto (HLB 12–16) para la detergencia de aceite en agua. Los surfactantes aniónicos aportan una fuerte repulsión electrostática que evita que la suciedad se vuelva a depositar, mientras que los no iónicos ofrecen un excelente mojado y una rápida eliminación de la grasa gracias a su comportamiento estérico particular.
1.2 Funciones prácticas
- Reducción dinámica de la tensión superficial: permite un mojado y una penetración rápidos en superficies metálicas microporosas y en capas de suciedad compactadas.
- Emulsificación: estabiliza pequeñas gotas dispersas de aceite para evitar la coalescencia y la separación de fases durante los ciclos de enjuague.
- Mecanismo de enrollamiento de la suciedad (roll-up): modifica el ángulo de contacto en el límite trifásico, de modo que las suciedades hidrofóbicas forman gotas y se desprenden de los sustratos metálicos.
- Cinética del punto de enturbiamiento: los etoxilatos de alcohol no iónicos rinden mejor cerca de su punto de enturbiamiento, donde la separación transitoria de fases favorece el desengrasado.
2. Alcalinidad, coadyuvantes y quelantes
Los coadyuvantes inorgánicos y los agentes quelantes orgánicos actúan como sinergistas esenciales en los limpiadores acuosos de trabajo pesado: ajustan el pH, amortiguan la acidez de la suciedad y neutralizan la dureza del agua. Las condiciones de pH alto (en inglés) (pH 11–14) favorecen la hidrólisis química de los enlaces éster de los triglicéridos y de los polímeros, y transforman la grasa insoluble en jabones de ácidos grasos solubles mediante saponificación. Los coadyuvantes también dispersan las partículas inorgánicas, evitan que la suciedad se vuelva a depositar y acondicionan químicamente las superficies metálicas para que reciban recubrimientos o tratamientos posteriores.
2.1 Agentes alcalinos
El hidróxido de sodio (NaOH) y el hidróxido de potasio (KOH) aportan los iones hidróxido libres para la saponificación química activa y la disolución de resinas poliméricas. En cambio, el metasilicato de sodio (Na₂SiO₃) y el ortosilicato de sodio ofrecen una alta alcalinidad y, al mismo tiempo, forman una película protectora de sílice sobre metales blandos como el aluminio, lo que evita el ataque cáustico. Los carbonatos y los sesquicarbonatos se usan como amortiguadores suaves para mantener intervalos de pH de operación estables sin dañar sustratos delicados.
2.2 Quelantes y secuestrantes
Los cationes de metales de transición y de metales alcalinotérreos (Ca²⁺, Mg²⁺, Fe³⁺) presentes de forma natural en el agua de proceso industrial se entrecruzan con facilidad con los surfactantes aniónicos y las suciedades orgánicas, y forman precipitados insolubles (jabón de cal o «sarro jabonoso»). Las formulaciones modernas sin fosfatos emplean aminocarboxilatos biodegradables, como la sal tetrasódica del ácido glutámico diacético (GLDA) y el ácido metilglicinadiacético (MGDA), que forman complejos de coordinación octaédricos, estables e hidrosolubles con iones metálicos divalentes. Estas alternativas verdes sustituyen al EDTA y al NTA con una degradación ambiental rápida: el MGDA y el GLDA se clasifican como fácilmente biodegradables, mientras que el EDTA se degrada muy poco. Su afinidad por el calcio es menor que la del EDTA (log K del calcio de unos 10.6 para el EDTA, 7.0 para el MGDA y 5.9 para el GLDA, según los datos de BASF, en inglés).
2.3 Dispersantes poliméricos
Los poliacrilatos de sodio de baja masa molecular (por lo general de 3,000 a 5,000 dalton) y los copolímeros de anhídrido maleico actúan como agentes dispersantes al adsorberse sobre las suciedades particuladas. Esta adsorción les confiere una fuerte carga negativa y crea barreras electrostáticas y estéricas que impiden que la suciedad se reaglomere y que se formen depósitos duros de incrustaciones en las paredes de los equipos de proceso.
3. Desengrasantes con base solvente y tecnología de emulsiones
Para la limpieza de precisión en la que los sistemas acuosos son químicamente incompatibles (en inglés), los solventes orgánicos (disolventes en España) disuelven de forma directa las grasas muy polimerizadas, los alquitranes y las ceras pesadas. La elección del solvente se basa en los parámetros de solubilidad de Hansen, que hacen coincidir las fuerzas de dispersión, polares y de enlace de hidrógeno del solvente con las de la suciedad objetivo. El desengrasado industrial opera mediante la disolución directa de la suciedad, la reducción de la viscosidad de los hidrocarburos pesados y velocidades de evaporación altas que dejan los sustratos secos y sin residuos.
3.1 Acción de los solventes
Las isoparafinas alifáticas ofrecen una excelente eficacia de limpieza con aceites minerales, con poco olor y puntos de inflamación altos, lo que mejora la seguridad del trabajador frente a los hidrocarburos clorados que se usaban antes. Los éteres de glicol, como el éter metílico de dipropilenglicol (DPM) y el éter monobutílico de etilenglicol (EB), son potentes agentes de acoplamiento que sirven de puente entre las fases acuosa y orgánica en los limpiadores semiacuosos. Los solventes a base de terpenos, como el d-limoneno, ofrecen una solvencia excepcional para las suciedades asfálticas y a base de caucho gracias a su estructura de hidrocarburo cíclico.
3.2 Sistemas semiacuosos y microemulsiones
Las microemulsiones son lo más avanzado de la tecnología de emulsiones: combinan agua, solventes orgánicos y cosurfactantes en mezclas transparentes y termodinámicamente estables. A diferencia de las macroemulsiones, que requieren cizallamiento mecánico para mantenerse en suspensión, las microemulsiones se forman de manera espontánea y presentan una tensión interfacial casi nula. Esta organización estructural les permite penetrar en geometrías complejas y disolver grasas minerales pesadas, y mantener a la vez un perfil de operación seguro, diluido en agua y con bajo contenido de COV.
4. Química verde en la limpieza industrial
La modernización de los desengrasantes industriales exige una transición hacia los principios de la química verde, centrada en la seguridad del trabajador, la baja toxicidad acuática y la rápida degradación ambiental. Las presiones regulatorias y comerciales llevan a sustituir los etoxilatos de alquilfenol (APE), a reducir los solventes orgánicos volátiles, sujetos a la normativa sobre COV (en inglés), y a abandonar los quelantes persistentes. Un ejemplo concreto: en la Unión Europea, el REACH (Anexo XVII, entrada 46) prohíbe comercializar o usar etoxilatos de nonilfenol, solos o en mezclas, en concentraciones iguales o superiores al 0.1% en peso en la limpieza industrial e institucional y en la limpieza doméstica, con excepciones para ciertos sistemas cerrados de lavado en seco y de limpieza con tratamiento especial en los que el líquido se recicla o se incinera (ficha de la Agencia Danesa de Protección Ambiental, en inglés). Aplicar la química verde implica usar materias primas renovables y diseñar surfactantes de «ruptura rápida» (quick-break) que faciliten la separación de aceite y agua en las aguas residuales.
4.1 Solventes más seguros
Los biosolventes renovables, como el lactato de etilo (derivado de la fermentación del maíz) y los ésteres metílicos derivados de la soya (soja en Argentina y España), ofrecen puntos de inflamación altos y presiones de vapor bajas. Estos biosolventes son alternativas biodegradables y de menor toxicidad frente a los contaminantes atmosféricos peligrosos (HAP) muy regulados, y mantienen valores de solvencia altos con suciedades parafínicas y oxigenadas.
4.2 Surfactantes y coadyuvantes verdes
Los alquilpoliglucósidos (APG), sintetizados a partir de aceite de coco y almidón de maíz, presentan una gran estabilidad química en soluciones alcalinas concentradas (hasta 20% de NaOH activo) y en medios de alta salinidad. Los APG aportan un fuerte mojado sinérgico cuando se mezclan con etoxilatos de alcohol lineales, y se biodegradan con rapidez tanto en condiciones aerobias como anaerobias en el tratamiento de aguas residuales.
4.3 Beneficios para las aguas residuales y la seguridad
El diseño moderno de formulaciones de «ruptura rápida» hace que la solución de limpieza mantenga las suciedades en una emulsión temporal durante la agitación mecánica, pero las libere con rapidez al llegar a los tanques de sedimentación en reposo. Esta separación dinámica permite retirar el aceite mecánicamente con desnatadores y reduce de forma significativa la demanda química de oxígeno (DQO) y el carbono orgánico total (COT) del agua residual descargada.
5. Limpiadores industriales: categorías de producto
Las plantas de fabricación industrial necesitan clases distintas de limpiadores industriales, diseñadas para metalurgias de sustrato, temperaturas de operación y límites de espuma específicos. Elegir la categoría correcta de limpiador industrial evita costosas corrosiones de piezas, facilita el cumplimiento del SGA en la planta y prolonga la vida útil de los baños químicos.
5.1 Desengrasantes alcalinos
Formulaciones cáusticas de pH alto, diseñadas con silicatos para eliminar el carbono polimerizado y los aceites pesados de metales ferrosos y sustratos de acero.
5.2 Desengrasantes con solventes
Mezclas de solventes anhidras y de alta rigidez dieléctrica, optimizadas para limpiar sin residuos equipos eléctricos de precisión, motores eléctricos y rodamientos finos.
5.3 Pretratamiento de metales
Limpiadores de varias etapas que eliminan aceites de laminación, suciedad de taller y óxidos y, al mismo tiempo, depositan capas de pasivación de fosfato de hierro o de zinc.
5.4 Limpiadores CIP y de espuma
Mezclas de surfactantes muy estructuradas, optimizadas para generar una espuma (en inglés) adherente y duradera sobre paredes verticales, o fluidos de baja espuma para la dinámica de los circuitos de tuberías de limpieza in situ (CIP, Clean-in-Place) automatizados.
5.5 Fluidos para fregadoras de pisos
Fluidos detergentes de ruptura rápida y baja espuma, diseñados para fregadoras automáticas de empuje, que protegen las bombas de vacío del tanque de recuperación del arrastre de espuma.
5.6 Limpieza electromecánica
Solventes isoparafínicos o fluorados, no conductores y de baja tensión superficial, para eliminar contaminación localizada sin hinchar polímeros delicados.
5.7 Desincrustantes ácidos y pasivación
Ácidos orgánicos suaves e inhibidores eliminan las incrustaciones y dejan películas protectoras que previenen la oxidación instantánea (flash rust).
6. Ingeniería de fabricación
Escalar una formulación de laboratorio a un lote de fabricación de 10,000 litros exige controles rigurosos de ingeniería de procesos químicos. Los fabricantes deben tener en cuenta la dinámica de fluidos, el orden de adición de las materias primas, la cinética de transferencia de calor durante la hidratación de los coadyuvantes y el manejo de las emisiones volátiles. Un diseño de planta adecuado evita la formación de fases de gel durante la hidratación de los surfactantes y asegura una larga vida útil del producto.
6.1 Producción y controles de proceso
El mezclado de líquidos exige un orden de adición preciso: carga de agua, adición del quelante para capturar los minerales traza, disolución de los álcalis e hidratación de los surfactantes. Se requiere un mezclado de alto cizallamiento (con rotor-estator o con dispersores Cowles) durante la incorporación de los surfactantes, para evitar la formación de «fases de gel» cristalinas líquidas muy viscosas. El monitoreo térmico es crítico: la disolución del hidróxido de sodio sólido es muy exotérmica y exige un enfriamiento controlado, para evitar la degradación térmica de los surfactantes orgánicos o que se superen sus puntos de enturbiamiento.
6.2 Control de calidad y cumplimiento normativo
Los lotes industriales se someten a un riguroso control de calidad y a la documentación del certificado de análisis (COA), que incluye valoraciones de alcalinidad activa, medición de la densidad (peso específico), validación del índice de refracción y comprobaciones de viscosidad. La estabilidad del producto se verifica mediante pruebas de envejecimiento acelerado en estufas de temperatura controlada, para vigilar la separación de fases, la deriva del punto de enturbiamiento o la degradación microbiana. Las plantas de fabricación deben cumplir la normativa de clasificación y etiquetado basada en el SGA de cada mercado donde vendan, el REACH si abastecen a la Unión Europea y, cuando la normativa de emisiones lo exige, tratar los COV de los gases de escape con depuradores en las chimeneas.
6.3 Seguridad y consideraciones sobre los equipos
El mezclado de productos químicos muy alcalinos o con base solvente exige equipos antiexplosivos (con certificación ATEX en la Unión Europea), pinzas de puesta a tierra para disipar la carga estática y sistemas de ventilación especializados. Los materiales de construcción deben elegirse con cuidado: según el producto, se usan acero inoxidable 316L, Hastelloy y juntas de PTFE para resistir la exposición a medios muy cáusticos, muy ácidos y a solventes orgánicos activos sin liberar contaminantes por lixiviación.
7. Relevancia comercial y demanda del mercado
El mercado mundial de la limpieza industrial se expande con rapidez, impulsado por estrictas exigencias ambientales, la automatización de la fabricación de metales y el crecimiento de las cadenas de suministro locales. Los operadores industriales buscan paquetes químicos de desengrasantes industriales (en inglés) «llave en mano» que reduzcan el consumo de agua, disminuyan los costos de tratamiento de aguas residuales y ofrezcan una larga estabilidad del baño. Los formuladores que logran equilibrar una eliminación de suciedad de alto desempeño con el cumplimiento ecológico captan un valor de mercado importante.
Para conocer formulaciones detalladas y el apoyo de fabricación llave en mano, visite Global Formulation – Limpiadores y tecnología.
Preguntas frecuentes (FAQ)
1. ¿Qué diferencia a los limpiadores industriales de los domésticos?
Los limpiadores industriales actúan sobre suciedades pesadas, polimerizadas y asociadas a metales, con mayor alcalinidad, solventes más fuertes y dispersantes pensados para los entornos de planta. Los limpiadores domésticos se formulan para suciedades suaves y cotidianas y para la seguridad dérmica en un entorno de consumo sin supervisión, mientras que los productos industriales los usan operarios capacitados con equipo de protección personal (EPP) y se juzgan por su productividad, por la vida útil del baño y por su compatibilidad con la metalurgia de cada planta. Esta diferencia en la carga de suciedad prevista y en el contexto del usuario explica por qué las formulaciones industriales pueden operar a pH extremos o con cargas de solvente que nunca aparecerían en un estante de venta al público.
2. ¿Por qué los limpiadores alcalinos son tan eficaces?
Saponifican las grasas, hidrolizan los polímeros y solubilizan las suciedades inorgánicas, algo esencial en la limpieza de trabajo pesado. Los coadyuvantes de hidróxido y de silicato de pH alto convierten las grasas de triglicéridos insolubles en jabones de ácidos grasos solubles, mientras que los agentes quelantes capturan al mismo tiempo los iones de dureza que, de otro modo, interferirían en esta reacción. Esta combinación permite que un sistema alcalino elimine suciedades que una mezcla de surfactantes de pH neutro, por sí sola, no podría atacar.
3. ¿Qué solventes se usan en los desengrasantes industriales?
Entre los solventes habituales están las isoparafinas, los éteres de glicol, los ésteres metílicos y los solventes a base de terpenos, como el d-limoneno, cada uno elegido para ajustar sus parámetros de solubilidad de Hansen a los de la suciedad objetivo. Las isoparafinas alifáticas sirven para los aceites minerales, con punto de inflamación alto y poco olor; los éteres de glicol actúan como agentes de acoplamiento que unen las fases acuosa y orgánica, y los solventes terpénicos son eficaces con residuos asfálticos y a base de caucho. La elección entre ellos depende tanto de la seguridad del trabajador y de la normativa sobre COV como de su poder de limpieza puro.
4. ¿Qué es la limpieza con microemulsiones?
Una mezcla estabilizada de solvente, surfactante y agua que ofrece una alta solvencia con menores emisiones de COV. A diferencia de una macroemulsión, que necesita agitación mecánica continua para mantenerse en suspensión, una microemulsión se forma de manera espontánea y mantiene una tensión interfacial casi nula entre sus fases. Esto le permite penetrar en geometrías complejas de piezas y disolver grasas minerales pesadas, a la vez que mantiene bajo el contenido total de solvente y, por tanto, la huella de COV.
5. ¿Cómo se protege el metal durante la limpieza industrial?
Los inhibidores de corrosión (silicatos, fosfonatos) y las químicas de pasivación evitan la oxidación instantánea (flash rust) y protegen las superficies después de la limpieza. El metasilicato de sodio, por ejemplo, forma una película delgada y protectora de sílice sobre el aluminio y otros metales blandos, para evitar el ataque cáustico del propio baño alcalino de limpieza. Las químicas de pasivación aplicadas como último enjuague dejan una capa protectora delgada que resguarda el metal recién limpiado y desnudo hasta el siguiente paso del proceso o hasta que se aplica un recubrimiento.
6. ¿Dónde puedo obtener formulaciones de limpiadores industriales y apoyo de fabricación?
Contacte con Global Formulation para obtener I+D completa, lotes piloto y consultoría de fabricación, desde la formulación inicial a escala de banco hasta la producción comercial completa. Esto incluye orientación sobre el abastecimiento de materias primas, ingeniería de procesos para el escalamiento y apoyo con la documentación del SGA y del REACH. Tanto las empresas emergentes como los fabricantes ya establecidos pueden contratar al equipo para un solo proyecto de formulación o para un soporte técnico continuo en toda una línea de productos.
Conclusión
La limpieza industrial es un campo multidisciplinario que combina la química de superficies, la ciencia de los solventes y la ingeniería de procesos. Las formulaciones modernas equilibran el desempeño, la seguridad y el cumplimiento ambiental, y permiten a los fabricantes obtener resultados de limpieza fiables y, a la vez, cumplir los objetivos regulatorios y de sostenibilidad.
Para obtener formulaciones completas de limpieza industrial y apoyo de I+D y de fabricación, escriba a Global Formulation a consulting@globalformulation.com o visite nuestro sitio web.
¿Necesita servicios de formulación llave en mano?
Para paquetes tecnológicos completos, formulaciones conformes con el SGA, montaje de procesos y apoyo práctico de laboratorio:
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 | +91 8169102990
Sobre el autor
Absar Khan es un especialista en formulación química con experiencia en limpiadores domésticos e industriales, productos en aerosol e ingeniería de procesos de fabricación. Dirige Global Formulation, que ofrece I+D práctica, desarrollo de formulaciones y apoyo a la fabricación a gran escala.
LinkedIn: Conecte con Absar Khan en LinkedIn