Planta de mezclado de aceite hidráulico: fabricación y guía de aceites HLP y HVLP
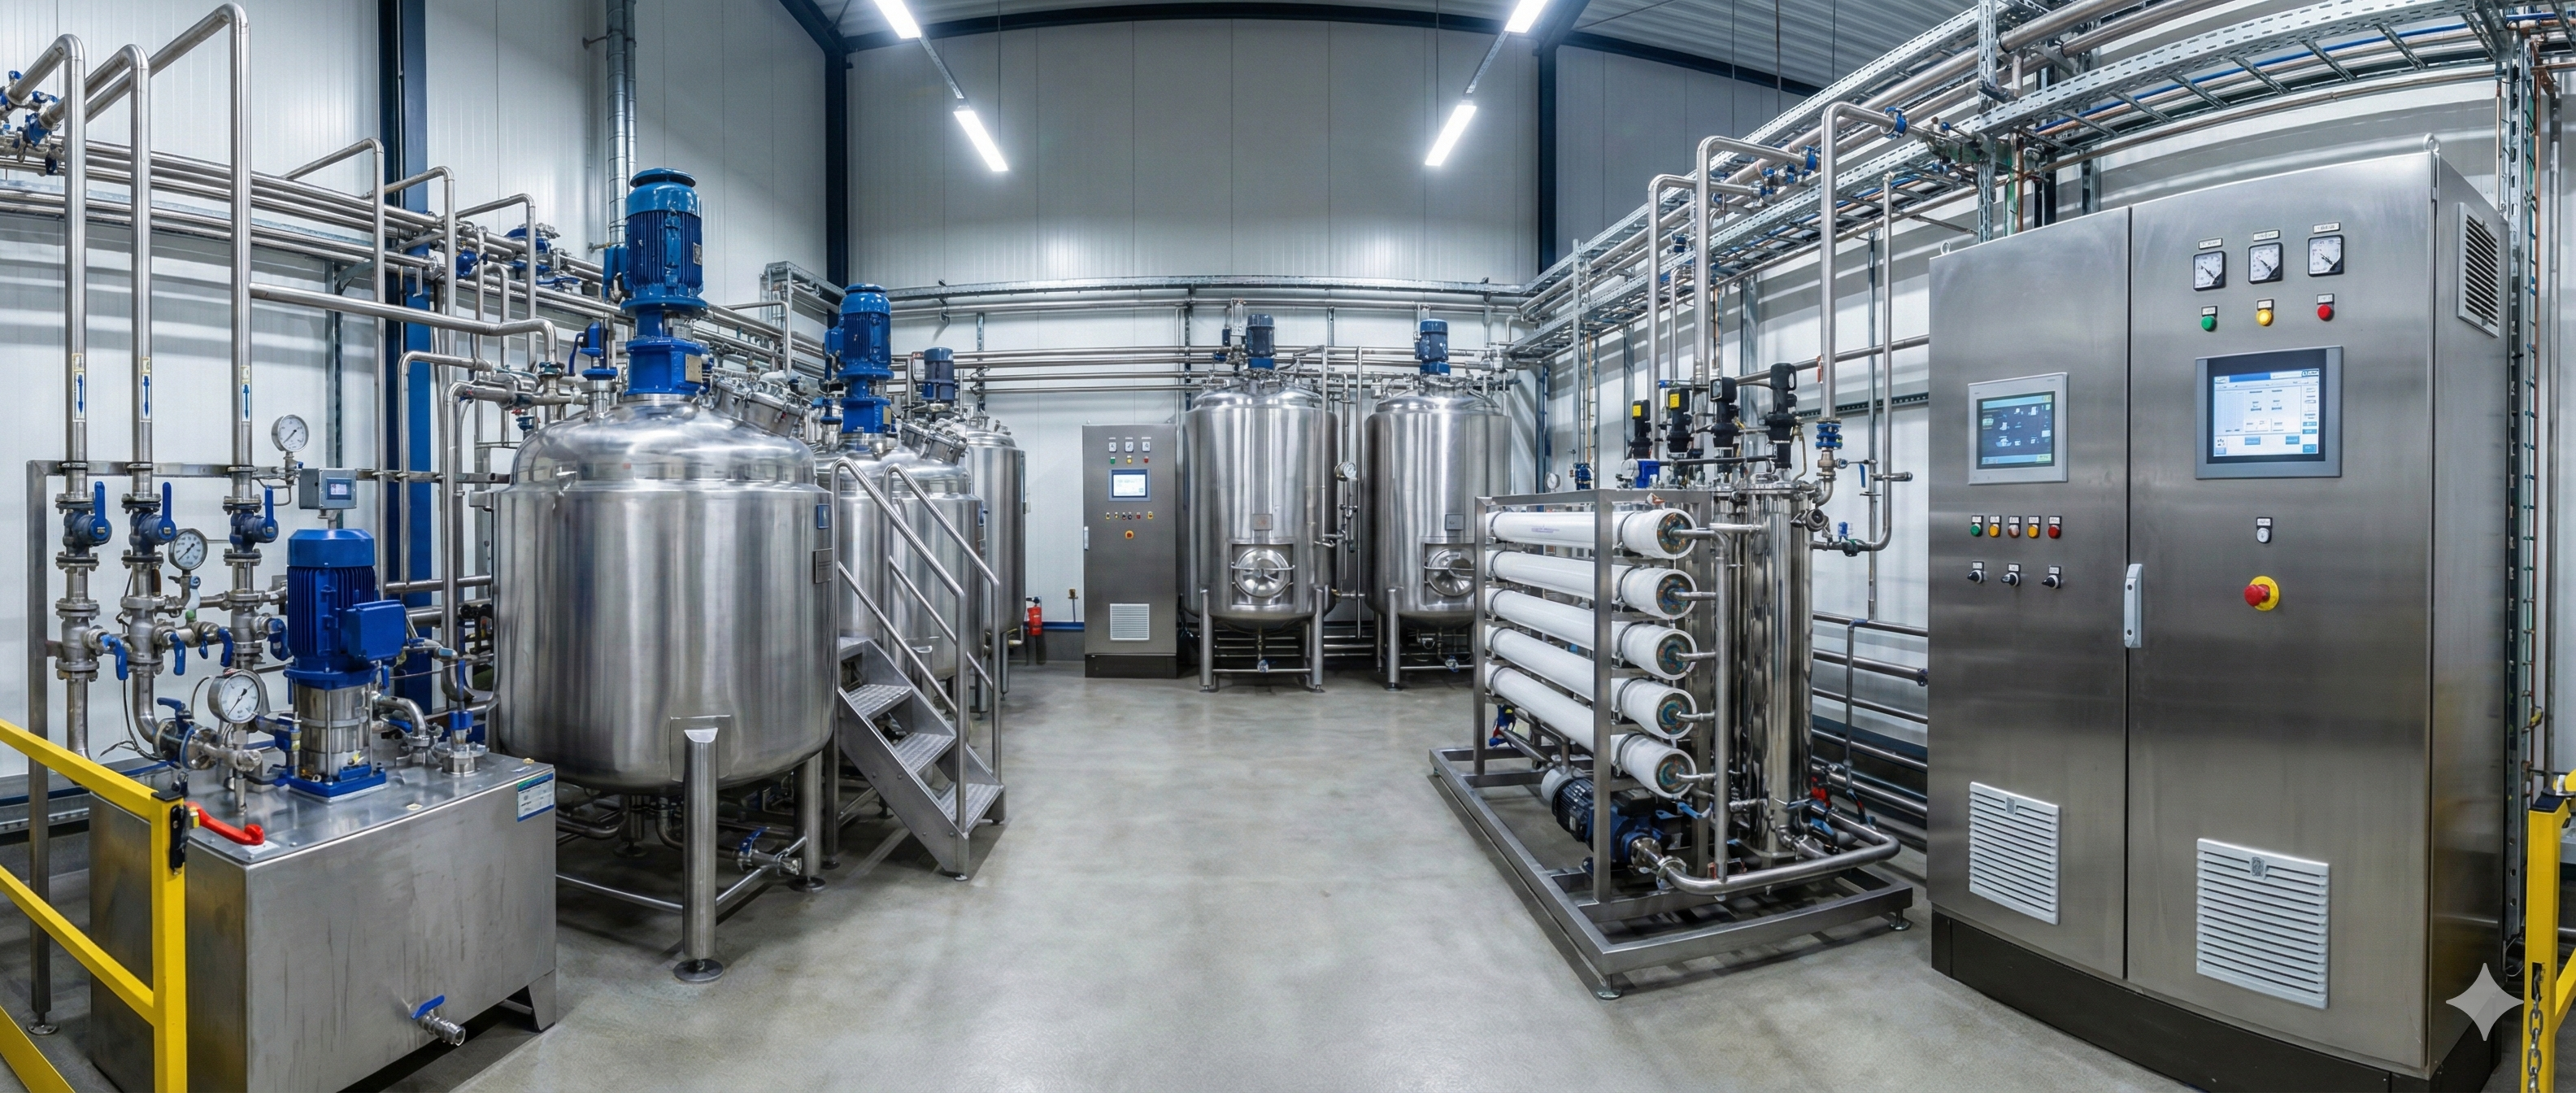
Figura 1: Vista general de una planta moderna y automatizada de fabricación de aceite hidráulico, con mezclado en tanques.
La fabricación de aceite hidráulico es una disciplina de ingeniería de precisión, situada en el cruce de la dinámica de fluidos avanzada, la fisicoquímica y la tribología mecánica, y una rama especializada del campo más amplio de los lubricantes industriales. Concebido como el medio vital de transmisión de potencia en los circuitos industriales, en la maquinaria pesada de movimiento de tierras, en los sistemas de control marinos y en los actuadores aeroespaciales, un fluido hidráulico de alta fidelidad debe cumplir varias funciones simultáneas bajo enormes esfuerzos térmicos y de cizallamiento. Formular estos fluidos especializados y montar la planta de mezclado de aceite hidráulico que los produce exige una profunda experiencia técnica en las características de refinación de los aceites base, en la sinergia molecular de los aditivos, en las especificaciones de bombas de los OEM y en normas estrictas de contaminación por partículas.
Qué es el aceite hidráulico y por qué importa
El aceite hidráulico es el medio líquido, crítico para la seguridad, diseñado para transmitir energía hidrostática o hidrodinámica dentro de la maquinaria de potencia fluida y, al mismo tiempo, proteger los elementos deslizantes internos de la fricción, del desgaste acelerado y de la oxidación estructural. A diferencia de los aceites lubricantes simples, los fluidos hidráulicos operan bajo regímenes de presión enormes (con frecuencia superiores a 350 bar) y a altas velocidades de fluido, por lo que deben mostrar una estabilidad extrema al cizallamiento, baja compresibilidad, estabilidad hidrolítica y una excelente cinética de liberación de aire para evitar la microcavitación. No formular ni mantener esta química tan técnica provoca caídas bruscas de presión hidráulica, destrucción mecánica de las bombas y paradas catastróficas de la planta.
Función del aceite hidráulico en equipos industriales y móviles
Tanto en las plantas industriales estáticas como en la maquinaria móvil de alta velocidad, el fluido hidráulico cumple varias funciones operativas críticas que van mucho más allá de la simple transmisión de potencia cinética. El fluido actúa como un sello hidráulico dinámico entre las tolerancias metálicas móviles, para reducir al mínimo las fugas de presión; como un lubricante límite avanzado que evita el desgaste adhesivo en cilindros de alta velocidad y bombas rotativas; y como un medio de transferencia de calor que retira de forma continua el exceso de energía térmica que generan las ineficiencias del sistema. Satisfacer esta envolvente operativa multifuncional exige una formulación químicamente equilibrada, que mantenga una estabilidad química absoluta bajo condiciones continuas de alto cizallamiento, humedad variable y alta temperatura.
Expectativas clave de desempeño de los fluidos hidráulicos
Los gerentes de mantenimiento y los operadores de maquinaria esperan que un fluido hidráulico premium muestre un perfil de viscosidad muy estable en un amplio rango de temperaturas, una propiedad física definida por el índice de viscosidad (VI) estable al cizallamiento del fluido (definición del índice de viscosidad, en inglés). Además, el fluido químico formulado debe tener una alta resistencia a la oxidación para evitar la formación de lodos ácidos y barnices, mantener una demulsibilidad rápida para separarse con rapidez del agua contaminante y proteger los componentes internos ferrosos y no ferrosos de la herrumbre química y de la corrosión galvánica. Cumplir con éxito estas diversas expectativas mecánicas es el objetivo fundamental de la selección del aceite base y de la química de aditivos que se usan durante la fase de desarrollo del producto.
Industrias que dependen de los sistemas hidráulicos
Una amplia gama de sectores económicos mundiales, de mucho capital, depende por completo de la operación continua de los sistemas de potencia fluida de alta presión, y esto convierte al mercado del aceite hidráulico en un pilar de la economía industrial global. La construcción pesada y la minería a cielo abierto dominan el consumo en volumen con sus extensas flotas de excavadoras hidráulicas, cargadoras de ruedas y perforadoras, mientras que las plantas de manufactura automatizadas usan hidráulica de alta presión para accionar máquinas de moldeo por inyección, prensas de estampado de metales y robótica pesada. Además, las superficies de control aeroespaciales, los mecanismos de dirección marinos y las cosechadoras agrícolas automatizadas representan segmentos de consumo especializados y muy exigentes, y cada uno requiere formulaciones de fluido muy diseñadas para soportar condiciones ambientales y operativas extremas, del mismo modo que los transformadores eléctricos dependen de los fluidos dieléctricos especializados que cubre nuestra guía de aceite para transformadores (en inglés).
Tipos de aceites hidráulicos usados en la industria
La clasificación y la ingeniería comercial de los fluidos hidráulicos industriales se establecen, sobre todo, por las características físicas y químicas de sus aceites base y por los aditivos de desempeño específicos que se mezclan en la matriz. Conocer estas categorías de fluidos es esencial para que los fabricantes químicos se dirijan a sectores de mercado concretos, desde la maquinaria industrial general de interior hasta los actuadores de aviación muy críticos que operan en extremos térmicos bajo cero. Los emprendedores y los desarrolladores de plantas deben decidir si fabricarán fluidos de base mineral, de alto volumen y costo competitivo, o si se centrarán en los segmentos de fluidos sintéticos y biodegradables ecológicos, especializados y de alto margen.
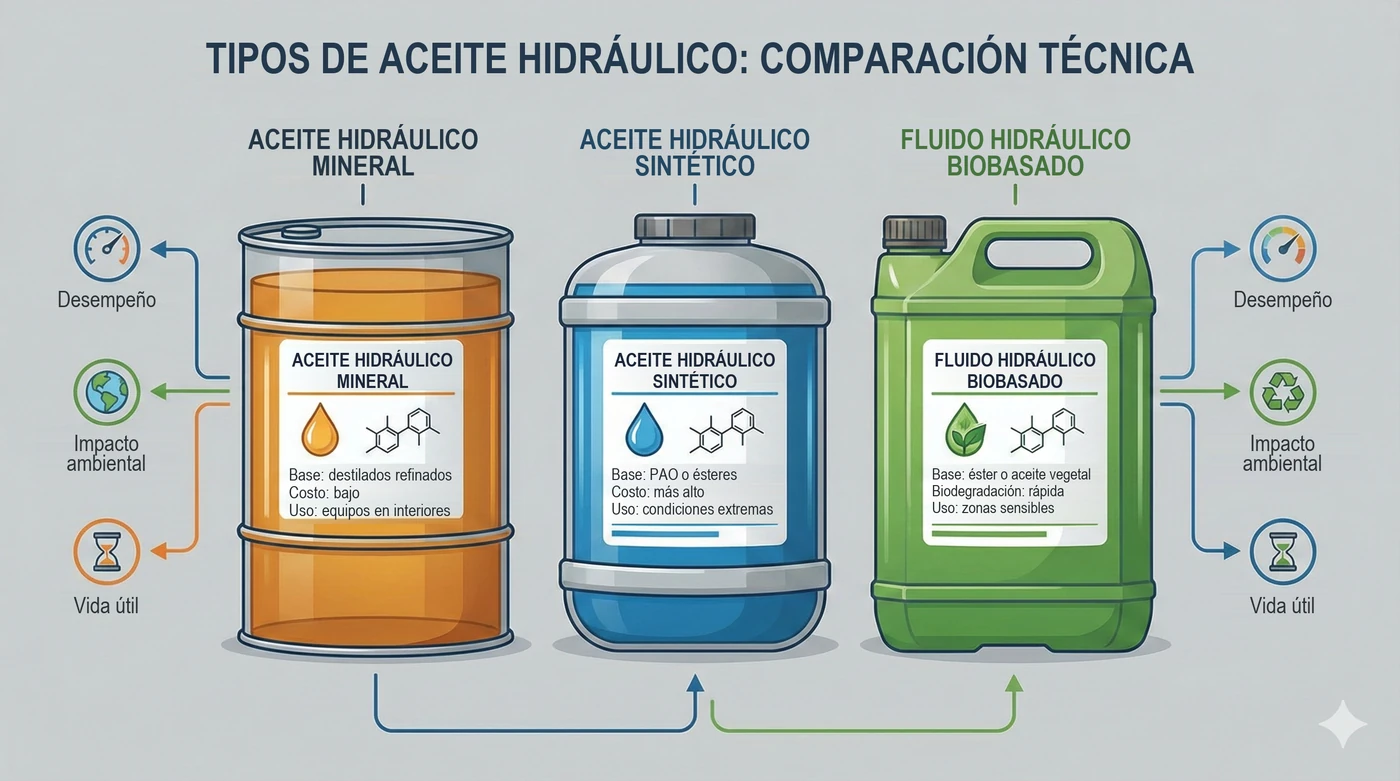
Figura 2: Comparación de los aceites hidráulicos minerales, sintéticos y biobasados.
Aceites hidráulicos de base mineral
Los fluidos hidráulicos de base mineral son los caballos de batalla, de alto volumen y bajo costo, de la industria mundial de potencia fluida; se formulan con destilados de petróleo muy refinados, como los aceites base API del Grupo I y los del Grupo II hidroacabados. Ofrecen una lubricidad natural sobresaliente, una excelente compatibilidad con los materiales de sellos elastoméricos estándar de nitrilo y fluorocarbono y una amplia disponibilidad comercial, lo que los convierte en la formulación por defecto para los equipos industriales de interior que operan en condiciones ambientales controladas. Estos fluidos minerales aceptan muy bien las químicas antidesgaste estándar y forman el segmento de volumen dominante de la producción mundial de lubricantes y de las plantas de mezclado.
Aceites hidráulicos sintéticos
Los aceites hidráulicos sintéticos son fluidos diseñados químicamente a partir de bases sintéticas premium, como las polialfaolefinas (PAO) o los ésteres sintéticos de ácidos dicarboxílicos, concebidos para ofrecer un desempeño mecánico impecable en entornos extremos y de gran esfuerzo; son las mismas compensaciones de aceites base que cubre nuestra comparación de aceites base sintéticos y minerales (en inglés). Estas formulaciones sintéticas muestran una estabilidad termooxidativa excepcional, un índice de viscosidad natural muy alto y puntos de fluidez extremadamente bajos, lo que las hace ideales para maquinaria industrial pesada que opera bajo temperaturas ambientales intensas o en climas de gran altitud bajo cero. Aunque exigen un costo de materias primas y de fabricación mucho más alto, sus intervalos de cambio mucho más largos y su baja volatilidad dan un costo total de propiedad menor en operaciones aeroespaciales, militares y submarinas críticas.
Fluidos hidráulicos biobasados y resistentes al fuego
Las exigencias ambientales mundiales cada vez más estrictas y los entornos operativos de alto riesgo han acelerado el crecimiento comercial de los fluidos hidráulicos biobasados, biodegradables, y de los fluidos resistentes al fuego de especialidad. Los fluidos biobasados (HEES, HETG), que suelen formularse con aceites vegetales naturales de alto contenido oleico o con ésteres de poliol sintéticos, se biodegradan con rapidez en el suelo y en el agua, y por eso son obligatorios en zonas marinas en alta mar, forestales y agrícolas sensibles. Los fluidos resistentes al fuego (como los agua-glicol HFC o los ésteres de fosfato sintéticos HFD) son formulaciones de seguridad esenciales en acerías peligrosas, minería subterránea y operaciones de fundición a presión en caliente, donde cualquier rotura de una línea de fluido a alta presión podría rociar una niebla inflamable sobre superficies metálicas calientes.
Clasificación por aplicación (aceites HVLP, HLP y AW)
En las aplicaciones industriales, los fluidos hidráulicos se categorizan con frecuencia por sus perfiles específicos de desempeño de aditivos y por sus rangos de temperatura de operación, según normas internacionales rigurosas como la DIN 51524. Los aceites HLP estándar son los caballos de batalla industriales, formulados con aditivos antidesgaste (AW) avanzados (por lo general a base de zinc) e inhibidores robustos de herrumbre y de oxidación para maquinaria de interior. Para los equipos pesados a la intemperie que operan con grandes oscilaciones ambientales, los aceites HVLP se formulan con mejoradores del índice de viscosidad (VII) de alto cizallamiento, para mantener el espesor físico de la película de aceite y la eficiencia volumétrica de la bomba en amplias curvas de temperatura. Entender estas clasificaciones por aplicación es fundamental para fabricar con precisión los fluidos hidráulicos, para el cumplimiento normativo y para el posicionamiento de marca en los mercados B2B.
Materias primas para fabricar aceite hidráulico
El desempeño mecánico final y la durabilidad química a largo plazo de un fluido hidráulico mezclado dependen directamente de la pureza y de la estructura molecular de sus materias primas principales. Una formulación industrial estándar suele constar de aproximadamente un 95% a un 99% de aceite base en volumen, y el 1% a 5% restante son paquetes de aditivos químicos muy especializados. Aunque los aditivos son un porcentaje físico pequeño del fluido final, esta química microdosificada define todo el perfil de desempeño, incluida la capacidad de carga, las características de hinchamiento de los sellos, los umbrales de oxidación y la demulsibilidad. En consecuencia, los mezcladores químicos deben establecer controles de calidad rigurosos y cadenas de suministro confiables, tanto para las bases como para los compuestos aditivos funcionales, a fin de garantizar la consistencia entre lotes.
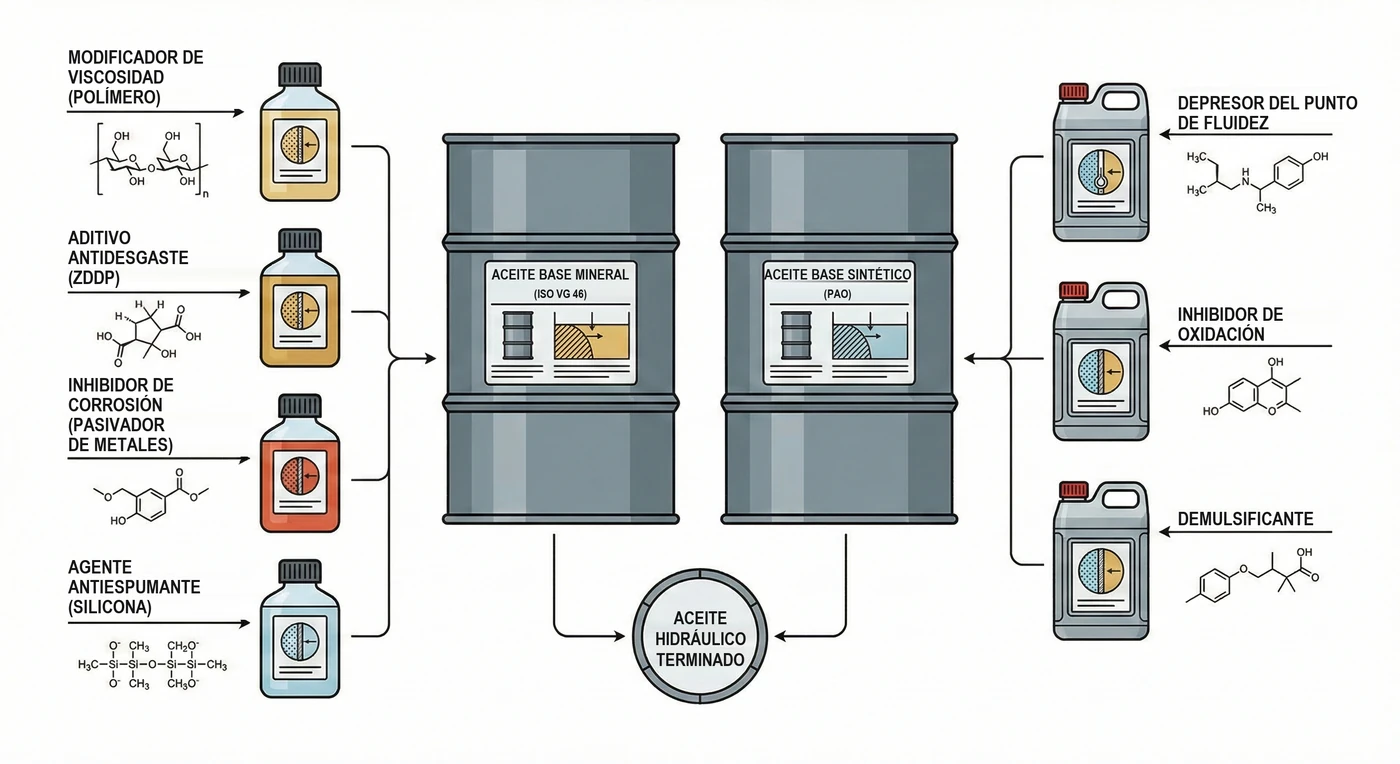
Figura 3: Materias primas clave: aceites base minerales y sintéticos y los aditivos funcionales que se incorporan para formar el aceite hidráulico terminado.
Aceites base (grupos I, II, III y bases sintéticas)
Los aceites base son el portador líquido principal y el fundamento físico de cualquier fluido hidráulico, y determinan en gran medida su estabilidad térmica natural, su umbral de oxidación y su resistencia al cizallamiento. El Instituto Americano del Petróleo (API) clasifica estas bases en cinco grupos distintos (en inglés) según su concentración de azufre, su porcentaje de saturados y su índice de viscosidad (VI) natural. Mientras los aceites base del Grupo I, refinados con solvente, van desapareciendo de las formulaciones modernas por sus mayores impurezas de azufre, los aceites hidroprocesados del Grupo II y los severamente hidrocraqueados del Grupo III se han convertido en los caballos de batalla industriales modernos. Para las aplicaciones premium de alta temperatura o de presión extrema, los formuladores emplean de forma selectiva las polialfaolefinas (PAO) del Grupo IV o los ésteres sintéticos del Grupo V para lograr una fluidez excepcional a baja temperatura, una volatilidad mínima y características de hinchamiento de elastómeros a medida.
Sistemas de aditivos usados en los aceites hidráulicos
Para elevar los límites de desempeño de los aceites base puros, los formuladores introducen un cóctel químico muy complejo y multifuncional de aditivos de especialidad, diseñado para proteger los contactos metálicos y mantener la integridad del fluido. Un componente crítico de los fluidos HLP estándar es el dialquilditiofosfato de zinc (ZDDP), que actúa como agente antidesgaste de sacrificio y como antioxidante secundario al formar tribopelículas protectoras de polifosfato sobre las superficies metálicas deslizantes. Otros componentes esenciales son los antioxidantes fenólicos impedidos o de difenilamina alquilada, para retrasar la degradación térmica; los ácidos alquilsuccínicos, como inhibidores de herrumbre; los polimetacrilatos o las siliconas orgánicas, para suprimir la formación de espuma; y los demulsificantes especializados, para facilitar la separación rápida del agua. El equilibrio y la dosificación precisos de estos ingredientes activos constituyen la propiedad intelectual clave y la ventaja competitiva propia de los principales fabricantes químicos.
Importancia de la compatibilidad y la estabilidad de los aditivos
Mezclar fluidos hidráulicos de alto desempeño exige una comprensión profunda y matemáticamente precisa de la fisicoquímica y de la dinámica de los surfactantes, para evitar la incompatibilidad química o la «precipitación de aditivos» con el tiempo. Cuando se combinan distintos aditivos en una matriz de aceite base, pueden darse reacciones antagónicas a nivel molecular, que hacen que las moléculas funcionales se neutralicen o precipiten fuera de la solución. Por ejemplo, los inhibidores de herrumbre muy ácidos pueden reaccionar químicamente con los aditivos antidesgaste o dispersantes básicos que contienen aminas y formar precipitados insolubles de tipo jabón, que obstruyen con rapidez los filtros microscópicos del sistema. Por eso los ensayos de estabilidad de laboratorio extensos son obligatorios para verificar que todo el sistema de aditivos se mantenga por completo homogéneo durante el almacenamiento prolongado, los ciclos de baja temperatura y la operación de bombas industriales de alto cizallamiento.
Proceso de fabricación del aceite hidráulico paso a paso
La fabricación industrial de aceite hidráulico es una operación de mezclado por lotes muy controlada y de alta precisión, que prioriza la limpieza química absoluta, la exactitud del mezclado y la homogeneidad constante de cada lote. El proceso de producción implica una estricta deshidratación de las materias primas, un mezclado con temperatura controlada y protocolos de filtración posterior en varias etapas, que deben ejecutarse sin concesiones para satisfacer los estrictos códigos de limpieza de los OEM, como la ISO 4406. Las instalaciones de mezclado modernas usan sistemas avanzados de control de supervisión y adquisición de datos (SCADA) y software de dosificación automatizado para regular los elementos de calefacción de los tanques, controlar las velocidades de los agitadores y dosificar las materias primas con precisión de un solo gramo.
Selección del aceite base y lógica de mezclado
La secuencia de fabricación comienza bombeando volúmenes calculados con precisión de los aceites base seleccionados a un tanque de mezclado de acero inoxidable de grado marino, equipado con serpentines internos de calefacción por vapor y agitadores de alta eficiencia. Cuando hace falta combinar distintas bases para lograr un grado de viscosidad ISO objetivo (como ISO VG 32, 46 o 68), la proporción exacta se determina con cartas logarítmicas de mezcla de viscosidades y con los cálculos de la norma ASTM D341. Una vez cargada, la mezcla de aceites base se calienta a un rango de temperatura controlado de entre 40°C y 60°C, que reduce temporalmente la viscosidad dinámica del fluido y aumenta el movimiento molecular, y crea el entorno termodinámico ideal para una dispersión rápida de los aditivos.
Incorporación de aditivos y homogeneización
Cuando la mezcla de aceites base alcanza su equilibrio térmico objetivo, se introducen sistemáticamente los aditivos químicos activos, que normalmente empiezan por los componentes más viscosos o de mayor concentración de polímero, como los mejoradores del índice de viscosidad (VII). Los paquetes de aditivos líquidos se dosifican con precisión mediante caudalímetros másicos y se bombean directamente a la zona turbulenta del tanque, mientras que algunos aditivos sólidos especializados pueden requerir una predispersión térmica en un tanque de derivación. La mezcla combinada se agita con revoluciones de pala monitoreadas durante un tiempo validado matemáticamente, para asegurar la homogeneización completa y la unión química en todo el lote. Los tiempos de mezclado insuficientes o un calentamiento inadecuado pueden causar una estratificación de fases, en la que los aditivos de mayor densidad precipitan y se asientan en el fondo de los tambores de almacenamiento o de las líneas de envasado.
Filtración, deshidratación y control de la contaminación
El paso más crítico en la producción de fluidos hidráulicos de alto grado es la purificación posterior y el control de la contaminación, que se ejecutan una vez terminada la fase de mezclado. El fluido caliente y mezclado se descarga del tanque y pasa por cartuchos de microfiltración de varias etapas con clasificación absoluta (normalmente de entre 3 y 10 micras), para eliminar la arena, la herrumbre o las fibras microscópicas que podrían destruir las bombas hidráulicas de alta presión y las servoválvulas. Además, con frecuencia se integran unidades industriales de deshidratación al vacío en la línea de transferencia, para eliminar la humedad atmosférica residual y el agua disuelta, de modo que el producto final tenga un aspecto perfectamente «seco», brillante y transparente antes de entrar a la línea de llenado.
Sistemas de mezclado por lotes frente a mezclado en línea
Los mezcladores de lubricantes deben elegir entre los tanques tradicionales de mezclado por lotes y los sistemas de mezclado en línea (ILB) de alto volumen, según su escala objetivo, su flexibilidad operativa y las restricciones de inversión de capital. El mezclado tradicional por lotes en tanques de acero dedicados ofrece una versatilidad excepcional: permite a los fabricantes cambiar con facilidad entre grados de producto, formular corridas de prueba a medida y acomodar variaciones químicas con ajustes manuales. En cambio, las refinerías de gran escala y los mezcladores de alto volumen usan redes automatizadas de mezclado en línea (ILB) que inyectan los aditivos líquidos directamente en una corriente de aceite base tibio, en movimiento y de alta velocidad, bajo gran turbulencia. Aunque el ILB ofrece enormes ventajas de eficiencia, de ahorro de mano de obra y de capacidad para los fluidos de alto volumen, el mezclado por lotes sigue siendo el estándar preferido para formulaciones especializadas, de bajo volumen o muy complejas, que requieren tiempos de residencia precisos y revisiones visuales de calidad cercanas.
Control de calidad y ensayos en la producción de aceite hidráulico
En la fabricación de lubricantes premium, el control de calidad no es una simple inspección posterior al mezclado, sino un programa riguroso y continuo, integrado en todas las fases del ciclo de producción para garantizar la integridad absoluta del producto. Al terminar una corrida de mezclado, todo el lote debe aislarse físicamente y ponerse en cuarentena en tanques de retención dedicados, hasta que un laboratorio analítico en el sitio verifique el cumplimiento de todas las especificaciones objetivo. Se mantiene de forma estricta, para cada lote, un control documental meticuloso, que incluye la emisión de certificados de análisis (COA) formales y protocolos de retención de muestras, lo que permite la trazabilidad completa desde los números de lote de las materias primas hasta el desempeño en campo.
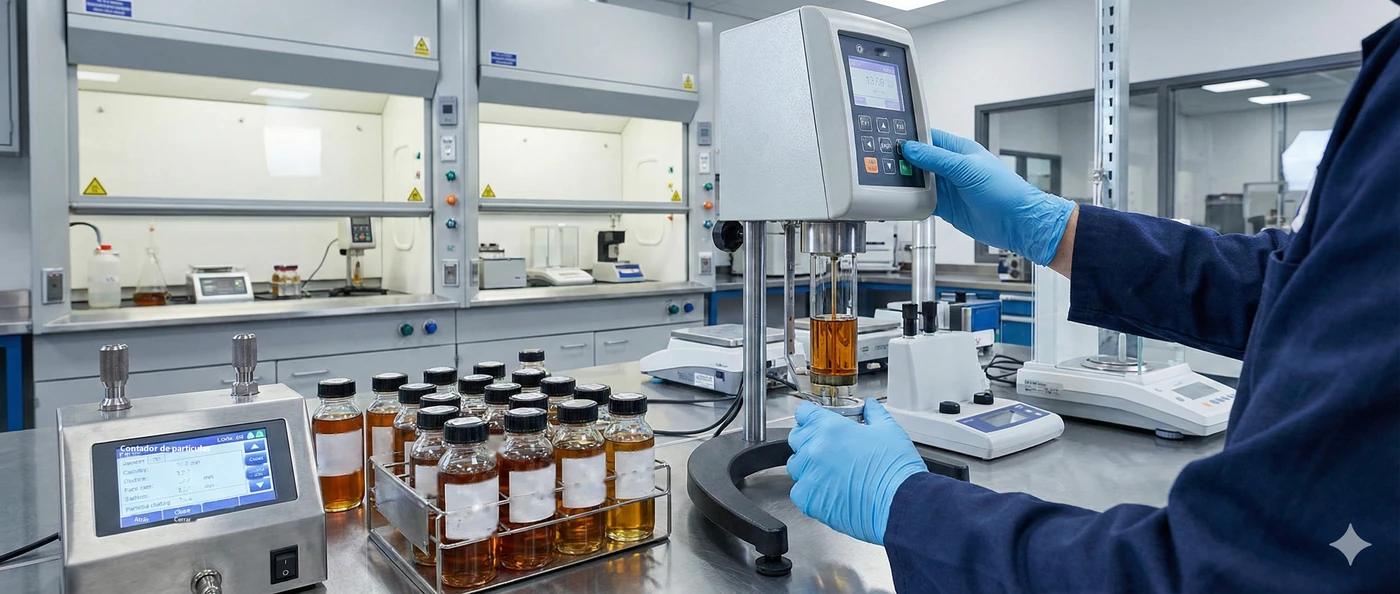
Figura 4: Un laboratorio de control de calidad certificado realiza conteos de partículas según la ISO 4406 y mediciones de viscosidad dinámica.
Parámetros de ensayo físicos y químicos
La primera línea de defensa del laboratorio contra los errores de mezclado es un conjunto de ensayos físicos y químicos rápidos y muy estandarizados, definidos por ASTM International. Los técnicos miden la viscosidad cinemática a 40°C y a 100°C con viscosímetros capilares automáticos, en estricto cumplimiento de la ASTM D445, y calculan el índice de viscosidad (VI) natural del fluido con la ASTM D2270 para verificar la estabilidad con la temperatura. Además, se realiza el ensayo de punto de inflamación con el método de copa abierta Cleveland (ASTM D92) para confirmar la seguridad operativa y descartar contaminación con solventes volátiles, y se hace una titulación del índice de acidez total (TAN) (ASTM D664) para verificar la dosificación correcta de los inhibidores antidesgaste y de herrumbre. Estas huellas químicas aseguran que el lote coincida a la perfección con las fichas técnicas del producto antes del envasado.
Códigos de limpieza y control del conteo de partículas
Con la maquinaria hidráulica industrial moderna operando a presiones extremadamente altas y con tolerancias mecánicas más estrechas, controlar la contaminación microscópica por partículas se ha vuelto una métrica de calidad innegociable. Los fluidos terminados deben analizarse estrictamente con contadores de partículas ópticos láser para definir su clasificación de limpieza según la norma internacional ISO 4406. Este código representa el número de partículas por mililitro mayores de 4 micras, 6 micras y 14 micras (por ejemplo, ISO 18/16/13). Si un lote no cumple el umbral de limpieza ISO especificado por elementos filtrantes desgastados o por polvo atmosférico en la instalación, debe reciclarse por el circuito de microfiltración, porque los conteos altos de partículas son la principal causa de fallas prematuras de bombas y de atascamiento de las servoválvulas en campo.
Validación del desempeño y verificaciones de consistencia
Para garantizar la confiabilidad a largo plazo en entornos operativos severos, los fabricantes de lubricantes realizan periódicamente validaciones de desempeño avanzadas, que van mucho más allá de las propiedades físicas básicas. Estos ensayos especializados incluyen el ensayo de estabilidad a la oxidación de aceites de turbina (TOST, ASTM D943), para evaluar la resistencia natural del fluido a la formación de lodos ácidos durante miles de horas, y el ensayo de características de espuma (ASTM D892), para verificar la liberación rápida de aire y evitar la cavitación de la bomba. Además, la consistencia química entre lotes se verifica superponiendo el espectro infrarrojo por transformada de Fourier (FTIR) del lote recién mezclado con una referencia de formulación maestra establecida. Esta técnica de huella molecular detecta al instante las variaciones de materias primas, los aditivos faltantes o los eventos de contaminación, y asegura que el fluido tenga un desempeño confiable en maquinaria crítica.
Normas y especificaciones de los aceites hidráulicos
Moverse por el panorama denso y muy regulado de las especificaciones mundiales de fluidos hidráulicos es esencial para que los fabricantes químicos establezcan credibilidad técnica, aseguren el cumplimiento transfronterizo y capturen una participación de mercado premium. Estas normas internacionales ofrecen un lenguaje estandarizado, que define los parámetros mínimos de desempeño físico y químico que debe satisfacer un fluido. Aunque un fluido «conforme» autodeclarado es aceptable para aplicaciones básicas de posventa, obtener aprobaciones OEM formales e independientes y certificaciones con licencia de los grandes fabricantes de maquinaria tiene mucho más peso comercial y establece la máxima confianza en el producto.
Especificaciones ISO, DIN, ASTM y de los OEM
Los referentes industriales más reconocidos en el mundo son la norma ISO 11158 (que clasifica los fluidos en las clases HH, HL, HM y HV) y la rigurosa norma alemana DIN 51524, que sirve como base de calidad global para la maquinaria industrial europea. En Norteamérica, la especificación ASTM D6158 se cita ampliamente en los sectores de manufactura pesada para definir los parámetros de los fluidos de alta presión. Más allá de estas normas de consenso generales, los grandes fabricantes de equipos (OEM) imponen sus propias especificaciones propietarias y muy exigentes, como Denison HF-0, Eaton-Vickers M-2950-S y Bosch Rexroth RDE 90235, que requieren costosos ensayos en bancos de bombas y validaciones químicas antes de conceder la aprobación comercial formal.
Grados de viscosidad y sistemas de clasificación
El sistema de grados de viscosidad ISO (VG) es el método universalmente aceptado para clasificar los lubricantes industriales según su viscosidad cinemática medida a una temperatura de referencia estandarizada de 40°C. Dentro de esta clasificación, los grados principales para los sistemas hidráulicos son ISO VG 32, ISO VG 46 e ISO VG 68, que representan propiedades de flujo físicas distintas. Elegir y fabricar el grado de viscosidad correcto es de importancia crítica para la seguridad: un fluido demasiado delgado no mantendrá una película lubricante adecuada bajo carga, y provocará un desgaste severo metal contra metal y un deslizamiento interno de la bomba, mientras que un fluido demasiado espeso causará una resistencia excesiva al flujo, una respuesta lenta de las válvulas, un alto consumo de energía y una cavitación destructiva de la bomba. En consecuencia, los mezcladores químicos deben alcanzar estas viscosidades objetivo con una precisión absoluta y respetar estrictamente la estrecha ventana de tolerancia cinemática de ±10% que define la norma ISO 3448.
Por qué el cumplimiento de las normas es crítico para la aceptación en el mercado
Para cualquier marca de aceite hidráulico nueva o independiente que entre al mercado B2B, declarar y demostrar el cumplimiento de normas clave como la DIN 51524 Parte 2 (HLP) representa la barrera mínima absoluta de entrada. Los ingenieros de mantenimiento industrial y los responsables de compras gestionan millones de dólares en activos mecánicos y nunca arriesgarán paradas de equipos ni la pérdida de la garantía al introducir un lubricante no certificado y no probado. El cumplimiento de las normas es una señal de confianza esencial, que asegura al comprador que el fluido se mezcló con las concentraciones correctas de agentes antidesgaste ZDDP, inhibidores de herrumbre activos y aceites base premium, necesarias para proteger circuitos hidráulicos complejos de alta presión; es la misma disciplina de dosificación de aditivos que rige la formulación de los aceites para engranajes, que cubre nuestra guía de fabricación de aceites para engranajes (en inglés).
Montaje de una planta de mezclado de aceite hidráulico
Diseñar y establecer una instalación industrial de mezclado químico exige un equilibrio muy estratégico entre la inversión inicial de capital, la seguridad ambiental y la flexibilidad operativa a largo plazo. La distribución física de la planta debe diseñarse para manejar bases viscosas de alto volumen, evitar la contaminación cruzada entre aditivos químicos incompatibles y escalar la producción sin fricciones a medida que crece la demanda. Lograr una distribución física muy eficiente, que optimice los flujos de material asistidos por gravedad desde los parques de tanques de granel hasta los tanques de mezclado, la filtración posterior y las líneas de envasado automatizadas, es el principal impulsor de los márgenes de fabricación y de la rentabilidad global.
Equipo necesario para la producción a pequeña y a gran escala
La configuración mecánica específica de una instalación de mezclado varía de forma significativa según el volumen de producción objetivo, desde las operaciones por lotes de nivel inicial hasta las escalas de refinación muy automatizadas. Un negocio emergente de mezclado químico puede empezar a operar con un solo tanque de mezclado de acero inoxidable encamisado de 5,000 litros, un pequeño calentador de fluido térmico o una caldera de vapor y una llenadora volumétrica semiautomática de una sola cabeza. En marcado contraste, una planta de fabricación a escala comercial cuenta con enormes parques de tanques de materias primas a la intemperie, sistemas de colectores con raspadores (pigging) para eliminar la contaminación de las líneas de transferencia y líneas de llenado rotativas de varias cabezas y alta velocidad para tambores y botellas. Sea cual sea la escala de producción, invertir en un laboratorio de control de calidad robusto y climatizado, con viscosímetros automáticos, tituladores de humedad Karl Fischer y contadores de partículas láser, es innegociable para asegurar la confianza del mercado y garantizar el cumplimiento de cada lote.
Almacenamiento, manejo y consideraciones de seguridad
Gestionar el almacenamiento y el manejo seguro de las materias primas químicas es un componente crítico de la gestión de riesgos de la fábrica, porque los aditivos y las bases son muy sensibles a las fluctuaciones térmicas y a la humedad ambiental. Los paquetes de aditivos viscosos deben mantenerse en zonas de almacenamiento calefaccionadas y con temperatura controlada, para evitar la cristalización a baja temperatura, la separación de fases o la hidrólisis inducida por la humedad. Dentro de la instalación, los gerentes de planta deben hacer cumplir protocolos de seguridad estrictos para mitigar los peligros inherentes al trabajo con aceites calientes (riesgo de quemaduras) y con residuos aceitosos (riesgo de resbalones y caídas), e instalar sistemas especializados de extinción de incendios a base de espuma en las áreas de mezclado y de envasado. Además, las normas ambientales locales exigen construir muros de contención de concreto robustos (contención secundaria) alrededor de todos los tanques de almacenamiento a granel de materias primas y de producto terminado, para contener por completo cualquier derrame accidental y proteger el nivel freático circundante.
Cumplimiento regulatorio y ambiental
Operar una instalación industrial de mezclado químico exige una adhesión absoluta a las directrices de protección ambiental locales, regionales y nacionales, porque las bases lubricantes y los aditivos químicos de especialidad se clasifican como posibles contaminantes del suelo y del agua. Los propietarios de la fábrica deben implementar sistemas integrales de gestión ambiental para regular el tratamiento de las aguas de lavado, gestionar las emisiones de compuestos orgánicos volátiles (COV) durante la purga de los tanques y ejecutar un riguroso seguimiento «de la cuna a la tumba» de los residuos químicos con recicladores autorizados. Obtener las licencias y autorizaciones ambientales necesarias para construir y operar la planta es una de las fases más críticas y largas del calendario de puesta en marcha de la fábrica.
Oportunidades de negocio en la fabricación de aceite hidráulico
El mercado mundial de fluidos hidráulicos industriales ofrece oportunidades de negocio muy lucrativas y resistentes a las recesiones para los emprendedores químicos, por la naturaleza esencial y recurrente del consumo del producto. A diferencia de las ventas de equipos de capital, que fluctúan mucho con los ciclos económicos, los sistemas hidráulicos deben someterse a reemplazos y reposiciones rutinarias de fluido, lo que asegura una demanda de posventa muy predecible y continua. Los emprendedores noveles pueden entrar a este espacio tan rentable con diversos modelos de negocio, desde invertir en una instalación de mezclado propia a gran escala hasta lanzar una marca propia (private label) ágil y de alto margen con fabricación externalizada.
Factores de demanda en los mercados emergentes y globales
La industrialización rápida y a gran escala y el desarrollo masivo de infraestructura en las economías emergentes impulsan un aumento sin precedentes de la demanda de maquinaria pesada de movimiento de tierras, equipos de excavación y plantas de manufactura industrial, lo que escala directamente el consumo de fluidos hidráulicos. A escala global, el impulso regulatorio hacia la eficiencia energética y la reducción de las emisiones de carbono acelera la adopción de fluidos HVLP premium, estables al cizallamiento, y de fluidos totalmente sintéticos, que reducen la fricción mecánica interna de las bombas y el consumo de energía. Allí donde importar el lubricante terminado resulta más caro o más lento de conseguir, la mezcla local ofrece una alternativa: productos de calidad comparable, plazos de entrega más cortos y soporte técnico directo.
Segmentos OEM, industrial y de posventa
Para captar participación de mercado, un fabricante de lubricantes debe navegar de forma estratégica tres canales comerciales de distribución distintos, cada uno con estructuras de margen, potenciales de volumen y barreras de entrada propios. El canal de primer llenado de fábrica de los fabricantes originales de equipos (OEM) representa volúmenes enormes y muy predecibles, pero opera con márgenes muy estrechos y exige aprobaciones de laboratorio y ensayos en bancos de pruebas extremadamente costosos y de varios años. Como alternativa, vender fluidos a granel B2B directamente a plantas de manufactura industrial, sitios mineros y operadores de flotas ofrece volúmenes sólidos y márgenes moderados, según licitaciones contractuales técnicas. Por último, entrar al posventa minorista de automoción y de maquinaria pesada a través de estaciones de servicio, distribuidores y tiendas de repuestos da los márgenes de ganancia más altos, pero exige inversiones iniciales intensivas en construcción de marca, envases minoristas premium y una logística de distribución compleja.
Modelos de marca propia y de fabricación por contrato
Para las marcas emergentes y los emprendedores noveles que carecen del capital enorme que exige construir una fábrica de mezclado física, el modelo de marca propia (private label) o de mezclado por encargo (toll blending, maquila en México y Colombia) es una estrategia de entrada muy atractiva y con pocos activos, como se detalla a fondo en nuestra guía de fabricación sin fábrica. Bajo este esquema operativo, el propietario de la marca conserva el control total del valor de su marca, de sus formulaciones propietarias y de sus relaciones con los clientes, y externaliza el mezclado físico, los ensayos de laboratorio y el envasado a un fabricante externo establecido y certificado. Esta estrategia reduce drásticamente los riesgos de capital, elimina los dolores de cabeza regulatorios y permite a la empresa concentrar sus recursos financieros por completo en campañas de marketing, distribución de ventas y atención al cliente.
Desafíos comunes en la fabricación de aceite hidráulico
Aunque es muy rentable, el sector de fabricación de lubricantes está plagado de obstáculos técnicos complejos y de presiones comerciales de mercado severas, que pueden descarrilar con rapidez a marcas sin experiencia o a operaciones mal optimizadas. La fuerte volatilidad de los precios mundiales del crudo afecta directamente a los costos de las bases y reduce los márgenes de la noche a la mañana si el fabricante no puede trasladar con rapidez estos ajustes de precio por la cadena de suministro. Además, la naturaleza muy comoditizada de los fluidos HLP básicos y de nivel inicial provoca guerras de precios feroces entre los mezcladores regionales, por lo que el liderazgo estricto en costos operativos y la optimización de las compras de materias primas son esenciales para la supervivencia del negocio a largo plazo.
Variaciones en la calidad de las materias primas
Abastecerse de aceites base únicamente en mercados spot inestables o con comerciantes no certificados y de bajo nivel introduce con frecuencia variaciones graves de materias primas entre lotes, entre ellas concentraciones de azufre fluctuantes, color inconsistente e índices de viscosidad naturales cambiantes. Estas variaciones físicas y químicas pueden alterar por completo el delicado equilibrio molecular de los paquetes de aditivos funcionales, y dar lotes mezclados que no superan los controles finales de calidad del laboratorio o que sufren precipitación de aditivos durante el almacenamiento. Para mitigar este riesgo crítico, los mezcladores químicos exitosos mantienen acuerdos de suministro rígidos y de largo plazo con refinerías y empresas petroleras nacionales de muy buena reputación. Aunque esta estrategia asegura una pureza constante del aceite base, exige un capital de trabajo sustancialmente mayor y compromisos estrictos de inventario.
Control de la contaminación y de la oxidación
Durante las secuencias de dosificación y de envasado, la intrusión accidental de polvo en el aire, de humedad ambiental o de una contaminación cruzada química menor desde líneas de producción adyacentes puede arruinar al instante todo un lote de fluido hidráulico de alta presión. Los sistemas hidráulicos de alto desempeño son excepcionalmente intolerantes a las trazas de contaminantes de silicona orgánica —que se usan comúnmente como antiespumantes en los aceites de motor automotrices, pero actúan como promotores activos de espuma si contaminan por contacto cruzado las fórmulas hidráulicas sin zinc y sin cenizas— y a las partículas sólidas microscópicas. Por eso las instalaciones de mezclado deben implementar protocolos de purga de tuberías increíblemente estrictos, emplear sistemas de raspadores (pigging) y usar bombas de transferencia y líneas de llenado completamente dedicadas para cada categoría de producto, a fin de mantener la pureza química absoluta.
Equilibrio entre la optimización de costos y el desempeño
Los formuladores químicos operan bajo una presión constante y muy intensa para equilibrar el desempeño mecánico superior con costos de materias primas (RMC) competitivos en mercados B2B muy sensibles al precio. «Sobreformular» un fluido, con dosis excesivas de ésteres sintéticos premium o de antioxidantes de amina caros, garantiza una longevidad sobresaliente de la maquinaria, pero puede erosionar por completo los márgenes de ganancia del fabricante y volver el producto comercialmente inviable. A la inversa, «subformular», al recortar los paquetes de ZDDP activos o usar aceites base baratos, arriesga fallas repentinas de las bombas en campo, reclamos de garantía catastróficos y un daño permanente a la marca. Las empresas de mezclado químico exitosas aprovechan una lógica de formulación muy avanzada para satisfacer los referentes de desempeño de los OEM con precisión matemática, y se abastecen de forma selectiva de paquetes de aditivos especializados, adaptados a niveles de producto económicos o premium específicos.
Cómo elegir al fabricante o socio adecuado de aceite hidráulico
Para las marcas B2B, los operadores de flotas y las empresas industriales que quieren externalizar la producción de sus fluidos o comprar lubricantes a granel, elegir al socio de fabricación química correcto es una decisión estratégica crítica que definirá su éxito comercial. Esta alianza va mucho más allá de una simple comparación del precio por litro: la competencia técnica del fabricante y su disciplina de control de calidad determinan directamente si su producto construirá una reputación estelar de confiabilidad en campo o provocará fallas catastróficas de equipos y costosas paradas. Realizar auditorías integrales de debida diligencia en el sitio, de su planta de mezclado, de sus capacidades de laboratorio y de sus sistemas de gestión de calidad, es un requisito absoluto antes de firmar cualquier contrato.
Evaluación de la capacidad técnica
Un primer paso en la evaluación del socio es realizar una auditoría técnica a fondo de la infraestructura de laboratorio del fabricante y de las credenciales científicas de su equipo de ingeniería, para asegurar que entienden la compleja física de la tribología y no solo el mezclado básico de líquidos. Un fabricante realmente competente debe contar con un laboratorio propio, totalmente certificado, capaz de ejecutar en el sitio todos los ensayos ASTM e ISO esenciales, como la viscosidad cinemática, la titulación del TAN, el análisis de agua Karl Fischer y el conteo de partículas por láser. Debe demostrar un profundo conocimiento científico de la química de formulación de aceites hidráulicos (en inglés) y ayudarle de forma activa con el diagnóstico de problemas en campo en tiempo real o con ajustes de formulación a medida. Esta profundidad científica avanzada es lo que separa a un fabricante de lubricantes de clase mundial de una «estación de mezclado» de bajo nivel.
Sistemas de calidad y certificaciones
Para garantizar una calidad constante del producto, conviene dar prioridad a los fabricantes químicos que mantienen sistemas de gestión de calidad certificados y reconocidos en todo el mundo, empezando por un registro ISO 9001:2015 de base. Certificaciones avanzadas, como la ISO 14001 de seguridad ambiental y la muy rigurosa IATF 16949 de calidad de la cadena de suministro de grado automotriz, son excelentes indicadores de una cultura de fábrica muy madura, disciplinada y orientada a procesos. Durante la auditoría de debida diligencia, conviene pedir que le muestren sus registros físicos de lote, sus calendarios de calibración y los certificados de análisis (COA) históricos de corridas de mezclado anteriores, para verificar que cumplen de forma constante las especificaciones de viscosidad y de limpieza sin deriva entre lotes.
Confiabilidad del suministro a largo plazo
En mercados muy competitivos, la resiliencia de la cadena de suministro, la seguridad del abastecimiento de materias primas y la escalabilidad operativa son pilares críticos de la supervivencia de la marca. El socio de fabricación que elija debe tener la liquidez financiera y la capacidad de almacenamiento en tanques para mantener inventarios de reserva sustanciales de bases del Grupo II de alta pureza y de paquetes de aditivos esenciales, y proteger así su negocio de escaseces repentinas del mercado spot. Un fabricante que opera con una cadena de suministro de materias primas de «mano a boca» y se queda con frecuencia sin bases de mezclado básicas provocará desabastos desastrosos en el comercio minorista y destruirá de forma permanente sus relaciones con los clientes. Debe evaluar con cuidado su capacidad total de almacenamiento a granel, sus relaciones activas con las principales refinerías de origen y su capacidad mecánica para escalar las corridas de producción a medida que crezca su demanda de mercado.
Conclusión: cómo construir autoridad en la fabricación de aceite hidráulico
En conclusión, lograr el éxito comercial y construir autoridad a largo plazo en el mercado mundial de aceite hidráulico, de miles de millones de dólares, no es un privilegio reservado solo a los grandes conglomerados petroleros multinacionales. Los emprendedores químicos y los mezcladores independientes, muy ágiles y con orientación técnica, pueden labrarse con éxito nichos B2B extremadamente rentables si dan prioridad a la integridad científica de la formulación, a la limpieza operativa y a un posicionamiento de mercado inteligente. El futuro de la lubricación industrial pertenece a los fabricantes con visión de futuro que rechazan la idea del aceite hidráulico como un simple líquido de consumo masivo y lo ven, en cambio, como un componente de ingeniería mecánica de alta precisión y crítico para la seguridad.
Por qué importa la comprensión técnica para los emprendedores
Los emprendedores químicos que dedican el esfuerzo a dominar las ciencias físicas que sustentan la reología de los fluidos, la química de los surfactantes y la filtración de alta presión siempre superarán con amplitud a los competidores que intentan comerciar solo con precios bajos. Esta comprensión técnica avanzada permite compras inteligentes y rentables de materias primas, da la base para un soporte técnico al cliente de clase mundial y construye la confianza interna necesaria para ganar con éxito contratos B2B frente a los gigantes petroleros multinacionales establecidos. En última instancia, la experiencia técnica profunda eleva por completo un discurso de ventas y transforma una simple transacción de un fluido de consumo masivo en una solución integral de lubricación industrial de alto valor.
Tendencias futuras en la tecnología de fluidos hidráulicos
La industria mundial de lubricantes atraviesa un cambio tecnológico masivo, con una transición rápida hacia fluidos hidráulicos ultraeficientes en energía, que muestran una estabilidad mecánica excepcional al cizallamiento, intervalos de cambio extendidos y posibles capacidades de «llenado de por vida». Además, los fluidos biodegradables biobasados, formulados con ésteres sintéticos o aceites vegetales, pasan con rapidez de pequeños mercados de nicho al corriente principal de la industria, como se explica en nuestra guía sobre el futuro de los productos químicos ecológicos. Adelantarse de forma proactiva a estas olas tecnológicas —en particular, la agresiva transición industrial hacia paquetes antidesgaste sin zinc (sin cenizas) de alto desempeño— definirá a los líderes del mercado, a los innovadores y a las marcas dominantes de la próxima década.
Preguntas frecuentes
1. ¿Qué diferencia hay entre los aceites hidráulicos AW, HLP y HVLP?
AW (antidesgaste) y HLP suelen usarse como sinónimos para designar los aceites hidráulicos que contienen aditivos antidesgaste (por lo general a base de zinc) e inhibidores de herrumbre y de oxidación, aptos para aplicaciones industriales estándar. Los aceites HVLP son, en esencia, aceites HLP con un mejorador del índice de viscosidad (VII) añadido, lo que los hace adecuados para aplicaciones a la intemperie con grandes variaciones de temperatura, porque conservan mejor su viscosidad que los fluidos HLP.
2. ¿Se pueden mezclar distintas marcas de aceite hidráulico?
Aunque muchos aceites hidráulicos son compatibles si cumplen las mismas especificaciones ISO y DIN, en general no se recomienda mezclar marcas sin ensayos de compatibilidad. Fabricantes distintos pueden usar químicas de aditivos distintas (por ejemplo, mezclar un aceite con zinc con uno sin zinc) que reaccionan y forman lodos o reducen el desempeño. Lo mejor es siempre purgar el sistema antes de cambiar de marca.
3. ¿Cómo se inicia un negocio de fabricación de aceite hidráulico?
Iniciarlo exige combinar la planificación técnica y la comercial. Hay que asegurar un terreno, obtener los permisos ambientales, adquirir el equipo de mezclado y de ensayo, y abastecerse de aceites base y aditivos confiables. Como alternativa, puede comenzar con un modelo de marca propia (private label) para reducir al mínimo el capital inicial. Para una hoja de ruta detallada, consulte nuestra guía sobre la fabricación sin fábrica.
4. ¿Por qué el aceite hidráulico se vuelve lechoso?
El aceite hidráulico suele volverse lechoso por contaminación con agua. El agua puede entrar por sellos desgastados, por condensación en el depósito o por la lluvia en equipos a la intemperie. Un aceite lechoso indica que se formó una emulsión, que reduce drásticamente la capacidad de lubricación y favorece la corrosión. El aceite debe deshidratarse o cambiarse de inmediato para evitar la falla de la bomba.
5. ¿Cuál es la vida útil del aceite hidráulico?
Si se almacenan correctamente, en envases sellados y bajo techo, lejos de las variaciones extremas de temperatura y de la humedad, los aceites hidráulicos de base mineral suelen tener una vida útil de 3 a 5 años. Sin embargo, una vez abiertos, o si las condiciones de almacenamiento son malas, la entrada de humedad y la oxidación pueden degradar el aceite mucho más rápido. Revise siempre el aspecto y ensaye la humedad antes de usar existencias antiguas.
6. ¿Por qué el grado de viscosidad ISO debe mantenerse dentro de una tolerancia estrecha durante el mezclado?
La norma ISO 3448 exige que la viscosidad cinemática del fluido terminado a 40°C se mantenga dentro de una banda estrecha de ±10% de su número ISO VG nominal. Un fluido mezclado fuera de esta tolerancia puede no mantener una película lubricante adecuada bajo carga, con desgaste metal contra metal, o resultar demasiado espeso, con más resistencia al flujo, mayor consumo de potencia de la bomba y mayor riesgo de cavitación. Por eso las proporciones de mezcla de los aceites base se calculan con cartas logarítmicas de mezcla de viscosidades y no con un simple promedio lineal.
7. ¿Qué significa realmente un código de limpieza ISO 4406 como 18/16/13?
Cada uno de los tres números de un código ISO 4406 representa el nivel de contaminación por partículas por mililitro de fluido en tres umbrales de tamaño de partícula, normalmente mayores de 4, 6 y 14 micras. Los números más bajos significan menos partículas y un fluido más limpio. Las servoválvulas y las bombas de pistones modernas de alta presión exigen códigos de limpieza más estrictos que las bombas de engranajes más antiguas y más tolerantes, y por eso el fluido terminado se recircula por microfiltración hasta alcanzar el código objetivo.
¿Necesita apoyo en formulación de aceite hidráulico e ingeniería de planta?
Hable con el especialista industrial Absar Khan sobre sus parámetros de formulación fisicoquímica, los criterios de selección del aceite base, el cálculo de mezclas de viscosidad y la implementación de la limpieza ISO 4406.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, químicos para el hogar y el cuidado institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra múltiples dominios científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento regulatorio y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn