Recubrimientos epoxi explicados: la guía técnica definitiva
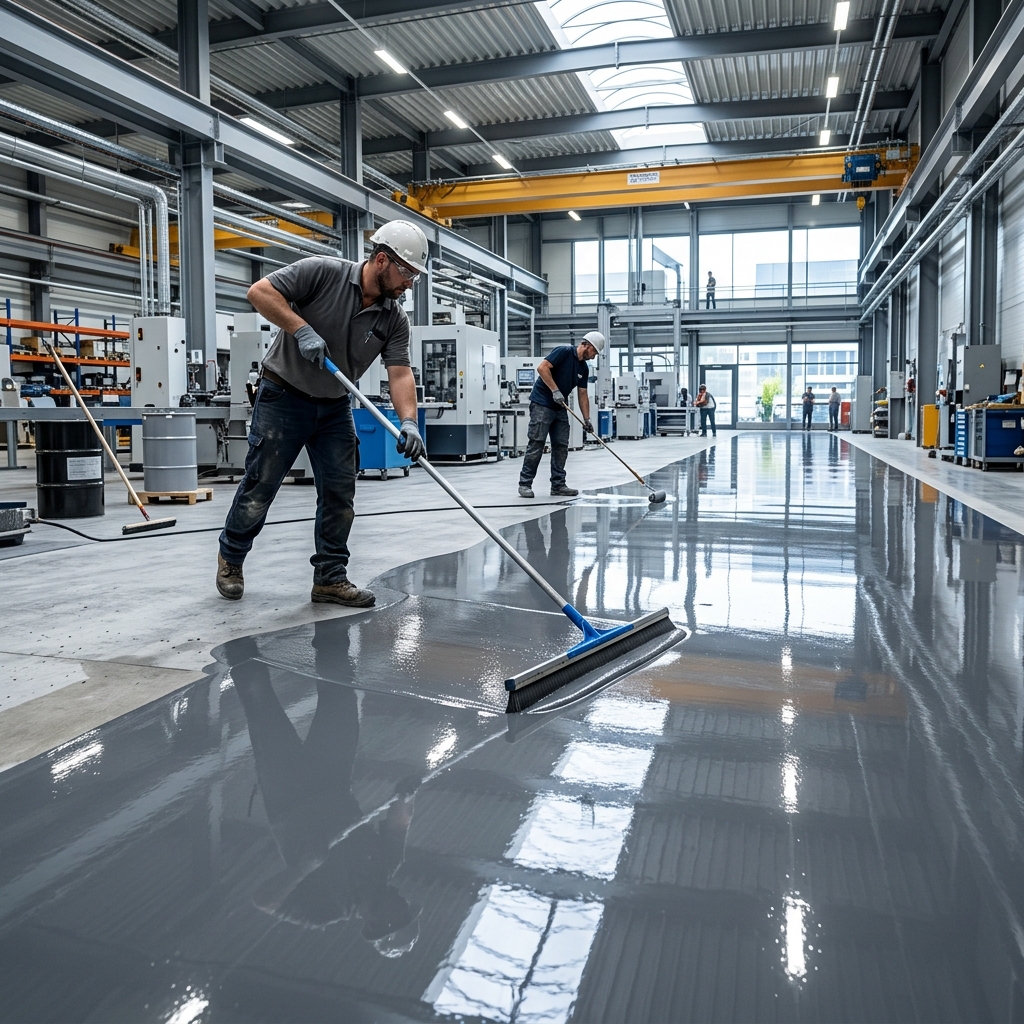
En el competitivo panorama de la síntesis química industrial y la ingeniería de protección de superficies, diseñar barreras protectoras premium es un objetivo tecnológico de primer orden. Los recubrimientos epoxi (recubrimientos epóxicos en México y gran parte de América Latina) son el estándar de oro absoluto de la protección industrial de superficies, y se distinguen por su resistencia mecánica excepcional, su resistencia química y la longevidad de su adhesión. Desarrollar recubrimientos epoxi comerciales que cumplan de forma constante las exigentes normas internacionales requiere un conocimiento profundo de la química de los polímeros, una estequiometría precisa y una ingeniería de procesos de vanguardia. Esta guía técnica explora las estructuras moleculares, los parámetros de aplicación y los pasos de fabricación necesarios para formular y escalar sistemas epoxi industriales premium.
1. Fundamentos: ¿qué son los recubrimientos epoxi?
A diferencia de las pinturas decorativas convencionales, que dependen de la evaporación física del solvente para formar la película, los epoxi son polímeros termoestables que experimentan una reacción química compleja. Este proceso, conocido como reticulación, transforma las resinas y los agentes de curado líquidos en una red molecular covalente tridimensional y densa, capaz de soportar los entornos industriales más severos. La versatilidad de los sistemas epoxi proviene de la gran variedad de resinas epoxi y endurecedores disponibles, que permite a los formuladores ajustar propiedades como la velocidad de curado, la flexibilidad y la resistencia al calor. Este comportamiento termoestable es lo que separa a los epoxi de los sistemas acrílicos, alquídicos y de poliuretano que comparamos en nuestro centro de recursos de pinturas y recubrimientos.
El componente básico de la mayoría de los recubrimientos epoxi comerciales es el éter diglicidílico del bisfenol A (DGEBA), que se sintetiza a partir de la reacción de epiclorhidrina y bisfenol A. Las resinas DGEBA tienen anillos epóxido reactivos (también llamados anillos de oxirano) en ambos extremos de la molécula. El anillo epóxido tiene una tensión de anillo extrema por su estructura de tres miembros, con dos átomos de carbono y uno de oxígeno. Esta tensión hace que el anillo de oxirano sea muy susceptible al ataque nucleofílico de los agentes de curado con átomos de hidrógeno activos, sobre todo las poliaminas.
Cuando el grupo amina primaria de un agente de curado ataca el carbono terminal del anillo de oxirano, se produce una reacción nucleofílica de apertura de anillo. Esta reacción rompe el enlace carbono-oxígeno del anillo epóxido, libera la tensión interna del anillo y forma una amina secundaria estable y un grupo hidroxilo reactivo (-OH). La amina secundaria recién formada puede atacar a su vez otro anillo de oxirano y dar lugar a una red de aminas terciarias altamente reticulada. La alta densidad de grupos hidroxilo polares a lo largo de la cadena del polímero crea enlaces de hidrógeno secundarios con los sustratos, lo que explica el legendario perfil de adhesión de los sistemas epoxi.
Los formuladores seleccionan y combinan distintas clases de agentes de curado de tipo amina para controlar las propiedades físicas, la cinética de curado y los umbrales ambientales del recubrimiento terminado:
- Aminas alifáticas: estructuras lineales simples como la trietilentetramina (TETA) o la dietilentriamina (DETA). Reaccionan rápido a temperatura ambiente y ofrecen velocidades de curado altas, pero son muy sensibles a la humedad atmosférica y tienen poca resistencia térmica.
- Aminas cicloalifáticas: estructuras cíclicas como la isoforondiamina (IPDA). Requieren una energía de activación mayor para curar, pero ofrecen una resistencia química sobresaliente, una resistencia mecánica alta y una resistencia superior al amarillamiento.
- Aminas aromáticas: estructuras muy estables como el diaminodifenilmetano (DDM). Estos endurecedores suelen requerir un horneado a temperatura elevada para curar y ofrecen una resistencia inigualable al calor alto y a los ácidos agresivos, por lo que son ideales para los revestimientos de tanques de almacenamiento de productos químicos pesados.
- Poliamidas y amidoaminas: aductos complejos que se sintetizan haciendo reaccionar poliaminas con ácidos grasos diméricos. Ofrecen una flexibilidad excepcional, una vida útil de la mezcla más larga, baja toxicidad y una alta tolerancia a la humedad durante la aplicación, aunque tienen una resistencia química menor.
2. Clasificación de los sistemas de recubrimientos epoxi para uso industrial
Elegir la clasificación epoxi adecuada es la decisión más determinante de la fase de formulación, porque afecta a todo, desde el nivel de COV en la aplicación hasta el espesor final de la película. La industria moderna divide estos sistemas en tres categorías principales: sistemas a base de solvente, a base de agua y sin solvente (100% sólidos). Cada sistema ofrece un equilibrio distinto de desempeño, viscosidad de proceso y cumplimiento ambiental, y usarlos mal puede causar una falla catastrófica del recubrimiento en entornos de alta exigencia.
Los formuladores industriales deben sopesar la facilidad de aplicación frente al perfil de durabilidad requerido. Aunque los sistemas a base de agua han ganado popularidad por su bajo olor y por las normas ambientales, los sistemas sin solvente siguen siendo los líderes indiscutibles en los pisos industriales (suelos en España) de trabajo pesado y en la protección marina. Entender estas diferencias técnicas permite a los fabricantes posicionar sus productos en distintos segmentos de mercado, desde los garajes domésticos hasta las áreas de contención de las centrales nucleares.
La tabla siguiente resume las características químicas y de desempeño críticas que definen las tres clases principales de sistemas de recubrimiento epoxi industrial:
Los epoxi a base de solvente usan hidrocarburos aromáticos o cetonas como vehículo, lo que les da excelentes propiedades de humectación y les permite penetrar sustratos porosos como el concreto (hormigón en España, Argentina y Chile) envejecido y formar un anclaje robusto para las capas siguientes. Sin embargo, su uso está cada vez más restringido por las altas emisiones de compuestos orgánicos volátiles (COV). En cambio, los epoxi a base de agua usan agua como vehículo y dispersan las resinas epoxi en soluciones acuosas con surfactantes especializados. Son ideales para interiores con ventilación limitada, aunque suelen ofrecer una resistencia química menor que sus equivalentes sin solvente.
Los sistemas epoxi 100% sólidos son la cima absoluta de la tecnología de resinas. Como no contienen solventes evaporables, el espesor de su película húmeda es prácticamente igual al de su película seca. Esto permite aplicar recubrimientos de «alto espesor» que nivelan en una sola pasada las imperfecciones importantes del concreto. Estos sistemas son esenciales en entornos que exigen una higiene extrema o la contención de productos químicos, porque forman una superficie totalmente no porosa, similar al vidrio, fácil de sanitizar y muy difícil de dañar. Nuestra guía específica sobre los sistemas de pisos epoxi de dos componentes (en inglés) trata con más detalle la química de curado con aminas y los pasos de preparación del sustrato de esta clase de sistemas de alto espesor.
3. Los componentes clave de una formulación de alto desempeño
Un recubrimiento epoxi exitoso es un ecosistema químico finamente equilibrado en el que cada componente cumple una función vital en la transición de líquido a sólido. Mientras que la resina y el endurecedor aportan la estructura esquelética, la adición de diluyentes, cargas y pigmentos determina la «personalidad» específica del recubrimiento. Para una empresa emergente de formulación, dominar la proporción de estos componentes, es decir, la estequiometría, marca la diferencia entre un producto de alto valor y un lote costoso de desperdicio que no cura.
La estequiometría de la reacción epoxi-amina la determinan el peso equivalente epoxi (EEW, por sus siglas en inglés) de la resina y el peso equivalente de hidrógeno de amina (AHEW) del endurecedor. El EEW es la masa de resina (en gramos) que contiene un equivalente-gramo de grupos epoxi, y el AHEW es la masa de endurecedor que contiene un equivalente-gramo de hidrógenos activos de amina. Para lograr una reticulación completa y evitar moléculas sin reaccionar, los formuladores calculan la proporción de mezcla exacta con la fórmula:
Partes de agente de curado por 100 partes de resina (phr) = (AHEW × 100) / EEW
Más allá de los fundamentos reactivos, el «ingrediente secreto» de los recubrimientos de grado industrial está en los aditivos de desempeño. Estos productos químicos especializados, que a menudo se usan en concentraciones inferiores a 1%, controlan propiedades críticas de aplicación como la tensión superficial, la liberación de aire y la estabilidad a los rayos UV. Entender bien estos aditivos permite al formulador resolver problemas reales como los «ojos de pescado» o el amarillamiento antes de que aparezcan en la obra del cliente, y consolida la reputación del fabricante como autoridad técnica.
Las materias primas principales para construir un recubrimiento epoxi industrial de alto desempeño comercialmente viable incluyen:
- Resinas base: lo habitual es la DGEBA de alta pureza. Para las aplicaciones que requieren menor viscosidad y mayor resistencia química se mezclan resinas de bisfenol F (DGEBF). Para los revestimientos de tanques de muy alta temperatura y resistentes a los ácidos se emplean resinas epoxi novolaca multifuncionales, que maximizan la densidad de reticulación.
- Diluyentes reactivos: éteres mono o diglicidílicos de baja viscosidad (como el éter glicidílico de alquilo C12-C14 o el éter diglicidílico del neopentilglicol). Reaccionan químicamente y quedan integrados en la matriz final del polímero; reducen la viscosidad para permitir la aplicación por aspersión y una carga alta de cargas minerales sin volatilizarse como COV.
- Cargas funcionales y extendedores: arena de sílice de cuarzo fina, barita (sulfato de bario, BaSO4), talco (silicato de magnesio) o mica. Estos minerales funcionales reducen los costos de la formulación, controlan la contracción durante el curado, mejoran la estabilidad frente a la dilatación térmica y aumentan la resistencia al rayado y a la abrasión.
- Aditivos de desempeño: se usan antiespumantes organosiliconados para liberar las microburbujas que se generan al mezclar. Los agentes acrílicos de flujo y nivelación evitan los cráteres superficiales (ojos de pescado). Se incorporan estabilizadores de luz de amina impedida (HALS) combinados con absorbentes de UV de benzotriazol para mitigar la degradación por los rayos UV solares.
4. Aplicaciones de alto valor para empresas emergentes y contratistas
El mercado de los epoxi industriales es enorme, pero para las empresas emergentes y los emprendedores especializados el éxito suele venir de identificar y dominar nichos específicos de alto valor. En lugar de competir por precio en el saturado mercado de los garajes residenciales, los fabricantes con visión de futuro se concentran en sectores donde el desempeño técnico no es negociable. Estas aplicaciones exigen un enfoque de «resolución de problemas», en el que el recubrimiento se vende como un componente crítico de la infraestructura y no solo como un acabado de piso.
Tanto si se trata de proteger el casco de un barco de la corrosión por agua salada como de asegurar que una planta farmacéutica cumpla los requisitos de limpieza de las buenas prácticas de manufactura (BPM), los recubrimientos epoxi son los guardianes invisibles de la industria moderna. Al especializarse en estos entornos de alto riesgo, los fabricantes pueden obtener márgenes premium y construir relaciones duraderas con clientes industriales. Los sectores siguientes son las oportunidades más lucrativas para quienes tienen la experiencia técnica para formular para ellos.
Entre las aplicaciones de alto desempeño en las que los sistemas epoxi a la medida aportan soluciones técnicas críticas se encuentran:
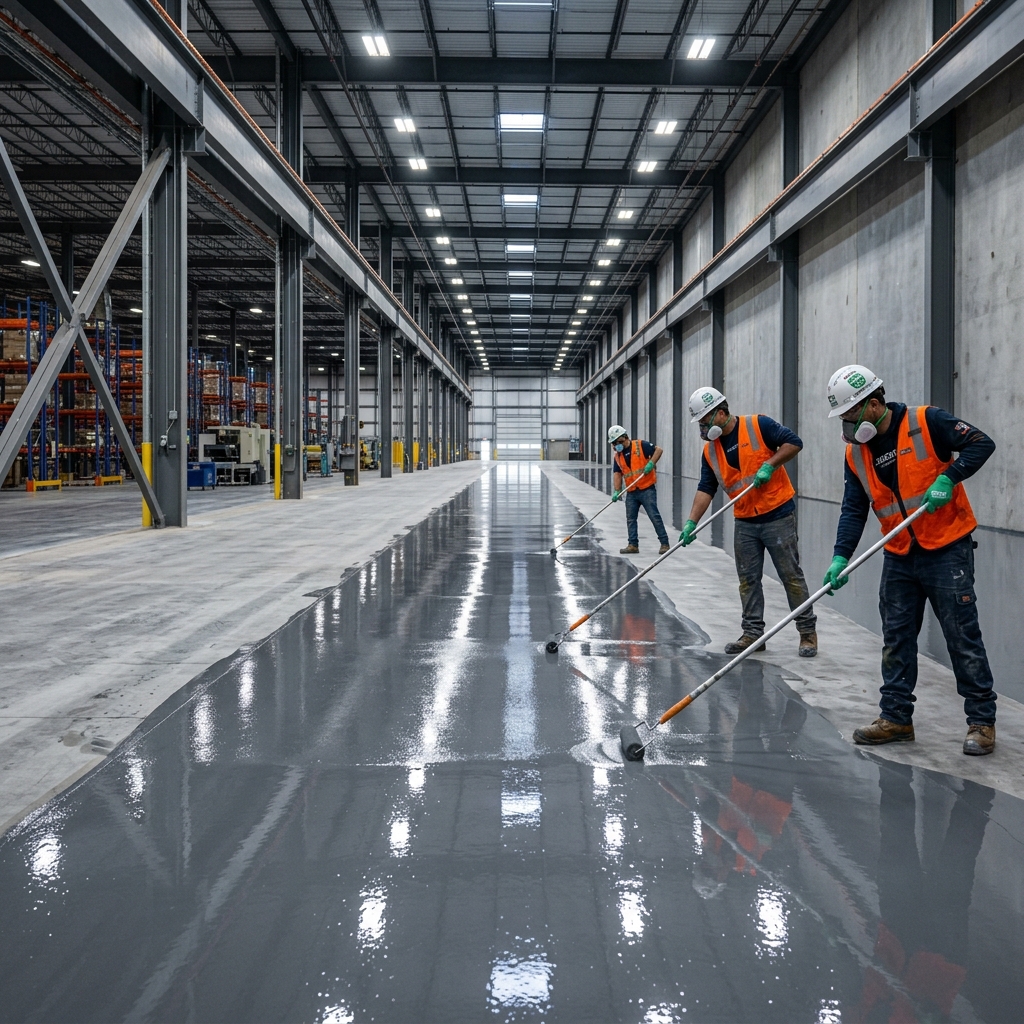
- Pisos industriales autonivelantes: sistemas de piso continuo de alto espesor para bodegas, plantas automotrices y salas limpias de fabricación electrónica, con alta resistencia al impacto y control de descargas electrostáticas (ESD).
- Protección anticorrosiva marina y de tuberías: primarios epoxi ricos en zinc y recubrimientos de barrera de epoxi con alquitrán de hulla que protegen estructuras de acero, plataformas marinas y tuberías enterradas del rocío de agua salada y de los suelos ácidos, según la lógica de selección de sistemas de la norma ISO 12944 que explicamos en nuestra guía de recubrimientos para la protección industrial contra la corrosión (en inglés).
- Primarios aeroespaciales de alto espesor: primarios de epoxi-poliamida cargados con inhibidores anticorrosivos que forman la capa de adhesión crítica para los acabados de poliuretano y soportan grandes cambios térmicos y altas velocidades del aire.
El desempeño cuantificable de un recubrimiento epoxi es lo que, en última instancia, lo vende a un ingeniero o a un administrador de instalaciones. Las formulaciones deben verificarse con normas ASTM rigurosas: resistencia a la compresión (ASTM D695, con resultados premium típicos por encima de 12,000 psi, unos 83 MPa), resistencia a la tracción (ASTM D638, con un promedio de 8,000 psi, unos 55 MPa), dureza Shore D (ASTM D2240, con valores de 80-85 para una alta resistencia al desgaste) y adhesión por tracción o pull-off (ASTM D4541, en la que los epoxi premium deben superar 400 psi, unos 2.8 MPa, y desgarrar físicamente el sustrato de concreto antes de que falle la interfaz epoxi-sustrato).
5. El negocio de los epoxi: por qué crece el mercado
La demanda mundial de recubrimientos epoxi atraviesa un repunte significativo, impulsado por las enormes inversiones en infraestructura de las economías emergentes y por un mayor interés en la preservación de activos en los mercados desarrollados. Para un emprendedor, esto representa una ventana de oportunidad única para entrar en un sector que combina la fabricación química con la prestación de servicios de alta demanda.
Sin embargo, entrar en este mercado exige algo más que una fórmula: requiere entender de forma estratégica la selección de tecnología y el escalamiento de la planta. Los emprendedores deben elegir entre la «fabricación por contrato» (maquila en México y Colombia), que consiste en subcontratar la producción a plantas de mezclado existentes y permite un lanzamiento con pocos activos propios, o montar su propia planta de fabricación conforme con las BPM. Contar con asesoría técnica experta durante esta transición es fundamental para asegurar la selección correcta de los equipos, los protocolos de seguridad de los lotes y los trámites regulatorios de licencias.
Para establecer una operación de fabricación epoxi comercial escalable y uniforme, una empresa emergente necesita un conjunto de equipos de proceso especializados:
- Dispersores de alta velocidad (HSD): mezcladores de trabajo pesado con discos Cowles dentados que operan a altas velocidades periféricas (18-22 m/s) para generar las enormes fuerzas de cizalla necesarias para romper los aglomerados de pigmento y dispersar las cargas funcionales.
- Líneas automáticas de llenado y envasado: bombas volumétricas de engranajes de precisión diseñadas para envasar resinas y endurecedores viscosos en latas de acero sin atrapar aire ni causar contaminación por goteo.
- Equipos de control de calidad de laboratorio: viscosímetros rotacionales Brookfield para verificar la viscosidad del lote, medidores de finura de molienda Hegman para comprobar la finura de la dispersión y copas de densidad para controlar la gravedad específica.
- Sistemas de control térmico: recipientes de mezclado enchaquetados y refrigerados por agua que absorben el calor generado durante la dispersión de alta cizalla y evitan una reacción prematura o la evaporación de ingredientes volátiles.
6. Desafíos comunes: diagnóstico de las fallas de aplicación
Incluso el epoxi mejor formulado puede fallar si se pasan por alto las condiciones de aplicación o la preparación del sustrato. Para un fabricante, ofrecer soporte técnico es tan importante como vender la resina. La mayoría de las fallas de los recubrimientos no se deben a una «mala química» sino a factores ambientales como la humedad, la temperatura o proporciones de mezcla incorrectas. Saber diagnosticar estos problemas en obra es el sello de una consultoría industrial profesional. En los sustratos metálicos, en particular, muchas «fallas del epoxi» se deben en realidad a un pretratamiento con fosfato de zinc (en inglés) inadecuado y no a la química del acabado, ya que ningún epoxi puede rendir más que una capa de primario mal anclada.
Una de las fallas cosméticas y físicas más comunes de los recubrimientos epoxi de curado a temperatura ambiente es el blush de amina. Es una reacción química que ocurre cuando las moléculas libres del endurecedor de amina migran a la superficie de la película húmeda y reaccionan con el dióxido de carbono (CO2) y la humedad de la atmósfera. Esta reacción forma sales de carbamato solubles en agua, visibles como una película grasosa, pegajosa o blanquecina sobre la superficie del recubrimiento curado. El blush de amina no solo arruina el aspecto de los pisos de alto brillo, sino que además actúa como desmoldante y evita por completo que cualquier capa de acabado posterior se adhiera, lo que provoca el desprendimiento entre capas.
Otro riesgo importante es la transmisión de vapor de humedad (MVT, por sus siglas en inglés), que desencadena el ampollamiento osmótico. Cuando las losas de concreto están directamente sobre el suelo sin una barrera de vapor funcional bajo la losa, el agua líquida y las sales alcalinas disueltas migran hacia arriba por la red capilar porosa del concreto. Cuando el vapor de agua llega a la barrera impermeable del epoxi, queda atrapado. Si la concentración de sales es alta, se crea una celda osmótica que atrae más agua hacia arriba. La presión hidrostática resultante puede superar con facilidad la resistencia de adhesión del epoxi y formar ampollas llenas de líquido que se hinchan, se agrietan y se desprenden. Cuando el concreto subyacente ya está agrietado y no solo es poroso, la estrategia de reparación pasa del recubrimiento superficial a la inyección de resina epoxi de baja viscosidad (en inglés), que usa la misma química de resina con una viscosidad mucho menor para penetrar y unir las fisuras estructurales antes de aplicar cualquier acabado.
Para mitigar estas fallas de alto riesgo, los aplicadores y contratistas deben seguir protocolos de proceso rigurosos:
- Preparación del sustrato con perfil CSP: asegure que el sustrato de concreto se perfile mecánicamente con esmerilado de diamante o granallado hasta lograr un perfil de superficie de concreto (CSP) de 2 a 4, para eliminar la capa superficial débil y pulverulenta conocida como laitancia.
- Monitoreo ambiental del punto de rocío: nunca aplique epoxi a menos que la temperatura del sustrato esté al menos 3°C por encima del punto de rocío del aire, para evitar que se forme microcondensación en la superficie.
- Pruebas de humedad: use la prueba de cloruro de calcio (ASTM F1869) o las sondas de humedad relativa (ASTM F2170) para comprobar, antes de la aplicación, que la emisión de humedad del concreto esté por debajo del límite que fije el fabricante del sistema, por ejemplo, 3 lb por 1,000 pies cuadrados en 24 horas (unos 14.6 g/m² en 24 h), unidad en la que el ASTM F1869 expresa su resultado.
- Disciplina de mezcla estequiométrica: aplique protocolos estrictos de mezclado mecánico con mezcladores de paletas doble helicoidales, para asegurar que la resina y el endurecedor se homogenicen por completo y evitar zonas pegajosas sin curar.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre el epoxi y el poliuretano?
Las resinas epoxi se caracterizan por una resistencia a la compresión excepcional, una gran rigidez y una adhesión inigualable al concreto, lo que las hace ideales para las capas base y para los pisos autonivelantes gruesos. Los poliuretanos, en cambio, son muy flexibles y ofrecen una resistencia sobresaliente a la radiación UV, por lo que son acabados superiores que absorben el impacto y evitan el amarillamiento. Consulte nuestra guía comparativa de resinas acrílicas, alquídicas, epoxi y de poliuretano (en inglés).
2. ¿Se amarillea el recubrimiento epoxi con la luz solar?
Sí. Los epoxi estándar basados en bisfenol A son muy sensibles a la radiación UV solar. La exposición a la luz ultravioleta desencadena una degradación fotooxidativa a lo largo de los enlaces éter, que hace que la película se amarillee y presente caleo (pérdida de brillo). En exteriores, los epoxi deben llevar un acabado de poliuretano alifático o de poliaspártico.
3. ¿Cuánto tarda en curar un epoxi industrial?
La mayoría de los epoxi estándar de temperatura ambiente alcanzan el estado «libre de pegajosidad» en 8 a 12 horas y soportan tránsito peatonal ligero en 24 horas. Sin embargo, la reticulación completa y la resistencia química exigen un mínimo de 7 días a 25 °C. Someter un piso epoxi a tránsito pesado o a productos químicos agresivos antes de ese plazo comprometerá la durabilidad del recubrimiento.
4. ¿Se puede aplicar epoxi sobre pintura vieja?
Se desaconseja por completo. El epoxi es un polímero termoestable que desarrolla una tensión interna alta al curar. Si se aplica sobre pinturas convencionales de secado físico y poco adheridas, la tensión mecánica durante la reticulación arrancará la pintura vieja del sustrato y provocará un desprendimiento total. Los recubrimientos viejos deben eliminarse con esmerilado de diamante o granallado.
5. ¿Qué es la «vida útil de la mezcla» (pot life)?
La vida útil de la mezcla es el tiempo durante el cual la mezcla de resina y endurecedor sigue líquida y trabajable en el recipiente de mezclado. Como la reacción epoxi-amina es muy exotérmica, el calor generado acelera la reacción; por eso, los volúmenes grandes en un solo recipiente tienen una vida útil mucho más corta que la misma mezcla extendida en capas finas.
6. ¿Cómo empiezo un negocio de fabricación de epoxi?
Lanzar con éxito una marca de recubrimientos exige desarrollar formulaciones propias y estables, asegurar cadenas de suministro de materias primas de calidad, invertir en dispersores de alta velocidad (HSD) y aplicar controles de calidad estrictos. Para una guía de negocio completa, paso a paso, consulte nuestro manual sobre cómo lanzar una empresa emergente de pinturas y productos químicos.
¿Necesita asesoría técnica para su marca de recubrimientos?
Converse con el especialista industrial Absar Khan sobre la estequiometría de su epoxi, el equilibrio de sus diluyentes reactivos o el montaje de su planta con dispersores de alta velocidad.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra varios ámbitos científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn