Adhesivos sensibles a la presión: química de los acrílicos frente al caucho
Los adhesivos sensibles a la presión (PSA, por sus siglas en inglés; también llamados autoadhesivos y, en México, autoadheribles) figuran entre los productos técnicamente más sofisticados de la industria de los adhesivos: se unen a casi cualquier superficie con la sola presión suave de un dedo y, aun así, pueden sostener etiquetas en envases de alimentos congelados, fijar apósitos médicos a la piel o servir de montaje estructural en fachadas arquitectónicas. La química que sustenta este requisito de desempeño, en apariencia simple, es un ejercicio preciso de viscoelasticidad de polímeros, de ingeniería de la temperatura de transición vítrea y de química de aditivos. Las dos químicas dominantes de PSA, los sistemas acrílicos y los sistemas de caucho (hule en México), operan con arquitecturas de polímero fundamentalmente distintas y ofrecen perfiles de desempeño diferentes en tack (pegajosidad inicial), adhesión al pelado, resistencia a la cizalla, resistencia a los rayos UV e intervalo de temperaturas. Esta guía presenta una comparación técnica completa de ambas químicas, la ciencia de formulación que rige a cada una y el marco de ensayos con el que se califican los productos PSA para aplicaciones industriales y de consumo.
En este artículo
- 1. Qué define a los adhesivos sensibles a la presión: el requisito viscoelástico
- 2. Química de los PSA acrílicos: selección de monómeros e ingeniería de la Tg
- 3. Química de los PSA de caucho: copolímeros de bloque y resinas taquificantes
- 4. El triángulo de desempeño de los PSA: tack, pelado y cizalla
- 5. PSA acrílico frente a PSA de caucho: comparación directa
- 6. Métodos de recubrimiento, conversión y ensayos de calidad
1. Qué define a los adhesivos sensibles a la presión: el requisito viscoelástico
El mecanismo por el que los adhesivos sensibles a la presión logran una unión instantánea y permanente con una presión de contacto ligera se basa en la viscoelasticidad del polímero: el comportamiento simultáneo, de líquido y de sólido, de los materiales poliméricos. En el instante del contacto, el PSA debe comportarse como un líquido viscoso: tiene que fluir hacia las asperezas e irregularidades microscópicas de la superficie del sustrato bajo la presión aplicada, maximizar el área de contacto y generar fuerzas de adhesión de van der Waals a través de la interfaz. Como se detalla en el artículo de Wikipedia sobre el adhesivo sensible a presión, este doble requisito, deformabilidad y resistencia elástica a la vez, define la posición única del PSA en la tecnología de adhesivos y lo distingue de los sistemas termofusibles, reactivos o estructurales.
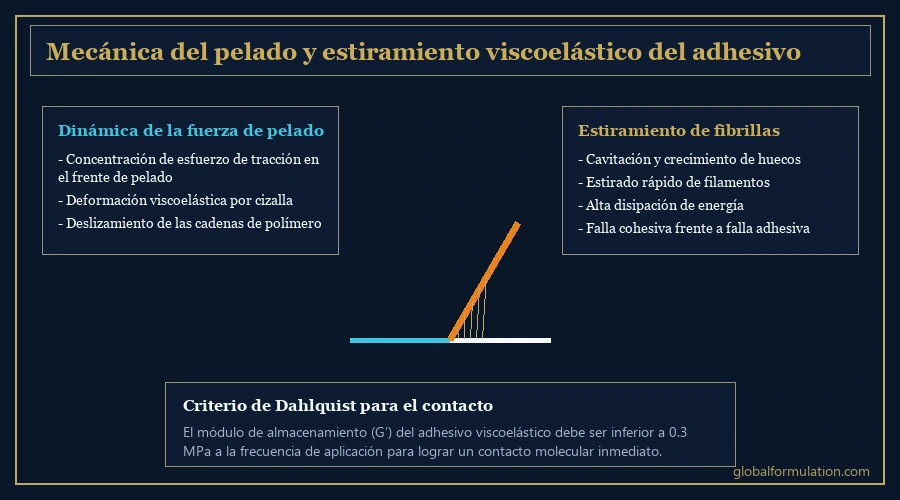
El criterio de Dahlquist fija un límite cuantitativo para el comportamiento de un PSA. En su forma de complianza, establece que un material es sensible a la presión cuando su complianza de fluencia J(t) a 1 s es mayor que 10⁻⁶ cm²/dina. En su forma de módulo, Dahlquist observó que no aparece tack cuando el módulo de almacenamiento G′ del adhesivo supera 3×10⁵ Pa (3×10⁶ dina/cm², unos 0.3 MPa) a una frecuencia de 1 Hz, que corresponde a un tiempo de aplicación de aproximadamente 1 s, a la temperatura de uso. Por debajo de este umbral de módulo, el polímero es lo bastante blando para humectar las superficies con una presión mínima. Por encima, el material es demasiado elástico: rebota desde la superficie al retirarse la presión, no logra un contacto adecuado y no se une. Diseñar un PSA significa, por lo tanto, ingeniar la arquitectura molecular del polímero para que su módulo quede dentro de esta ventana viscoelástica en todo el intervalo de temperaturas de servicio previsto.
Las ecuaciones de Fox-Flory y de Williams-Landel-Ferry (WLF) rigen la relación entre la temperatura de transición vítrea (Tg) del polímero y su comportamiento mecánico a una temperatura de uso dada. Un PSA pensado para usarse a temperatura ambiente (23°C) debe tener una Tg muy inferior a la ambiente, por lo general de −20°C a −60°C, de modo que a la temperatura de uso esté muy por encima de su Tg y se comporte como un fluido viscoelástico blando, capaz de humectar la superficie. Para una introducción más amplia a las familias de productos de adhesivos y selladores y a sus aplicaciones industriales, nuestro panorama completo sobre la tecnología de adhesivos y selladores ofrece el contexto general.
2. Química de los PSA acrílicos: selección de monómeros e ingeniería de la Tg
Los PSA acrílicos se producen por copolimerización por radicales libres de monómeros de acrilato y metacrilato, que da copolímeros aleatorios de alto peso molecular. La extraordinaria versatilidad de la química acrílica está en el amplio intervalo de valores de Tg que se alcanza con la selección de monómeros, de −70°C para el homopolímero puro de acrilato de 2-etilhexilo a +105°C para el homopolímero puro de metacrilato de metilo, lo que permite al formulador ajustar la Tg del copolímero a la ventana viscoelástica exacta que exige cada aplicación. Los PSA acrílicos son la opción dominante en aplicaciones exigentes, como los adhesivos médicos, las películas para electrónica, las películas de artes gráficas y las etiquetas aptas para alimentos, precisamente porque ofrecen una estabilidad a los rayos UV, una resistencia química y unas propiedades de envejecimiento que los sistemas de caucho no alcanzan.
A. Función de cada monómero en el diseño de un PSA acrílico
Las tres categorías funcionales de monómeros en el diseño de un PSA acrílico atienden, cada una, un aspecto distinto del desempeño:
- Monómeros blandos (de baja Tg): tack y flexibilidad — el acrilato de 2-etilhexilo (2-EHA, Tg = −70°C) y el acrilato de n-butilo (n-BA, Tg = −54°C) son los caballos de batalla de la formulación de PSA acrílicos: aportan el bajo módulo y el alto flujo que se necesitan para humectar la superficie y generar tack. El acrilato de isooctilo y el acrilato de laurilo son alternativas en grados especiales.
- Monómeros duros (de alta Tg): resistencia cohesiva — el metacrilato de metilo (MMA, Tg = +105°C), el acetato de vinilo (VAc, Tg = +30°C) y el estireno (Tg = +100°C) elevan la Tg y el módulo de almacenamiento del copolímero, con lo que mejoran la resistencia a la cizalla y reducen el flujo en frío (creep) bajo una carga sostenida. Se usan en concentraciones relativamente bajas para no sacar al copolímero de la ventana de Dahlquist.
- Monómeros funcionales: adhesión y entrecruzamiento — el ácido acrílico (AA) y el ácido metacrílico introducen grupos de ácido carboxílico que forman puentes de hidrógeno e interacciones iónicas con los sustratos polares (metales, vidrio, plásticos polares), y mejoran de forma notable la adhesión a los sustratos de alta energía superficial. El acrilato de hidroxietilo (HEA) y el metacrilato de glicidilo (GMA) introducen grupos hidroxilo y epóxido que sirven como sitios reactivos de entrecruzamiento; los grupos hidroxilo reaccionan, por ejemplo, con entrecruzantes de isocianato o de melamina.
B. Formatos de producción de los PSA acrílicos
Los PSA acrílicos se producen a escala comercial en tres formatos principales, cada uno con sus propias ventajas y desventajas ambientales y de desempeño:
La vía de emulsión base agua domina hoy la producción de etiquetas y cintas de embalaje; la química de polimerización y la estabilidad coloidal que la sustentan se tratan en nuestra guía sobre la formulación de emulsiones acrílicas. Sea cual sea el formato elegido, la Tg objetivo del copolímero que se fija en esta etapa es el valor que la línea de recubrimiento debe reproducir de lote en lote.
3. Química de los PSA de caucho: copolímeros de bloque y resinas taquificantes
Los PSA de caucho son la tecnología dominante desde que aparecieron, en la década de 1930, los primeros productos de cinta sensible a la presión, y siguen siendo muy competitivos en las aplicaciones que exigen un tack inicial (adhesión instantánea) excepcional sobre superficies de baja energía. El caucho natural (NR) y los copolímeros de bloque de caucho termoplástico, sobre todo los de estireno-isopreno-estireno (SIS) y estireno-butadieno-estireno (SBS), forman la base polimérica de lo que se conoce en general como química de los adhesivos de caucho. A diferencia de los acrílicos, estos polímeros base no tienen adhesión sensible a la presión por sí solos si no se les añaden resinas taquificantes, que son el centro de la ciencia de formulación de los PSA de caucho.
Los copolímeros SIS y SBS tienen una arquitectura de tribloque A-B-A. Los bloques terminales de poliestireno (A) forman dominios rígidos y vítreos que actúan como entrecruzamientos físicos (a temperaturas de uso muy inferiores a la Tg del poliestireno, de ~100°C), mientras que el bloque central de poliisopreno (SIS) o de polibutadieno (SBS) (B) forma una matriz blanda y gomosa. Esta morfología con separación de microfases da a estos copolímeros su combinación singular de alta resistencia última a la tracción (por la fase rígida de PS) y alta elasticidad (por el bloque central de caucho), sin necesidad de entrecruzamiento químico. Para los formuladores que se inician en el mercado de cintas adhesivas o de etiquetas y quieren entender todo el panorama comercial, nuestra guía sobre las formulaciones y la tecnología de adhesivos y selladores (en inglés) cubre en profundidad las categorías de producto, la ciencia de los sustratos y las aplicaciones industriales.
Sistemas de resinas taquificantes
En estado puro, los copolímeros SIS y SBS tienen un módulo muy superior al que permite el criterio de Dahlquist: son cauchos elásticos, no adhesivos sensibles a la presión. Las resinas taquificantes son el aditivo crítico que los convierte en PSA: se reparten de forma selectiva en la fase blanda del bloque central de caucho y bajan su Tg y su módulo hasta la ventana de sensibilidad a la presión. El tipo y la concentración de la resina taquificante son la principal palanca de formulación para ajustar el equilibrio tack-pelado-cizalla en los sistemas de PSA de caucho. Los taquificantes que se usan en las formulaciones de PSA se describen con detalle en el artículo de Wikipedia sobre los taquificantes (en inglés), que trata su química estructural y su mecanismo de acción.
- Resinas hidrocarbonadas alifáticas C5 — derivadas de los monómeros C5 del craqueo de petróleo (piperileno, isopreno). De color claro y con excelente compatibilidad con el bloque central de poliisopreno (SIS). Dan un tack alto y una adhesión al pelado moderada. Son la opción principal para los PSA transparentes y de color claro.
- Resinas hidrocarbonadas aromáticas C9 — derivadas de las fracciones C9 del petróleo (estireno, viniltolueno). Compatibles con el bloque central de polibutadieno (SBS). De color más oscuro y con mayor punto de reblandecimiento. Adecuadas para los grados de cintas de embalaje y de enmascarar.
- Ésteres de colofonia (éster de glicerol de la colofonia, éster de pentaeritritol) — derivados del aceite de tall (tall oil) o de la colofonia de goma. Excelente tack inicial, en particular sobre papel y cartón. Buena compatibilidad con los sistemas de NR y de copolímeros de bloque. Sufren inestabilidad de color y cristalización; los grados esterificados e hidrogenados modernos ofrecen una estabilidad mejorada.
- Resinas terpénicas (α-pineno, β-pineno) — derivadas de fuentes cítricas o de pino. De color pálido, con buena compatibilidad y un aumento moderado del tack. Cada vez más preferidas en las formulaciones de PSA de base biológica y sostenibles.
El PSA de caucho termofusible y los adhesivos de contacto en base solvente recurren a la misma caja de herramientas de SIS/SBS y taquificantes que se presenta aquí, aplicada a otros usos finales; los compromisos se exponen en nuestras guías sobre la química de los adhesivos termofusibles y la química de los adhesivos de contacto (en inglés).
4. El triángulo de desempeño de los PSA: tack, pelado y cizalla
El desempeño de un PSA se define por tres parámetros interdependientes, el tack, la adhesión al pelado y la resistencia a la cizalla, que se encuentran en una tensión termodinámica fundamental entre sí. Entender este triángulo es esencial para una estrategia de formulación racional, porque cualquier cambio en uno de los parámetros casi siempre afecta a los otros. No existe una formulación que maximice los tres a la vez: cada producto basado en adhesivos sensibles a la presión representa un compromiso consciente, determinado por la aplicación, dentro del triángulo.
A. Tack (adhesión instantánea)
El tack es la fuerza de unión inmediata que genera un PSA al entrar en contacto con un sustrato bajo una presión ligera y breve. Refleja la capacidad del PSA de humectar y extenderse sobre la superficie del sustrato en fracciones de segundo. Un tack alto exige un módulo de almacenamiento bajo (G′ muy por debajo del umbral de Dahlquist) y una velocidad de fluencia alta, dos condiciones que se asocian a una Tg baja del polímero. El tack se mide con el ensayo de bola rodante (ASTM D3121), el ensayo de tack de lazo (loop tack) o el ensayo de tack con sonda (probe tack). En los sistemas de PSA de caucho, el tack alto se logra sobre todo porque la resina taquificante ablanda la fase del bloque central; en los PSA acrílicos lo gobiernan la proporción de monómeros blandos y la Tg global del copolímero.
B. Adhesión al pelado (90° y 180°)
La adhesión al pelado es la fuerza por unidad de ancho que se requiere para retirar una cinta PSA de un sustrato a un ángulo y una velocidad de ensayo definidos. A 90°, la energía de pelado está dominada por la disipación viscoelástica dentro del adhesivo en el frente de pelado, una energía que se convierte en calor. A 180°, una mayor proporción de la energía de pelado se destina a la flexión elástica del respaldo de la cinta. Ambos ángulos se normalizan en la norma ASTM D3330 y en los métodos de ensayo del PSTC (Pressure Sensitive Tape Council). La adhesión al pelado aumenta con el peso molecular del polímero, con la densidad de entrecruzamiento (en los PSA acrílicos) o con la concentración de taquificante (en los PSA de caucho). Sin embargo, el exceso de entrecruzamiento reduce el flujo y baja el tack.
C. Resistencia a la cizalla (resistencia cohesiva)
La resistencia a la cizalla es la resistencia del PSA a una carga sostenida aplicada en dirección paralela al sustrato unido: simula la fuerza que debe soportar con el tiempo una etiqueta con gancho colgante o una cinta de montaje estructural. Se mide con la norma ASTM D3654 (adhesión a la cizalla a temperatura ambiente y a temperatura elevada) y está gobernada sobre todo por la resistencia cohesiva (la integridad interna) de la capa de adhesivo. Una cizalla alta exige un peso molecular alto del polímero, una densidad de entrecruzamiento optimizada y un creep bajo con esfuerzo sostenido. Estos requisitos están en conflicto directo con el tack alto, que exige un módulo bajo y un flujo alto. El nivel de entrecruzamiento en el PSA acrílico y la fracción de fase rígida de PS en el PSA de copolímero de bloque de caucho son las principales palancas para ajustar la cizalla sin sacrificar demasiado tack.
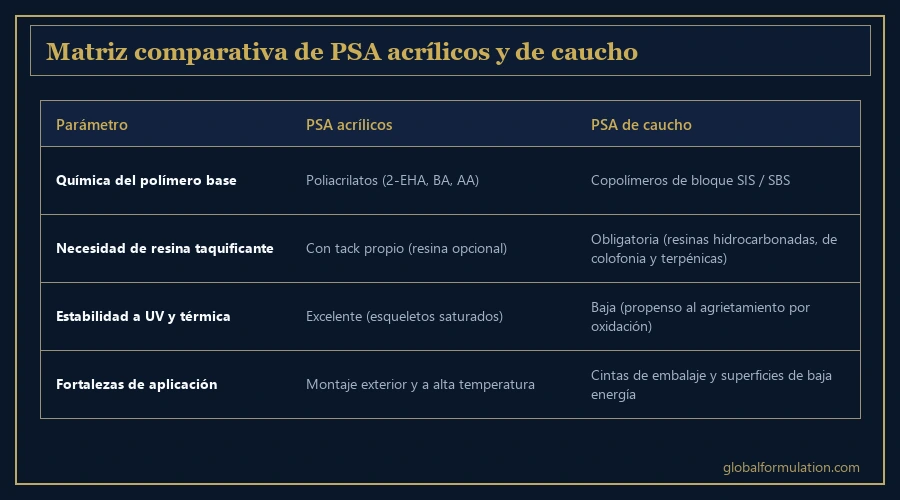
5. PSA acrílico frente a PSA de caucho: comparación directa
La elección entre la química acrílica y la de caucho es una decisión que depende de la aplicación, no una jerarquía de calidad. Cada química tiene ventajas de desempeño propias que la hacen la opción correcta para entornos de uso específicos. La tabla siguiente resume los parámetros comparativos clave que orientan esta selección en la práctica industrial. Para una guía técnica detallada de todo el camino de desarrollo de un producto, del concepto de formulación a la calificación con el cliente, consulte nuestro recurso sobre el escalamiento de procesos químicos del laboratorio a la planta.
6. Métodos de recubrimiento, conversión y ensayos de calidad
Llevar una formulación PSA del laboratorio a una cinta o una etiqueta recubierta a escala comercial exige dominar procesos continuos de recubrimiento y conversión, cada uno con sus propias sensibilidades a los parámetros de proceso, que afectan de forma directa las propiedades finales del adhesivo. El método de recubrimiento determina la uniformidad del espesor, la textura superficial y la integridad de la línea de adhesivo del producto PSA final, y todo ello influye de forma directa en los valores de pelado y de tack que se miden en los ensayos de control de calidad. La elección del material frontal o del soporte también importa, como se explica en nuestra guía sobre los materiales de respaldo para cintas adhesivas (en inglés).
A. Métodos de recubrimiento
- Cuchilla sobre rodillo — una cuchilla raspadora fija el espesor de la película de adhesivo al controlar la holgura entre la cuchilla y el sustrato. Es sencillo y preciso para recubrimientos de viscosidad moderada. Muy usado con los PSA acrílicos en emulsión.
- Recubrimiento por rodillo inverso — sistema de tres rodillos en el que el rodillo aplicador gira en sentido contrario al avance del sustrato. Excelente para aplicar películas delgadas y uniformes de emulsiones acrílicas de menor viscosidad y de PSA en base solvente.
- Recubrimiento con cabezal de ranura (slot-die, matriz de extrusión) — el adhesivo se bombea por un cabezal de ranura de precisión directamente sobre el sustrato en movimiento. Sin presión de contacto y con una excelente uniformidad del peso de recubrimiento a altas velocidades de línea. Es el método dominante tanto para el PSA de caucho termofusible como para las aplicaciones de PSA acrílico de gama alta.
- Recubrimiento por cortina — el adhesivo cae como una cortina en caída libre sobre el sustrato que pasa debajo. Permite velocidades de línea muy altas y un recubrimiento sin contacto; se prefiere para los sustratos de película delicados y propensos a deformarse.
B. Protocolo de ensayos de calidad
Un programa estándar de control de calidad de PSA cubre todo el triángulo de desempeño tack-pelado-cizalla y añade ensayos complementarios de fuerza de liberación del liner, peso de recubrimiento y desempeño al envejecimiento. Los equipos que desarrollan productos PSA por primera vez se benefician mucho del camino de desarrollo y de comercialización que describe nuestra guía sobre el escalamiento de una formulación química del laboratorio a la producción comercial.
- Tack de lazo (loop tack) o tack con sonda (probe tack): unión inicial — PSTC-16 (tack de lazo) o un instrumento de tack con sonda a medida. Mide la adhesión instantánea con una fuerza y un tiempo de contacto controlados. Es una especificación clave en las etiquetas, donde la unión a velocidad de máquina debe darse en el primer contacto.
- Adhesión al pelado a 90° y a 180° (ASTM D3330) — la cinta se aplica sobre una placa estándar de acero inoxidable, se deja reposar un tiempo definido (20 min, 24 h) y luego se pela a 300 mm/min. Se reporta en N/25 mm. Se anota el modo de falla (adhesiva, cohesiva o del sustrato).
- Adhesión a la cizalla y poder de sujeción (ASTM D3654) — la cinta se une a una placa en un área definida y se carga con un peso estándar (500 g o 1 kg) paralelo al plano de la unión. Se reporta el tiempo hasta la falla, en minutos u horas. Se acelera a 70°C en los grados con resistencia al calor.
- Peso de recubrimiento (g/m²) — medición gravimétrica sobre un área conocida. Es crítico para la uniformidad lote a lote y el control de costos: incluso una variación de ±1 g/m² en el peso de recubrimiento de un PSA acrílico en emulsión se traduce de forma directa en una variación medible de la fuerza de pelado.
- Ensayos de envejecimiento — envejecimiento acelerado por UV (equipo de intemperismo de arco de xenón según ASTM G155), envejecimiento por calor (horno a 70°C) y ciclos de humedad (50°C/90% HR). Son esenciales para calificar los PSA de uso exterior, médico y de contacto con alimentos.
El modo de falla que se registra en los ensayos de pelado y de cizalla es tan informativo como el valor de la fuerza: la falla adhesiva apunta a un problema de humectación o de energía superficial; la falla cohesiva, a un entrecruzamiento o un peso molecular insuficientes; y la falla del sustrato, a una unión sobredimensionada. Nuestra guía sobre los modos de falla de los adhesivos (en inglés) explica cómo traducir cada patrón en un cambio de formulación.
Preguntas frecuentes
1. ¿Qué hace que un adhesivo sea sensible a la presión?
Un adhesivo sensible a la presión se une a los sustratos con solo una presión ligera del dedo, sin calor, solvente ni activación química. La propiedad que lo define es la viscoelasticidad: el PSA debe ser lo bastante blando para fluir y humectar la superficie del sustrato con una presión ligera (comportamiento de líquido), pero lo bastante elástico para resistir las fuerzas de pelado cuando la unión se somete a esfuerzo (comportamiento de sólido). El criterio de Dahlquist define este equilibrio: un material es sensible a la presión cuando su módulo de almacenamiento G′ a 1 Hz es inferior a unos 3×10⁵ Pa (0.3 MPa) a la temperatura de uso.
2. ¿Qué es el triángulo de desempeño de los PSA formado por tack, pelado y cizalla?
El desempeño de un PSA está gobernado por tres propiedades interdependientes que se encuentran en tensión fundamental. El tack (adhesión instantánea) es la fuerza de unión inmediata bajo una presión ligera. La adhesión al pelado es la fuerza necesaria para retirar la cinta de una superficie a un ángulo definido. La resistencia a la cizalla es la resistencia a una carga paralela sostenida. Aumentar el tack exige un módulo más bajo, lo que reduce la cizalla; maximizar la cizalla mediante entrecruzamiento reduce el tack. Formular un PSA es un ejercicio de equilibrio dentro de este triángulo, calibrado para cada aplicación.
3. ¿Cómo controla la selección de monómeros las propiedades de un PSA acrílico?
El desempeño de un PSA acrílico se diseña mediante la Tg del copolímero, que fijan la proporción y el tipo de monómeros. Los monómeros blandos (2-EHA, n-BA), de Tg muy baja, aportan flexibilidad y tack. Los monómeros duros (MMA, VAc) aportan resistencia cohesiva. Los monómeros funcionales (ácido acrílico, HEA) introducen grupos polares para la adhesión a metales y vidrio, y sitios reactivos para el entrecruzamiento. La ecuación de Fox predice la Tg resultante del copolímero a partir de las Tg de los monómeros y de sus fracciones en peso, lo que convierte la formulación de monómeros en una disciplina de ingeniería predecible de forma cuantitativa.
4. ¿Por qué se añaden resinas taquificantes a las formulaciones de PSA de caucho?
El caucho natural y los copolímeros de bloque SIS/SBS en estado puro tienen un módulo demasiado alto para dar tack sensible a la presión. Las resinas taquificantes plastifican de forma selectiva el bloque central blando de caucho y bajan su Tg y su módulo hasta el intervalo de sensibilidad a la presión. El taquificante también aumenta la energía superficial, lo que mejora la humectación de los sustratos de baja energía. La proporción entre resina y caucho es la principal palanca para ajustar el equilibrio tack-pelado-cizalla en las formulaciones de PSA de caucho.
5. ¿En qué aplicaciones supera el PSA de caucho al PSA acrílico?
Los PSA de caucho superan a los acrílicos en las aplicaciones que exigen un tack inicial (adhesión instantánea) muy alto sobre superficies de baja energía, como el polietileno, el polipropileno y el cartón encerado, donde el sistema de caucho taquificado humecta la superficie de inmediato. Se prefieren en el etiquetado de alta velocidad, donde la unión rápida es crítica. Las cintas de embalaje generales, las cintas de enmascarar y las etiquetas reposicionables suelen usar PSA de caucho. Sin embargo, los PSA de caucho son muy inferiores a los acrílicos en resistencia a los rayos UV, desempeño a alta temperatura y envejecimiento a largo plazo en superficies exteriores o expuestas.
6. ¿Cómo se mide la adhesión al pelado y qué normas se aplican?
La adhesión al pelado es la fuerza por unidad de ancho que se requiere para retirar una cinta PSA de una placa de ensayo estándar de acero inoxidable a un ángulo de pelado definido (90° o 180°) y a una velocidad definida (por lo general 300 mm/min), y se expresa en N/25 mm. La norma de ensayo principal es la ASTM D3330, que cubre tanto el pelado a 180° como el pelado con distintos tiempos de reposo. El ensayo distingue entre la falla adhesiva (en la interfaz entre la cinta y el sustrato), la falla cohesiva (dentro de la capa de adhesivo) y la falla del sustrato; cada una aporta información de diagnóstico sobre la resistencia de unión y la integridad interna de la formulación.
Absar Khan
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala. Como fundador y consultor principal de Global Formulation, Absar dirige equipos científicos, de ingeniería y regulatorios multidisciplinarios que ofrecen soluciones integrales, desde la selección de tecnología y el desarrollo de formulaciones hasta la puesta en marcha de plantas, el escalamiento y la estrategia regulatoria.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Soporte experto en formulación de PSA y desarrollo de adhesivos
Colabore con Absar Khan para desarrollar adhesivos sensibles a la presión, acrílicos y de caucho, de alto desempeño: desde la selección de monómeros y taquificantes hasta la optimización del equilibrio tack-pelado-cizalla, la calibración de la densidad de entrecruzamiento, la polimerización en emulsión y las pruebas de recubrimiento a escala piloto.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990