Aditivos de extrema presión: química y usos industriales
Los aditivos de extrema presión (también llamados aditivos de presión extrema o aditivos EP) están entre los componentes más críticos de cualquier lubricante diseñado para servicio de alta carga y lubricación límite. Un diente de engranaje, un lóbulo de levas o un filo de corte pueden trabajar en condiciones lo bastante severas como para romper la película lubricante. En ese régimen, los aditivos de extrema presión de los lubricantes forman capas de reacción de sacrificio sobre las superficies metálicas que evitan la soldadura y el rayado. Son los dos modos de falla que destruyen la maquinaria industrial a los pocos segundos del colapso de la película. Esta guía explica la química de los aditivos EP, cómo se mide su desempeño y cómo seleccionar el paquete EP correcto para cada aplicación. Es una lectura esencial para ingenieros y formuladores que trabajan en la formulación de aceites para engranajes, fluidos de corte, grasas y aceites industriales.
Qué son los aditivos de extrema presión y cuándo se necesitan
La lubricación opera en un espectro de regímenes definidos por el espesor y la continuidad de la película de aceite que separa las superficies en movimiento. En la lubricación hidrodinámica o elastohidrodinámica (EHL) plena, una película continua soporta la carga aplicada sin contacto directo entre metales. El desgaste es despreciable y la fatiga superficial es el principal mecanismo de falla. A medida que aumenta la carga, disminuye la velocidad o se degrada el acabado superficial, la película se adelgaza hasta que las asperezas metálicas empiezan a interactuar: es la lubricación mixta. En el extremo domina la lubricación límite. Las cargas unitarias son muy altas, la velocidad de deslizamiento es casi nula o las temperaturas superficiales bastan para vaporizar la película de aceite. Entonces las superficies metálicas soportan la carga aplicada casi por completo mediante películas superficiales adsorbidas o formadas por reacción química. Los aditivos de extrema presión están diseñados específicamente para funcionar en este régimen límite severo, y aportan una protección química que el espesor físico de la película no puede dar.
Sin química EP, el contacto límite entre superficies de acero produce desgaste adhesivo: microsoldadura en las uniones entre asperezas, seguida del desprendimiento por cizallamiento del material más débil. Si las condiciones de contacto persisten, el resultado es un agarrotamiento catastrófico. Los engranajes de ejes traseros hipoides, los accionamientos de tornillo sin fin, los reductores industriales muy cargados, las operaciones de corte de metales y los equipos mineros sometidos a cargas de choque elevadas pasan mucho tiempo en el régimen límite. Un lubricante de extrema presión es un aceite base que lleva un paquete de aditivos EP adecuado a la severidad de esos contactos. Para el contexto completo de cómo se arman los paquetes de aditivos para estas aplicaciones, consulte nuestra visión general de los paquetes de aditivos para lubricantes y su química.
- Prevención del desgaste adhesivo — las películas EP se cizallan de forma preferente en lugar del metal base, lo que elimina la formación de microsoldaduras
- Protección contra el rayado — una capa de sacrificio de sulfuro o fosfato de hierro evita el surcado de la superficie bajo esfuerzos de contacto extremos
- Prevención del agarrotamiento — con las cargas más altas (régimen del punto de soldadura), la química EP es la única protección entre un desgaste controlado y la falla total
- Activación a temperatura de contacto elevada — los aditivos EP se activan por vía térmica y actúan justo cuando han fallado los demás mecanismos de protección

Química del azufre y el fósforo en los aditivos EP: el estándar comercial
La química de aditivos EP dominante en los aceites comerciales para engranajes industriales y automotrices es el paquete de azufre y fósforo (S-P). Combina compuestos organoazufrados y organofosforados que ofrecen una protección complementaria en un intervalo de temperaturas de contacto y de niveles de esfuerzo. Esta combinación ha sido el caballo de batalla de la industria durante décadas, y entender la aportación de cada componente es fundamental para el diseño de la formulación y para el diagnóstico de problemas. Como se detalla en nuestra guía más amplia sobre la tecnología de formulación de lubricantes (en inglés), ninguna clase de aditivo basta por sí sola para todo el intervalo de severidad de las aplicaciones industriales reales. Los paquetes S-P funcionan porque cada componente se activa con umbrales distintos de temperatura y de esfuerzo.
Los aditivos EP organoazufrados —entre ellos los polisulfuros de dialquilo, las olefinas sulfuradas y los ésteres de ácidos grasos sulfurados— se descomponen a las temperaturas elevadas que se generan en los contactos entre asperezas y liberan especies reactivas de azufre. Estas reaccionan con el hierro en la interfaz de contacto y forman capas de sulfuro de hierro (FeS, FeS₂). El sulfuro de hierro tiene una resistencia al cizallamiento relativamente baja en comparación con el acero, lo que permite que se cizalle la película y no el sustrato. También tiene un punto de fusión alto, la combinación que exige una película EP de sacrificio eficaz. La reactividad del compuesto de azufre se ajusta con su estructura química. El azufre activo (enlaces S-S lábiles) se activa a temperaturas más bajas, mientras que los compuestos sulfurados térmicamente estables necesitan temperaturas de contacto más altas para liberar el azufre protector. Es una consideración clave al adaptar la química EP a la severidad de contacto específica de la aplicación.
Los aditivos EP y antidesgaste organofosforados —entre ellos el fosfato de tricresilo (TCP), los fosfatos de amina y los ésteres de fosfito— complementan la química del azufre al formar capas de fosfato de hierro. Las películas de fosfato son eficaces a temperaturas de contacto algo más bajas que las de sulfuro y dan una protección EP suave, relativamente moderada. En las formulaciones modernas, la proporción y la elección de los compuestos de S y P se equilibran con cuidado para lograr el punto de soldadura, el desempeño antidesgaste y el perfil de compatibilidad correctos para la aplicación prevista.
| Clase de aditivo EP | Compuestos representativos | Película formada | Activación relativa | Aplicación principal |
|---|---|---|---|---|
| Organoazufrado (lábil) | Polisulfuros de dialquilo, DBDS | Sulfuro de hierro (FeS) | Temperatura más baja (enlaces S–S lábiles) | Aceites hipoides para engranajes, fluidos de corte |
| Organoazufrado (estable) | Olefinas sulfuradas, ésteres sulfurados | Sulfuro de hierro | Temperatura más alta (azufre térmicamente estable) | Aceites industriales para engranajes, grasas |
| Organofosforado | Fosfato de tricresilo, fosfatos de amina | Fosfato de hierro | Menor que las películas de sulfuro | Aceites de motor, fluidos hidráulicos, aceites para engranajes |
| S-P combinado | Dialquilditiofosfato de zinc (ZDDP) | Vidrio mixto de fosfato y sulfuro | Suave a moderada (térmica y mecanoquímica) | Aceites de motor, lubricantes industriales |
| A base de boro | Ésteres de borato, borato de potasio | Borato de hierro | Mecanoquímica | Aceites para engranajes sin cenizas, lubricantes biodegradables |
| Clorado (heredado) | Parafinas cloradas (SCCP, MCCP) | Cloruro de hierro | Química heredada; véase la sección regulatoria | Históricamente: fluidos de corte (hoy restringidos) |
ZDDP: el aditivo multifuncional antidesgaste y EP
El dialquilditiofosfato de zinc (ZDDP) es una de las moléculas de aditivo más estudiadas y más usadas de la historia de la tribología. El ZDDP (en inglés) se introdujo en las formulaciones de aceite en la década de 1940 y se usa sobre todo como aditivo antidesgaste en aceites de motor, aceites hidráulicos y grasas. También actúa como antioxidante e inhibidor de la corrosión, una multifuncionalidad que lo convirtió durante décadas en un aditivo dominante de los lubricantes de motor e industriales. Su acción antidesgaste se trata en detalle en nuestra guía de aditivos antidesgaste, ZDDP y alternativas modernas (en inglés). Su mecanismo de acción bajo contacto tribológico se ha estudiado a fondo con técnicas de análisis de superficies como la espectroscopía fotoelectrónica de rayos X (XPS) y la microscopía electrónica de transmisión (TEM).
Bajo contacto tribológico, el ZDDP sufre una secuencia de reacciones. La descomposición térmica de los enlaces Zn–S y P–S, térmicamente lábiles, libera intermediarios reactivos. La activación mecánica en los contactos entre asperezas (triboquímica) acelera la formación de la película, de modo que las películas crecen incluso a temperaturas inferiores a las que exige la descomposición puramente térmica. La tribopelícula (tribofilm) resultante es un material amorfo y vítreo formado sobre todo por polifosfatos de zinc de longitud de cadena variable, con compuestos azufrados como componente menor. Se deposita directamente sobre la superficie de desgaste del acero. El análisis de superficies muestra una estructura en capas, con polifosfatos de cadena más larga hacia la superficie exterior y de cadena más corta hacia el acero.
La contrapartida del ZDDP es su contenido de zinc y fósforo. En los aceites de motor, el zinc contribuye a las cenizas sulfatadas (uno de los parámetros SAPS: cenizas sulfatadas, fósforo y azufre) y el fósforo puede envenenar los convertidores catalíticos de tres vías. Ambos están limitados en las categorías modernas de aceites de motor de bajas emisiones, como API SP y ACEA C1–C5. Eso ha impulsado un desarrollo intenso de aditivos antidesgaste sin cenizas como alternativas al ZDDP en aceites de motor. El ZDDP sigue prácticamente sin restricciones en los aceites industriales para engranajes y en las grasas, donde la compatibilidad con catalizadores no es una preocupación. Para los lubricantes destinados al amplio mercado de lubricantes industriales, el ZDDP sigue ofreciendo una combinación de protección antidesgaste, EP, antioxidante e inhibición de la corrosión con una dosis económica.

Métodos de ensayo del desempeño EP: del ensayo de cuatro bolas al banco de engranajes FZG
Cuantificar el desempeño de los aditivos EP exige ensayos de banco normalizados que simulen de forma reproducible las condiciones de lubricación límite de las aplicaciones industriales reales. Ningún método de ensayo capta todos los aspectos del desempeño EP: cada ensayo explora mecanismos de falla, geometrías de contacto y regímenes de temperatura distintos. Por eso, la calificación EP completa de un lubricante suele implicar una batería de ensayos complementarios. La elección de los ensayos depende de la aplicación objetivo y de la especificación de la industria o del fabricante de equipos (OEM) que corresponda. Entender qué mide cada ensayo, y cuáles son sus límites, es esencial para interpretar correctamente los datos de formulación.
Ensayo EP de cuatro bolas (ASTM D2783 / ASTM D2596)
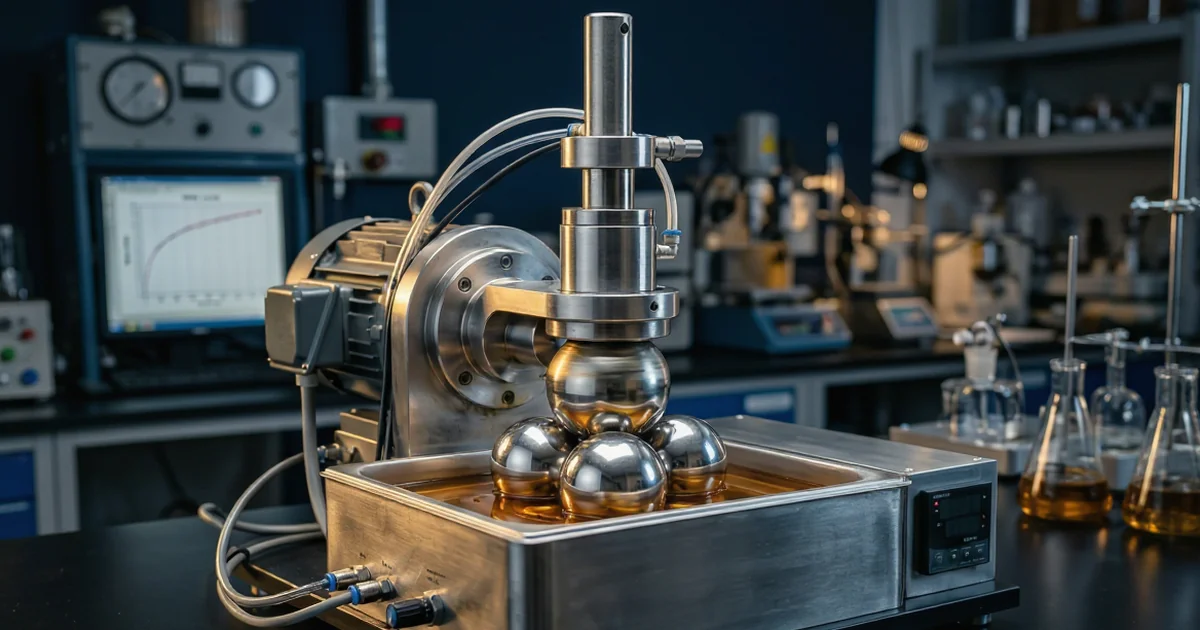
El ensayo EP de cuatro bolas (ASTM D2783) usa una geometría de contacto puntual sencilla y muy reproducible. Cuatro bolas de acero endurecido del mismo diámetro se disponen en tetraedro, con una bola superior que gira a 1,760 ± 40 rpm contra tres bolas inferiores sujetas. El conjunto se sumerge en el lubricante de ensayo a una temperatura controlada. La carga se aplica por pasos en una serie de corridas de diez segundos, y en cada paso se mide el diámetro de la huella de desgaste en las bolas estacionarias. Se informan tres parámetros. La LNSL, la última carga sin agarrotamiento (Last Non-Seizure Load), es la carga más alta antes del agarrotamiento. El punto de soldadura es la carga a la que las cuatro bolas se sueldan entre sí. El LWI, el índice de carga-desgaste (Load-Wear Index, antes llamado carga media de Hertz), es una medida compuesta de la resistencia al desgaste en todo el intervalo de carga. Un punto de soldadura más alto indica una mayor capacidad EP. La ASTM D2783 se usa para aceites lubricantes y la ASTM D2596, para grasas.
Ensayo Timken de carga OK (ASTM D2782)
El ensayo Timken (ASTM D2782) usa una geometría de bloque sobre anillo que representa mejor el contacto deslizante de los engranajes y los rodamientos que el contacto puntual de las cuatro bolas. Un bloque de acero se presiona contra el diámetro exterior de un anillo de acero que gira, con el lubricante de ensayo aplicado sobre el contacto. El ensayo informa dos valores. El valor OK es la carga más alta a la que no se produce rayado ni agarrotamiento, y el valor de rayado (score) es la carga mínima que rompe la película lubricante. El desempeño de aprobación o rechazo frente a una carga Timken OK mínima se especifica en varias normas de aceites industriales para engranajes y de fluidos de corte.
Ensayo en banco de engranajes FZG (ISO 14635-1 / DIN 51354)
El ensayo FZG (Forschungsstelle für Zahnräder und Getriebebau, es decir, el Centro de Investigación de Engranajes y Transmisiones) es un ensayo de desempeño EP de aceites para engranajes muy usado. Su método A/8,3/90 se describe en la ISO 14635-1 y se cita en numerosas especificaciones de aceites para engranajes de los OEM; es típico de las aplicaciones de engranajes industriales y marinos. Un par de engranajes rectos de perfil tipo A funciona a velocidad fija. El par aplicado (etapa de carga) aumenta por incrementos desde la etapa 1 (muy baja) hasta la etapa 12 (muy alta). Después de cada etapa se examinan los dientes de los engranajes en busca de scuffing (daño superficial por microsoldadura entre superficies deslizantes). Se alcanza la etapa de carga de falla cuando el ancho sumado del scuffing en los dientes del piñón supera el ancho de un diente de engranaje, y una etapa de carga de falla más alta indica una mejor protección contra el scuffing. La ISO 14635-2 abarca los aceites de propiedades de extrema presión muy altas, como los que se usan en componentes de la línea de transmisión automotriz.
Requisitos de aditivos EP en aceites para engranajes: clasificación API GL
El sistema de clasificación de servicio de la API para lubricantes automotrices de engranajes (API GL-1 a GL-5, más MT-1) es el marco más citado para asociar la química de los aditivos EP con la severidad de la aplicación de engranajes. Cada grado GL se define con un conjunto específico de ensayos de desempeño y límites. En conjunto, caracterizan los requisitos mínimos de EP, antidesgaste, estabilidad térmica, protección contra la corrosión y compatibilidad de materiales de la aplicación objetivo. Elegir un grado GL equivocado es una fuente frecuente de fallas de engranajes y transmisiones. Un grado subespecificado da una protección EP insuficiente, mientras que uno sobreespecificado lleva un paquete EP agresivo que puede atacar componentes no ferrosos. Esta reseña sobre las clasificaciones de los aceites para engranajes (en inglés) señala que GL-1, GL-2, GL-3 y GL-6 están hoy inactivas.
| Grado API | Nivel EP | Química típica | Aplicación | Notas |
|---|---|---|---|---|
| GL-1 | Ninguno | Aceite mineral + inhibidores de R&O | Tornillos sin fin, engranajes rectos ligeros | Sin aditivos EP; FZG no exigido |
| GL-2 | Muy suave | Agentes de lubricidad de tipo ácido graso | Tornillos sin fin automotrices ligeros | Casi obsoleto en el servicio actual |
| GL-3 | Suave | Nivel bajo de S-P | Cajas de cambios manuales, ejes ligeros | Sustituido por GL-4 en la mayoría de las aplicaciones |
| GL-4 | Moderado | Paquete de aditivos S-P moderado | Transmisiones manuales, ejes hipoides suaves | Compatible con sincronizadores |
| GL-5 | Alto | Paquete S-P alto | Ejes traseros hipoides, diferenciales de gran desfase | Puede degradar los sincronizadores de latón; verifique la compatibilidad |
| MT-1 | Moderado | S-P con perfil de fricción definido | Transmisiones de camión no sincronizadas, tomas de fuerza (PTO) | Requisitos específicos de fricción y térmicos |
Para las aplicaciones industriales de engranajes, la ISO 6743-6 clasifica los lubricantes de engranajes en categorías como CKB, CKC y CKD, y la ISO 12925-1 fija los requisitos de cada una. Las categorías con requisitos EP se apoyan en el ensayo de scuffing FZG descrito antes. Esos grados corresponden a las aplicaciones que cubre nuestra visión general de los paquetes industriales de aditivos EP. Para el lado del producto terminado, incluidas la formulación y la fabricación, consulte nuestra guía de fabricación de aceites para engranajes.
Aplicaciones industriales y panorama regulatorio de los aditivos EP
La química de los aditivos de extrema presión alcanza una amplia gama de categorías de lubricantes industriales más allá de los aceites automotrices para engranajes. Entre ellas están los fluidos de corte para el trabajo de metales (comparados en nuestra guía de fluidos de corte miscibles en agua y aceites puros) y los compuestos para engranajes abiertos de la minería y de los hornos de cemento. También incluyen los lubricantes marinos para engranajes, los aceites para compresores de gas alternativos y las grasas especiales para equipos mineros y rodamientos de acerías que trabajan bajo cargas de choque. La consistencia de las grasas se clasifica por separado, como explica nuestra guía de los grados NLGI de grasa. En cada aplicación, la elección de la clase de aditivo EP, de la dosis y de los aditivos complementarios debe ajustarse a la geometría de contacto, al ciclo de carga y al intervalo de temperatura. También importan la compatibilidad de materiales, en particular con componentes no ferrosos como los metales amarillos, y el marco regulatorio del uso final.
El avance regulatorio más significativo que afecta a la formulación de aditivos EP en los últimos años es la restricción progresiva de las parafinas cloradas. Las parafinas cloradas de cadena corta (SCCP, longitud de cadena de carbono C10–C13) son persistentes, bioacumulables y tóxicas. Su uso está prohibido en la UE desde 2012 y se incluyeron para su eliminación mundial en el Convenio de Estocolmo, con efecto desde 2018. Las parafinas cloradas de cadena media (MCCP, C14–C17) se han identificado como sustancias extremadamente preocupantes (SVHC) en el REACH de la UE. En mayo de 2025, las partes del Convenio de Estocolmo acordaron incluirlas como contaminantes orgánicos persistentes, con exenciones específicas. Quienes formulan deben sustituir cualquier química EP clorada heredada —históricamente frecuente en las formulaciones de fluidos de corte de servicio extremo y de compuestos para engranajes abiertos— por alternativas modernas de azufre, fósforo y boro o de base éster. Nuestra guía sobre las SVHC del REACH y las restricciones de aditivos de lubricantes (en inglés) cubre el panorama regulatorio más amplio. La transición es técnicamente viable con paquetes S-P bien diseñados, aunque el desempeño de los aceites de corte sobre acero inoxidable y aleaciones de alta temperatura sigue siendo un área difícil para la reformulación sin cloro.
Para los lubricantes ambientalmente aceptables (EAL) y para los que buscan la certificación de la Etiqueta Ecológica de la UE (EU Ecolabel), la elección del aditivo EP conlleva una restricción adicional. El aditivo debe ser en sí mismo biodegradable y mostrar baja toxicidad acuática. Eso limita la elección de la química EP convencional y orienta a quienes formulan hacia los aditivos EP de éster de boro y los sistemas S-P biodegradables desarrollados para el servicio EAL.
Preguntas frecuentes
¿Qué hacen los aditivos de extrema presión en un lubricante?
¿Cuál es la diferencia entre los aditivos antidesgaste y los de extrema presión?
¿Cómo funciona el ZDDP como aditivo de extrema presión y antidesgaste?
¿Qué es el ensayo EP de cuatro bolas y cómo se interpretan sus resultados?
¿Por qué se están eliminando los aditivos EP clorados?
¿Qué grado API GL de aceite para engranajes debo especificar para un eje trasero hipoide?
¿Necesita apoyo experto en formulación de lubricantes?
Nuestro equipo ofrece consultoría técnica integral: desde la selección de aditivos EP y la estrategia de ensayos de banco hasta el escalamiento, la puesta en marcha de la fabricación y el cumplimiento regulatorio.
Solicitar una consultoría gratuita