Formulación de aceite para engranajes: del concepto al desempeño
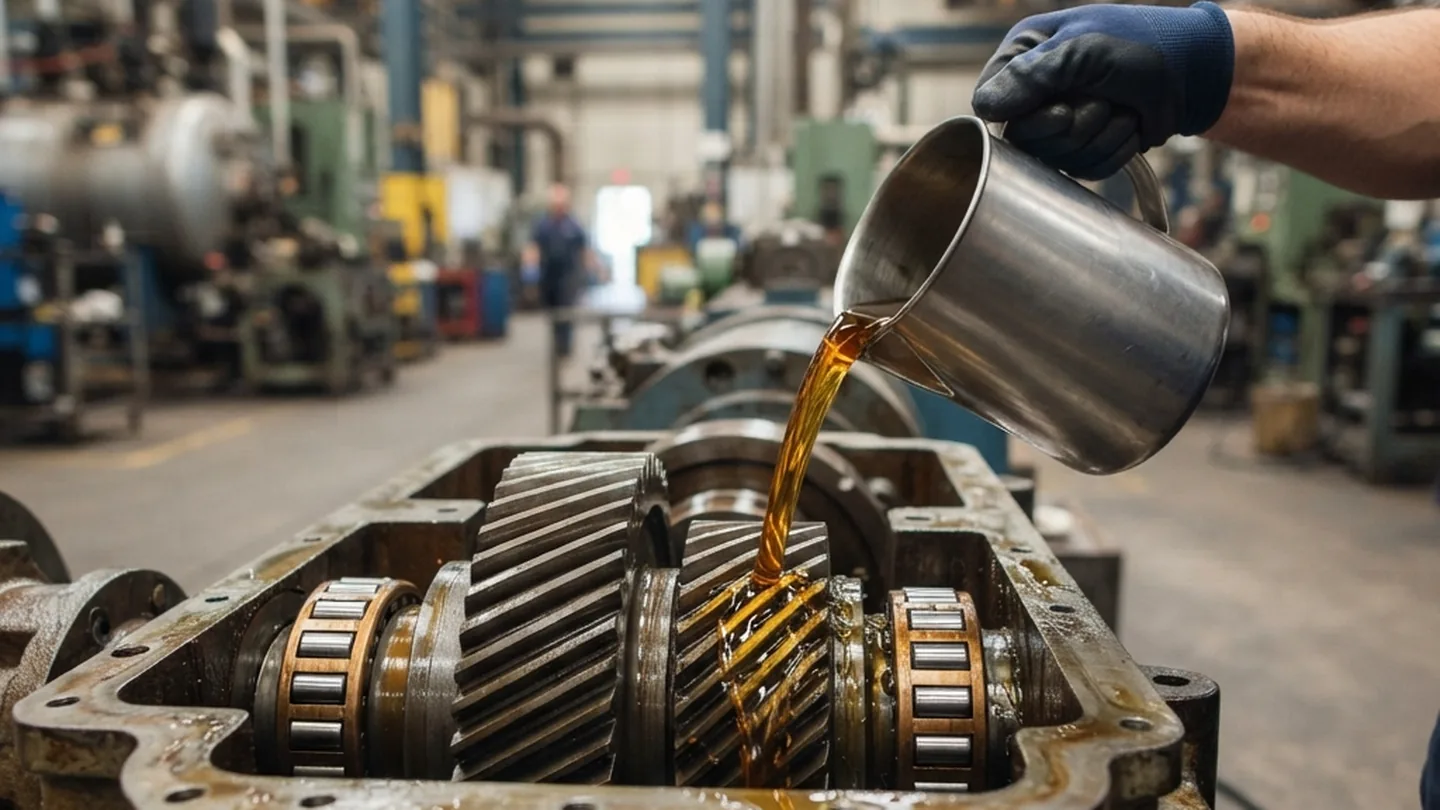
Los aceites para engranajes (aceite de engranes en México; valvulina en el habla corriente) son la vanguardia química de la ingeniería mecánica: aseguran la separación imprescindible de las superficies metálicas en entornos de alta carga y alto par, y son una rama especializada del campo más amplio de los lubricantes industriales. En aplicaciones que van desde los diferenciales compactos de automoción hasta los enormes trenes planetarios industriales, el lubricante debe actuar a la vez como medio refrigerante, barrera anticorrosiva y escudo de extrema presión. Desarrollar estos fluidos sofisticados exige más que mezclar: la formulación de aceite para engranajes requiere un dominio técnico profundo de la reología de los fluidos y de la sinergia de los aditivos.
Para emprendedores y estudiantes que entran en el campo de la química de especialidad, entender la hoja de ruta que va de la química de los aditivos al escalamiento comercial es fundamental. Esta guía ofrece una perspectiva sénior sobre el proceso técnico de fabricación de estos aceites y aborda los retos críticos de estabilidad térmica, cizallamiento mecánico y normas de desempeño globales que definen el éxito técnico en la industria de lubricantes.
Índice
- 1. La base química: selección estratégica del aceite base
- 2. Química de aditivos: la sinergia de la protección de extrema presión
- 3. Normas globales de desempeño: API y SAE
- 4. Mezcla industrial: la hoja de ruta hacia el escalamiento comercial
- 5. Parámetros de calidad: validación de la integridad operativa
- 6. Preguntas frecuentes
- 7. Guías técnicas y recursos relacionados
1. La base química: selección estratégica del aceite base
El perfil de desempeño de un aceite para engranajes lo dicta, en lo fundamental, su aceite base, que constituye entre 70 y 90 % de la formulación terminada. En la consultoría industrial moderna, la selección se centra en las clasificaciones de grupos API y se aleja de las bases tradicionales refinadas con solvente para ir hacia alternativas hidrocraqueadas y sintéticas de alta pureza. Estas bases avanzadas aportan el techo térmico que necesita la maquinaria de alta densidad de potencia, que opera a temperaturas elevadas durante periodos de servicio prolongados.
Aunque los aceites hidrotratados del grupo II son hoy el estándar de la lubricación industrial de uso general, las aplicaciones de alto par exigen cada vez más bases del grupo III (hidrocraqueo severo) o del grupo IV (polialfaolefinas, PAO), las mismas categorías de aceite base que se comparan en detalle en nuestra guía de aceites base sintéticos frente a minerales (en inglés). Estas bases ofrecen una estabilidad a la oxidación superior y un índice de viscosidad alto, que impide que el fluido se adelgace en exceso a alta temperatura o se espese de forma peligrosa en los arranques en frío, y así asegura que exista siempre una película lubricante estable (sobre el índice de viscosidad, en inglés).
- Grupo I (refinado con solvente): históricamente la base de referencia, pero hoy limitado a sistemas industriales menos exigentes por su mayor contenido de azufre y su menor resistencia a la oxidación.
- Grupo II (hidrotratado): el caballo de batalla de la industria moderna, con una pureza excepcional y mejoras importantes en estabilidad térmica frente a los aceites minerales tradicionales.
- Grupo III (hidrocraqueo severo): ofrece un desempeño similar al sintético en índice de viscosidad y estabilidad, y suele usarse como alternativa económica en engranajes multigrado de alto desempeño.
- Grupo IV (PAO sintéticas): la mejor opción para servicio extremo, con los puntos de fluidez más bajos y la mayor resistencia a la degradación térmica bajo un cizallamiento mecánico severo.
2. Química de aditivos en la formulación de aceite para engranajes: la sinergia de la protección de extrema presión
El verdadero valor de ingeniería de un aceite para engranajes está en su paquete de aditivos, donde interacciones químicas complejas aportan una protección superficial que los aceites base no pueden sostener por sí solos. En entornos de alto par, la película elastohidrodinámica puede volverse demasiado delgada para evitar el contacto metal con metal, y por eso hace falta una barrera química secundaria. Se logra con la integración de aditivos de extrema presión (EP) y de químicas antidesgaste (AW) que permanecen inertes en condiciones normales, pero se activan justo cuando sube la temperatura instantánea de un punto de contacto (sobre los aditivos EP, en inglés).
La interacción más crítica en la formulación de un aceite para engranajes es la sinergia entre los compuestos de azufre y de fósforo, que sigue la misma lógica de paquete de aditivos que detallamos en nuestra guía de aditivos para lubricantes. El azufre actúa como un robusto agente antisoldadura, porque forma una película de sacrificio de sulfuro de hierro en los dientes del engranaje bajo presión extrema, mientras que el fósforo optimiza la reactividad y aporta propiedades antidesgaste que reducen la fatiga superficial a largo plazo. Equilibrar estos componentes es el reto central de todo formulador industrial, sobre todo al considerar la compatibilidad con materiales no ferrosos.
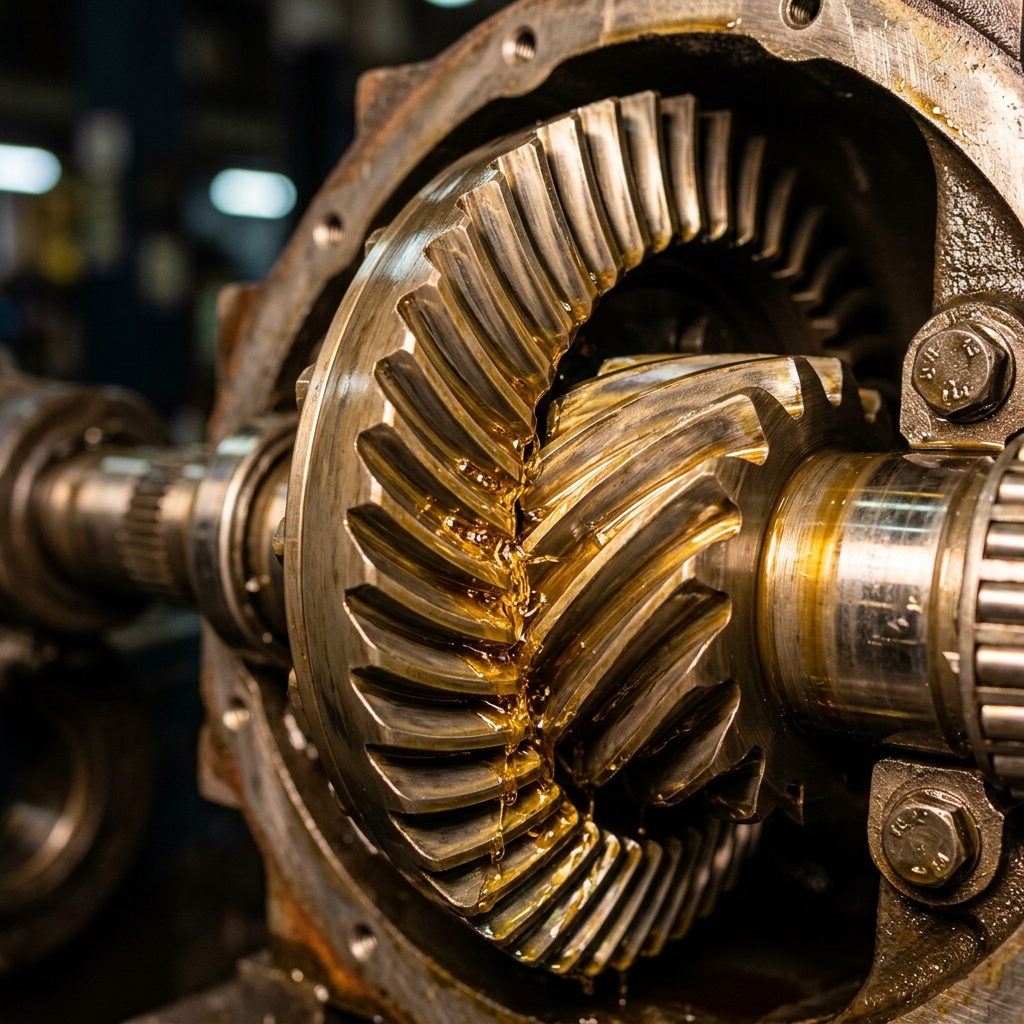
- Paquetes EP de azufre y fósforo: se forman mediante reacciones cuidadosamente equilibradas que crean capas de sacrificio protectoras solo en los puntos de contacto de alta temperatura.
- Modificadores de fricción: diseñados de forma específica para reducir la pérdida parásita de energía y optimizar el coeficiente de fricción en las zonas de deslizamiento del engrane.
- Mejoradores del índice de viscosidad (VII): polímeros de alta masa molecular que se expanden al subir la temperatura y reducen así la velocidad con que el aceite se adelgaza.
- Desactivadores de metales: críticos en formulaciones para sistemas con «metales amarillos» (latón o bronce), porque evitan el ataque químico del azufre activo.
3. Normas globales de desempeño: API y SAE
El cumplimiento técnico en la fabricación de aceites para engranajes lo rigen sobre todo el American Petroleum Institute (API) y la Society of Automotive Engineers (SAE). Para una empresa nueva o un fabricante consolidado, cumplir estos parámetros no es opcional: es el pasaporte para la aceptación del mercado y la validación mecánica. La distinción entre las clasificaciones API GL-4 y GL-5 de aceites para engranajes (explicación en inglés), por ejemplo, es una cuestión de concentración de aditivos y reactividad superficial pensada para arquitecturas mecánicas muy distintas.
Aunque los aceites GL-5 contienen altas concentraciones de aditivos EP adecuadas para las intensas presiones de deslizamiento de los ejes de engranajes hipoides, pueden ser perjudiciales en las cajas de cambios manuales. El azufre activo en alta concentración puede corroer los sincronizadores de bronce, con mala calidad de cambio y fallas prematuras de componentes, un problema de compatibilidad conceptualmente similar a los requisitos de fricción del embrague húmedo que tratamos en nuestra guía de aceite de motor para autos y motocicletas (en inglés). Entender estos matices permite a los formuladores crear aceites especiales «MT-1» o compatibles con sincronizadores que equilibran la protección con la vida útil de los componentes en los distintos enfoques regionales del mundo.
Clasificaciones y normas de los aceites para engranajes
La tabla siguiente repasa las especificaciones industriales dominantes y describe sus características de carga y sus exigencias químicas especiales.
4. Mezcla industrial: la hoja de ruta hacia el escalamiento comercial
Pasar de una formulación de laboratorio a un entorno de fabricación de gran volumen es una fase crítica conocida como transferencia de tecnología, que sigue la misma progresión por etapas que cubre nuestra guía de escalamiento del laboratorio al mercado (en inglés). En la industria de aceites para engranajes, esto exige una planta de mezcla de precisión equipada con homogeneización de alto cizallamiento y sistemas exactos de control de temperatura. Mantener un intervalo de temperatura específico, normalmente entre 45 °C y 60 °C, es esencial para que el paquete de aditivos se disuelva por completo y permanezca estable en el aceite base sin riesgo de degradación térmica de los polímeros más sensibles, con una lógica de mezcla comparable al proceso que describe nuestra guía de fabricación de aceite hidráulico.
El proceso de fabricación debe incorporar además una filtración de varias etapas para alcanzar los estrictos códigos de limpieza ISO que exigen los equipos industriales modernos. La contaminación por partículas puede actuar como abrasivo en las zonas de contacto de alto par, con desgaste acelerado y fallas prematuras. Para los consultores, establecer un sólido sistema de gestión de la calidad (SGC) que siga la consistencia entre lotes en cada paso es tan importante como la propia formulación.
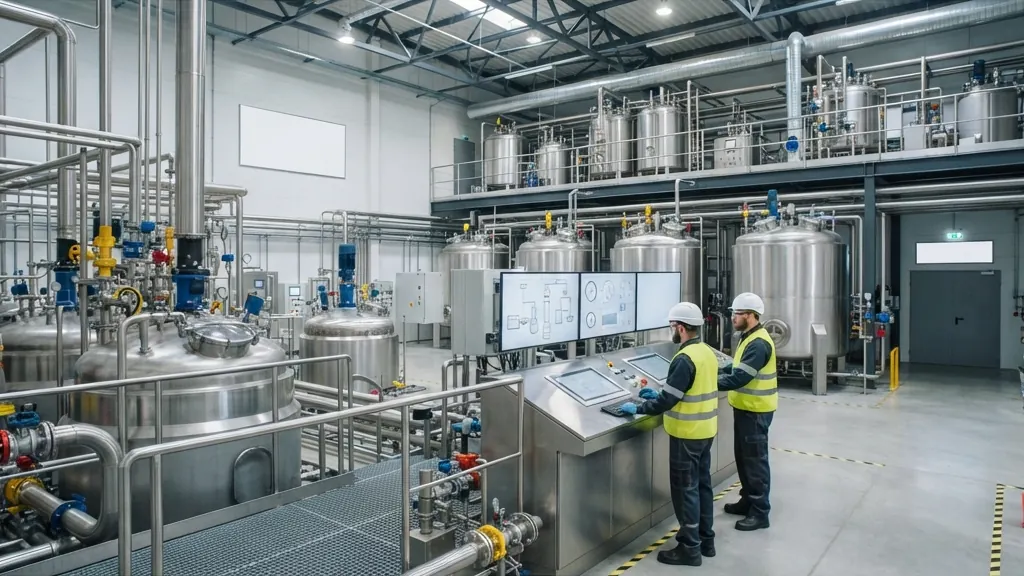
- Fase 1: carga del aceite base: cargar la proporción específica de bases en el recipiente de mezcla con agitación controlada.
- Fase 2: calentamiento y adición de polímeros: elevar la temperatura para facilitar la disolución de los mejoradores del índice de viscosidad y de los depresores del punto de fluidez.
- Fase 3: homogeneización de los aditivos: incorporar los paquetes EP/AW y asegurar una solución monofásica totalmente estable mediante mezcla de alto cizallamiento.
- Fase 4: filtración de pulido: pasar el fluido terminado por filtros de 5 o 10 micras para retirar los residuos microscópicos de fabricación.
5. Parámetros de calidad: validación de la integridad operativa
Un aceite para engranajes de alto desempeño se define no solo por su fórmula, sino por su capacidad de mantener las especificaciones técnicas en cada lote producido. El aseguramiento de la calidad (QA) en un laboratorio de lubricantes incluye una batería de ensayos ASTM normalizados que simulan las exigencias de la operación real. Estos parámetros aportan los datos empíricos necesarios para el posicionamiento, la validación por parte de las autoridades y la confianza del cliente en entornos industriales exigentes donde la falla no es una opción.
Además de la viscosidad cinemática a 40 °C y a 100 °C, un consultor industrial sénior busca datos multidimensionales, como el ensayo de corrosión en lámina de cobre (ASTM D130) y el ensayo de extrema presión de cuatro bolas. Estos resultados confirman que los aditivos EP se activarán justo cuando hace falta, sin atacar de forma prematura los metales de los componentes durante la operación normal, y garantizan un ciclo de mantenimiento predecible y seguro para el usuario final.
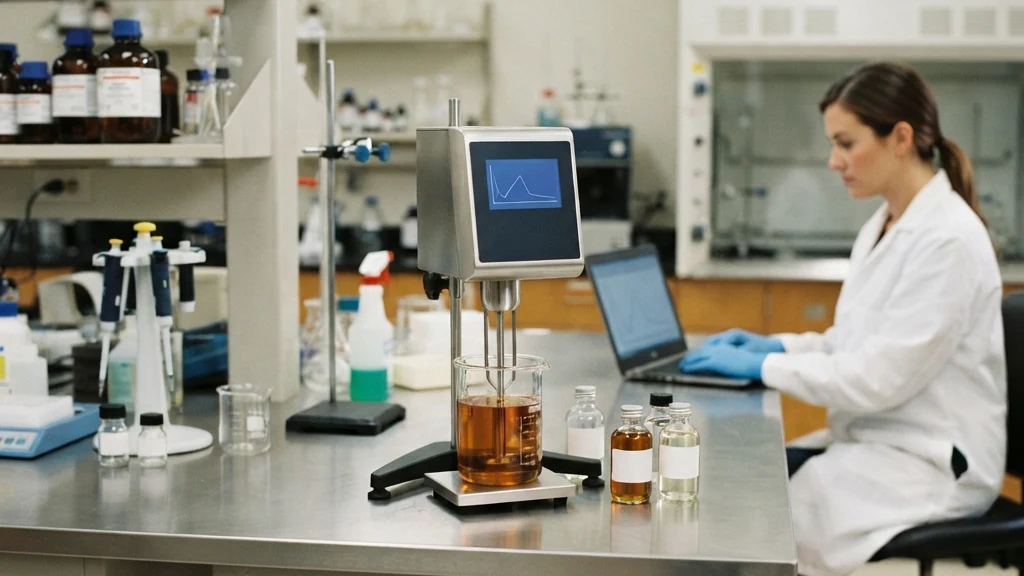
- Punto de inflamación (ASTM D92): evaluar la estabilidad y la seguridad del aceite en condiciones de calor extremo.
- Punto de fluidez (ASTM D97): determinar la temperatura más baja a la que el lubricante sigue siendo bombeable, para proteger los arranques en frío.
- Estabilidad de la espuma (ASTM D892): confirmar que el aceite no atrapará aire con agitación a alta velocidad, lo que comprometería la película lubricante.
- Demulsibilidad (ASTM D1401): medir la capacidad del aceite para separarse del agua, un factor crítico en reductores que operan en ambientes húmedos o con lavado a presión.
Preguntas frecuentes
¿Por qué el API GL-5 no siempre puede usarse en lugar del GL-4?
Es un error común pensar que un número «mayor» significa mejor. El GL-5 contiene casi el doble de concentración de aditivos EP que, aunque protegen los engranajes hipoides, pueden atacar químicamente (corroer) los metales amarillos de los sincronizadores de las cajas de cambios manuales. Use siempre la clasificación que especifica su equipo.
¿Qué significa el olor a «azufre activo» de los aceites para engranajes?
El olor penetrante característico es propio del paquete de aditivos de extrema presión. Indica la presencia de compuestos de azufre diseñados para reaccionar con las superficies de hierro bajo carga alta y evitar el gripado y la soldadura de los engranajes.
¿Pueden los aceites sintéticos para engranajes alargar el intervalo entre cambios de aceite?
Sí. Los aceites para engranajes sintéticos del grupo IV (PAO) tienen una estabilidad a la oxidación mucho mayor que los aceites minerales. Eso significa que resisten mejor el espesamiento y la formación de lodos con el tiempo, y permiten intervalos de servicio más largos sin sacrificar la protección mecánica.
¿Cómo afecta el cizallamiento mecánico a la viscosidad del aceite para engranajes?
Los dientes de los engranajes de alto par actúan como unas «tijeras» sobre los aditivos poliméricos. Los mejoradores del índice de viscosidad de menor calidad pueden romperse (cizallarse), y entonces el aceite se adelgaza de forma permanente y pierde su película protectora. Las formulaciones de calidad usan polímeros «estables al cizallamiento» para evitarlo.
¿Por qué se usa DIN 51517-3 en lugar de las clasificaciones API GL en los reductores industriales?
Las clasificaciones API GL se desarrollaron sobre todo para aplicaciones automotrices de ejes y transmisiones, mientras que la DIN 51517-3 (CLP) aborda de forma específica los requisitos de estabilidad a la oxidación, demulsibilidad y control de espuma de los reductores industriales estacionarios, que funcionan de forma continua durante años sin intervalo de cambio de aceite. Los fabricantes de engranajes industriales de Europa y Asia suelen especificar la DIN 51517-3 porque refleja mejor los ciclos de trabajo largos y continuos de los accionamientos de engranajes industriales cerrados.
¿Qué papel cumple el aceite base si los aditivos aportan la protección de extrema presión?
El aceite base forma la película lubricante hidrodinámica y elastohidrodinámica principal que separa las superficies de los dientes durante la operación normal, y determina el comportamiento viscosidad-temperatura del fluido, su estabilidad a la oxidación y su bombeabilidad a baja temperatura. Los aditivos EP solo actúan como barrera química secundaria cuando la película se vuelve demasiado delgada bajo una carga extrema, de modo que un aceite base de mala calidad compromete el desempeño aunque el paquete de aditivos esté bien diseñado.
¿Necesita apoyo técnico en formulación de lubricantes e ingeniería de mezcla?
Comente con el especialista industrial Absar Khan los límites de solubilidad de sus aditivos, el índice de estabilidad al cizallamiento (SSI) del índice de viscosidad, la estabilidad termo-oxidativa y los protocolos de mezcla para el escalamiento.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia interdisciplinaria que abarca la fabricación farmacéutica, los cosméticos y el cuidado personal, los productos químicos de cuidado doméstico e institucional, los aerosoles, los lubricantes y la ingeniería de procesos avanzada. Su trabajo integra varios ámbitos científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn