Detergente para lavavajillas: formulación, coadyuvantes y sistemas enzimáticos
La mayoría de los lavavajillas automáticos fallan por su química mucho antes que por su mecánica, y la causa de fondo casi siempre es la formulación. La formulación de un detergente para lavavajillas (detergente para lavaplatos en Colombia y Chile) se desarrolla en uno de los entornos de circuito cerrado más hostiles desde el punto de vista químico en las aplicaciones de consumo: alta presión de aspersión, temperatura elevada, agua de recirculación cargada de suciedad y límites estrictos de espuma, todo dentro de un ciclo de menos de 90 minutos. Las consecuencias de un producto mal formulado son inmediatas y visibles: manchas de agua, película, residuos grasos o corrosión del vidrio. Para los formuladores industriales que entran en el mercado de los limpiadores domésticos e industriales, entender las interdependencias entre coadyuvantes, surfactantes de baja espuma, sistemas enzimáticos y blanqueador de oxígeno activo marca la diferencia entre un producto que funciona y uno que fracasa en el punto de venta. Este artículo recorre cada capa funcional de la química —secuestro de iones por los coadyuvantes, comportamiento de los surfactantes según su punto de enturbiamiento, biocatálisis multienzimática, blanqueo con oxígeno activo, dispersión de la suciedad e ingeniería de fabricación— con el mecanismo y los criterios de decisión de cada una. La práctica de consultoría de Global Formulation ha guiado el desarrollo de productos para lavavajillas automático en los mercados de consumo, institucional y de marca privada, y los marcos de este artículo reflejan esa experiencia aplicada.
1. El entorno químico del lavavajillas automático
Para entender por qué la química del detergente para lavavajillas automático es tan específica, hay que entender la máquina en la que trabaja. Un lavavajillas automático moderno funciona como una cabina de aspersión cerrada: los brazos giratorios fuerzan el agua de lavado a través de boquillas finas a presiones de 0.1 a 0.3 bar, y esa misma agua recircula de forma continua durante todo el ciclo. Toda la suciedad que se retira de la vajilla vuelve al líquido de lavado y permanece en contacto con las demás superficies de la máquina. Esta dinámica de circuito cerrado implica que el sistema detergente no solo debe retirar la suciedad, sino también mantenerla en suspensión sin que se vuelva a depositar.
Las restricciones mecánicas imponen requisitos químicos estrictos que no existen en el lavado a mano ni en el de la ropa. La espuma es la primera restricción y la más absoluta: cualquier sistema de surfactantes que genere espuma estable bajo alto cizallamiento provocará cavitación en la bomba de aspersión y reducirá la presión del agua casi a cero, un fenómeno conocido como bloqueo por espuma (foam lock). El detergente también debe tolerar la variación de temperatura: los ciclos de lavado suelen subir de la temperatura ambiente a 45–65°C, y cada ingrediente activo debe seguir siendo estable y funcional en todo ese intervalo. Por último, como no hay fregado mecánico, el sistema químico debe lograr la eliminación completa de la suciedad solo con química, lo que exige coordinar con precisión coadyuvantes, surfactantes, enzimas y blanqueador, que actúan al mismo tiempo sobre distintos tipos de suciedad.
La interacción entre estas restricciones es lo que hace genuinamente difícil la formulación. Un coadyuvante que funciona bien a 45°C puede rendir menos a 65°C. Una enzima que sobrevive a un pH alcalino puede perder actividad por encima de 55°C. Cada activo del sistema debe validarse no solo dentro de su propia ventana de desempeño, sino también por su compatibilidad con todos los demás activos en todo el intervalo de condiciones de operación de la máquina, y de ahí que la capa de coadyuvantes deba diseñarse primero.
2. Coadyuvantes: secuestro de iones y regulación del pH
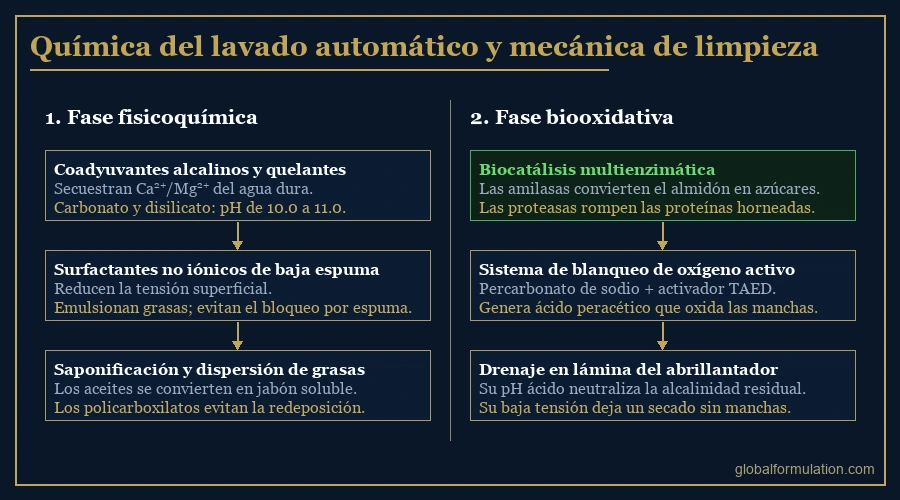
Los coadyuvantes (builders) son la capa química fundamental de cualquier detergente para lavavajillas. Cumplen tres tareas simultáneas: regular el líquido de lavado al pH muy alcalino que exige la saponificación de las grasas, secuestrar los iones calcio y magnesio del agua dura que de otro modo precipitarían como incrustaciones, y ayudar a dispersar las partículas de suciedad retiradas para que permanezcan en suspensión. Históricamente, el tripolifosfato de sodio (STPP) cumplía las tres funciones con una eficiencia excepcional, pero las restricciones regulatorias sobre el fósforo en las aguas residuales —aplicadas mediante marcos como el Reglamento europeo de detergentes— han convertido la formulación sin fosfatos en el estándar de la industria.
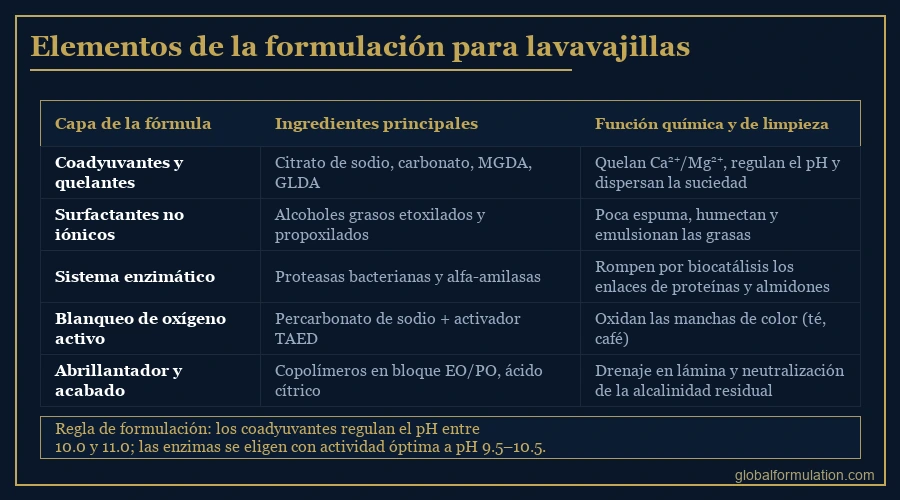
Los coadyuvantes modernos sustituyen al STPP por una red de varios componentes. El carbonato de sodio y el disilicato de sodio aportan la alcalinidad y la regulación del pH en el intervalo de 10.0–11.0 que requiere la saponificación de los triglicéridos. El metasilicato de sodio aporta una función adicional: forma una película de pasivación sobre las superficies de acero inoxidable y de vidrio que las protege del ataque del líquido de lavado, muy alcalino. Para el secuestro de calcio y magnesio, los formuladores suelen combinar varios quelantes orgánicos con perfiles de desempeño complementarios.
| Tipo de coadyuvante | Función principal | Limitación clave |
|---|---|---|
| Carbonato de sodio / disilicato de sodio | Alcalinidad y regulación del pH | Sin capacidad de quelación |
| Citrato de sodio | Quelación biodegradable de Ca²⁺/Mg²⁺ | La constante de unión disminuye a alta temperatura |
| MGDA (ácido metilglicinodiacético) | Quelación muy estable a temperatura elevada | Costo mayor que el del citrato |
| GLDA (ácido glutámico diacético) | Biodegradable, excelente a pH 10–11 | Menos eficaz por sí solo en agua muy dura |
| Metasilicato de sodio | Pasivación del vidrio y del acero y protección contra la corrosión | En niveles altos puede causar opacidad en la cristalería fina |
El cambio hacia los quelantes aminocarboxilatos —el MGDA y el GLDA en particular— se debe a su termoestabilidad. Las constantes de unión del citrato se degradan de forma notable por encima de 50°C, de modo que el citrato por sí solo no basta en los programas de lavado de alta temperatura. El MGDA mantiene una fuerte unión al calcio en todo el intervalo de temperaturas de lavado, lo que lo convierte en la base de los sistemas premium sin fosfatos en los mercados más exigentes. La química del agua dura frente a la que se diseñan estos quelantes se trata con más detalle en nuestra guía sobre los retos del agua dura en la formulación de detergentes (en inglés), y la disciplina de regulación del pH necesaria para mantener estable la ventana alcalina durante la vida útil se trata en nuestro artículo sobre la deriva del pH en los detergentes líquidos (en inglés).
3. Surfactantes de baja espuma y cinética del punto de enturbiamiento
La selección de surfactantes en el lavado automático de vajilla está totalmente condicionada por la espuma. Los surfactantes aniónicos convencionales —el sulfonato de alquilbenceno lineal (LAS) y el lauril éter sulfato de sodio (SLES), que son los caballos de batalla del lavado a mano y de la ropa— producen una espuma estable y voluminosa en las condiciones de alto cizallamiento de aspersión de un lavavajillas automático. Esa espuma causa cavitación de la bomba y bloqueo por espuma, y acaba por completo con el desempeño de limpieza. Por eso el sistema de surfactantes debe ofrecer dos propiedades opuestas al mismo tiempo: una emulsificación eficaz de la grasa y una supresión completa de la espuma.
La solución son los copolímeros en bloque de alcoholes grasos etoxilados-propoxilados: surfactantes no iónicos cuyo comportamiento térmico los hace especialmente adecuados para el lavado automático. Estas moléculas constan de una cadena alquílica lineal hidrofóbica rematada por un bloque hidrofílico de unidades de óxido de etileno (EO) y terminada en un extremo hidrofóbico de óxido de propileno (PO). A temperatura ambiente, el bloque de EO forma enlaces de hidrógeno con el agua y mantiene soluble el surfactante. Cuando el líquido de lavado se calienta por encima del punto de enturbiamiento —que normalmente se diseña entre 25°C y 40°C—, esos enlaces de hidrógeno se rompen, el surfactante se vuelve insoluble y se separa en fases, y forma la dispersión turbia característica que da nombre al fenómeno.
Por encima del punto de enturbiamiento, el surfactante separado en fases actúa como un potente antiespumante: se extiende sobre la interfase aire-agua de cualquier burbuja de espuma, desestabiliza la delgada película líquida y la colapsa. Al mismo tiempo, la cola hidrofóbica sigue humectando las superficies plásticas cubiertas de grasa, y el surfactante se redistribuye para emulsionar las grasas que libera la saponificación alcalina. Este desempeño de doble modo —antiespumante y limpiador a la vez— es lo que hace indispensables los copolímeros en bloque de EO/PO en la química del lavavajillas automático. Una comparación más detallada de los sistemas de surfactantes en distintas categorías de producto está disponible en nuestra guía de formulación de detergentes en polvo frente a líquidos.
El punto de enturbiamiento no es una propiedad fija: cambia con la dureza del agua, con la fuerza iónica y con la presencia de otros activos en el líquido de lavado. Los formuladores deben validar el comportamiento del punto de enturbiamiento en agua de lavado representativa, no en agua desionizada de laboratorio, antes de definir la selección de surfactantes para un mercado específico.
4. Biocatálisis multienzimática: proteasas y amilasas
La química alcalina maneja con eficiencia la saponificación de las grasas, pero falla frente a dos de las suciedades alimentarias más comunes en la vajilla: los depósitos secos de proteína y los almidones gelatinizados. La albúmina de huevo adherida a la cerámica, las películas de caseína de la leche y las películas de almidón de la pasta o de la papa forman matrices densas y entrecruzadas que el agua alcalina puede hinchar, pero no disolver, dentro de un ciclo de 90 minutos. Las pastillas premium para lavavajillas automático resuelven este problema con biocatálisis multienzimática: una combinación de hidrolasas específicas para cada sustrato que despolimerizan con rapidez estas suciedades en fragmentos solubles.
Dos clases de enzimas son esenciales en todo sistema de alto desempeño. Las serina proteasas de tipo subtilisina atacan los enlaces peptídicos que mantienen unidas las cadenas de proteína y fragmentan las matrices proteicas insolubles en péptidos cortos y aminoácidos muy solubles en agua. Las alfa-amilasas actúan sobre los enlaces alfa-1,4-glucosídicos de los almidones gelatinizados y convierten las películas pegajosas de almidón en dextrinas solubles y azúcares simples que se enjuagan en segundos. Ambas clases deben seleccionarse por su estabilidad a pH alcalino —su actividad óptima debe caer en el intervalo de pH 9.5–10.5 del líquido de lavado— y por su estabilidad térmica entre 45 y 65°C.
La bioquímica de las proteasas de subtilisina —incluidos su mecanismo catalítico, la ingeniería de su estabilidad alcalina y la tecnología de granulación para incorporarlas a los detergentes— está bien documentada en la literatura científica y es la base de la tecnología moderna de detergentes enzimáticos. Una tercera clase de enzimas, las lipasas, se incorpora cada vez más a las formulaciones premium para hidrolizar los enlaces éster de los triglicéridos y complementar la saponificación alcalina con una eliminación enzimática de la grasa a temperaturas más bajas. La clase más amplia de formulaciones de limpieza bioenzimática basadas en este mismo principio de biocatálisis se trata en nuestra guía de limpiadores enzimáticos (en inglés).
5. Sistemas de blanqueo de oxígeno activo para oxidar manchas
Las manchas de color del té, el café, el vino y los jugos de fruta resisten tanto la saponificación alcalina como la hidrólisis enzimática, porque sus cromóforos —polifenoles, flavonoides y carotenoides— son moléculas orgánicas pequeñas y muy conjugadas que se unen a las superficies por enlaces de hidrógeno y adsorción física, y no por enlaces químicos covalentes. La única química eficaz contra estas manchas es la oxidación, que rompe los sistemas de dobles enlaces conjugados responsables del color. Las formulaciones modernas para lavavajillas automático la logran con un sistema de blanqueo de oxígeno activo a baja temperatura, diseñado para generar especies oxidantes reactivas dentro de la ventana de temperatura del ciclo de lavado.
El sistema se basa en el percarbonato de sodio —un aducto sólido de carbonato de sodio y peróxido de hidrógeno— combinado con tetraacetiletilendiamina (TAED) como activador del blanqueo. Al disolverse en el líquido de lavado, el percarbonato de sodio libera peróxido de hidrógeno. Por sí solo, el peróxido de hidrógeno es un oxidante demasiado lento por debajo de unos 60°C para eliminar las manchas dentro del tiempo del ciclo. El TAED reacciona con el peróxido de hidrógeno por perhidrólisis y genera ácido peracético in situ, una especie oxidante mucho más reactiva que rompe con rapidez los enlaces de los cromóforos conjugados y deja las manchas incoloras y solubles en agua.
Para las aplicaciones de lavado institucional que requieren mayor velocidad de lavado y ciclos más cortos hay activadores de blanqueo alternativos. El nonanoiloxibencensulfonato de sodio (NOBS) genera perácido nonanoico, eficaz a temperaturas más bajas. Los complejos de manganeso con ligandos de triazaciclononano (Mn-TACN) son catalizadores de blanqueo que potencian la acción de los blanqueadores de oxígeno como el percarbonato. Entender qué vía de oxidación conviene más a la aplicación y al perfil de temperatura de lavado es una decisión de formulación crítica, que debe validarse con ensayos de lavado en la máquina de destino antes del escalamiento (la guía ASTM D3556 describe cómo medir el desempeño de un detergente por la acumulación de manchas y película sobre el vidrio).
6. Polímeros dispersantes de suciedad y agentes antirredeposición
Retirar la suciedad de una superficie es solo la mitad del trabajo; la otra mitad es evitar que esa suciedad se deposite en otro lugar. En una máquina de circuito cerrado con recirculación, cada partícula desprendida de un plato queda de inmediato disponible para depositarse sobre otro. Sin un sistema antirredeposición específico, un detergente que retira bien la suciedad igualmente dejará la cristalería con película y manchas, y los cubiertos con residuos arenosos, al final del ciclo. Los polímeros policarboxilatos resuelven este problema con dos mecanismos simultáneos, que actúan sobre las suciedades minerales y orgánicas.
Los principales agentes antirredeposición en el lavado automático son los policarboxilatos: homopolímeros hidrosolubles de acrilato de sodio o copolímeros de ácido acrílico y ácido maleico. Su primer mecanismo es la inhibición mineral de umbral: las cadenas de policarboxilato se adsorben sobre las superficies de los microcristales incipientes de carbonato de calcio, alteran sus caras de crecimiento y evitan su agregación. Así el carbonato se mantiene suspendido como una dispersión coloidal estable, en lugar de formar incrustaciones macroscópicas. Su segundo mecanismo es la dispersancia electrostática: los densos grupos carboxilato aniónicos a lo largo del esqueleto del polímero se adsorben sobre las partículas de suciedad desprendidas y les confieren una fuerte carga superficial negativa. Esa carga provoca una repulsión electrostática mutua entre las partículas y las mantiene dispersas en el líquido de lavado hasta que el ciclo de drenaje las elimina.
La combinación de la inhibición de umbral y de la dispersión electrostática hace que los policarboxilatos protejan durante todo el ciclo de suciedad, ya que evitan tanto el depósito de incrustaciones minerales como la readhesión de la suciedad orgánica. Por eso los policarboxilatos aparecen en prácticamente todas las formulaciones comerciales sin fosfatos para lavavajillas automático, y por eso su peso molecular y su densidad de carga deben ajustarse con cuidado a la dureza del agua del mercado de destino.
El peso molecular es la variable de selección más importante. Los polímeros de menor peso molecular (1,000–5,000 Da) destacan en la inhibición de incrustaciones por umbral. Los grados de mayor peso molecular (10,000–70,000 Da) ofrecen una suspensión de la suciedad y un desempeño antirredeposición más fuertes frente a las partículas orgánicas. Los mercados con agua muy dura —por encima de 300 ppm como CaCO₃— suelen requerir una mezcla de ambos grados para cubrir todo el requisito de desempeño, una decisión de formulación que debe tomarse con el perfil de agua de la región de destino a la vista y no suponerse a partir de una especificación genérica.
7. Ingeniería industrial de fabricación y mezclado
El mezclado de detergentes para lavavajillas automático plantea desafíos de ingeniería de procesos bastante más complejos que la fabricación de detergentes en polvo o líquidos estándar. La dificultad fundamental es que varios activos clave —el percarbonato, las enzimas y los surfactantes no iónicos líquidos— son química o físicamente incompatibles entre sí en un medio acuoso mezclado y deben manejarse por separado durante la mayor parte del proceso de fabricación. Estos productos se venden en tres formatos, cada uno con requisitos de proceso propios.
El detergente en polvo para lavavajillas automático se fabrica por mezcla en seco de coadyuvantes inorgánicos, percarbonato y preparaciones enzimáticas granuladas en una mezcladora de cintas o de lecho fluidizado. El reto es incorporar el surfactante no iónico líquido: si se rocía directamente sobre los ingredientes secos, provoca aglomeración y apelmazamiento. La solución habitual es preadsorber el surfactante líquido sobre un material portador poroso —silicato de sodio o gránulos de zeolita— antes de la mezcla en seco, para convertir el líquido en un sólido de libre flujo. El control de calidad debe verificar la densidad aparente, la humedad por titulación de Karl Fischer, el contenido de oxígeno activo y la retención de la actividad enzimática al final de la mezcla.
La fabricación de pastillas multicompartimento es el formato técnicamente más exigente. Las prensas rotativas de alta velocidad deben comprimir cada capa con fuerzas calibradas con precisión: una compresión excesiva produce pastillas demasiado densas para disolverse dentro del tiempo del ciclo, y una compresión insuficiente produce pastillas que se desmoronan durante el empaque. El polietilenglicol actúa como aglutinante seco y plastificante, aporta integridad mecánica y acelera la disolución. Los compartimentos de enzimas y de blanqueador deben estar físicamente separados, ya que cualquier transferencia de humedad entre ellos durante el almacenamiento provocará a la vez la descomposición del percarbonato y la autodegradación de las enzimas.
Las formulaciones líquidas y en gel enfrentan quizá el desafío de estabilidad más severo. La matriz muy alcalina y rica en agua degrada de inmediato el percarbonato y aporta la fase acuosa que desencadena la autodegradación enzimática. Estos formatos requieren o bien separar por completo el blanqueador en un envase de doble cámara que solo mezcla al dosificar, o bien reemplazar el percarbonato por oxidantes alternativos estables en solución acuosa alcalina. Las marcas que se acercan por primera vez a este segmento deben acudir a un consultor de formulación de productos con experiencia para evaluar la viabilidad de la fabricación por contrato frente a la inversión en mezclado propio antes de comprometerse con una estrategia de formato. Las marcas que entran en la categoría adyacente del lavado a mano de la vajilla —un producto complementario de menor complejidad pero mayor volumen— pueden encontrar un desglose orientado a quienes empiezan en nuestra guía del negocio de fabricación de lavavajillas líquido (en inglés).
8. Matriz de parámetros técnicos: los sistemas activos del detergente para lavavajillas
Cada activo de una formulación para lavavajillas automático tiene una ventana de desempeño definida por el pH, la temperatura, la fuerza iónica y la compatibilidad con los demás componentes. Cuando un producto rinde por debajo de lo esperado —manchas de agua, película, residuos o manchas persistentes—, la causa de fondo casi siempre es un desajuste entre una de estas ventanas y las condiciones reales de operación de la máquina o del suministro de agua de destino. La matriz siguiente asigna a cada capa funcional su mecanismo principal y el parámetro clave que debe validarse para que esa capa contribuya al desempeño global del sistema.
| Capa funcional | Activos representativos | Mecanismo principal | Parámetro clave de desempeño |
|---|---|---|---|
| Coadyuvantes alcalinos | Carbonato de sodio, disilicato de sodio, metasilicato | Saponificación de grasas; pasivación del vidrio y del acero | Regulación del pH en el intervalo de 10.0–11.0 |
| Quelantes orgánicos | Citrato, MGDA-Na₃, GLDA-Na₄ | Secuestro de Ca²⁺/Mg²⁺; previene las incrustaciones minerales | Constante de estabilidad a una temperatura de lavado de 55°C |
| Surfactantes de baja espuma | Copolímeros en bloque de alcoholes grasos EO/PO | Emulsificación de grasas; antiespumante por punto de enturbiamiento | Punto de enturbiamiento (objetivo: 25–40°C) |
| Complejo enzimático | Proteasa de subtilisina, alfa-amilasa | Hidrólisis de las suciedades de proteína y almidón | Actividad a pH 9.5–10.5 y 45–65°C |
| Sistema de blanqueo de oxígeno | Percarbonato de sodio + TAED | Oxidación de cromóforos mediante ácido peracético | Liberación de oxígeno activo y activación con TAED a la temperatura de lavado |
| Polímeros dispersantes | Poliacrilato, copolímero acrílico-maleico | Inhibición mineral de umbral; dispersión electrostática | Peso molecular ajustado a la dureza del agua |
Diseñar una formulación que optimice las seis capas a la vez, sin conflictos entre ingredientes, es el reto central del desarrollo de detergentes para lavavajillas automático. Cada capa afecta a las demás: la alta alcalinidad puede degradar la actividad enzimática, el percarbonato compite con los quelantes por las condiciones de estabilidad, y el punto de enturbiamiento del surfactante debe ajustarse a la temperatura real de lavado del parque de electrodomésticos del mercado de destino. Lograr este equilibrio es lo que distingue a los productos que ganan compras repetidas de los que generan reclamaciones de garantía y reformulaciones costosas.
9. Cómo tomar las decisiones de formulación correctas
La formulación de un detergente para lavavajillas automático no es un problema de química único, sino un problema de ingeniería secuencial en el que cada decisión condiciona la siguiente. El sistema de coadyuvantes fija la ventana de pH, que determina qué grados de enzima son viables, lo que a su vez limita la elección del activador de blanqueo, que retroalimenta los requisitos del formato de envase. Un formulador que optimice cada capa por separado armará un producto con seis buenos ingredientes que entran en conflicto entre sí en el líquido de lavado. La única forma de evitarlo es tratar la formulación como un sistema desde la primera decisión.
La decisión temprana más importante es el formato. El polvo ofrece la mayor flexibilidad de formulación y la menor complejidad de fabricación, pero pierde cuota de mercado frente a las pastillas y a los formatos de dosis unitaria, que alcanzan márgenes más altos. Las pastillas imponen los retos de ingeniería de compresión y de segregación de compartimentos descritos en la sección 7, pero también permiten una dosificación precisa y la química de liberación secuencial que el polvo no puede lograr. Los formatos líquidos ofrecen comodidad, pero exigen un envase de doble cámara o una reformulación completa del sistema de blanqueo, una compensación de costo y complejidad que muchas marcas subestiman antes de entrar en este segmento.
La segunda decisión es la dureza del agua del mercado. Una formulación optimizada para los mercados de agua blanda de Escandinavia depositará incrustaciones sobre todas las superficies en mercados de agua dura, como los del Medio Oriente. La carga de coadyuvantes, la distribución del peso molecular del policarboxilato y las proporciones de la mezcla de quelantes dependen de la dureza del agua. Lanzar un producto sin una validación ajustada a la dureza es la razón más frecuente por la que estos productos fracasan al entrar en el mercado. Defina el perfil de agua de destino antes de la primera prueba de banco y construya cada capa de la formulación en torno a él. Para la categoría de limpiadores domésticos e industriales en general, el mismo principio de partir del sistema se aplica a todos los tipos de producto, incluidos los detergentes líquidos de uso general que se tratan en nuestra guía de formulación de detergentes líquidos.
Preguntas frecuentes
¿Cuál es la función principal de los coadyuvantes quelantes en los detergentes para lavavajillas sin fosfatos?
Las formulaciones para lavavajillas sin fosfatos dependen de agentes quelantes como el citrato de sodio, el GLDA y el MGDA para secuestrar los iones calcio y magnesio presentes en el agua dura. Al unir estos cationes multivalentes mediante química de coordinación, los coadyuvantes evitan que precipiten con los componentes aniónicos o que formen incrustaciones minerales insolubles sobre la cristalería y las superficies de acero inoxidable. Sin una quelación eficaz, los iones del agua dura desactivarían con rapidez el sistema de limpieza y dejarían depósitos blancos en forma de película sobre la vajilla después de cada ciclo, la queja de calidad más común de los consumidores en los mercados con suministro de agua dura.
¿Por qué los surfactantes que se usan en el lavado automático de vajilla deben tener un punto de enturbiamiento bajo?
Los lavavajillas automáticos generan un intenso cizallamiento mecánico con los brazos de aspersión giratorios, lo que crea las condiciones en que los surfactantes de alta espuma provocan cavitación de la bomba, una pérdida total de la presión de lavado conocida como bloqueo por espuma. Los surfactantes no iónicos de baja espuma resuelven el problema mediante su comportamiento de punto de enturbiamiento: a temperaturas superiores a él (normalmente 25–40°C), estos surfactantes se separan en fases de la solución y actúan como antiespumantes activos, sin perder su capacidad humectante ni su capacidad de emulsionar grasas.
El punto de enturbiamiento debe ajustarse con cuidado para que quede de forma fiable por debajo de la temperatura de operación del lavado, de modo que esta transición antiespumante ocurra en cada ciclo, sea cual sea el tamaño de la carga o la variación de la temperatura del agua de entrada.
¿Cómo cooperan las proteasas y las amilasas en una formulación para lavavajillas?
Las proteasas y las amilasas atacan tipos de suciedad fundamentalmente distintos. Las proteasas de subtilisina hidrolizan los enlaces peptídicos de las proteínas horneadas y adheridas —albúmina de huevo, caseína de la leche, proteínas de la carne— y rompen las matrices insolubles en péptidos cortos y solubles que se enjuagan con facilidad. Las alfa-amilasas atacan los enlaces alfa-1,4-glucosídicos de los almidones gelatinizados de la pasta, el arroz y las papas, y los convierten en dextrinas solubles y azúcares simples. Juntas descomponen las dos categorías más difíciles de suciedad orgánica de los alimentos, que la química alcalina de los surfactantes por sí sola no puede eliminar dentro del tiempo de un ciclo típico de lavavajillas.
El reto de ingeniería clave es evitar que las proteasas degraden las amilasas coformuladas. En las pastillas esto se logra con la segregación física en capas comprimidas distintas; en los sistemas líquidos requiere inhibidores de proteasa de boro y poliol que desactivan la enzima hasta que se diluye en el agua de lavado.
¿Cuál es el mecanismo del sistema de blanqueo de oxígeno activo de las pastillas para lavavajillas?
El sistema de blanqueo combina percarbonato de sodio —un aducto sólido de carbonato de sodio y peróxido de hidrógeno— con tetraacetiletilendiamina (TAED) como activador del blanqueo. Al disolverse, el percarbonato libera peróxido de hidrógeno en el líquido de lavado. Por sí solo, el peróxido de hidrógeno es un oxidante relativamente lento por debajo de 60°C; el TAED reacciona con él por perhidrólisis y genera ácido peracético in situ. El ácido peracético es un oxidante muy reactivo a baja temperatura que rompe los dobles enlaces conjugados de los cromóforos —polifenoles en el té y el café, carotenoides en los jugos de fruta— y deja las manchas incoloras y solubles en agua dentro del tiempo del ciclo.
¿Cómo evitan los policarboxilatos la película y las manchas en la cristalería?
Los policarboxilatos evitan la película y las manchas mediante dos mecanismos simultáneos. Como inhibidores minerales de umbral, se adsorben sobre las superficies de los microcristales incipientes de carbonato de calcio y distorsionan su geometría de crecimiento, y evitan así su agregación en incrustaciones visibles sin necesidad de una unión estequiométrica con el calcio, un uso mucho más eficiente del polímero en relación con la cantidad de calcio en solución.
Como dispersantes, los densos grupos carboxilato aniónicos a lo largo del esqueleto del polímero se adsorben sobre las partículas de suciedad desprendidas y les confieren una fuerte carga superficial negativa, lo que causa una repulsión electrostática mutua que las mantiene suspendidas en el líquido de lavado en lugar de depositarse sobre la cristalería. La combinación de estos dos mecanismos explica por qué los policarboxilatos aparecen en prácticamente todas las formulaciones comerciales para lavavajillas automático.
¿Por qué el abrillantador debe tener un pH ácido?
Los abrillantadores cumplen dos objetivos, y un pH ácido sirve a ambos. Primero, el ciclo de lavado arrastra alcalinidad hacia el agua de enjuague; los ácidos orgánicos del abrillantador —normalmente ácido cítrico— neutralizan esa alcalinidad, regulan el pH del enjuague a aproximadamente 3.0–5.0 y mantienen los minerales de dureza residuales en sus formas iónicas solubles, en lugar de dejar que precipiten como depósitos de carbonato sobre la vajilla.
Segundo, la tensión superficial ultrabaja que aportan los surfactantes no iónicos de baja espuma del abrillantador hace que el agua escurra como una lámina continua y delgada —drenaje en lámina— y no como gotas discretas. Las gotas dejan depósitos minerales circulares al evaporarse; el drenaje en lámina no deja residuos. La combinación de un pH ácido y de surfactantes de baja tensión superficial es lo que produce el acabado impecable y de secado rápido que distingue a un sistema de lavavajillas automático de alta calidad.
¿Cuáles son los principales retos de ingeniería en la fabricación de pastillas para lavavajillas multicompartimento?
La fabricación de pastillas multicompartimento exige controlar al mismo tiempo la integridad mecánica de la pastilla, la compatibilidad química entre capas y la secuencia precisa de disolución. La fuerza de compresión aplicada a cada capa debe quedar dentro de una ventana estrecha: si es demasiado alta, las pastillas resultan demasiado densas para disolverse dentro del tiempo del ciclo, y si es demasiado baja, se desmoronan durante el empaque y el transporte. El polietilenglicol actúa como aglutinante seco y plastificante para ampliar esta ventana de proceso.
Los compartimentos de enzimas y de blanqueador deben estar físicamente separados, porque las proteasas degradan las demás enzimas coformuladas en fase acuosa y el percarbonato se descompone con rapidez en presencia de humedad. La película protectora de los compartimentos rellenos de líquido debe diseñarse para romperse a la temperatura y en el momento del ciclo adecuados, de modo que libere los activos del abrillantador justo cuando se necesitan y no antes. Estas restricciones hacen que el escalamiento de las pastillas multicompartimento sea una de las operaciones más intensivas en procesos de toda la fabricación de detergentes de consumo.
¿Necesita apoyo experto en formulación?
Nuestro equipo ofrece consultoría técnica integral, desde el desarrollo químico y el escalamiento hasta el diseño de la planta y la estrategia regulatoria.
Solicite una consulta gratuita