Errores de formulación de lubricantes: 7 fallas costosas que todo emprendedor químico debe evitar
Diseñar lubricantes de primera calidad exige un equilibrio delicado entre la compatibilidad química, la estabilidad molecular y la escalabilidad industrial. Para las empresas emergentes y los emprendedores que ingresan al negocio de la fabricación, los errores de formulación de lubricantes, incluso un descuido menor en la interacción de los aditivos o en la elección del aceite base, pueden provocar una falla (fallo en España) catastrófica del producto, retiros del mercado muy costosos y la pérdida a largo plazo de la autoridad técnica. Formular estos fluidos avanzados no consiste solo en mezclar aceites, sino en controlar con maestría sistemas químicos complejos que trabajan bajo un esfuerzo mecánico severo.
Índice
- 1. Precipitación de aditivos y retos de solubilidad
- 2. Inestabilidad del índice de viscosidad por cizallamiento
- 3. Antagonismo del aceite base e incompatibilidad entre grupos
- 4. Oxidación térmica y agotamiento de los antioxidantes
- 5. Fallas por espuma y arrastre de aire
- 6. Errores de desemulsificación y de separación del agua
- 7. Cizallamiento al escalar e inconsistencia del proceso
- 8. Preguntas frecuentes estratégicas y orientación industrial
El negocio de la fabricación de lubricantes es, en esencia, un juego de precisión molecular. Aunque muchos emprendedores se concentran en el marketing y la marca de sus aceites terminados, las utilidades de la industria y la viabilidad a largo plazo se generan con una estabilidad de formulación absoluta. Un lubricante no es una simple mezcla física: es un sistema químico muy complejo en el que los aceites base y los aditivos de desempeño interactúan de forma dinámica dentro de una envolvente térmica y mecánica específica. Cuando fallan estas interacciones moleculares críticas, las fallas resultantes, desde la formación de lodos hasta el desgaste metal con metal, pueden destruir una marca de fabricación de la noche a la mañana.
Nuestro objetivo general en Global Formulation es cerrar la brecha entre los conceptos de laboratorio y la realidad industrial. En esta guía técnica analizamos los siete errores de formulación de lubricantes más comunes y costosos que afectan a las plantas modernas de mezclado de aceites durante la producción a escala piloto y comercial. Al entender estos obstáculos de ingeniería, podrá proteger su inversión en fabricación química, garantizar la confiabilidad de su producto y consolidar su marca como líder en autoridad técnica.
1. Precipitación de aditivos y retos de solubilidad
Una de las fallas técnicas más frecuentes en las formulaciones nuevas de lubricantes es el fenómeno conocido como precipitación de aditivos (additive fallout). Ocurre cuando los aditivos de desempeño, como los detergentes, los dispersantes o los antidesgaste, no permanecen en solución estable dentro del aceite base. En lugar de proteger, estos productos químicos vitales precipitan de la mezcla y forman un sedimento pegajoso y granuloso en el fondo del recipiente o, peor aún, en los conductos de aceite de la maquinaria.
Lograr una suspensión estable de los aditivos a largo plazo exige que los ingenieros químicos entiendan las diferencias de polaridad entre los grupos de aceites base (artículo en inglés de Wikipedia) y los paquetes de aditivos. Los aceites base del grupo II y del grupo III, aunque tienen una pureza superior (definida por el API como al menos 90% de saturados y 0.03% de azufre o menos), tienen un poder solvente natural considerablemente menor que el del grupo I. En consecuencia, pueden requerir componentes de «refuerzo» adicionales, como ésteres sintéticos o portadores minerales de alto poder solvente, para mantener en suspensión paquetes de aditivos complejos.
Gestionar los límites de solubilidad es un paso innegociable en la fase inicial del diseño del producto. Si se superan esos límites, las propiedades físicas del fluido se degradan con rapidez y provocan obstrucciones por flujo en frío y falta de aditivos en los puntos críticos de fricción:
- Límites de poder solvente: cada grupo de aceite base tiene un umbral de saturación estricto para determinadas estructuras químicas.
- Sensibilidad a la temperatura: un enfriamiento rápido después del mezclado puede sacar de solución a los aditivos y causar la precipitación en frío (Cold Fallout).
- Incompatibilidad de paquetes: mezclar paquetes de aditivos de distintos proveedores sin pruebas de compatibilidad suele provocar antagonismo químico y precipitación.
Para más detalles sobre cómo elegir los portadores adecuados y evitar la precipitación, consulte nuestra guía completa sobre los aditivos en los lubricantes.
2. Inestabilidad del índice de viscosidad por cizallamiento
El índice de viscosidad (artículo en inglés de Wikipedia) es la propiedad más importante de cualquier lubricante; se calcula según la norma ASTM D2270 como una medida adimensional de cuánto cambia la viscosidad de un fluido con la temperatura. Para crear aceites multigrado (como el 10W-40), los formuladores usan mejoradores del índice de viscosidad (VII): polímeros grandes, de cadena larga, que se expanden y se contraen con los cambios de temperatura. Un error común entre los emprendedores es elegir polímeros VII de bajo costo con poca estabilidad al cizallamiento. En el entorno de alta presión de un motor o de una caja de engranajes, estos polímeros se «cizallan», es decir, se cortan literalmente en trozos más pequeños, y el aceite pierde su viscosidad de forma permanente.
La pérdida permanente de viscosidad provoca fugas internas, una menor película de aceite y, al final, el contacto entre superficies metálicas. Esta falla es especialmente peligrosa porque a menudo ocurre de forma gradual durante la operación del equipo. Cuando el usuario nota la caída de la presión de aceite, el daño mecánico ya es irreversible. Para un análisis técnico más profundo de la química de los polímeros y de los mecanismos de cizallamiento, consulte nuestra guía especializada sobre los mejoradores del índice de viscosidad en aceites de motor (en inglés). Para lograr utilidades altas en la industria hay que usar polímeros de SSI bajo, es decir, de alta estabilidad al cizallamiento, que mantengan su integridad estructural durante todo el intervalo de servicio.
3. Antagonismo del aceite base e incompatibilidad entre grupos
Los lubricantes modernos se clasifican en cinco grupos distintos según su proceso de refinación y su composición química. Un error frecuente en el negocio de la fabricación es suponer que una formulación diseñada para aceites base del grupo I tendrá exactamente el mismo desempeño al pasar al grupo III o al grupo IV (PAO). En la realidad, la ausencia de aromáticos en los aceites sintéticos muy refinados puede alterar de forma drástica el funcionamiento de los aditivos dentro del sistema, en especial el de los hinchadores de sellos y el de los antioxidantes.
Esta «incompatibilidad entre grupos» suele causar contracción o endurecimiento de los sellos, con fugas de aceite y fallas prematuras de los componentes. Los emprendedores deben tener presente que los aceites base de alta pureza, aunque superiores en resistencia a la oxidación, ofrecen un poder lubricante y un poder solvente naturales deficientes. Compensar estas carencias exige una dosificación precisa de cosolventes y modificadores de fricción de carácter estrictamente técnico y específicos del perfil molecular del aceite base.
Comparación de las propiedades de los grupos de aceites base
La tabla siguiente resume los parámetros químicos críticos de los distintos grupos de aceites base y las limitaciones de poder solvente y de compatibilidad que se derivan de ellos.
Para explorar con más detalle los matices de estas clasificaciones de aceites base y de sus procesos de refinación, lea nuestro análisis a fondo sobre los tipos de aceites base para lubricantes (en inglés).
4. Oxidación térmica y agotamiento de los antioxidantes
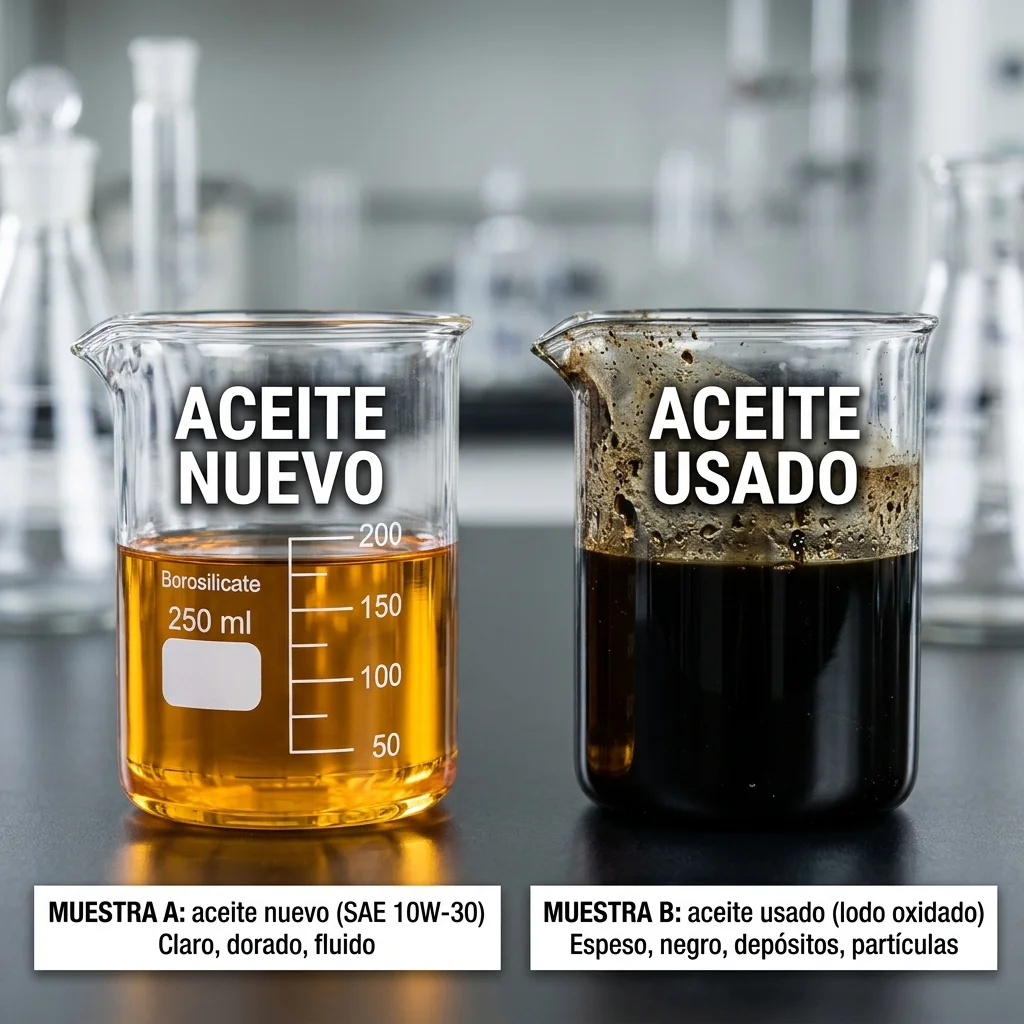
La oxidación es la reacción química del aceite con el oxígeno, acelerada por el calor extremo y por los catalizadores metálicos. Este proceso genera ácidos orgánicos y resinas insolubles que, con el tiempo, espesan el aceite hasta convertirlo en un lodo no funcional. La acumulación de estos ácidos se controla con el número ácido total (TAN, artículo en inglés de Wikipedia), que se mide como los miligramos de hidróxido de potasio necesarios para neutralizar los ácidos de un gramo de aceite; un TAN en aumento es la señal de alerta temprana estándar de que el agotamiento de los antioxidantes está en marcha. Los formuladores suelen fallar por dosificar de menos los antioxidantes o por elegir el tipo de antioxidante equivocado para la temperatura de operación. Una formulación que funciona a 80°C puede fallar de forma catastrófica a 120°C si el antioxidante primario se volatiliza o se descompone.
Para alcanzar una posición de alta autoridad en el mercado, sus aceites deben sobrevivir a drenajes extremos y a límites de operación a alta temperatura. Esto exige un enfoque sinérgico que combine antioxidantes primarios (captadores de radicales, como las difenilaminas alquiladas) y secundarios (descomponedores de peróxidos, como los fenoles sulfurados o el ditiofosfato de zinc, ZDDP). Los antioxidantes primarios neutralizan directamente los radicales libres, mientras que los secundarios descomponen los peróxidos antes de que puedan generar nuevos radicales; sin esta protección en dos capas, la formulación tendrá un período de inducción corto, con espesamiento repentino y falla del equipo que reflejan mal su control de calidad. Los técnicos de campo pueden detectar esta falla a tiempo si conocen las señales de alerta que describimos en nuestra guía sobre la oxidación de los lubricantes en servicio (en inglés).
5. Fallas por espuma y arrastre de aire
Los lubricantes se usan a menudo en sistemas de salpicadura o de presión a alta velocidad, donde el aire se bate de forma natural dentro del líquido. Si la formulación no puede liberar ese aire con rapidez, se forma una espuma estable. La espuma es un mal lubricante: es compresible, lo que provoca fallas hidráulicas, y tiene baja conductividad térmica, lo que provoca sobrecalentamiento. La mayoría de los emprendedores añaden antiespumantes genéricos, pero agregar demasiado, o el tipo equivocado, puede aumentar en realidad el aire atrapado en el seno del aceite.
El reto de ingeniería consiste en controlar la tensión superficial. Los antiespumantes (por lo general a base de silicona o de poliacrilatos) deben ser insolubles en el aceite para funcionar con eficacia, pero a la vez estar finamente dispersos para que no sedimenten durante el almacenamiento. Si el tamaño de las gotas no es el correcto, el antiespumante no romperá las burbujas superficiales o desaparecerá del aceite con el tiempo y dejará el producto desprotegido. Es un factor crítico en la fabricación de aceites hidráulicos y en la lubricación de engranajes de alta velocidad, donde los aditivos de extrema presión (en inglés) también deben mantenerse químicamente estables en presencia del paquete antiespumante, en lugar de competir con él en la superficie del metal.
- Espuma superficial: burbujas en la superficie del aceite, manejables con un antiespumante estándar.
- Aire atrapado (arrastre de aire): burbujas microscópicas suspendidas dentro del aceite, mucho más difíciles de tratar.
- Sobrecarga de dispersantes: un exceso de detergente o de dispersante puede actuar como surfactante y estabilizar la espuma.
6. Errores de desemulsificación y de separación del agua
En muchas aplicaciones industriales, los lubricantes están expuestos a la contaminación por agua a través de la condensación, el vapor o los lavados a alta presión. Un aceite industrial de alta calidad debe ser desemulsionante, es decir, debe separarse del agua con rapidez para que esta se pueda drenar del sistema. Las fallas de formulación ocurren cuando la química de los aditivos, en particular los antidesgaste a base de azufre y fósforo, compite con los desemulsionantes por la interfase aceite-agua.
Si la formulación no logra expulsar el agua, se forma una emulsión cremosa. Esta emulsión favorece la herrumbre, aumenta la compresibilidad y crea un caldo de cultivo para las bacterias en los fluidos para trabajo de metales (en inglés) o en los aceites de máquinas papeleras. Para obtener una puntuación perfecta de separación de agua en los ensayos ASTM se requiere una titulación precisa de los tipos de desemulsionante, de carácter estrictamente técnico y adaptada al paquete de aditivos usado. Los errores en este punto se encuentran a menudo en las formulaciones de aceites para engranajes.
7. Cizallamiento al escalar e inconsistencia del proceso
El último error, y quizá el más frustrante, ocurre en la transición del laboratorio a la planta. Una formulación perfectamente estable en un vaso de precipitados de 1 litro puede fallar al mezclarse en un tanque de 20,000 litros. A menudo se debe al cizallamiento por escalamiento. Los mezcladores de alta cizalla de los grandes tanques de mezclado pueden degradar prematuramente los aditivos o causar sobrecalentamientos localizados que alteran la estructura química del aceite.
La uniformidad es clave para las utilidades de la industria. Si no se controla de forma estricta el proceso de ingeniería (velocidades de calentamiento, velocidades de mezclado y secuencias de adición), cada lote tendrá propiedades ligeramente distintas. Estas inconsistencias generan quejas de clientes y disputas técnicas. Los consultores profesionales suelen insistir en la necesidad de protocolos de mezclado por etapas, para que cada componente quede totalmente integrado antes de incorporar el siguiente.
Preguntas frecuentes sobre los errores de formulación de lubricantes
1. ¿Por qué precipitó mi paquete de aditivos después de tres meses de almacenamiento?
Es probable que se deba a la «precipitación en frío» (Cold Fallout) o a la saturación de la solubilidad. La mayoría de los paquetes de aditivos de alto desempeño requieren cosolventes (como ésteres o aceites del grupo I de alto poder solvente) cuando se formulan con aceites base del grupo III para mantener la suspensión a largo plazo.
2. ¿Cuál es la diferencia entre la pérdida de viscosidad temporal y la permanente?
La pérdida temporal ocurre cuando las cadenas de polímero se alinean bajo esfuerzo, pero vuelven a la normalidad cuando este cesa. La pérdida permanente ocurre cuando los polímeros se rompen físicamente («cizallados») y no pueden recuperarse.
3. ¿Puedo mezclar aceites base del grupo I y del grupo IV en la misma formulación?
Sí, y a menudo es una decisión estratégica. Los aceites del grupo I aportan el poder solvente que le falta al grupo IV (PAO), lo que crea un entorno más estable para los aditivos y conserva el desempeño sintético.
4. ¿Cómo afecta la oxidación al número ácido total (TAN)?
Al oxidarse, el aceite produce ácidos orgánicos. Un TAN en aumento es el indicador principal de que el paquete antioxidante está agotado y de que hay que cambiar el aceite antes de que se forme lodo.
5. ¿Por qué algunos usuarios industriales rechazan a veces el antiespumante de silicona?
Aunque es eficaz para eliminar la espuma superficial, la silicona puede dificultar la liberación de aire (arrastre de aire) y afectar a procesos posteriores, como el pintado o el recubrimiento, si el lubricante gotea sobre las superficies.
6. ¿Cómo verifico la exactitud técnica de mi lote nuevo?
Implementar un proceso riguroso de «certificado de análisis» (COA), con ensayos de viscosidad, punto de inflamación, TAN y análisis elemental (ICP), es indispensable para establecer su autoridad técnica.
¿Necesita apoyo técnico en formulación y mezclado de lubricantes?
Converse con el especialista industrial Absar Khan sobre los límites de solubilidad de sus aditivos, el índice de estabilidad al cizallamiento (SSI) de su índice de viscosidad, la estabilidad termooxidativa y los protocolos de mezclado al escalar.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra varios ámbitos científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn