Separación de fases en productos de limpieza: causas y soluciones
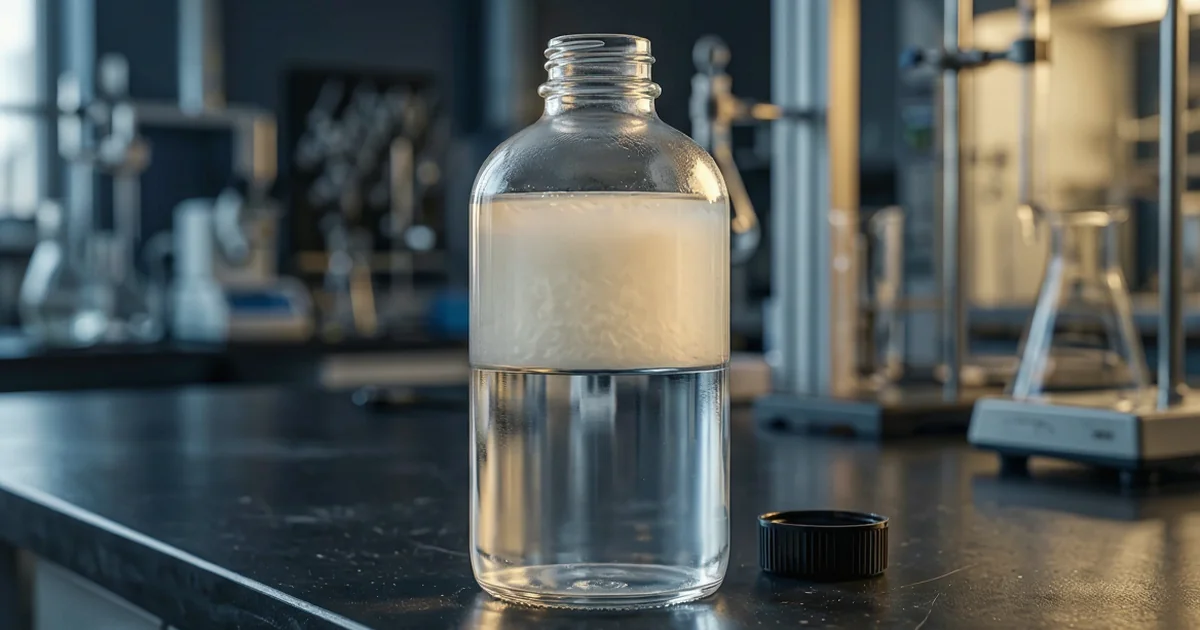
La separación de fases en productos de limpieza es una de las fallas de estabilidad más visibles y más costosas desde el punto de vista comercial en la formulación de detergentes líquidos y limpiadores de superficies. Un producto sale de la planta como un líquido transparente y uniforme y llega al cliente en una botella de dos capas, con una capa turbia u oleosa flotando sobre una fase acuosa. Las consecuencias van desde las quejas y las devoluciones de los consumidores hasta la baja de lotes y la recalificación de la formulación. Esta guía explica por qué ocurre la separación de fases en productos de limpieza, cómo diagnosticar su causa de raíz y qué estrategias correctivas existen. Es un conocimiento esencial para cualquier fabricante o emprendimiento que trabaje con la formulación de detergentes y otros productos químicos de limpieza líquidos.
Entender el problema: qué se observa y por qué importa
En un limpiador líquido, la separación de fases se presenta con mayor frecuencia como una estratificación visible del producto en dos o más capas dentro del envase. La presentación más común es una fase inferior clara y rica en agua, y una fase superior turbia, rica en surfactantes (tensoactivos en México, tensioactivos en España) o en polímeros, aunque puede ocurrir lo contrario según la densidad. En los productos opacos o coloreados, la estratificación puede pasar inadvertida hasta que se agita la botella y el producto no se rehomogeneiza, o hasta que se vierte y fluye de manera irregular. En los limpiadores industriales y los concentrados, la separación de fases también puede aparecer como un tapón de gel muy viscoso en la parte superior del envase, con una fracción acuosa debajo. Este patrón indica formación de fases de cristal líquido y no una ruptura real de la emulsión.
El impacto comercial es directo. Un producto separado no puede ofrecer un desempeño de limpieza uniforme, porque los componentes activos (surfactantes, solventes, agentes quelantes, fragancias) ya no están distribuidos de manera homogénea en cada dosis. Dosificar un producto separado entrega una carga sobreconcentrada de activos o una fracción acuosa diluida, y ninguna de las dos rinde como se especificó. Más allá del desempeño, un producto separado es una falla de calidad que, según el mercado y la categoría de producto, puede exigir notificación regulatoria, retiro del mercado y rechazo del lote. Para los emprendedores y las empresas nuevas que formulan limpiadores líquidos por primera vez, la separación de fases durante el transporte o en el punto de venta es una de las fallas más comunes en las primeras etapas del producto. También es una de las más evitables con ensayos de tamizaje de estabilidad adecuados. Nuestro panorama de la formulación de limpiadores domésticos e industriales da el contexto más amplio de cómo encaja la estabilidad en el desarrollo de un producto.
Causas de raíz: los mecanismos detrás de la separación de fases en productos de limpieza
La separación de fases en los limpiadores líquidos no es un único modo de falla. Es el resultado final de varios mecanismos físicos y químicos distintos, cada uno con sus propios detonantes y sus propias estrategias correctivas. Identificar cuál está activo es el primer paso de cualquier investigación de causa raíz. Los cuatro mecanismos más comunes son la pérdida de solubilidad del surfactante en temperaturas extremas y la formación de fases de cristal líquido a altas concentraciones de surfactante, a los que se suman la alteración micelar causada por electrolitos y la coalescencia de la emulsión en productos con una fase dispersa de aceite o de solvente.
Pérdida de solubilidad del surfactante en temperaturas extremas
Todo surfactante tiene una ventana de temperatura dentro de la cual permanece disuelto, y la dirección de la falla depende del tipo de surfactante. Los surfactantes no iónicos polietoxilados (alcoholes y ácidos grasos etoxilados) pierden la hidratación de sus cadenas de óxido de etileno al subir la temperatura. Por encima de un punto de enturbiamiento (Wikipedia, en inglés) característico, la solución se enturbia y se separa una fase rica en surfactante. Un mayor contenido de óxido de etileno eleva el punto de enturbiamiento, de modo que los grados de cadena corta se enturbian a temperaturas más bajas, y los electrolitos disueltos lo reducen aún más. Los surfactantes iónicos fallan en el extremo opuesto: por debajo de su temperatura de Krafft (Wikipedia, en inglés) cristalizan y salen de la solución, una causa frecuente de producto turbio o separado en el almacenamiento en frío y en el transporte invernal. Las mezclas aniónico–no iónico deben comprobarse en ambos extremos del intervalo de temperatura, porque la mezcla desplaza cada límite. Un cosurfactante aniónico, por ejemplo, eleva el punto de enturbiamiento del no iónico.
Formación de fases de cristal líquido
A altas concentraciones de surfactante, comunes en las formulaciones de limpieza concentradas y en los concentrados de aspersión multisuperficie, los surfactantes se organizan en mesofases ordenadas conocidas como cristales líquidos. Las fases de cristal líquido laminares (estructuras de bicapas apiladas) son especialmente problemáticas: forman una fase muy viscosa, casi sólida, que resiste el flujo y se separa físicamente de la fase acuosa a granel al reposar. La formación de cristales líquidos depende mucho de la concentración y de la temperatura. Una formulación que se mantiene homogénea a 20°C puede desarrollar estratificación por cristal líquido a 40°C o durante el enfriamiento desde la temperatura de fabricación. Este modo de falla permanece invisible hasta que el producto llega al cliente. Como se explica en nuestra guía sobre el pH y la química de los productos de limpieza (en inglés), el equilibrio de electrolitos de la fase acuosa influye directamente en los límites de fase de los cristales líquidos. Debe controlarse con la misma precisión que el propio sistema de surfactantes.
Alteración micelar causada por electrolitos
Los electrolitos apantallan la repulsión electrostática entre los grupos de cabeza de los surfactantes aniónicos que estabiliza la estructura micelar. Las fuentes habituales son el cloruro de sodio presente como impureza en las materias primas, el hidróxido de sodio o de potasio de los coadyuvantes alcalinos, el calcio y el magnesio del agua de proceso dura y los contraiones de los agentes quelantes. Por encima de una concentración crítica de electrolito, las micelas de surfactante aniónico empiezan a flocular y a coalescer hasta que la fase se separa del seno del líquido. Los electrolitos que provocan el efecto de desalado (salting-out), como el cloruro de sodio, también reducen el punto de enturbiamiento de los surfactantes no iónicos etoxilados, de modo que una formulación salina puede enturbiarse a temperaturas en las que una versión con poca sal sigue transparente. Las formulaciones que rinden de manera aceptable en ensayos de laboratorio con agua desionizada pueden fallar en producción cuando se usa agua de proceso municipal o de pozo. El mayor contenido mineral es la causa habitual, y se trata en nuestra guía sobre los problemas del agua dura en la formulación de detergentes. La variación entre lotes en el nivel de impurezas salinas de las materias primas, en particular en los grados comerciales de sulfonato de alquilbenceno lineal (LAS) y de lauril éter sulfato de sodio (SLES), es una causa recurrente en formulaciones que por lo demás son estables.
Coalescencia de la emulsión
Los limpiadores líquidos que contienen una fase dispersa de solvente o de aceite (desinfectantes de aceite de pino, desengrasantes de solvente en agua y algunos limpiadores industriales para trabajo pesado) son emulsiones verdaderas. Están sujetos a todos los mecanismos clásicos de desestabilización que se tratan en nuestra guía sobre cremado, sedimentación y coalescencia (en inglés). El cremado es la separación de las gotas por flotación, la floculación es la agregación de gotas sin coalescencia y la coalescencia es la fusión de gotas. Una concentración insuficiente de emulsionante, un desajuste entre el HLB del emulsionante y la fase dispersa, una homogeneización inadecuada durante la fabricación o los ciclos de temperatura por encima del límite de estabilidad de la emulsión favorecen la coalescencia. Cuando la coalescencia produce una capa oleosa definida, el producto ha fallado de forma irreversible y no se puede recuperar agitándolo.
| Mecanismo de falla | Signo observable | Detonante principal | ¿Reversible? | Dirección correctiva principal |
|---|---|---|---|---|
| Límite de solubilidad del surfactante (punto de enturbiamiento del no iónico o temperatura de Krafft del iónico) | Turbidez o capa rica en surfactante tras la exposición al calor o al frío | Almacenamiento por encima del punto de enturbiamiento del no iónico o por debajo de la temperatura de Krafft del iónico | A menudo sí, al volver a temperatura ambiente | Ajustar el grado y la mezcla de surfactantes al intervalo de almacenamiento; añadir hidrótropo |
| Formación de fases de cristal líquido | Tapón de gel viscoso; fracción inferior acuosa | Alta concentración de surfactante; cambio de temperatura | A veces | Reducir la concentración de surfactante; aumentar el hidrótropo |
| Alteración micelar por electrolitos | Fase inferior clara; capa superior rica en surfactante | Mucha sal; agua de proceso dura | No | Reducir el electrolito; cambiar a un grado de surfactante menos sensible a la sal |
| Coalescencia de la emulsión | Capa oleosa definida flotando en la superficie | Emulsionante insuficiente; estrés térmico | No | Aumentar el emulsionante; mejorar el ajuste de HLB; revisar la homogeneización |

Diagnóstico: ensayos de estabilidad que confirman la causa de raíz
Un diagnóstico preciso de la causa de raíz de la separación de fases exige un enfoque sistemático que aísle cada mecanismo potencial por turno. La observación en campo aporta la primera evidencia diferenciadora. Conviene anotar si la fase superior es oleosa, cerosa o rica en surfactante, si la separación ocurrió en temperaturas extremas o en condiciones ambiente, y si el producto separado se rehomogeneiza al agitarlo. Luego, la confirmación de laboratorio permite identificar el mecanismo químico o físico concreto que causa la falla. Sin esta secuencia diagnóstica, las acciones correctivas corren el riesgo de apuntar al mecanismo equivocado y dejar sin resolver el problema de fondo.
Ensayo de ciclos térmicos
La herramienta diagnóstica principal es un tamizaje controlado de ciclos térmicos. Se someten las muestras de retención a la temperatura extrema sospechosa. Los protocolos habituales incluyen 0°C durante 24 horas (ensayo en frío), 40°C o 50°C durante 48 horas (ensayo a temperatura elevada) y un ciclo de congelación y descongelación (de –5°C a 25°C, tres ciclos). Cada muestra se evalúa visualmente al volver a temperatura ambiente, antes y después de una agitación suave. Una separación que se aclara al calentar apunta a un límite de solubilidad a baja temperatura, como la cristalización de un surfactante iónico. Una turbidez que aparece al calentar y se aclara al enfriar apunta a un límite de punto de enturbiamiento del no iónico. Una separación irreversible tras el estrés térmico confirma una falla estructural de la emulsión o la formación de fases de cristal líquido. La Directriz de ensayo 113 de la OCDE (en inglés) describe un ensayo de almacenamiento acelerado y métodos de análisis térmico para evaluar la estabilidad de las sustancias, una referencia útil al someter a tamizaje materias primas individuales.
Ensayo de centrifugación
La centrifugación a velocidad moderada (normalmente 2000–3000 rpm durante 30 minutos) acelera una separación de fases que de otro modo tardaría semanas o meses en condiciones normales de almacenamiento. Un producto que no muestra separación a temperatura ambiente pero se separa bajo el estrés de la centrífuga es marginalmente estable. La formulación está cerca de su límite de estabilidad, y el estrés de temperatura o de vibración durante el transporte puede llevarla más allá. El ensayo de centrifugación es un tamizaje rápido de alerta temprana para detectar la estabilidad marginal de las emulsiones y debe formar parte del paquete mínimo de estabilidad de toda formulación nueva antes del escalamiento.
Tamizaje de sensibilidad a los electrolitos
Si la separación parece desencadenarse por la variación entre lotes y no por la temperatura, se preparan muestras de laboratorio con adiciones sistemáticamente variables de cloruro de sodio o de cloruro de calcio. Se observa el inicio de la separación de fases en función de la concentración de electrolito. El límite de tolerancia a la sal de la formulación es una medida directa de su vulnerabilidad a la variabilidad de las materias primas y a la dureza del agua de proceso. Las formulaciones que se separan con adiciones bajas de electrolito requieren un cambio a un sistema de surfactantes menos sensible a la sal o controles de calidad más estrictos, a la recepción, sobre el contenido de impurezas salinas de las materias primas.
Estrategias de solución: enfoques correctivos para formulaciones de limpieza inestables
La estrategia correctiva depende por completo del mecanismo de causa raíz identificado en el diagnóstico: aplicar la corrección equivocada no solo no resuelve el problema, sino que puede introducir nueva inestabilidad. El principio central es siempre abordar el mecanismo, no el síntoma. Añadir más del mismo surfactante a una formulación que se separa por sobrecarga de electrolitos empeorará la falla en lugar de corregirla.
Adición u optimización de hidrótropos
Cuando la causa raíz es la formación de fases de cristal líquido o la estratificación por alta concentración de surfactante, la herramienta correctiva principal es un hidrótropo (artículo de Wikipedia en inglés, sin versión en español). El cumensulfonato de sodio (SCS), el xilensulfonato de sodio (SXS) y el toluensulfonato de sodio (STS) son los más usados. Los hidrótropos permiten formular los surfactantes a mayores concentraciones y alteran el empaquetamiento ordenado de las moléculas de surfactante en los cristales líquidos, con lo que convierten las fases laminares viscosas en una solución micelar isotrópica. La dosis necesaria es específica de cada formulación y debe determinarse de forma experimental: un exceso de hidrótropo puede reducir por sí mismo el desempeño de limpieza y puede introducir efectos de espuma. Para ver cómo el diseño del sistema de surfactantes sustenta la estabilidad, consulte nuestra guía sobre la sinergia de surfactantes en limpiadores multiusos.
Sustitución o mezcla de grados de surfactante
La sustitución correcta depende de qué extremo del intervalo de temperatura falla. En la separación por punto de enturbiamiento del no iónico en almacenamiento cálido, cambiar a un grado con mayor contenido de óxido de etileno eleva el punto de enturbiamiento. Mezclar el no iónico con un surfactante aniónico lo eleva todavía más, porque ambos forman micelas mixtas. En la cristalización de un surfactante iónico en almacenamiento frío, se necesita un grado o una mezcla que permanezca disuelto a la temperatura de almacenamiento más baja. Elegir entre estas opciones es la tarea central del diseño del sistema de surfactantes, tratada en nuestra guía de selección de surfactantes para formulaciones de limpieza. Por esta razón, los sistemas mixtos aniónico–no iónico se usan ampliamente en las formulaciones de detergentes líquidos.
Rediseño del sistema emulsionante en productos emulsionados
Cuando la causa raíz es la coalescencia de la emulsión, la estrategia correctiva se centra en el sistema emulsionante. Se aumenta la concentración total de emulsionante y se elige una mezcla de emulsionantes con un valor de HLB mejor ajustado a la fase dispersa. Después se asegura una energía de cizalla de homogeneización adecuada durante la fabricación para lograr una distribución de tamaño de gota suficientemente fina. Un menor tamaño inicial de gota exige tanto más emulsionante por unidad de área interfacial como mayor energía de cizalla durante la fabricación, y ambas variables deben verificarse en el escalamiento.

Prevención: controles de formulación y de proceso para productos químicos de limpieza estables
El enfoque más eficaz frente a la separación de fases en productos de limpieza es la prevención mediante un tamizaje sistemático de estabilidad durante el desarrollo de la formulación: antes del escalamiento, antes de fijar el envase y antes de comprometer la logística de distribución. Una formulación que supera el ensayo de aspecto a temperatura ambiente pero no ha pasado por los tamizajes de estrés térmico, centrifugación y sensibilidad a los electrolitos no está calificada en estabilidad, por bien que rinda a temperatura ambiente. La prevención requiere que las decisiones de formulación y los controles del proceso de fabricación estén alineados.
Prevención en la formulación
Se debe mapear el límite de estabilidad de cada formulación durante el desarrollo. Se construye el diagrama de fases ternario de los componentes clave (surfactante, agua, electrolito). Se identifican los intervalos de composición que producen fases isotrópicas estables en todo el intervalo de temperaturas de almacenamiento previsto. Se eligen grados no iónicos con puntos de enturbiamiento confirmados por encima de la temperatura máxima prevista de almacenamiento y de transporte, y se confirma que los surfactantes iónicos permanecen disueltos a la más baja. Se selecciona agua de proceso con una dureza definida y controlada (agua blanda o desionizada) y se endurecen los criterios de aceptación a la recepción para el contenido de impurezas salinas en las materias primas de surfactantes aniónicos. En toda formulación que contenga una fase dispersa de aceite o de solvente, se valida el sistema emulsionante a escala piloto antes de comprometer la producción.
Controles del proceso de fabricación
El control de la temperatura durante la fabricación es crítico. Muchas formulaciones de limpiadores líquidos son termodinámicamente estables a la temperatura de fabricación, pero atraviesan un límite de fase de cristal líquido al enfriarse hasta la temperatura ambiente o de llenado. Una velocidad de enfriamiento controlada, en lugar de un enfriamiento rápido, permite que el sistema se equilibre de manera uniforme y no fije una microestructura con separación de fases localizada. La energía de cizalla de homogeneización debe validarse para cada tamaño de lote y configuración de mezclador en el escalamiento. Las emulsiones insuficientemente homogeneizadas pasan los ensayos de laboratorio pero se separan en los mayores volúmenes de llenado de los envases de producción. Se deben conservar muestras de cada lote de producción en condiciones de almacenamiento acelerado (50°C durante 4 semanas) como control de calidad continuo de la uniformidad de la formulación.
Cuándo escalar el problema a un especialista
Los problemas de separación de fases que responden a medidas correctivas sencillas suelen poder resolverse internamente con el equipo analítico y el conocimiento de formulación adecuados. Esas medidas incluyen ajustar la concentración de hidrótropo, cambiar el grado de surfactante y mejorar la calidad del agua de proceso. Sin embargo, ciertos patrones de falla indican que el problema ha superado la capacidad de resolución de la solución de problemas estándar y requiere la intervención de un especialista.
Conviene escalar cuando la separación ocurre en varias variantes de la formulación pese a las correcciones estándar. Esto sugiere una incompatibilidad de fases fundamental en la arquitectura del sistema de surfactantes y no un problema de ajuste de parámetros. La separación que ocurre solo en determinados tipos de envase o materiales de cierre (lo que indica una interacción entre el producto y el material del envase) también exige una investigación especializada. Cuando la separación es específica de un lote y no hay ningún cambio evidente de materia prima o de proceso, se necesitan el mapeo sistemático del diagrama de fases y la caracterización analítica de las materias primas. Ambos requieren equipo analítico y experiencia que superan la capacidad del control de calidad estándar. Por último, si el producto está destinado a mercados regulados (productos biocidas, limpieza industrial bajo normas de seguridad específicas), la separación de fases durante los estudios de estabilidad regulatorios puede exigir una recalificación formal. Eso tiene dimensiones regulatorias además de las de formulación. Nuestra guía para elegir un consultor de producto describe los criterios de evaluación para seleccionar el apoyo especializado.
Preguntas frecuentes
¿Por qué mi producto de limpieza se separa en dos capas durante el almacenamiento?
¿Qué hace que un detergente líquido se separe con el frío?
¿Cómo diagnostico si la separación de fases se debe a la temperatura o a la formulación?
¿Se puede arreglar un producto de limpieza separado agitando la botella?
¿Qué papel cumplen los hidrótropos en la prevención de la separación de fases?
¿Cuándo debo escalar un problema de separación de fases a un especialista en formulación?
¿Tiene separación de fases en su producción?
Nuestro equipo ofrece análisis de causa raíz y una estrategia correctiva de formulación: desde el tamizaje de estabilidad y el mapeo de diagramas de fases hasta la reformulación validada y el soporte de escalamiento.
Solicitar una consultoría gratuita