Proceso de pintura en polvo: de la química al acabado

La química de la pintura en polvo (también llamada recubrimiento en polvo o pintura electrostática) ha transformado el acabado industrial de superficies durante los últimos cuarenta años y se ha consolidado como la tecnología dominante para recubrir componentes metálicos en los sectores automotriz, arquitectónico, de electrodomésticos e industrial en general. A diferencia de la pintura líquida convencional, la pintura en polvo aplica por vía electrostática una formulación polimérica sólida y sin solventes sobre un sustrato conectado a tierra, que pasa después por un horno de curado donde el polvo se funde, fluye y se reticula hasta formar una película termoestable continua. El resultado es un sistema de recubrimiento que elimina las emisiones de compuestos orgánicos volátiles (COV) en la etapa de aplicación, logra un aprovechamiento casi total del material gracias a la recuperación del polvo excedente (overspray) y produce de forma constante propiedades de película que superan a las de la pintura líquida en resistencia al impacto, cobertura de bordes y resistencia química. Entender el proceso de la pintura en polvo, desde el pretratamiento de la superficie hasta la aplicación electrostática, la química del curado y la gestión del horno, es esencial para los ingenieros de recubrimientos, los desarrolladores de producto y los equipos de control de calidad que especifican u optimizan operaciones de pintura en polvo.
Preparación del sustrato y pretratamiento del metal
Ningún sistema de pintura en polvo, sea cual sea su química o la calidad de su aplicación, cumplirá la especificación sobre un sustrato mal preparado. La preparación de la superficie es la variable más crítica de todo el proceso: un pretratamiento deficiente explica la mayoría de los fallos de adhesión, del avance de la corrosión bajo la película desde las rayas o los bordes de corte y de la formación de ampollas de corrosión en servicio. El objetivo del pretratamiento es lograr una superficie metálica limpia y químicamente activa, con una topografía controlada y, cuando se exige, un recubrimiento de conversión que mejore la adhesión y aporte una barrera adicional contra la corrosión bajo la película. Nuestro recurso específico sobre el pretratamiento de metales antes de recubrir trata en profundidad la química del fosfatado, de la conversión con circonio y de las alternativas sin cromatos, y la vía sin cromatos se desarrolla además en nuestra guía de recubrimientos de conversión sin cromatos (en inglés).
La secuencia estándar de pretratamiento del acero para pintura en polvo se construye por etapas, y cada una prepara la superficie para la siguiente. Omitir o abreviar cualquier etapa, sobre todo el recubrimiento de conversión, determina directamente el desempeño frente a la corrosión en servicio.
- Limpieza alcalina: lavado por aspersión o inmersión en un desengrasante caliente; saponifica los aceites y emulsiona la contaminación particulada, y va seguido de un enjuague
- Conversión con fosfato de hierro (0.3–1.0 g/m²): mínimo para aplicaciones interiores sobre acero dulce; capa de anclaje unida químicamente que aporta una inhibición moderada de la corrosión
- Conversión con fosfato de zinc (1.5–4.0 g/m²): obligatoria en exteriores y en aplicaciones críticas frente a la corrosión; capa cristalina densa de hopeíta y fosfofilita con una reserva de iones fosfato para la protección bajo la película
- Conversión con circonio (sin cromatos): alternativa de adopción creciente; excelente promoción de adhesión, con menor generación de lodos y sin una corriente de residuos de metales pesados
Aplicación electrostática del polvo: carga por corona y triboeléctrica
La etapa de aplicación electrostática es donde la pintura en polvo se aparta de forma más visible del acabado líquido: las partículas de polvo se cargan, se proyectan hacia una pieza conectada a tierra y se mantienen en su sitio por atracción electrostática hasta que entran al horno de curado. Las pistolas comerciales usan dos mecanismos de carga fundamentalmente distintos, cada uno con ventajas y limitaciones propias que determinan su idoneidad para geometrías de pieza y químicas de polvo concretas. Para una visión general de la tecnología, véase el artículo de Wikipedia sobre la pintura electrostática; la elección del tipo de pistola es una decisión crítica de ingeniería de procesos que afecta a la uniformidad del recubrimiento, a la cobertura de geometrías complejas, al control del espesor de película y a la eficiencia de transferencia en la primera pasada.
Las pistolas de carga por corona usan un electrodo de alto voltaje, por lo general de 60–100 kV, situado en la punta de la pistola o cerca de ella para generar una descarga corona en el aire circundante. Esta descarga ioniza las moléculas del aire en iones positivos y negativos; los iones negativos se adhieren a las partículas de polvo cuando atraviesan la nube de iones y les imprimen una carga negativa intensa y uniforme. Las partículas cargadas son atraídas hacia la pieza conectada a tierra y se depositan sobre su superficie. Las pistolas de corona logran altos caudales de aplicación y funcionan con prácticamente todas las formulaciones de polvo comerciales, con independencia de sus propiedades triboeléctricas, lo que las convierte en el tipo de pistola más usado en entornos de producción de alto volumen. Su principal limitación es el efecto de jaula de Faraday: en huecos profundos, esquinas interiores, secciones en caja y geometrías complejas, las líneas del campo eléctrico siguen el camino de menor resistencia hacia las zonas salientes de la superficie y sortean las superficies interiores, lo que deja una película delgada o nula en las áreas geométricamente difíciles. La ionización inversa (back ionization), causada por una densidad excesiva de iones acumulada sobre la superficie del polvo depositado, también puede invertir el depósito en las zonas muy recubiertas.
Las pistolas de carga triboeléctrica (por fricción) funcionan sin electrodo de alto voltaje: las partículas de polvo se cargan por fricción con el interior del cañón, revestido de PTFE o de otro material triboeléctricamente activo, mientras el polvo fluye por la pistola. La carga que se imparte suele ser positiva (el polvo adquiere carga positiva y la superficie del cañón queda negativa). Como la pistola no genera un campo eléctrico externo, el efecto de jaula de Faraday se reduce de forma sustancial: las pistolas tribo penetran en huecos y geometrías complejas que las de corona no recubren de forma fiable. La contrapartida es que la carga triboeléctrica depende del polvo: la formulación debe contener ingredientes con propiedades triboeléctricas adecuadas para cargarse bien, y la eficiencia de carga es sensible a la humedad del polvo, a la distribución del tamaño de partícula y a sus características de flujo. Las pistolas tribo se prefieren para el colgado y el recubrimiento de perfiles extruidos, fabricaciones complejas y componentes arquitectónicos con rebajes, donde la uniformidad en las zonas de sombra es crítica. Ambos métodos de carga se basan en el mismo principio que describe la reseña general sobre la tecnología de recubrimiento electrostático: toda superficie conectada a tierra en la zona de aplicación atrae partículas cargadas, de modo que la integridad de la puesta a tierra de la cabina y de la pieza gobierna directamente la eficiencia de depósito. Para el contexto más amplio de las tecnologías de recubrimiento industrial, nuestro recurso sobre pinturas y recubrimientos abarca todo el espectro de los sistemas de acabado de superficies. El recubrimiento de bobinas es una disciplina de ingeniería de procesos distinta, que aplica pintura líquida o polvo sobre banda metálica continua a alta velocidad, y se trata en nuestra guía de tecnología de recubrimiento de bobinas (en inglés).
Pintura en polvo de poliéster, sistemas epoxi y químicas híbridas
La envolvente de desempeño de una pintura en polvo (su resistencia a los rayos UV, su resistencia química, su flexibilidad, su adhesión y su intervalo de temperaturas de servicio) la determina sobre todo la química de la resina de la formulación. Los polvos comerciales son sistemas termoestables en los que una resina polimérica funcional reacciona con un agente de curado complementario (el endurecedor) durante el curado en horno para formar una red polimérica tridimensional. Cinco pares principales de resina y agente de curado cubren el mercado comercial, cada uno con un perfil de desempeño propio:
- Poliéster/TGIC: excelente estabilidad a los rayos UV y resistencia a la intemperie; el estándar exterior original, hoy clasificado en la UE como mutágeno de categoría 1B
- Poliéster/HAA (sin TGIC): durabilidad equivalente en exteriores sin la clasificación del TGIC; hoy el estándar de la UE en aplicaciones arquitectónicas exteriores
- Epoxi/diciandiamida: resistencia química y adhesión al metal superiores; amarillea bajo los rayos UV, por lo que se limita a aplicaciones interiores y de imprimación
- Híbrido poliéster-epoxi: desempeño equilibrado para electrodomésticos de interior y metal en general; tolerancia moderada a los rayos UV
- Poliuretano (isocianato bloqueado): opción exterior de primera categoría cuando importan tanto la estética de la superficie como la durabilidad a la intemperie
Los polvos de poliéster curados con isocianurato de triglicidilo (TGIC) fueron durante décadas el sistema dominante en aplicaciones arquitectónicas e industriales de exterior, con una excelente estabilidad a los rayos UV, retención del color y resistencia a la intemperie, gracias a la estabilidad inherente del esqueleto de poliéster saturado y a la robusta densidad de reticulación que logra el agente de curado trifuncional TGIC. Sin embargo, el TGIC está clasificado como mutágeno de categoría 1B (H340) en el Anexo VI del Reglamento CLP de la UE y figura en la lista de candidatos de sustancias extremadamente preocupantes (SVHC) del Reglamento REACH, lo que impone requisitos estrictos de manejo en el trabajo e impulsa el cambio hacia alternativas sin TGIC. Los agentes de curado de hidroxialquilamida (HAA, comercializada con la marca Primid por EMS) reaccionan con los poliésteres carboxilados en las mismas condiciones de curado que el TGIC y ofrecen una durabilidad en exteriores equivalente o superior sin la clasificación del TGIC: los poliésteres curados con HAA son hoy el estándar de las aplicaciones de polvo para exteriores conformes con la normativa de la UE. El TGIC se sigue usando en mercados sin restricciones de este tipo y en aplicaciones especializadas que requieren su perfil de reactividad. Los polvos epoxi curados con diciandiamida (dicy) o con sistemas de dicy acelerada ofrecen una resistencia química, una protección contra la corrosión y una adhesión al metal superiores, pero amarillean con rapidez bajo los rayos UV, lo que restringe su uso a recubrimientos funcionales de interior, imprimaciones bajo sistemas de acabado y aplicaciones sin exposición a los rayos UV (aparatos de maniobra, tuberías, varillas de refuerzo). Nuestro artículo sobre la química de los recubrimientos epoxi trata los sistemas de resina epoxi que se usan tanto en aplicaciones líquidas como en polvo.
Sistemas de pintura en polvo: comparación de química y desempeño
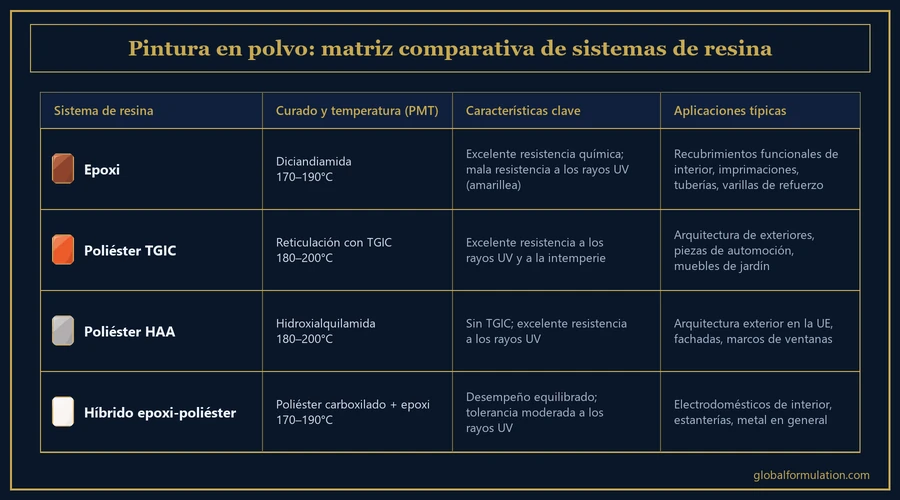
Elegir el sistema de pintura en polvo correcto exige ajustar la química de la resina y las condiciones de curado al entorno de aplicación, a las restricciones del sustrato y al contexto regulatorio del mercado de destino. La tabla siguiente resume los principales sistemas de pintura en polvo, su química de curado, sus parámetros de proceso típicos y los entornos de aplicación para los que se valida cada uno. Los recubrimientos en polvo de poliuretano, basados en agentes de curado de isocianato bloqueado que liberan grupos NCO activos al calentarse, son la opción de primera categoría para aplicaciones exteriores en las que se exigen a la vez estética de la superficie (lisura, efectos metálicos) y durabilidad frente a los rayos UV, con un costo de material mayor que el de los sistemas de poliéster estándar.
| Sistema | Resina | Agente de curado | Temperatura de curado (PMT) | Resistencia a los rayos UV | Aplicaciones principales |
|---|---|---|---|---|---|
| Poliéster/TGIC | Poliéster carboxilado | Isocianurato de triglicidilo | 180–200°C | Excelente | Arquitectura de exteriores, piezas de automoción, muebles de jardín |
| Poliéster/HAA (sin TGIC) | Poliéster carboxilado | Hidroxialquilamida | 180–200°C | Excelente | Arquitectura exterior en la UE, fachadas, marcos de ventanas |
| Epoxi/diciandiamida | Epoxi (bisfenol A) | Dicy + acelerador | 170–190°C | Mala (amarillea) | Recubrimientos funcionales de interior, imprimaciones, varillas de refuerzo, tuberías |
| Híbrido poliéster-epoxi | Poliéster carboxilado + epoxi | Resina epoxi (mezcla reactiva) | 170–190°C | Moderada | Electrodomésticos de interior, estanterías, metal en general |
| Poliuretano | Poliéster hidroxilado | Isocianato bloqueado | 180–200°C | Excelente | Exteriores de primera categoría, automoción de fábrica (OEM), arquitectura decorativa |
| Poliéster/HAA de bajo curado | Poliéster carboxilado reactivo | HAA (grado reactivo) | 140–160°C | Buena | Muebles de MDF, piezas premontadas, piezas sensibles al calor |

Perfiles de temperatura del horno y gestión de la ventana de curado
Lograr la densidad de reticulación completa en un recubrimiento en polvo termoestable exige llevar la temperatura máxima del metal (PMT, por sus siglas en inglés, peak metal temperature) correcta a cada punto de cada pieza recubierta durante el tiempo de permanencia especificado. Es un reto de ingeniería de transferencia de calor tanto como de química: la temperatura del aire del horno, el tiempo de residencia y el patrón de flujo de aire deben calibrarse según la masa térmica y la geometría de las piezas procesadas. Un perfil de aluminio extruido delgado y una pieza soldada de acero de gran espesor tienen respuestas térmicas muy distintas en el mismo horno, y el ciclo de curado debe validarse por separado para cada geometría de pieza mediante un mapeo con termopares en varios puntos de su superficie.
Los recubrimientos en polvo termoestables estándar (poliéster/HAA, poliéster/TGIC, epoxi e híbridos) requieren una PMT de 180–200°C mantenida durante 10–20 minutos a esa PMT para el curado completo. En la práctica, la temperatura del aire del horno se fija 20–40°C por encima de la PMT objetivo para compensar el retardo entre el aire del horno y la temperatura de la pieza durante la fase de calentamiento. Las formulaciones de bajo curado, desarrolladas para sustratos que no soportan las temperaturas de curado convencionales, usan sistemas de agentes de curado más reactivos (entre ellos grados de HAA acelerados y agentes de curado epoxi reactivos) para lograr la reticulación completa a 140–160°C de PMT, lo que permite recubrir sustratos de MDF (muebles, gabinetes de cocina), piezas premontadas con insertos de plástico y aleaciones sensibles al calor. Los polvos de curado ultrabajo para MDF suelen incorporar una breve etapa de precalentamiento antes de aplicar el polvo: elevar la temperatura de la superficie del MDF lleva la humedad del tablero hacia la superficie, con lo que aumenta su conductividad y se logra una adhesión suficiente del polvo antes de entrar al horno de curado. El conjunto de la tecnología de pinturas y recubrimientos, incluidos los ensayos de resistencia al impacto de las películas curadas (ASTM D2794, ISO 6272), se trata en nuestra guía de formulación de pinturas y recubrimientos (en inglés).
Pintura en polvo frente a pintura líquida: comparación técnica y ambiental
La elección entre polvo y líquido no es binaria: depende del tipo de sustrato, de la geometría de la pieza, del desempeño de película exigido, del volumen de producción, de las obligaciones de cumplimiento sobre COV y de las restricciones de inversión de capital. La pintura en polvo tiene ventajas claras en cumplimiento ambiental y eficiencia de material:
- Emisiones de COV: prácticamente nulas en la zona de aplicación, porque el polvo no contiene solvente; las pinturas líquidas, tanto de base solvente como de base agua, liberan COV al aplicarse y al curar
- Eficiencia de transferencia: 95–99% con recuperación del polvo excedente, frente al 40–70% de la pulverización líquida electrostática y al 30–50% de los sistemas de atomización por aire
- Espesor de película por capa: 60–120 µm en una sola aplicación, frente a 40–80 µm por capa en líquido; de ahí se derivan directamente una mejor cobertura de bordes y una mayor resistencia al impacto
- Generación de residuos: ninguna corriente de residuos cargada de solventes; el polvo excedente se recupera y se recicla en la producción
La limitación de la pintura en polvo es la flexibilidad de sustratos: exige un sustrato conductor y resistente al calor, y el efecto de jaula de Faraday de la aplicación por corona crea dificultades de espesor de película en huecos profundos. La pintura líquida, en particular la de base agua, se puede aplicar sobre plásticos, materiales compuestos y madera sin las restricciones de conductividad y de temperatura del polvo. Para el desempeño anticorrosivo sobre acero estructural, nuestro recurso sobre la tecnología de recubrimientos anticorrosivos trata en profundidad el sistema de polvo de imprimación epoxi más acabado de poliéster.
Las comparaciones de desempeño de película entre el polvo y la pintura líquida favorecen al polvo en la mayoría de los parámetros mecánicos. La pintura en polvo se aplica por lo general con un espesor de película seca de 60–120 micras en una sola aplicación, un intervalo que supera las 40–80 micras que se logran por capa en los sistemas líquidos y que da una resistencia al impacto superior (medida por el impacto inverso según ASTM D2794), una mejor cobertura de bordes y una mayor resistencia química. La limitación de la pintura en polvo es la flexibilidad de sustratos y de geometrías: exige un sustrato conductor y resistente al calor (en los sistemas convencionales), y el efecto de jaula de Faraday de la aplicación por corona crea dificultades de espesor de película en huecos profundos. La pintura líquida, en particular la de base agua, se puede aplicar sobre cualquier sustrato, incluidos plásticos, materiales compuestos y madera, sin las restricciones de conductividad y de temperatura del polvo. Para el desempeño anticorrosivo en concreto, la imprimación de polvo epoxi seguida de un acabado de poliéster es el sistema de polvo de dos capas de referencia para acero estructural, y se trata en profundidad en nuestro recurso sobre la tecnología de recubrimientos anticorrosivos.
Aplicaciones industriales y formatos de producción de la pintura en polvo
La pintura en polvo se despliega en dos formatos de producción fundamentalmente distintos, cada uno optimizado para geometrías de pieza y rendimientos diferentes. El recubrimiento por lotes, el formato descrito a lo largo de esta guía, procesa piezas sueltas colgadas en una línea de bastidores con transportador a través de las etapas de pretratamiento, aplicación y curado, y es el enfoque estándar para componentes arquitectónicos, carcasas de electrodomésticos, piezas de automoción, muebles y metalistería fabricada en general. El recubrimiento de bobinas (coil coating) aplica pintura líquida o polvo sobre banda metálica continua antes de cortarla y conformarla, con velocidades de línea de 100 a 700 pies por minuto (0.5 a 3.6 m/s) a través de las etapas de limpieza, pretratamiento químico, aplicación de imprimación y curado, según la reseña sobre la tecnología de recubrimiento de bobinas; es el método de acabado previo dominante en revestimientos de construcción, paneles de electrodomésticos y ductos de climatización (HVAC).
El revestimiento de tanques y recipientes es una aplicación especializada de la pintura en polvo, distinta del recubrimiento decorativo o protector general: las superficies interiores de tanques de almacenamiento, el interior de tuberías y los recipientes de proceso se recubren con polvo epoxi adherido por fusión (FBE, fusion-bonded epoxy) para dar resistencia química y protección contra la corrosión en contacto continuo con el producto almacenado, y no ante una exposición ambiental intermitente. Nuestro recurso sobre los recubrimientos para revestir tanques industriales (en inglés) trata los criterios de selección propios del servicio de revestimiento interior, donde el requisito de desempeño que manda es la resistencia química en inmersión y no la durabilidad a la intemperie.
Preguntas frecuentes
¿Qué es la pintura en polvo y en qué se diferencia de la pintura líquida?
¿Cuál es la diferencia entre las pistolas de pintura en polvo de corona y las tribo?
¿Qué química de pintura en polvo es la mejor para aplicaciones en exteriores?
¿Qué es el TGIC y por qué está regulado en Europa?
¿Qué temperatura y qué tiempo hacen falta para curar las pinturas en polvo?
¿Se puede aplicar pintura en polvo sobre sustratos no metálicos?
¿Necesita apoyo experto en formulación?
Nuestro equipo ofrece consultoría técnica integral: desde la selección de la química de la pintura en polvo y la especificación del pretratamiento hasta la validación de la ventana de curado y el cumplimiento normativo.
Solicitar una consultoría gratuita