Pretratamiento de metales antes de recubrir: por qué importa la preparación de la superficie
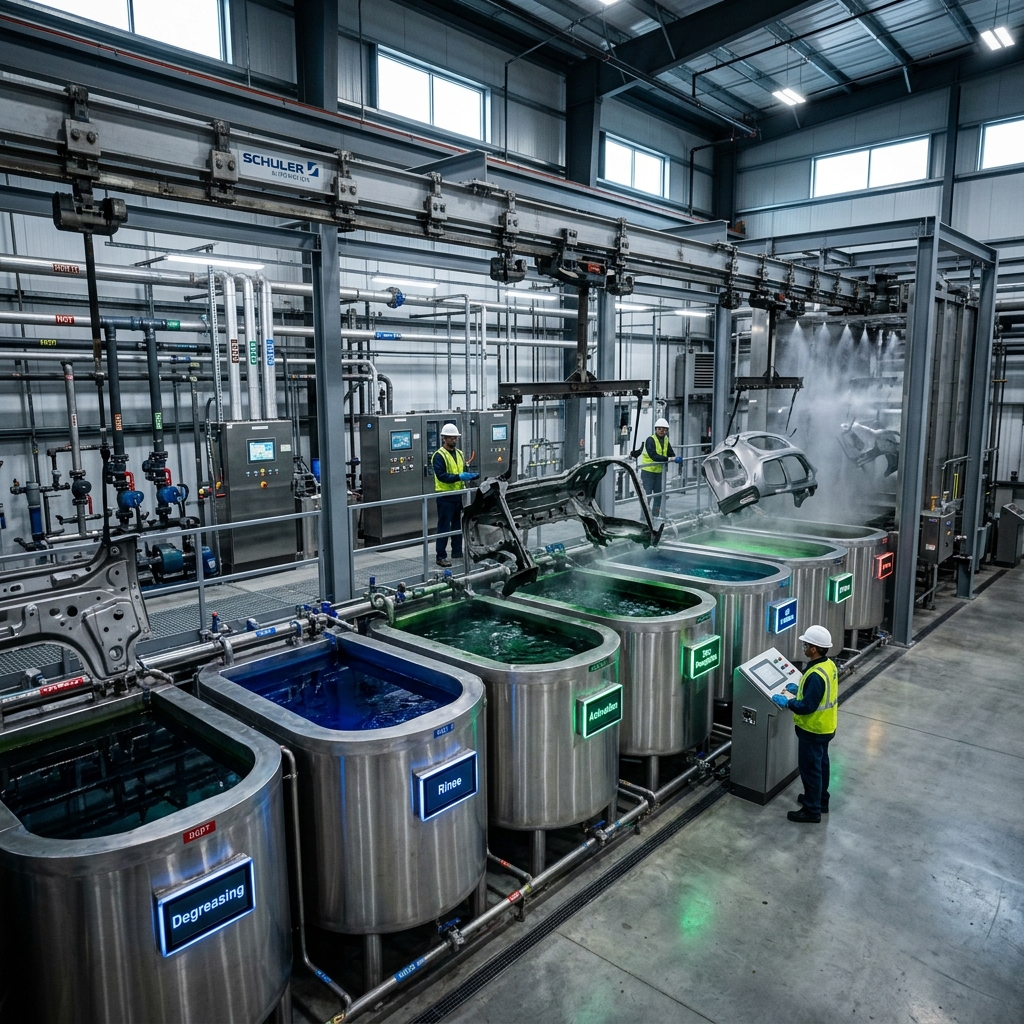
En la fabricación química industrial y en el acabado protector de metales, el desempeño final y la vida útil de un recubrimiento protector rara vez dependen de la pintura en sí. Los determina la arquitectura química de la interfaz que se encuentra justo debajo. El pretratamiento de metales representa la ciencia invisible y crítica para la seguridad que garantiza que los productos terminados resistan décadas de exposición ambiental extrema sin sufrir fallas súbitas y catastróficas, como la delaminación horizontal de la pintura o la propagación del óxido bajo la película. Desarrollar un sistema de recubrimiento de alto desempeño exige un control técnico profundo de la química de la superficie metálica, de las reacciones de conversión y de la pasivación fisicoquímica, dentro de la disciplina más amplia de la formulación de pinturas y recubrimientos industriales.
Más allá de la superficie: por qué el pretratamiento de metales determina el éxito del recubrimiento
El pretratamiento de metales para recubrir es fundamentalmente distinto de un simple paso de limpieza o lavado. Es el proceso electroquímico que modifica de forma permanente la energía superficial, la topografía y la composición molecular de un sustrato metálico para hacerlo muy receptivo a un recubrimiento orgánico líquido o en polvo. Sin una capa de conversión diseñada, incluso las resinas epoxi, de poliuretano o fluoropoliméricas más avanzadas actúan como membranas débilmente unidas sobre el metal base. Esto deja al sistema vulnerable a la permeación de humedad, al esfuerzo mecánico y a la corrosión galvánica electroquímica en la frontera entre el recubrimiento y el sustrato.
Para evitar fallas, el pretratamiento se diseña con dos objetivos principales de ingeniería: el anclaje mecánico y la pureza atómica. Los metales industriales en bruto (como el acero laminado en frío, el acero laminado en caliente, el acero galvanizado o el aluminio) se cubren de residuos aceitosos, cascarilla de laminación, óxido y polvo de carbono durante el laminado, el estampado y el maquinado. El pretratamiento elimina estas películas orgánicas no visibles y convierte físicamente el metal liso en una capa mineral cristalina, micrograbada y muy polar. Esto aumenta el área superficial activa hasta en un 500% y ofrece «dientes» físicos en los que las resinas líquidas se anclan al curar.
Cómo evitar la corrosión bajo la película y el ampollamiento osmótico
El principal mecanismo de falla de las estructuras recubiertas expuestas a ambientes exteriores es el ampollamiento osmótico, que se produce cuando la humedad atmosférica permea a través del recubrimiento orgánico. Si por una limpieza deficiente quedan atrapadas sales solubles (como cloruros o sulfatos) sobre la superficie del metal, estas se disuelven en la humedad que permea y forman una bolsa salina muy concentrada. Se crea así un gradiente de presión osmótica que atrae más agua a través de la membrana de pintura y forma ampollas de alta presión que agrietan el recubrimiento y dejan el acero expuesto al oxígeno y al agua. Nuestro artículo específico sobre las causas, el diagnóstico y la prevención del ampollamiento de la pintura (en inglés) trata este modo de falla y sus estrategias correctivas con más detalle.
Un pretratamiento químico bien ejecutado pasiva la superficie del metal y convierte el hierro metálico, muy reactivo, en una barrera mineral inorgánica inerte. Esta capa pasivada reduce de forma drástica el potencial electroquímico del metal y suprime tanto la disolución anódica del hierro como la reducción catódica del oxígeno que alimentan las celdas galvánicas localizadas de óxido. Al bloquear químicamente el paso de los iones, el pretratamiento ofrece una alta resistencia al avance de la corrosión (creep) y evita que el óxido se propague en horizontal desde un punto de impacto mecánico o de rayadura, además de eliminar la corrosión filiforme:
- Supresión anódica: inhibe la liberación de iones metálicos (Fe → Fe2+ + 2e-) en los posibles sitios de corrosión del sustrato de acero.
- Mitigación de la corrosión filiforme: evita las trayectorias de corrosión con forma de gusano o de hilo que se propagan con rapidez bajo películas delgadas de laca o de pintura en condiciones marítimas muy húmedas.
- Interfaz cristalina pasivada: reemplaza los óxidos de hierro nativos, vulnerables, por fosfatos estables e insolubles o por nanopelículas cerámicas que actúan como un escudo impermeable a la humedad.
- Prevención del avance de la corrosión (creep): restringe la propagación localizada del óxido al punto inmediato del daño mecánico y preserva la integridad del área recubierta que lo rodea.
La secuencia industrial básica: desglose paso a paso
Una línea industrial de pretratamiento funciona como una serie de reactores químicos en la que cada etapa depende del éxito químico de la anterior. En una línea típica de aspersión continua o de inmersión en varias etapas, no controlar parámetros como los valores de titulación, el pH, la temperatura o la conductividad del agua de enjuague compromete toda la corrida de producción. Lograr una unión química de alto desempeño exige entender la función específica y la fisicoquímica de cada etapa del proceso.
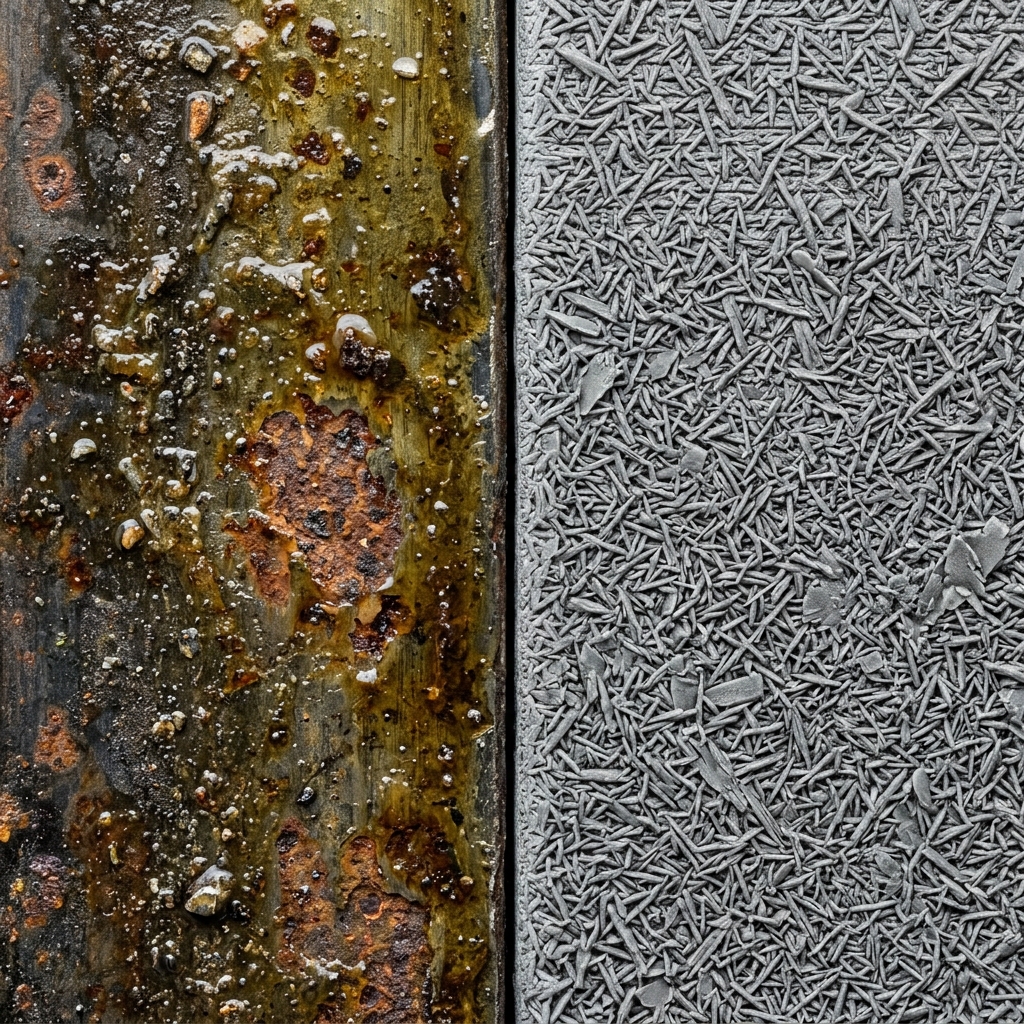
Etapa 1: desengrase alcalino y limpieza de la superficie
La base absoluta de cualquier línea de pretratamiento es la eliminación completa de los contaminantes orgánicos, entre ellos los aceites minerales parafínicos, los lubricantes grasos de estampado, las ceras antioxidantes y la suciedad general del taller. Se logra con limpiadores alcalinos formulados con coadyuvantes (como carbonato de sodio, pirofosfato tetrasódico y metasilicato de sodio) y surfactantes no iónicos. La química de limpieza se basa en dos procesos físicos principales: la saponificación de los lubricantes de ésteres de ácidos grasos en jabones solubles en agua y la emulsificación micelar de los aceites minerales no reactivos.
Para mantener la eficiencia de limpieza, las temperaturas de los baños químicos se mantienen por encima del punto de enturbiamiento de los surfactantes no iónicos, por lo general entre 50 °C y 65 °C. Se incorporan coadyuvantes de metasilicato para aportar una alta capacidad amortiguadora y evitar la redeposición de la suciedad, al impartir una fuerte carga eléctrica negativa tanto a la superficie del metal como a las gotas de aceite emulsionado, de modo que se repelen entre sí. La limpieza de la superficie se verifica con el ensayo de rotura de la película de agua (water break test): si el agua de enjuague escurre por la superficie en una película continua e ininterrumpida, el metal ha alcanzado la limpieza requerida; si el agua forma gotas, aún quedan aceites hidrofóbicos residuales y hay que ajustar el baño de desengrase. La química de los coadyuvantes alcalinos y de los surfactantes de estos baños de desengrase se trata de forma más amplia en nuestra guía de formulación de limpiadores y desengrasantes industriales.
Etapa 2: decapado y eliminación de óxido
Tras el limpiador alcalino y los enjuagues intermedios con agua limpia, se usan baños de decapado ácido para eliminar los contaminantes inorgánicos pesados, como los óxidos de hierro, el óxido rojo y la cascarilla de laminación (magnetita, Fe3O4). Por lo general se hace con ácido sulfúrico caliente (H2SO4) o con ácido clorhídrico a temperatura ambiente (HCl). Los ácidos disuelven químicamente los óxidos y dejan una superficie de metal limpia y desnuda. Sin embargo, el decapado debe vigilarse de cerca con inhibidores de corrosión orgánicos.
Sin inhibidores, el ácido ataca con agresividad el metal desnudo subyacente después de disolver los óxidos y libera hidrógeno gaseoso. En los aceros de alta resistencia esta reacción es extremadamente peligrosa: el hidrógeno atómico se absorbe en los límites de grano intersticiales del metal bajo esfuerzo ácido y provoca una falla mecánica catastrófica conocida como fragilización por hidrógeno. Controlar con rigor los tiempos de decapado y usar inhibidores ácidos a base de aminas es fundamental para evitar este riesgo estructural.
Etapa 3: acondicionamiento y activación
Después del decapado y del enjuague posterior, la superficie metálica debe acondicionarse antes de entrar en la etapa del recubrimiento de conversión. Los baños de acondicionamiento usan suspensiones coloidales de sales de fosfato de titanio (conocidas como sales de Jernstedt) para preparar el metal. Estas micropartículas de titanio se adsorben sobre la superficie del acero y actúan como centros de nucleación de alta densidad para el crecimiento posterior de los cristales de fosfato.
Sin acondicionamiento, la reacción de fosfatado (también llamado fosfatizado) avanzaría con lentitud desde sitios de nucleación aleatorios y produciría cristales de fosfato grandes, gruesos y muy porosos. Estos cristales gruesos y desiguales son frágiles, aumentan el consumo de pintura y ofrecen una mala adhesión mecánica. El acondicionamiento asegura que el recubrimiento de conversión se forme con rapidez y desarrolle una estructura microcristalina muy compacta y de grano fino, que ofrece una excelente adhesión de la pintura y una gran flexibilidad.
4. Fosfatado con zinc: el estándar de oro industrial
Para las aplicaciones de trabajo pesado que exigen la máxima protección contra la corrosión, como las carrocerías automotrices, los bajos de los vehículos y los vehículos militares, el fosfatado con zinc sigue siendo el recubrimiento de conversión estándar de la industria. La química de un baño de fosfatado con zinc es un equilibrio complejo de dihidrogenofosfato de zinc (Zn(H2PO4)2) disuelto en ácido fosfórico (H3PO4). La reacción de fosfatado no es un simple depósito: es un proceso electroquímico impulsado por el ataque del ácido al sustrato metálico.
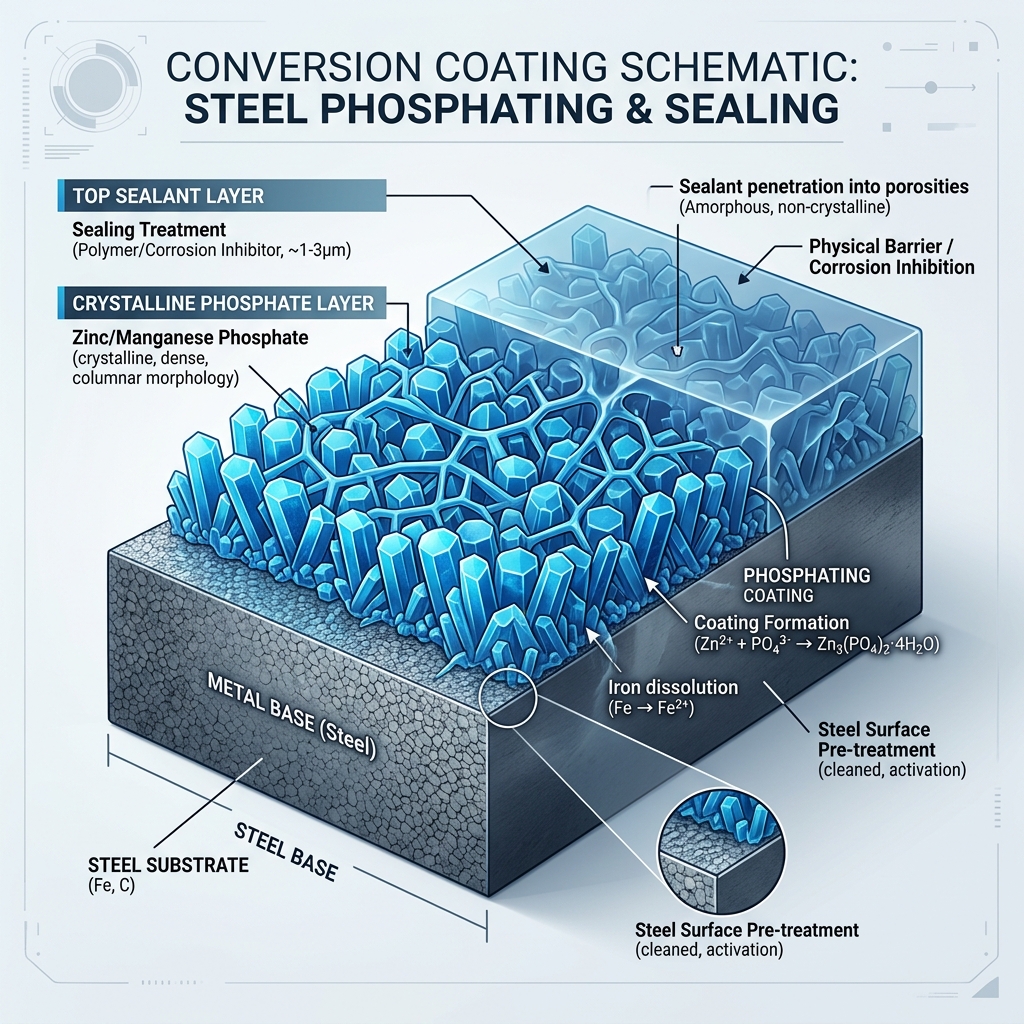
Cuando el acero entra en el baño ácido de fosfatado, el ácido fosfórico ataca el hierro metálico y provoca la disolución localizada del hierro y el desprendimiento de hidrógeno gaseoso en los ánodos microscópicos de la superficie del metal (Fe + 2H+ → Fe2+ + H2). Esta reacción agota los iones de hidrógeno (protones) en la capa límite inmediatamente adyacente al metal y provoca un aumento rápido del pH local. Este aumento local del pH desplaza el equilibrio de disociación del ácido fosfórico y convierte los iones dihidrogenofosfato solubles en aniones ortofosfato insolubles (PO43-). Estos aniones ortofosfato reaccionan con el zinc y con el hierro disuelto en la capa límite y precipitan minerales cristalinos muy insolubles y densos directamente sobre la superficie del metal.
La capa de conversión resultante consta de dos fases minerales cristalinas principales: la hopeíta (Zn3(PO4)2 · 4H2O) y la fosfofilita (Zn2Fe(PO4)2 · 4H2O). La presencia de hierro en la fase de fosfofilita es muy deseable, porque ofrece una estabilidad química superior en los ambientes alcalinos, como los que se generan durante la imprimación por electrodeposición catódica (E-coat). Para acelerar esta reacción y evitar que las burbujas de hidrógeno gaseoso cubran el metal, lo que bloquearía la reacción de fosfatado y dejaría zonas desnudas, se añaden oxidantes químicos (como el nitrito de sodio, NaNO2, o los nitratos) como aceleradores. Estos aceleradores despolarizan los cátodos al oxidar con rapidez el hidrógeno a agua, y aseguran una capa cristalina rápida, uniforme y densa:
- Fase cristalina de hopeíta: cristales de fosfato de zinc muy insolubles (Zn3(PO4)2 · 4H2O) que forman superficies robustas y porosas para el anclaje mecánico de la pintura.
- Fase cristalina de fosfofilita: cristales de fosfato de hierro y zinc (Zn2Fe(PO4)2 · 4H2O) que se forman al reaccionar con el hierro disuelto del sustrato. Ofrece una estabilidad alcalina superior bajo las imprimaciones E-coat.
- Aceleradores despolarizantes: nitritos o cloratos que oxidan el hidrógeno gaseoso para evitar el aislamiento de la superficie y reducen los tiempos de reacción de minutos a segundos.
- Gestión de lodos: un subproducto natural de la reacción es la precipitación de lodos insolubles de fosfato férrico, que deben filtrarse de forma continua con clarificadores lamelares para evitar la obstrucción de las boquillas.
Los recubrimientos de conversión de fosfato de zinc se aplican con frecuencia bajo primarios ricos en zinc para una protección galvánica adicional; nuestra guía sobre la química y la aplicación de los primarios de fosfato de zinc trata ese sistema de primario posterior en detalle.
5. Cambios sostenibles: recubrimientos de conversión de circonio y silano
Aunque el fosfatado tradicional con zinc ofrece una resistencia excepcional a la corrosión, plantea importantes retos ambientales y operativos. El proceso requiere temperaturas de operación altas (45 °C a 60 °C), lo que genera costos de energía considerables, y produce efluentes con metales pesados y enormes volúmenes de lodos de fosfato férrico que deben eliminarse como residuos peligrosos. Además, los enjuagues de sellado con cromatos tradicionales, que pasivan los cristales de fosfato, están hoy restringidos en muchos países por la carcinogenicidad del cromo hexavalente (CrVI; enlace en inglés), una restricción que también condiciona la elección de materias primas en toda la industria de los recubrimientos, como se explica en nuestra guía sobre el cumplimiento de REACH en las materias primas de las pinturas (en inglés).
Estas restricciones ambientales y regulatorias han impulsado un cambio global hacia recubrimientos de conversión sin cromatos (en inglés) sostenibles, basados en tecnología de película delgada. Las alternativas líderes se basan en la química del ácido hexafluorocircónico (H2ZrF6). A temperatura ambiente, los pretratamientos de circonio reaccionan con el sustrato metálico, consumen protones y desencadenan un aumento localizado del pH que hidroliza el complejo de circonio. Esto impulsa la precipitación de una película cerámica amorfa de óxido de circonio a escala nanométrica (ZrO2 · nH2O) sobre la superficie del metal, que es extremadamente delgada (de 10 a 50 nanómetros) y, a la vez, muy resistente a la corrosión.
Para potenciar esta capa nanocerámica, los formuladores combinan sales de circonio con silanos organofuncionales (en concreto, trialcoxisilanos, R-Si(OR')3). Estas moléculas de silano se hidrolizan en agua y forman grupos silanol muy activos (R-Si(OH)3). Al aplicarse sobre el metal, los grupos silanol reaccionan con los grupos hidroxilo de la superficie metálica y forman enlaces covalentes fuertes de metal-oxígeno-silicio (Me-O-Si). Las demás moléculas de silano se entrecruzan entre sí y construyen una red densa e hidrofóbica de siloxano (Si-O-Si) que impide la entrada de humedad, mientras que los grupos funcionales orgánicos (R) se entrecruzan químicamente con las resinas de la pintura durante el curado. Esta interfaz híbrida orgánico-inorgánica ofrece una adhesión y una protección contra la corrosión sobresalientes, sin generar lodos tóxicos:
- Capa nanocerámica de circonio: una película amorfa de óxido de circonio de 20 nm que ofrece una excelente resistencia a la corrosión y no genera lodos tóxicos.
- Silanos organofuncionales: trialcoxisilanos que tienden un puente entre el metal inorgánico y las pinturas orgánicas.
- Enlace covalente Me-O-Si: enlaces químicos fuertes formados por la condensación del silanol en la superficie del óxido metálico, mucho más fuertes que el simple agarre mecánico físico.
- Redes covalentes de siloxano: estructuras poliméricas Si-O-Si muy entrecruzadas que actúan como barrera contra la permeación de agua y de oxígeno.
6. Control de calidad físico y ensayos de adherencia ASTM
En las industrias de alta exigencia, como la aeroespacial, la de defensa y la automotriz, las inspecciones visuales nunca bastan para validar la calidad de una línea de pretratamiento químico. Los componentes terminados deben someterse a rigurosos ensayos físicos para asegurar que la unión química haya alcanzado sus objetivos mecánicos. Los ensayos físicos normalizados simulan esfuerzos térmicos y mecánicos extremos para verificar que el recubrimiento no se delamine ni falle en condiciones de campo.
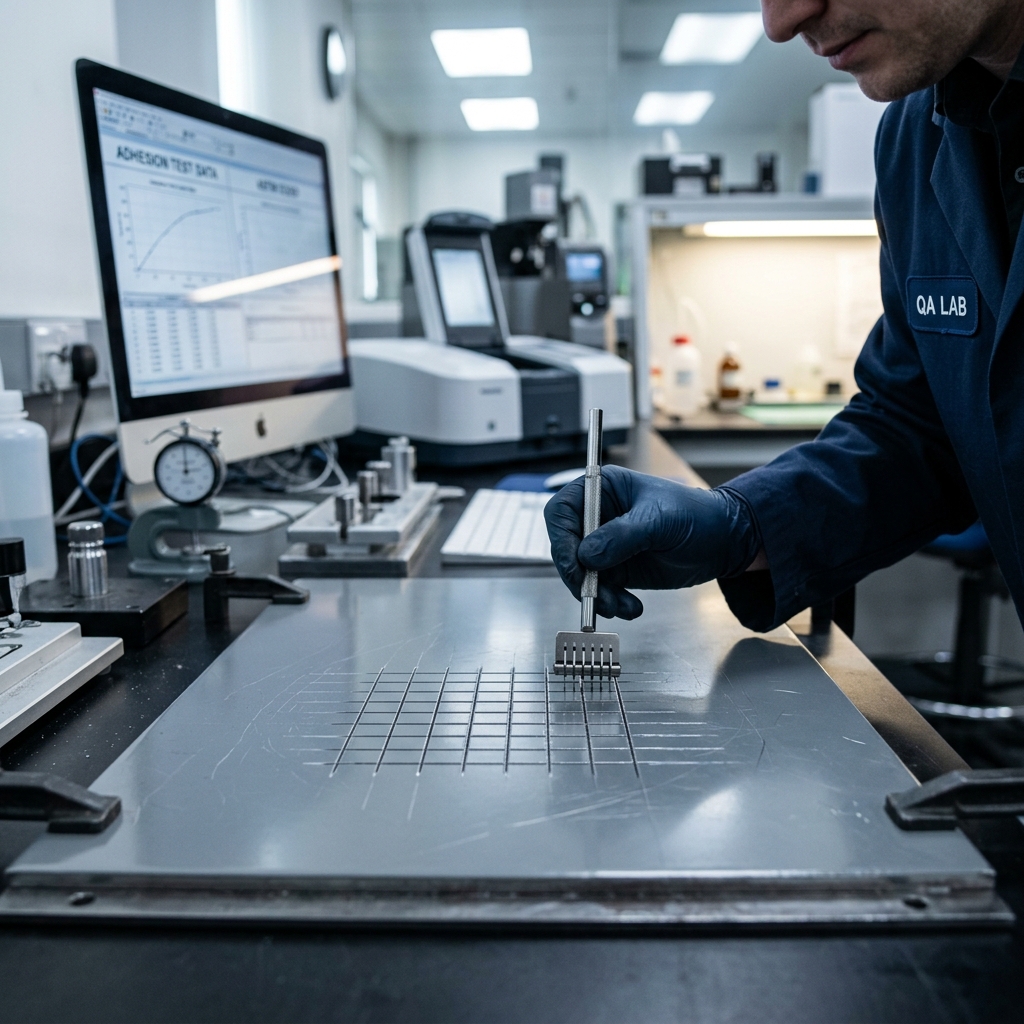
La referencia principal para la adhesión mecánica de la pintura es el ensayo de corte enrejado con cinta (cross-cut tape test), normalizado en la ASTM D3359. Con un cortador de varias cuchillas se hace una cuadrícula precisa de incisiones que atraviesa el recubrimiento curado hasta el sustrato metálico. Sobre la cuadrícula se aplica una cinta de ensayo especializada, sensible a la presión, se frota con firmeza para asegurar el contacto y se retira de golpe en un ángulo de 180 grados. Después se inspecciona la cuadrícula bajo aumento y se califica en una escala de 5B a 0B según el porcentaje de pintura desprendida. Una calificación 5B indica una adhesión perfecta, sin desprendimientos en las intersecciones de la retícula, mientras que una 0B representa una falla total, en la que se desprende más del 65% de los cuadros de la cuadrícula, lo que indica un baño de pretratamiento comprometido.
Para evaluar la durabilidad ambiental a largo plazo y la protección pasiva contra la corrosión, los paneles tratados se someten al ensayo de niebla salina (artículo en inglés; también llamado ensayo de cámara salina), normalizado en la ASTM B117. Los paneles terminados se marcan con una rayadura diagonal profunda hasta el sustrato metálico y se colocan en una cámara ambiental calentada. Los paneles se someten a una niebla atomizada continua de solución de cloruro de sodio (NaCl) al 5% a una temperatura constante de 35 °C durante cientos o miles de horas. Después de la exposición, se revisa en los paneles el avance de la corrosión (creep), es decir, la distancia que ha recorrido el óxido en horizontal bajo la pintura desde la rayadura. Los pretratamientos excelentes limitan el avance a menos de 1 mm tras 1000 horas de exposición a la niebla salina, mientras que los sistemas mal pretratados presentan un ampollamiento extenso de la pintura y un avance masivo del óxido, lo que indica una falla interfacial.
7. Comparación estratégica e inversión de capital (CAPEX)
Para las empresas industriales, los consultores de recubrimientos y los gerentes de planta que diseñan una nueva línea de acabado protector, elegir la tecnología de pretratamiento correcta es una decisión estratégica vital. Esta elección influye en la inversión de capital inicial (CAPEX), en los costos de energía de operación, en los requisitos de tratamiento de efluentes tóxicos y en el cumplimiento ambiental global.
La siguiente tabla ofrece una comparación industrial completa de las tres tecnologías principales de pretratamiento de metales:
En resumen, aunque el fosfatado con zinc tradicional sigue siendo el estándar de oro para los proyectos militares y de acero estructural automotriz de trabajo pesado que cuentan con plantas dedicadas de filtración de lodos, las tecnologías modernas de película delgada de circonio y silano representan el futuro del pretratamiento industrial. Ofrecen una adhesión comparable y de alta durabilidad, con un enorme ahorro de energía, procesamiento a temperatura ambiente y un cumplimiento total de la normativa ambiental global. Elegir la química de pretratamiento adecuada es la decisión más crítica que tomará un fabricante de recubrimientos para asegurar el éxito de su marca a largo plazo y la confiabilidad de sus productos.
La química de pretratamiento elegida también depende en gran medida del proceso de recubrimiento posterior: las líneas continuas de recubrimiento de bobinas (coil coating) (en inglés) suelen favorecer los pretratamientos rápidos de circonio o de silano a temperatura ambiente para igualar la velocidad de la línea, mientras que los sistemas de recubrimiento en polvo (en inglés) toleran las temperaturas de curado más altas del fosfatado tradicional con zinc o con hierro sin afectar el acabado.
Preguntas frecuentes (FAQ)
1. ¿Puedo omitir el pretratamiento si el metal se ve limpio?
De ninguna manera. La limpieza visual no equivale a la limpieza química. Incluso una huella dactilar puede contener aceites y ácidos suficientes para provocar una falla localizada del recubrimiento. Además, el pretratamiento crea el recubrimiento de conversión necesario para una resistencia a la corrosión de largo plazo, algo que el metal simplemente limpio no posee.
2. ¿Cuál es la diferencia entre el fosfato de hierro y el fosfato de zinc?
El fosfato de hierro es más sencillo y barato, y se usa sobre todo en aplicaciones de interior (como el mobiliario de oficina). El fosfato de zinc es mucho más complejo y caro, y ofrece una resistencia a la corrosión muy superior en ambientes exteriores o de alta exigencia, como las carrocerías automotrices y la maquinaria pesada.
3. ¿Por qué es importante la condición «libre de rotura de agua» (water break free)?
El ensayo de rotura de la película de agua es la forma más sencilla de comprobar si hay grasa orgánica hidrofóbica. Si el agua de enjuague escurre del metal en una película perfecta (sin roturas), la superficie está libre de rotura de agua, lo que significa que está químicamente limpia. Si el agua forma gotas, aún queda aceite residual que debe eliminarse antes de aplicar los recubrimientos de conversión.
4. ¿Los pretratamientos sin cromatos son tan buenos como los tradicionales?
Sí. Los avances en las tecnologías de circonio y de silano hacen que los sistemas modernos sin cromo ya puedan igualar o superar el desempeño en niebla salina de los sistemas tradicionales y, además, sean más seguros para los trabajadores y para el medio ambiente.
5. ¿Con qué frecuencia debo analizar mis baños químicos?
En una línea de producción continua, las comprobaciones de titulación y de pH deben realizarse al menos cada 4 a 8 horas. Se recomiendan mucho los sistemas de dosificación automática para mantener estable la concentración de los productos químicos, ya que el agotamiento químico se produce con rapidez en las operaciones de alto volumen.
6. ¿Qué causa la oxidación instantánea (flash rust) después del pretratamiento?
La oxidación instantánea (flash rust) aparece cuando el metal permanece húmedo demasiado tiempo antes del secado, o cuando la humedad atmosférica del taller es demasiado alta. Es una oxidación de alta velocidad que arruina el pretratamiento. Asegurar una etapa de secado rápido con aire caliente es esencial para evitar esta falla.
¿Necesita apoyo en la formulación del pretratamiento de metales y en el proceso químico?
Hable con el especialista industrial Absar Khan sobre los parámetros de la química de superficies, la estabilidad de su baño de fosfatado con zinc o la puesta en marcha de un sistema de circonio y silano sin cromatos.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra varios ámbitos científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn