Componentes de una pintura: PVC, resinas y guía de formulación de recubrimientos
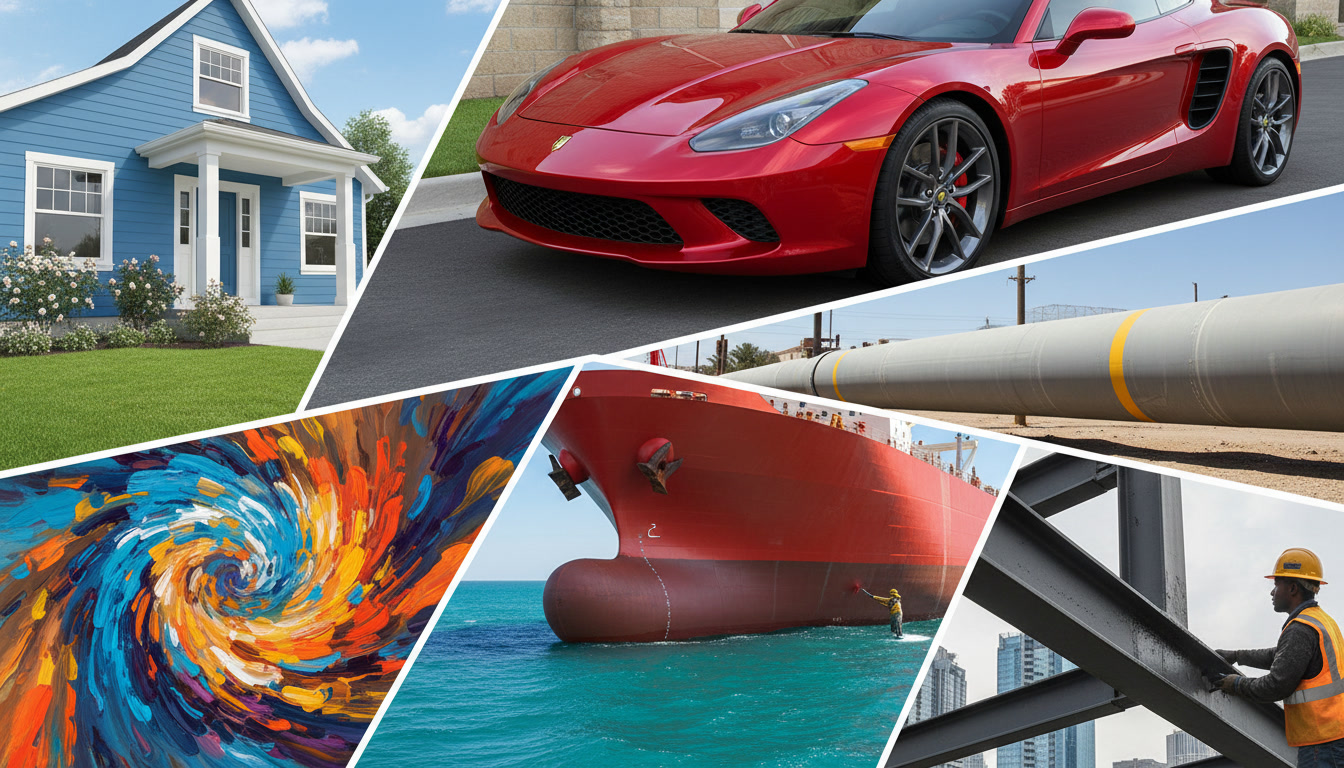
Las pinturas y los recubrimientos son sistemas químicos altamente diseñados para proteger, embellecer y mejorar prácticamente todas las superficies que encontramos. Desde los muros de las viviendas hasta las lacas transparentes de alto desempeño de los autos, las tuberías y los buques, estas barreras de película delgada resisten la intemperie, los productos químicos, la penetración del agua y el desgaste mecánico. Desarrollar formulaciones exitosas exige equilibrar resinas poliméricas complejas, pigmentos primarios, solventes (disolventes en España) y aditivos especializados: los cuatro componentes de una pintura.
Contenido: la ciencia de las pinturas y los recubrimientos
- 1. La química de los cuatro componentes esenciales
- 2. Fabricación: ingeniería de procesos avanzada
- 3. Categorías de producto: recubrimientos arquitectónicos e industriales
- 4. Ciencia especializada: retardantes de llama y nanotecnología
- 5. Formación de la película y mecanismos de curado
- 6. Ingeniería de aplicación y preparación de la superficie
- 7. Calidad, ensayos y sostenibilidad
- 8. Preguntas frecuentes
1. La química de los cuatro componentes de una pintura
Toda pintura o recubrimiento es una mezcla química compleja con cuatro componentes esenciales, cada uno de los cuales cumple una función física y química distinta en la película curada final.
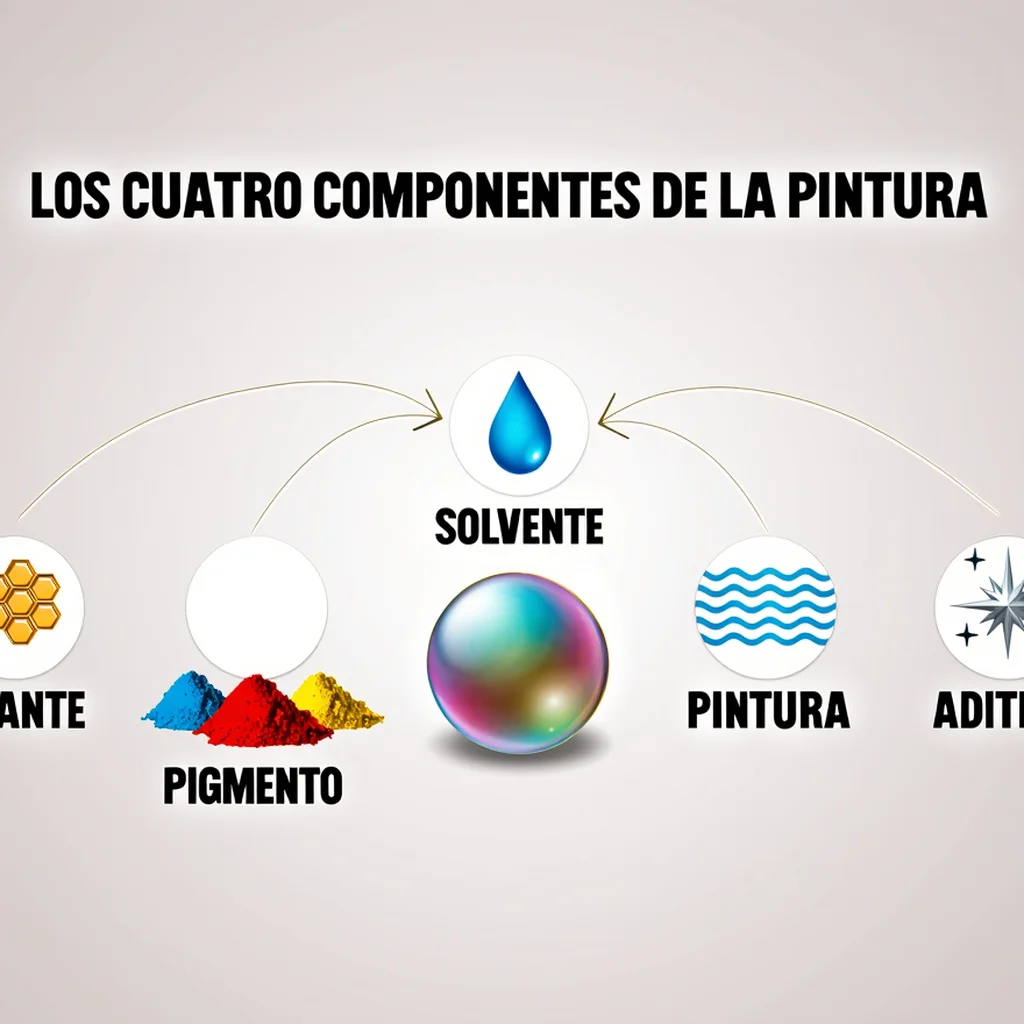
1.1 Ligante (resina): polímeros de curado y arquitectura de la película
El ligante es la columna vertebral de cualquier pintura: forma una película polimérica continua que se adhiere al sustrato y mantiene los pigmentos en su lugar. Los ligantes se caracterizan por su estructura molecular y por la forma en que se entrecruzan durante el curado:
- Acrílicas: se sintetizan por polimerización de adición del metacrilato de metilo y el acrilato de butilo. Estos polímeros tienen una resistencia excepcional a los rayos UV y una gran claridad óptica, por lo que son la opción estándar para las pinturas de látex arquitectónicas y las lacas transparentes automotrices.
- Epoxi: resinas termoestables que se forman al hacer reaccionar el diglicidil éter de bisfenol A (DGEBA) con poliaminas. El entrecruzamiento epoxi-amina crea una red densa, muy resistente a los productos químicos y a la humedad, con excelente adhesión al metal, ideal para los primarios industriales de trabajo pesado.
- Poliuretanos: se forman por la reacción de poliadición de diisocianatos (como el HDI o el IPDI) con polioles. Esta reacción crea enlaces uretano flexibles y tenaces, que ofrecen una resistencia sobresaliente a la abrasión, al impacto y a la intemperie.
- Alquídicas: se forman por la poliesterificación de polioles (como la glicerina o el pentaeritritol) con ácidos dibásicos (anhídrido ftálico) y ácidos grasos insaturados secantes. Curan por entrecruzamiento oxidativo y dan un acabado tradicional, brillante y duradero.
1.2 Pigmentos: opacidad, volumen y el umbral del CPVC
Los pigmentos son partículas insolubles dispersas en el ligante que aportan color, opacidad y protección de barrera. El dióxido de titanio (TiO2) es el pigmento blanco estándar de la industria y se valora por su alto índice de refracción (2.73), que dispersa la luz de forma excepcional.
Los formuladores controlan los niveles de pigmento con la ecuación de la concentración en volumen de pigmento (PVC, por sus siglas en inglés):
Donde Vp es el volumen de pigmento y Vb es el volumen de ligante no volátil. El punto de transición más crítico en el diseño de un recubrimiento es la concentración crítica de pigmento en volumen (CPVC).
- Por debajo del CPVC: el ligante encapsula por completo todas las partículas de pigmento y no deja huecos. Así se forma una película lisa, continua y de alto brillo, con excelente protección de barrera, resistencia a la tracción y resistencia al agua.
- Por encima del CPVC: no hay ligante suficiente para llenar los espacios entre las partículas de pigmento. Esto introduce huecos de aire en la película y provoca una caída brusca de la resistencia a la tracción, del brillo y de la resistencia a la corrosión, además de aumentar de forma notable la permeabilidad al agua y a la humedad. Este perfil de PVC alto se usa en las pinturas mates para techos, para maximizar la opacidad y disimular las imperfecciones de la superficie.
1.3 Solventes y cinética de evaporación
Los solventes son fluidos portadores temporales que disuelven o dispersan el ligante y ajustan la viscosidad del recubrimiento para una aplicación uniforme. Los formuladores eligen los solventes con los parámetros de solubilidad de Hansen, haciendo coincidir los valores de dispersión (δd), de interacciones moleculares polares (δp) y de puentes de hidrógeno (δh) con los del ligante.
La elección del solvente controla la cinética de evaporación. Si el solvente se evapora demasiado rápido, la pintura no nivela bien: aparecen texturas de «piel de naranja» y se reduce el tiempo abierto del «borde húmedo». Si se evapora demasiado despacio, la película húmeda escurre y chorrea por las superficies verticales (en inglés). Los sistemas base agua reemplazan los solventes orgánicos por agua y usan pequeñas cantidades de solventes coalescentes para ablandar las partículas de polímero durante el secado.
1.4 Aditivos: modificadores reológicos y antiespumantes
Los aditivos son productos químicos especializados que se añaden en cantidades pequeñas (menos del 2% de la formulación) para resolver problemas de estabilidad física y química:
- Modificadores reológicos (HEUR/HASE): espesantes asociativos que forman redes temporales en las pinturas base agua. Aportan un comportamiento tixotrópico: su viscosidad baja con la cizalla alta de la brocha o de la pistola y permite una aplicación suave, y se recupera con rapidez con cizalla baja para evitar el escurrimiento y los chorreados.
- Agentes humectantes y dispersantes: moléculas polares que se adsorben sobre la superficie de los pigmentos y generan repulsión por carga electrostática o impedimento estérico, para que las partículas no se aglomeren ni sedimenten.
- Antiespumantes (polisiloxanos y sílice hidrofóbica): compuestos muy activos que se extienden sobre las burbujas de espuma, adelgazan y rompen las láminas de líquido y hacen colapsar la espuma generada durante la fabricación o la aplicación con pistola.
2. Fabricación: ingeniería de procesos avanzada
Producir pinturas industriales y arquitectónicas de alto desempeño es un proceso de ingeniería química muy controlado. Pequeñas desviaciones en la velocidad de cizalla, la temperatura o las secuencias de mezclado pueden provocar problemas como la floculación de los pigmentos, una mala consistencia del color o la separación de la pintura en el envase.
2.1 Premezclado de alta velocidad y humectación
El proceso de fabricación comienza en el recipiente de premezclado, con un dispersor de alta velocidad (HSD) equipado con una aspa Cowles dentada. Primero se cargan la resina, el agua o el solvente y los aditivos dispersantes de pigmentos; después se añaden los pigmentos secos bajo agitación de alta velocidad.
El motor del HSD se controla para mantener una velocidad periférica de la punta del aspa de 18 a 25 metros por segundo. Esta velocidad genera un flujo toroidal profundo (conocido comúnmente como «efecto de dona») que arrastra la pasta espesa hacia el aspa para humectar las partículas de pigmento y romper los aglomerados grandes.
2.2 Molienda con medios de alta energía
Como los dispersores de alta velocidad no pueden reducir las partículas de pigmento a su tamaño primario, la pasta premezclada se hace pasar por un molino horizontal de medios (o molino de perlas) de alta energía.
La cámara de molienda se llena con perlas de zirconia de alta densidad (de 0.5 a 2.0 mm de diámetro) agitadas por discos rotores. Las fuerzas de cizalla y las colisiones físicas entre las perlas trituran los aglomerados de pigmento hasta su tamaño primario de partícula (normalmente de 0.1 a 5 micras). La calidad de la dispersión se vigila en tiempo real con un medidor de finura Hegman, con el objetivo de alcanzar una lectura de 7 a 8 Hegman en los recubrimientos de alto brillo y en los acabados automotrices.
2.3 Dilución final, entonado y microfiltración
Cuando la pasta de pigmento alcanza la finura Hegman objetivo, se transfiere a un tanque de dilución final (let-down) de baja cizalla. Los ligantes restantes, los espesantes, los agentes coalescentes y los biocidas se añaden bajo agitación suave para no dañar las cadenas poliméricas.
El color del lote se mide con análisis espectrofotométrico y se ajusta con dispersiones concentradas de colorantes. La pintura terminada pasa por filtros de bolsa de alta capacidad (normalmente de 10 a 100 micras) para eliminar contaminantes o partículas de tamaño excesivo antes del envasado, que se realiza en condiciones estériles y de sala limpia para evitar la contaminación microbiana.
3. Categorías de producto: recubrimientos arquitectónicos e industriales
Los recubrimientos se agrupan en términos generales en arquitectónicos e industriales, y cada categoría se diseña para cumplir las exigencias particulares de su entorno de uso.
3.1 Recubrimientos arquitectónicos: decorativos y protectores
- Pinturas arquitectónicas de interior: las pinturas de interior estándar son emulsiones acrílicas base agua. Se formulan con poco olor y conformes con el SGA, para mantener los compuestos orgánicos volátiles (COV) al mínimo. Los formuladores ajustan el brillo variando el PVC: las pinturas mates tienen un PVC de 50–70% para dispersar la luz y disimular los defectos de los muros, mientras que las pinturas semibrillantes y de alto brillo para molduras tienen un PVC de 15–25% para dar una superficie lisa y fácil de lavar.
- Pinturas arquitectónicas de exterior: los recubrimientos de exterior deben soportar temperaturas extremas, la exposición al agua y la radiación UV solar. Se formulan con ligantes acrílicos 100% puros y muy flexibles, que se dilatan y se contraen junto con el sustrato (madera, mampostería) sin agrietarse. Se incorporan aditivos especializados, como absorbentes de UV y biocidas, para evitar el agrietamiento, el caleo y el crecimiento de moho.
3.2 Recubrimientos industriales: desempeño de trabajo pesado
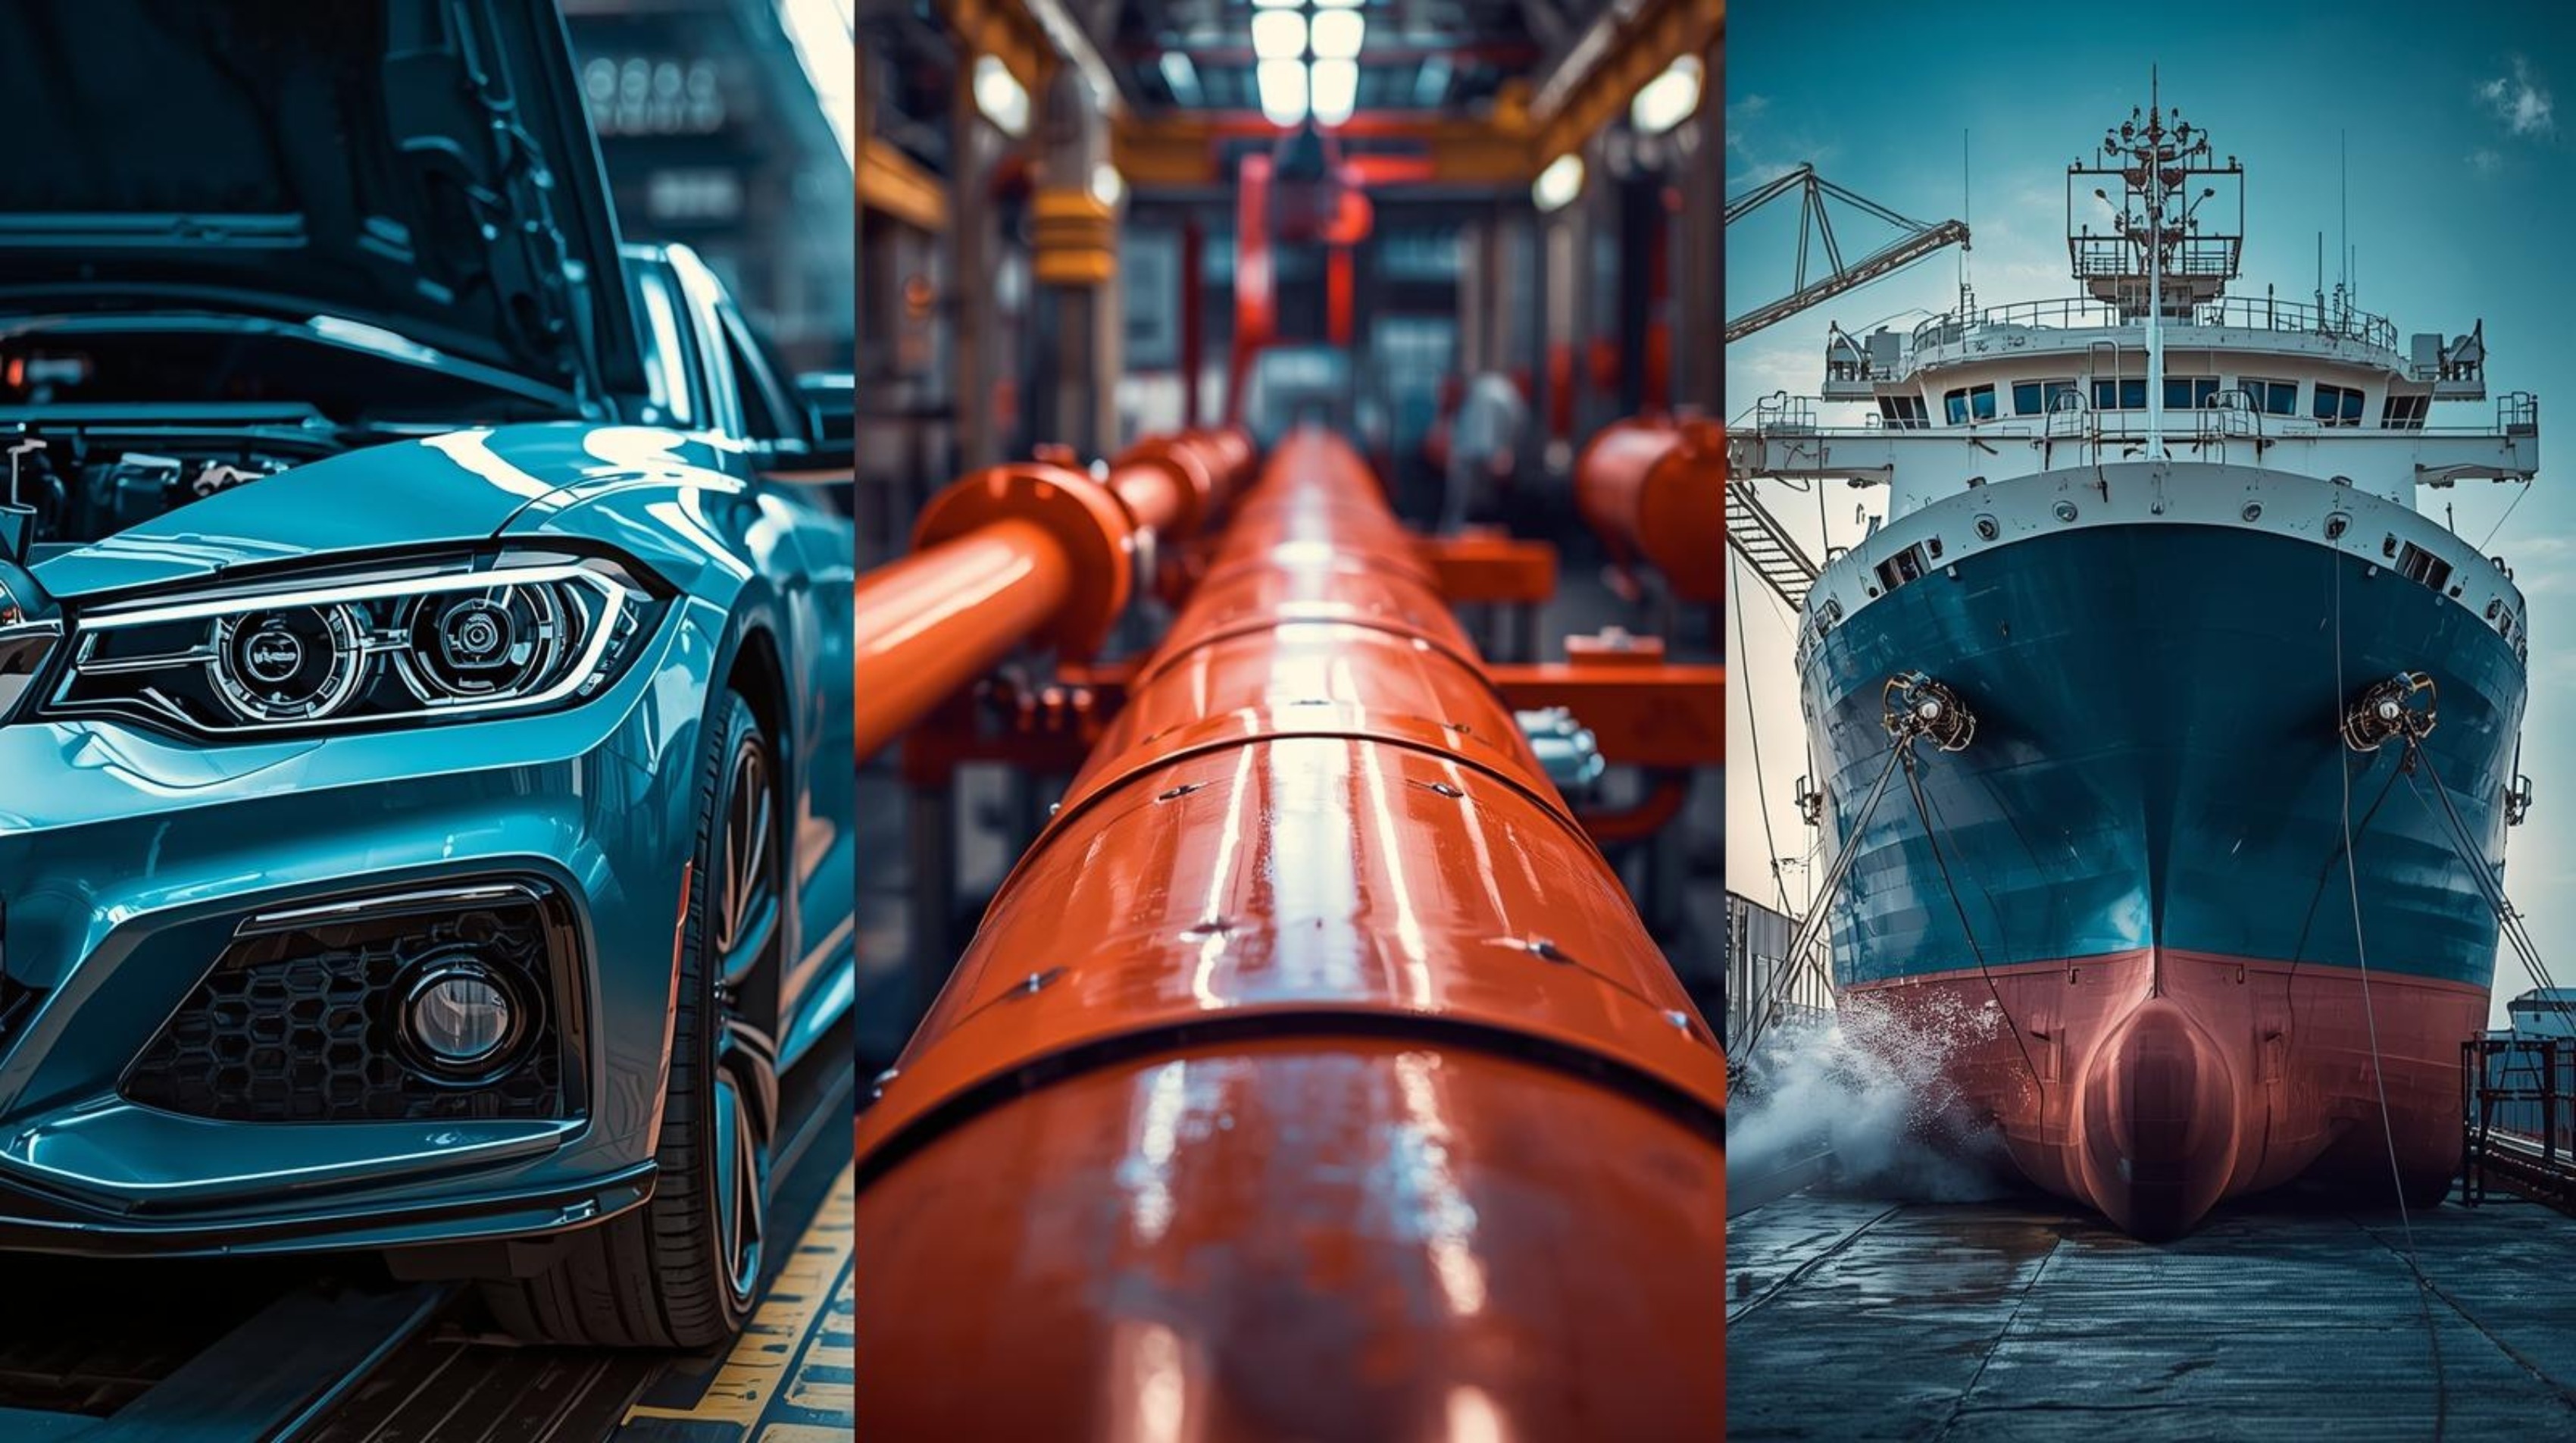
- Recubrimientos protectores para acero (en inglés): la infraestructura industrial, como los puentes, las tuberías y las plataformas marinas, depende de recubrimientos protectores multicapa. El sistema clásico consta de un primario epoxi rico en zinc (que da protección catódica de sacrificio al acero), una capa intermedia de epoxi mastique (que actúa como barrera densa contra la humedad y los iones) y un acabado de poliuretano alifático (que ofrece resistencia a los rayos UV y retención del color).
- Recubrimientos antiincrustantes marinos: los buques deben resistir los ambientes agresivos de agua salada y la bioincrustación (la adhesión de algas y percebes, que aumenta la resistencia al avance del casco). Los recubrimientos antiincrustantes incorporan biocidas activos, como el piritiona de cobre, o usan resinas de copolímero autopulimentante (SPC) que se hidrolizan despacio en el agua de mar y liberan los biocidas a una velocidad controlada para mantener liso el casco.
- Sistemas automotrices multicapa: los acabados automotrices se aplican en entornos de fábrica muy automatizados. El sistema incluye un primario por electrodeposición (E-coat) para la protección contra la corrosión, un primario-surfacer de poliéster-acrílico para dar lisura, una capa base con pigmentos metálicos o perlados para el color y una laca transparente acrílico-uretánica muy entrecruzada que resiste los rayones, la lluvia ácida y la degradación por rayos UV.
4. Ciencia especializada: retardantes de llama y nanotecnología
Los recubrimientos especiales emplean reacciones químicas y materias primas avanzadas para ofrecer propiedades únicas y muy funcionales, más allá de la decoración tradicional o la protección contra la corrosión.
4.1 Química de los retardantes de llama intumescentes
Los recubrimientos intumescentes (artículo en inglés de Wikipedia) protegen los elementos estructurales de acero de los edificios frente a la falla por alta temperatura durante un incendio. Consisten en un sistema químico de tres partes:
- Una fuente de ácido (polifosfato de amonio): a alta temperatura (por encima de 200°C) se descompone y libera ácido fosfórico mineral.
- Un donante de carbono (pentaeritritol): el ácido fosfórico liberado reacciona con el donante de carbono y lo esterifica para formar un residuo carbonoso denso.
- Un agente espumante (melamina): al mismo tiempo, el agente espumante se descompone y libera grandes volúmenes de nitrógeno gaseoso (N2).
El gas liberado expande el residuo carbonoso hasta formar una capa de espuma gruesa y muy aislante (que se expande hasta 50 a 100 veces el espesor original de la película seca). Esta capa de espuma aísla el acero que hay debajo y mantiene su temperatura por debajo del umbral crítico de falla de 500°C durante un máximo de cuatro horas, lo que salva vidas y protege la estructura del edificio.
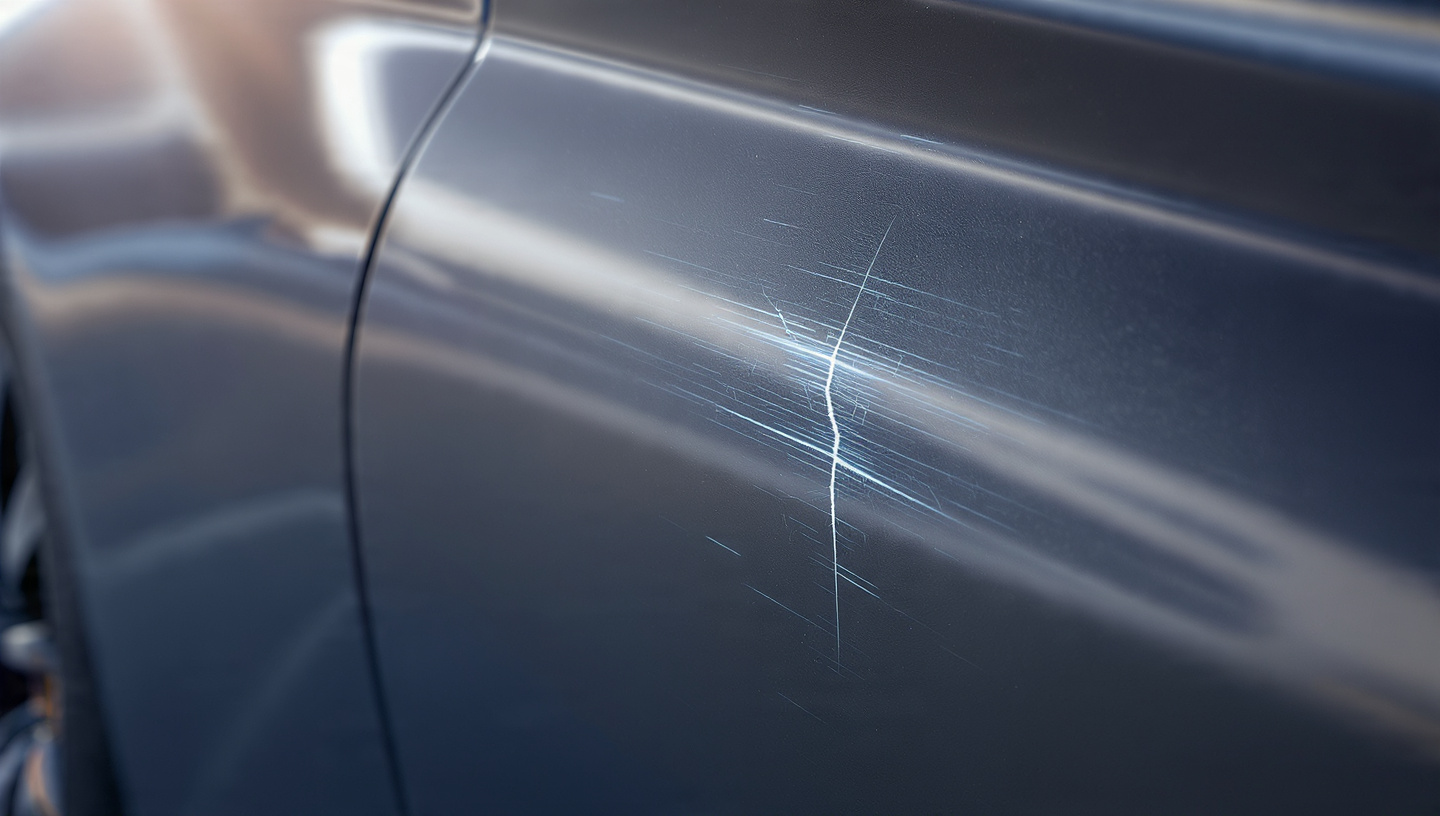
4.2 Nanotecnología inteligente: autorreparación y superhidrofobicidad
Los recubrimientos inteligentes responden de forma dinámica a los estímulos del entorno:
- Recubrimientos autorreparables: emplean la tecnología de microencapsulación. Cápsulas microscópicas de urea-formaldehído que contienen monómeros líquidos (como aceite de linaza o resina epoxi) se dispersan por todo el recubrimiento. Cuando un rayón rompe la cápsula, el monómero fluye hacia la hendidura y polimeriza al contacto con partículas de catalizador o con el aire, sella la grieta y restablece la protección contra la corrosión.
- Recubrimientos superhidrofóbicos: incorporan nanosílice o nanopartículas fluoradas para crear una rugosidad superficial microscópica que imita la hoja del loto. La superficie se ajusta al modelo de Cassie-Baxter, en el que las gotas de agua solo tocan las puntas de las microestructuras y se apoyan en bolsas de aire atrapado. Esto aumenta el ángulo de contacto por encima de 150°, por lo que el agua forma perlas y rueda con facilidad y arrastra consigo el polvo y los contaminantes.
5. Formación de la película y mecanismos de curado
La transición de un recubrimiento húmedo y líquido a una película sólida y tenaz está impulsada por tres mecanismos físicos y químicos principales.
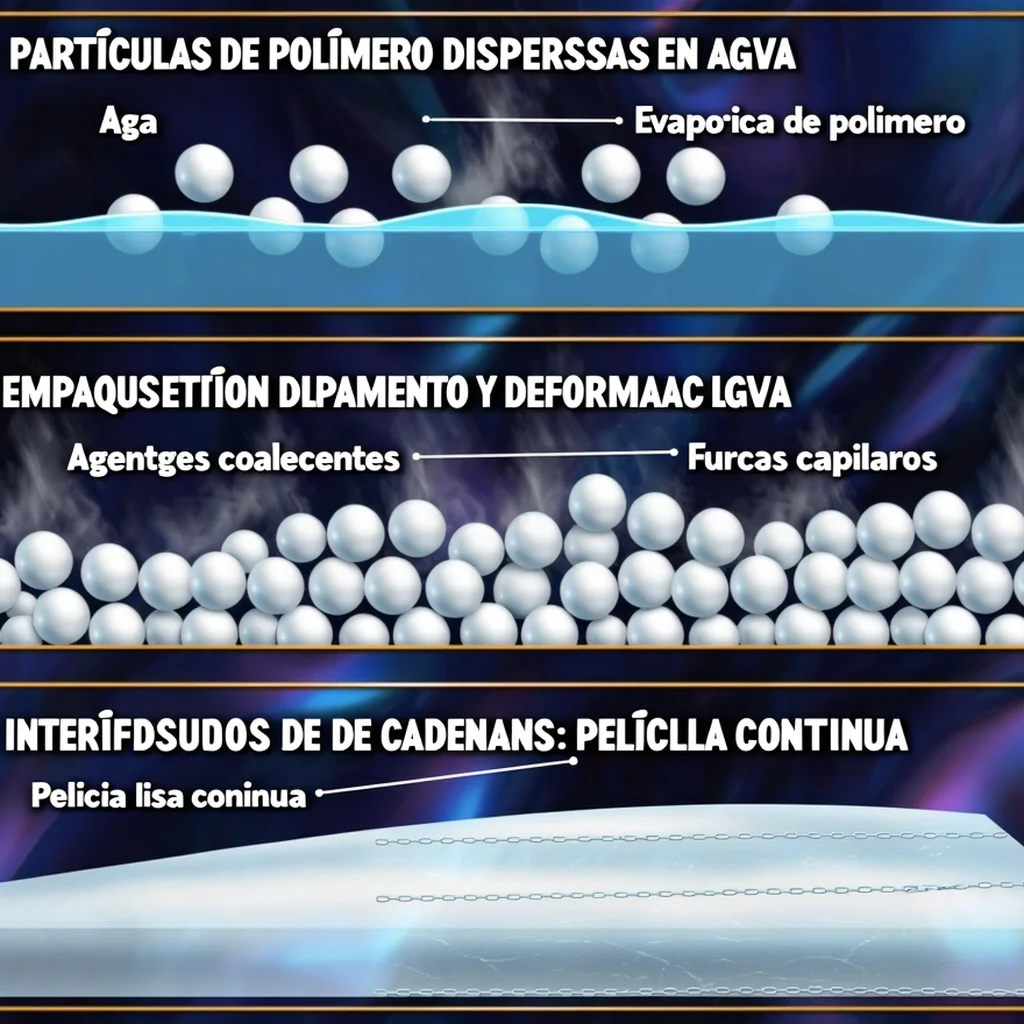
5.1 La coalescencia del látex base agua
Las pinturas de látex base agua no forman la película por un simple entrecruzamiento químico, sino por coalescencia física, que ocurre en cuatro etapas distintas:
- Evaporación del agua: a medida que el agua se evapora de la película húmeda, las esferas de látex polimérico dispersas se ven forzadas a acercarse.
- Empaquetamiento de las partículas: las esferas se ordenan en una disposición geométrica densa y compacta.
- Deformación de las partículas: las fuerzas capilares acercan las esferas, expulsan el agua restante y hacen que las partículas de polímero se deformen hasta adoptar formas poliédricas.
- Interdifusión de cadenas: los límites entre las partículas de polímero vecinas desaparecen a medida que las cadenas poliméricas se difunden a través de las interfaces, y fusionan las partículas en una película continua y resistente.
Este proceso de coalescencia requiere que la temperatura de trabajo esté por encima de la temperatura mínima de formación de película (MFFT) del polímero. Si se aplica por debajo de la MFFT, las partículas de polímero siguen demasiado rígidas (vítreas) para deformarse y fusionarse, y el resultado es una película agrietada y pulverulenta en lugar de un recubrimiento continuo.
5.2 Curado oxidativo y catalizadores secantes
Las pinturas tradicionales al aceite y las alquídicas curan por una reacción de entrecruzamiento oxidativo. Los dobles enlaces insaturados de los ácidos grasos secantes reaccionan con el oxígeno atmosférico y forman hidroperóxidos.
Estos hidroperóxidos se descomponen después y crean entrecruzamientos éter y carbono-carbono entre las cadenas poliméricas. La reacción se cataliza con secantes metálicos para aceites: los secantes primarios de superficie (como el octoato de cobalto) aceleran la absorción de oxígeno y el entrecruzamiento en la superficie, mientras que los secantes secundarios de profundidad (calcio o zirconio) aseguran un entrecruzamiento uniforme en todo el espesor de la película.
5.3 Curado químico (sistemas 2K)
Los recubrimientos de alto desempeño de dos componentes (2K), como los epoxi y los poliuretanos, curan por reacciones químicas directas. La resina (componente A) y el endurecedor o entrecruzante (componente B) se envasan por separado y se mezclan justo antes de la aplicación. Los grupos reactivos (por ejemplo, los anillos epoxi y los protones de las aminas) reaccionan en proporciones estequiométricas y forman una red termoestable tridimensional y densa, con una resistencia química y física excepcional.
6. Ingeniería de aplicación y preparación de la superficie
El desempeño de un recubrimiento depende en gran medida de la calidad de la preparación de la superficie y del método de aplicación que se use.
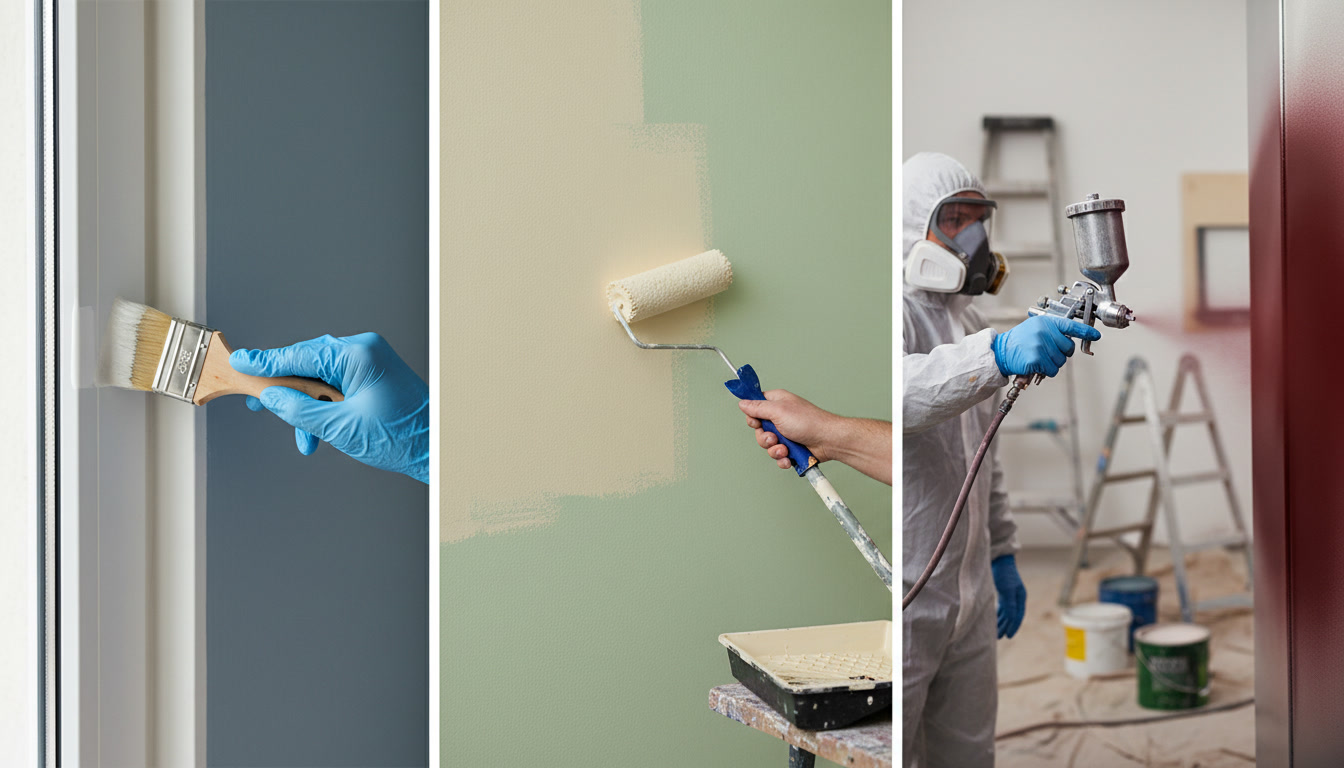
6.1 Métodos de aplicación: manuales y de alta tecnología
- Métodos manuales (brocha y rodillo): las brochas se prefieren para el trabajo de detalle y las molduras, donde la precisión es crítica. Los rodillos son el estándar para los muros arquitectónicos lisos. La longitud de la felpa se elige según la superficie: felpas cortas (3/8 de pulgada) para el panel de yeso liso y felpas largas (3/4 de pulgada) para la mampostería texturizada.
- Pulverización sin aire (airless): fuerza el recubrimiento a través de una boquilla pequeña de carburo de tungsteno a alta presión (de 1,000 a 3,000 psi). Esta presión alta atomiza la pintura en una niebla fina y permite una cobertura rápida y uniforme en grandes estructuras industriales.
- Pulverización HVLP (alto volumen, baja presión): atomiza el recubrimiento con un alto volumen de aire a baja presión (menos de 10 psi). Este método minimiza la sobreaspersión y maximiza la eficiencia de transferencia, por lo que es ideal para los acabados de madera de alta calidad y el repintado automotriz.
- Pulverización electrostática: aplica una carga electrostática (normalmente negativa) a las partículas atomizadas del recubrimiento, mientras el sustrato metálico conductor se conecta a tierra. Las partículas cargadas son atraídas a lo largo de las líneas del campo electrostático, rodean las formas complejas y dan una cobertura uniforme con una sobreaspersión mínima.
- Electrodeposición (E-coat): la pieza metálica se sumerge en un baño que contiene resinas poliméricas cargadas y dispersas en agua. Al aplicar una corriente eléctrica se deposita una película de primario muy uniforme sobre todas las superficies, incluidas las cavidades interiores. Es la base de la protección contra la corrosión en la industria automotriz moderna.
6.2 Preparación de la superficie: la base de la adhesión
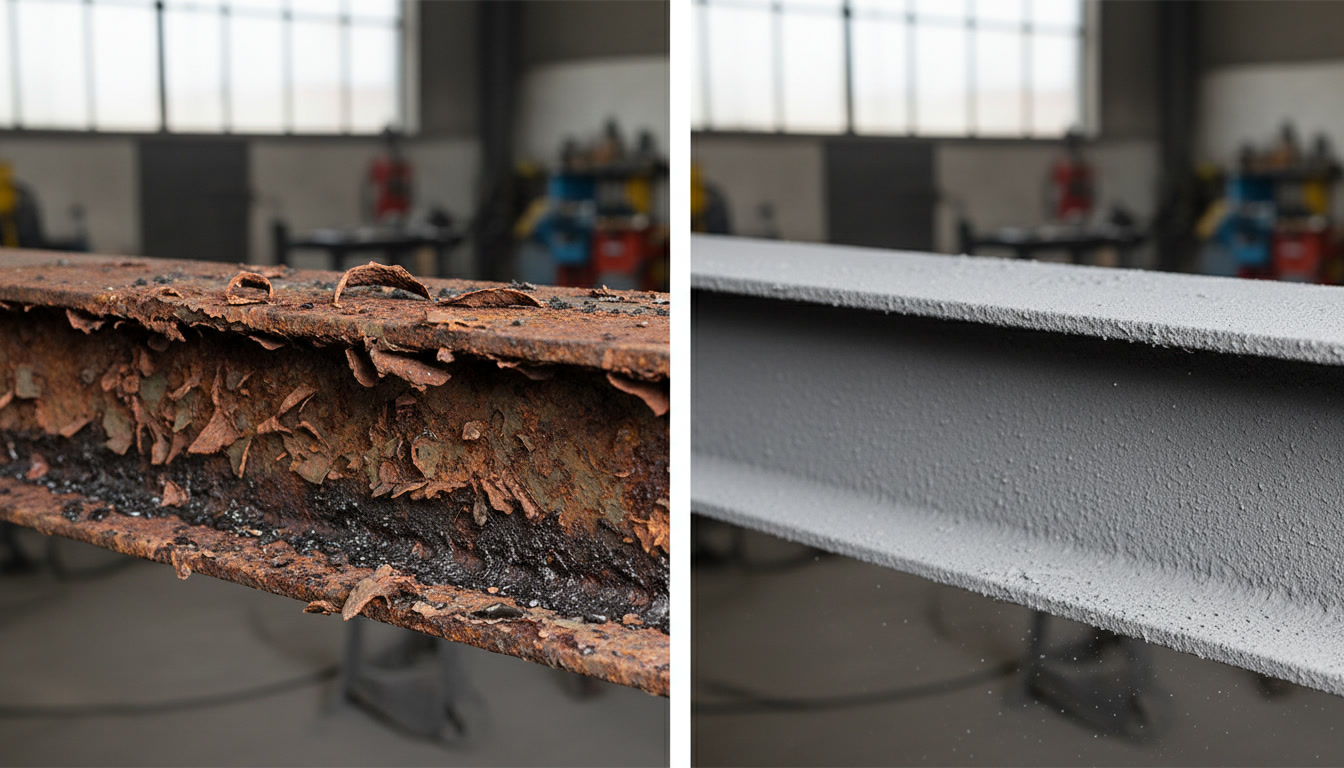
Hasta el recubrimiento de mejor calidad fallará de forma prematura si se aplica sobre una superficie sucia o mal preparada. La preparación de la superficie determina la calidad de la unión mecánica y química:
- Limpieza química: las superficies deben estar libres de aceite, grasa, suciedad y sales. Se usan solventes o limpiadores alcalinos para desengrasar las piezas metálicas. En las aplicaciones industriales se vigila la presencia de sales solubles, porque pueden causar ampollamiento osmótico bajo la película curada.
- Perfilado mecánico: en las estructuras metálicas se usa el chorreado abrasivo (arenado o chorreado con granalla de acero) para eliminar el óxido y la cascarilla. Este proceso crea un perfil microscópico rugoso (patrón de anclaje) que aumenta el área superficial y permite una fuerte adhesión mecánica del primario.
- Imprimación: los primarios sellan los sustratos porosos, protegen los metales de la corrosión y favorecen la adhesión. Los primarios de ataque ácido (acid-etch) atacan químicamente las superficies metálicas, mientras que los primarios epoxi dan una barrera densa con excelente adhesión.
7. Calidad, ensayos y sostenibilidad
Para asegurar un desempeño a largo plazo y cumplir las normativas del SGA y de la EPA de EE. UU., los recubrimientos terminados deben someterse a pruebas de laboratorio exhaustivas.
7.1 Ensayos de calidad estándar de laboratorio
Las formulaciones deben aprobar los ensayos de calidad ASTM e ISO estándar antes de ser autorizadas para producción:
- Adhesión por corte cruzado (ASTM D3359): se corta un reticulado a través de la película curada hasta el sustrato, y se aplica y se retira una cinta adhesiva especial. Se inspecciona la cuadrícula para evaluar el porcentaje de recubrimiento desprendido y confirmar la resistencia de adhesión.
- Brillo especular (ASTM D523): mide los niveles de brillo en los ángulos de 20°, 60° y 85° con un brillómetro, para confirmar la consistencia del brillo entre lotes de producción.
- Resistencia a la abrasión Taber (ASTM D4060): se somete la película a ruedas abrasivas giratorias para medir la pérdida de masa tras un número definido de ciclos, y así verificar la resistencia al desgaste de los recubrimientos para pisos.
- Intemperismo acelerado (QUV, ASTM G154): se exponen paneles recubiertos a ciclos de radiación UV intensa, calor y condensación de humedad para predecir años de exposición a la intemperie en exteriores.
7.2 El avance hacia la química verde
Las estrictas normas del SGA y los límites de la EPA de EE. UU. sobre los compuestos orgánicos volátiles han impulsado un cambio hacia la química verde en la industria de los recubrimientos:
- Formulaciones de bajo y de cero COV: las pinturas base solvente se reemplazan cada vez más por emulsiones acrílicas base agua y por formulaciones de altos sólidos, que liberan a la atmósfera cantidades mínimas de compuestos orgánicos volátiles durante el secado.
- Resinas de base biológica: los ligantes se sintetizan con recursos renovables, como el aceite de soya, el aceite de ricino o los monómeros derivados del maíz, lo que reduce la dependencia de las materias primas petroquímicas.
- Aditivos conformes con el SGA: los biocidas liberadores de formaldehído, que es carcinógeno, se reemplazan por conservantes modernos como las isotiazolinonas (BIT/MIT) para evitar el deterioro dentro del envase.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre los recubrimientos base agua y base solvente?
Los recubrimientos base agua usan agua como solvente principal (portador), lo que da como resultado bajos COV y una limpieza fácil. Los recubrimientos base solvente usan solventes orgánicos: ofrecen mayor durabilidad y mejor adhesión sobre ciertas superficies, pero liberan más COV.
2. ¿Cuál es el paso más crítico al aplicar cualquier recubrimiento?
La preparación de la superficie se considera, de manera casi unánime, el paso más crítico. Si el sustrato no está limpio, seco y con el perfil adecuado, hasta el recubrimiento de mejor calidad fallará de forma prematura por falta de adhesión.
3. ¿Qué significa COV en la industria de los recubrimientos?
COV significa compuestos orgánicos volátiles. Son sustancias químicas que contienen carbono y que se liberan al aire a medida que el recubrimiento se seca. Los COV altos contribuyen a la contaminación del aire (esmog) y representan riesgos para la salud, lo que ha llevado a un cambio importante de la industria hacia formulaciones de bajo y de cero COV.
4. ¿Cuáles son las funciones principales del ligante en un recubrimiento?
El ligante (o resina) es el componente más crítico. Sus funciones principales son formar la película, hacer que el recubrimiento se adhiera al sustrato y encapsular los pigmentos, con lo que determina la durabilidad, la flexibilidad y las propiedades de resistencia del recubrimiento.
5. ¿Cómo evitan los recubrimientos intumescentes la propagación del fuego?
Los recubrimientos intumescentes son retardantes de llama. Al exponerse al calor se hinchan de forma notable y forman una capa gruesa y aislante de residuo carbonoso. Ese residuo actúa como barrera, protege la estructura de acero o de madera que hay debajo y frena la propagación del fuego.
6. ¿Qué es el caleo y cómo se produce?
El caleo (entizamiento) es el deterioro de la superficie de un recubrimiento causado por la intemperie y por la exposición a los rayos UV, que degradan el ligante y liberan las partículas de pigmento en forma de un polvo fino y calcáreo. Es una señal común de degradación en los recubrimientos de exterior.
7. ¿Por qué suele usarse el chorreado abrasivo en la preparación de superficies industriales?
El chorreado abrasivo (arenado) se usa para eliminar óxido, cascarilla y recubrimientos viejos y para crear un perfil de superficie rugoso (patrón de anclaje). Este perfil mejora de forma notable la adhesión mecánica de los recubrimientos industriales de trabajo pesado, como los epoxi y los poliuretanos.
Conclusión
Las pinturas y los recubrimientos son una tecnología sofisticada que combina la química, la ciencia de los materiales y la ingeniería de procesos químicos para proteger y embellecer nuestro entorno construido. Desde los pigmentos antiguos mezclados con grasas animales hasta las formulaciones inteligentes mejoradas con nanotecnología, estos materiales han evolucionado para satisfacer exigencias industriales de desempeño cada vez mayores sin dejar de cumplir normativas ambientales estrictas.
Al adoptar resinas sintéticas de base biológica, optimizar la dispersión de los pigmentos y aprovechar una química especializada de alto desempeño, como los intumescentes y las superficies superhidrofóbicas, los fabricantes pueden ofrecer productos duraderos y eficientes. Comprender los principios físicos y químicos de los componentes de una pintura permite a los formuladores y a los ingenieros diseñar sistemas que cumplen en silencio sus funciones esenciales año tras año.
Optimice su producción de pinturas y recubrimientos
Obtenga formulaciones auditadas por profesionales y probadas comercialmente, auditorías de costos de materias primas y apoyo en la puesta en marcha de procesos de molienda de alta energía del consultor especialista Absar Khan. Explore toda nuestra gama de formulaciones de pinturas y recubrimientos.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es el consultor principal y arquitecto de formulación química de Global Formulation. Se especializa en el diseño, la optimización y el escalamiento de lubricantes industriales, pinturas y recubrimientos arquitectónicos, selladores de poliuretano, sistemas de dosificación de gases para aerosoles y polímeros verdes de bajo contenido de COV. Absar ofrece servicios de ingeniería química llave en mano, puesta en marcha de plantas en fábrica, auditorías de costos de materias primas y diseño de controles de calidad para marcas líderes de todo el mundo.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn