Tipos de falla de uniones adhesivas: adhesiva, cohesiva y del sustrato
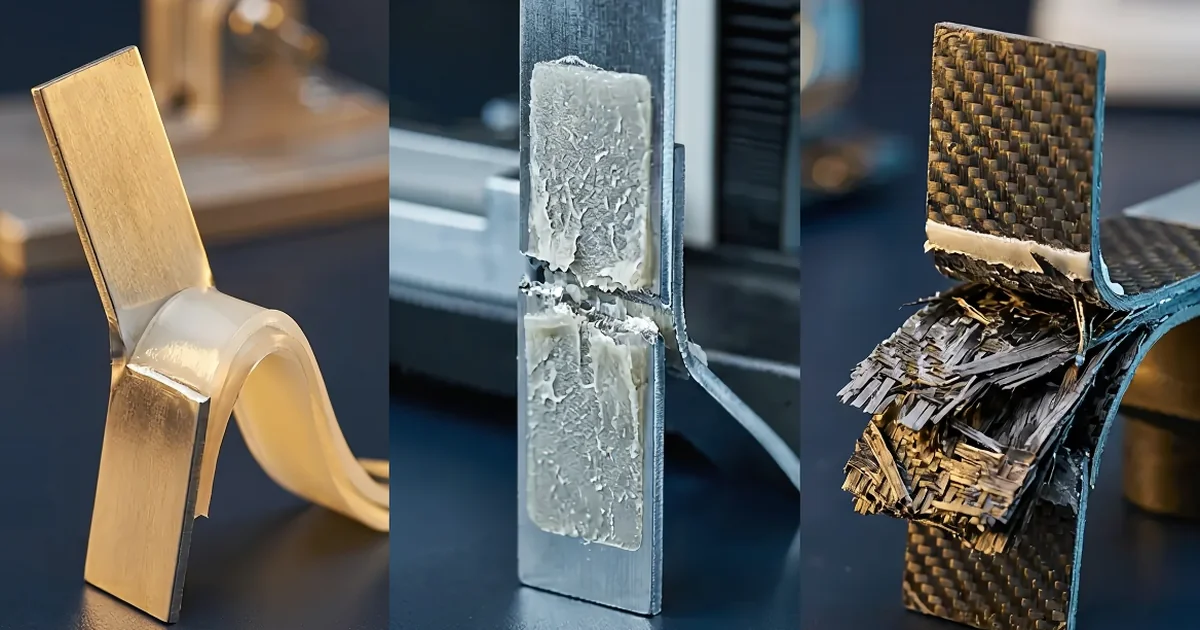
Los tipos de falla de uniones adhesivas son el punto de partida de toda investigación de causa raíz de una unión que falló, y sin embargo están entre los resultados que con más frecuencia se interpretan mal en el control de calidad de adhesivos. Una unión adhesiva puede fallar durante un ensayo de pelado, una evaluación de cortante por solape o la investigación de una falla en servicio. En todos los casos, la ubicación y el aspecto del plano de fractura aportan más información de diagnóstico que cualquier parámetro aislado de la ficha técnica del adhesivo. Clasificar correctamente una falla como adhesiva (en la interfase), cohesiva (a través del cuerpo del adhesivo) o del sustrato (en el propio material unido) no es un ejercicio meramente académico. Cada tipo apunta a una causa raíz distinta, exige una estrategia correctiva distinta y refleja un aspecto distinto de la fabricación y del diseño de la unión. Esta guía explica cómo identificar cada tipo de falla (fallo en España), entender su mecanismo y aplicar el enfoque correctivo y preventivo adecuado. Para una comparación a nivel de definiciones de los modos de falla y del diseño para la durabilidad de la unión, consulte nuestra guía complementaria sobre los modos de falla de los adhesivos (en inglés).
Entender los tres tipos de falla de uniones adhesivas
Los tres tipos de falla de uniones adhesivas reconocidos (falla adhesiva, falla cohesiva y falla del sustrato) describen dónde se fractura una unión, no cuánta fuerza hizo falta para separarla. Una unión puede fracturarse de forma cohesiva con una carga baja si el adhesivo está insuficientemente curado, o de forma adhesiva con una carga muy alta si se unió sin primario un plástico de baja energía superficial por naturaleza, aunque la unión fuera resistente. Por eso entender el tipo es el primer paso; cuantificar la carga de falla es el segundo. Juntos definen si la unión se comporta como se diseñó.
Falla adhesiva (falla interfacial)
La falla adhesiva, también llamada falla interfacial, ocurre cuando el plano de fractura recorre el límite entre el adhesivo y uno de los sustratos unidos. Tras la separación, una de las superficies del sustrato queda completamente limpia: no se ve residuo de adhesivo y el material del sustrato está intacto y sin daño. El sustrato opuesto conserva toda la película de adhesivo. Este patrón de fractura indica que la unión entre el adhesivo y el sustrato era más débil que la resistencia cohesiva del adhesivo o que la resistencia a la tracción de los sustratos. En la práctica, la falla adhesiva casi siempre es un problema de preparación de la superficie o de selección del adhesivo: el adhesivo no logró un contacto molecular adecuado ni una adhesión química adecuada con la superficie del sustrato en las condiciones en que se hizo la unión.
Falla cohesiva (falla en la masa del adhesivo)
La falla cohesiva ocurre cuando el plano de fractura atraviesa el cuerpo de la propia capa de adhesivo. Ambas superficies de fractura conservan residuo de adhesivo: la película se parte en todo su espesor y deja una superficie de adhesivo rugosa o texturizada a ambos lados de la separación. La falla cohesiva indica que la interfase entre el adhesivo y el sustrato era más resistente que la resistencia interna del propio adhesivo. Eso puede significar que el adhesivo se comporta como se espera (si la resistencia cohesiva cumple el requisito de diseño) o que rinde por debajo de lo esperado (si la carga de falla cohesiva medida está por debajo de la especificación). Las causas van desde el curado incompleto en los sistemas termoestables, la mezcla fuera de relación en los adhesivos de dos componentes y la migración de aditivos hasta la degradación térmica o química en servicio de la red del adhesivo curado.
Falla del sustrato (falla del material)
La falla del sustrato, que en los materiales compuestos y en la unión de papel se llama a veces desgarro de fibras, ocurre cuando la fractura se propaga hacia el material del sustrato en lugar de pasar por el adhesivo o por su interfase. El adhesivo y su unión con ambos sustratos permanecen intactos; lo que falla es el propio sustrato. En los ensayos de tracción o de pelado, este suele ser el resultado deseado en las aplicaciones de adhesivos estructurales sobre laminados compuestos o tableros de fibra, porque demuestra que la unión adhesiva es más resistente que el componente unido. Sin embargo, la falla del sustrato también puede indicar que la química del adhesivo ha degradado o fragilizado la superficie del sustrato. También puede significar que la geometría de la unión concentra la tensión en el sustrato de una forma que no representa la carga real de servicio.
| Tipo de falla | Ubicación de la fractura | Aspecto tras la separación | Implicación principal |
|---|---|---|---|
| Adhesiva (interfacial) | Límite entre el adhesivo y el sustrato | Una superficie limpia; la otra conserva toda la película de adhesivo | Problema de preparación de la superficie o de selección del adhesivo |
| Cohesiva (en la masa) | A través del cuerpo del adhesivo | Residuo de adhesivo en ambas superficies de fractura | Problema de resistencia o de curado del adhesivo |
| Del sustrato | Dentro del material del sustrato | Adhesivo intacto; material del sustrato desgarrado o delaminado | El adhesivo es más resistente que el sustrato (puede ser intencional) |
| Modo mixto | Transición entre dos modos | Patrón de residuo en parte adhesivo y en parte cohesivo | Varias debilidades; requiere una investigación sistemática |
Causas de raíz: los mecanismos detrás de cada tipo de falla de uniones adhesivas
Cada tipo de falla de uniones adhesivas tiene un conjunto propio de causas raíz que operan a nivel de la química y del proceso. Relacionar correctamente el tipo de falla observado con el mecanismo subyacente es el paso esencial que separa una acción correctiva que resuelve el problema de otra que solo lo enmascara. El marco de causas raíz que sigue cubre los mecanismos más comunes de cada tipo de falla, con énfasis particular en las variables de proceso que pueden controlar los formuladores y los ingenieros de manufactura.
Causas de raíz de la falla adhesiva (interfacial)
La causa raíz más común de la falla adhesiva es la contaminación de la superficie, que impide que el adhesivo humecte el sustrato y se una a él. Las películas finas de hidrocarburos de los lubricantes de maquinado, los desmoldantes o los aceites del contacto con los dedos bastan para causar una falla adhesiva, incluso en concentraciones pequeñas. La humectación del adhesivo es un fenómeno superficial, de modo que una capa de contaminación monomolecular es suficiente para desplazar al adhesivo del contacto directo con el sustrato. En los sustratos metálicos, las capas de óxido constituyen un segundo mecanismo importante. Cuando el óxido nativo, delgado y adherente, se convierte en una cascarilla de óxido gruesa y poco adherida, el adhesivo se une al óxido, pero el óxido se desprende después del metal subyacente. Esto parece una falla cohesiva del óxido, pero funcionalmente es una falla adhesiva interfacial del sistema de la unión. Nuestra guía sobre la preparación y la química de los sustratos de acero explica cómo se manejan la cascarilla y el óxido antes de la unión. Los sustratos poliméricos de baja energía (poliolefinas, politetrafluoroetileno, polipropileno) plantean un desafío de humectación fundamental. Sin una activación de la superficie mediante tratamiento corona, tratamiento a la llama o ataque químico, la tensión superficial del adhesivo supera la energía superficial crítica del sustrato. La adhesión queda entonces regida por las débiles fuerzas de van der Waals y no por enlaces químicos ni por interacciones dipolares fuertes, como se trata en nuestra guía sobre los desafíos de adhesión en los sustratos plásticos (en inglés).
Causas de raíz de la falla cohesiva
La falla cohesiva es, en esencia, un problema de resistencia del material dentro del adhesivo. En los adhesivos termoestables (epoxis, poliuretanos, acrílicos), la resistencia cohesiva está directamente relacionada con la densidad de reticulación, que se controla con la integridad del programa de curado y con la exactitud de la relación de mezcla. Un epoxi con curado incompleto puede parecer libre de pegajosidad y duro. Aun así, su temperatura de transición vítrea y su resistencia máxima a la tracción estarán muy por debajo de la especificación, y la falla cohesiva ocurrirá con cargas muy inferiores a la resistencia de diseño de la unión. En los sistemas monocomponentes de curado por humedad, como los selladores de poliuretano y de polímero MS, una exposición insuficiente a la humedad durante el periodo de curado crea un núcleo de adhesivo parcialmente curado que falla de forma cohesiva bajo carga. Las líneas de adhesivo gruesas son el ejemplo clásico, porque la distancia de difusión de la humedad limita el curado en todo el espesor. La degradación posterior al curado es un factor igualmente importante de la falla cohesiva. El envejecimiento térmico por encima del límite de temperatura de servicio del adhesivo, el hinchamiento por fluidos o solventes (disolventes en España) incompatibles y la escisión de cadenas inducida por UV en los sistemas sin estabilizar pueden reducir de manera progresiva la resistencia cohesiva del adhesivo. El desempeño de la unión cae entonces por debajo del requisito de carga. Como se detalla en nuestra guía sobre la química de curado de los selladores de poliuretano, la disponibilidad de humedad, la geometría de la línea de adhesivo y la temperatura ambiente son las tres variables que más influyen en que el curado se complete en los sistemas monocomponentes. Para las familias de adhesivos estructurales, consulte nuestra guía completa de adhesivos estructurales (en inglés).
Causas de raíz de la falla del sustrato
La falla del sustrato ocurre con más frecuencia cuando la resistencia de la unión adhesiva supera la resistencia interlaminar, a la tracción o al pelado del sustrato. Esto es esperable y aceptable en las aplicaciones en que la unión se diseña para ser el elemento más resistente. En cambio, una falla no deseada del sustrato puede indicar que la química de curado del adhesivo ha atacado o fragilizado la superficie del sustrato. Los adhesivos con solventes sobre ciertos sustratos termoplásticos, por ejemplo, pueden causar agrietamiento por tensión o disolución de la capa superficial. Eso reduce de forma efectiva la resistencia utilizable del sustrato en la interfase de la unión por debajo de su valor en el interior del material. De manera similar, el curado exotérmico de masas grandes de epoxis rígidos de dos componentes puede generar suficiente calor local para degradar de forma directa los sustratos termoplásticos situados bajo la línea de adhesivo. El resultado es una falla del sustrato con cargas bajas en relación con el desempeño nominal del adhesivo.

Diagnóstico: cómo identificar el tipo de falla a partir de las superficies de fractura
El diagnóstico del tipo de falla de una unión adhesiva empieza con un examen sistemático de ambas superficies de fractura inmediatamente después de separar la unión. La pregunta diagnóstica clave es sencilla: ¿dónde está el adhesivo? La respuesta ubica el plano de fractura e identifica el modo de falla. En la práctica, el diagnóstico es difícil por tres razones. Las fallas de modo mixto son frecuentes y las superficies de fractura pueden ser pequeñas o visualmente complejas. Además, el aspecto de la fractura cambia con la geometría del ensayo, de modo que un ensayo de pelado y una unión a tope sometida a tracción producen texturas de fractura distintas incluso con el mismo modo de falla.
Examen visual de las superficies de fractura
Con luz normal, la falla adhesiva produce una superficie de sustrato limpia, sin residuo de adhesivo. Se siguen viendo el color, la textura y el acabado originales del sustrato. La falla cohesiva produce una superficie de fractura opaca, mate o fibrosa en ambos lados de la separación. El color es el del adhesivo y la textura refleja cómo se fracturó: lisa en los sistemas frágiles, rugosa y desgarrada en los sistemas tenacificados o flexibles. La falla del sustrato se identifica con más claridad por la presencia de material del sustrato (fibras, capas de recubrimiento, capas de papel o pieles de laminado) adherido a la superficie de fractura junto al adhesivo o en lugar de este. En los adhesivos pigmentados, comparar el color de los residuos en ambas superficies ayuda a confirmar el modo cohesivo. En los adhesivos transparentes sobre sustratos oscuros, la iluminación oblicua sirve para distinguir una película fina de adhesivo (falla cohesiva) de una superficie limpia (falla adhesiva).
Cuantificación de la falla de modo mixto
La mayoría de las fallas prácticas de uniones adhesivas no son de un modo puro. Muestran una combinación de zonas adhesivas y cohesivas en la superficie de fractura. La práctica estándar en los ensayos de adhesivos es estimar el porcentaje de cada modo de falla sobre el área total de fractura. La evaluación visual es adecuada para el control de calidad en producción, mientras que el análisis digital de imágenes o los métodos de superposición de cuadrícula son adecuados para las investigaciones de falla de precisión. Un resultado de «80% cohesivo / 20% adhesivo» indica que la interfase entre el adhesivo y el sustrato tiene una debilidad menor en aproximadamente una quinta parte del área de unión. Eso puede ser tolerable según el requisito de resistencia de la aplicación y la carga de falla observada. Las especificaciones de las uniones adhesivas estructurales suelen definir un porcentaje mínimo de falla cohesiva, por ejemplo 80% mínimo de falla cohesiva a la carga de aceptación, para asegurar una calidad interfacial adecuada en toda la unión. ISO 10365 designa los patrones principales de falla de los ensamblajes unidos con adhesivo. ASTM D5573 clasifica los modos de falla de las uniones adhesivas de plásticos reforzados con fibra por observación visual de la superficie de fractura, e incluye los modos adhesivo, cohesivo, cohesivo de capa delgada, de desgarro de fibras, de desgarro ligero de fibras, de rotura del material (stock-break) y mixtos. Entre las normas complementarias de ensayo de cortante por solape figuran ASTM D1002 e ISO 4587.
Diagnóstico de campo sin equipo de laboratorio
En un entorno de producción o de campo sin acceso a microscopía, el siguiente enfoque diagnóstico sencillo cubre la mayoría de los casos. Se realiza un ensayo estándar de pelado o de cortante por solape sobre una unión representativa. Tras la separación, se pasa un dedo por cada superficie de fractura. La falla adhesiva produce una superficie de sustrato lisa y limpia, con el acabado del metal, del vidrio o del plástico claramente visible. La falla cohesiva produce un residuo de película pegajoso o rugoso en ambas superficies. La falla del sustrato produce una textura fibrosa, desgarrada o con las capas del laminado separadas. En las fallas de uniones adhesivas que ocurren en servicio, se deben fotografiar ambas superficies de fractura antes de cualquier limpieza o manipulación, porque el contacto y la exposición ambiental pueden borrar con rapidez la evidencia de la fractura, en particular en los sustratos porosos o absorbentes.
Estrategias de solución: enfoques correctivos para cada modo de falla
La estrategia correctiva de una falla de unión adhesiva debe atender la causa raíz específica del modo de falla, y no solo el síntoma. Aumentar la cantidad de adhesivo aplicado no corregirá una falla adhesiva causada por contaminación de la superficie; cambiar a un grado de adhesivo más resistente no corregirá una falla cohesiva causada por una mezcla de dos componentes fuera de relación. El marco que sigue relaciona el tipo de falla con sus estrategias correctivas más comunes, y se centra en intervenciones basadas en el mecanismo y no en ajustes por ensayo y error.
Cómo corregir la falla adhesiva (interfacial)
El primer paso correctivo ante una falla adhesiva es siempre una auditoría del proceso de preparación de la superficie. La limpieza con solvente debe usar un solvente adecuado para la contaminación presente: isopropanol para la contaminación orgánica general y solventes desengrasantes especializados para los lubricantes de maquinado pesados. La etapa de limpieza debe validarse para eliminar el contaminante específico, y no darse por eficaz sin comprobarlo. La técnica de limpieza con paño importa: un método de dos pasadas, con un paño limpio para la primera y otro paño limpio para la final, evita la redeposición de contaminación desde un primer paño saturado. Cuando la falla adhesiva persiste tras controlar la contaminación, deben incorporarse promotores de adhesión o primarios específicos para la química del adhesivo y el tipo de sustrato. En los sustratos poliméricos de baja energía, suele ser necesaria la activación de la superficie por tratamiento corona, de plasma o a la llama para lograr una adhesión duradera. La abrasión mecánica por sí sola aumenta la rugosidad de la superficie, pero no incrementa de forma adecuada la energía superficial de las poliolefinas.
Cómo corregir la falla cohesiva
La investigación de una falla cohesiva empieza por verificar el cumplimiento del programa de curado. En los adhesivos termoestables, se confirma que la temperatura y el tiempo a temperatura cumplan la especificación del fabricante para el espesor de la línea de adhesivo y la masa térmica del sustrato en el ensamblaje concreto. En los sistemas de dos componentes, se calibran y verifican las relaciones de mezcla mediante controles gravimétricos o volumétricos, y se confirma que la calibración del dosificador esté dentro de la especificación en todo el intervalo de operación del equipo dosificador. Si se confirma que las condiciones de curado son correctas y la falla cohesiva persiste, la atención pasa al estado del adhesivo en servicio. Se revisan los registros de exposición química, los registros de temperatura de servicio y la evidencia de entrada de fluidos en la línea de adhesivo. Cuando se confirma una degradación química en servicio, la respuesta adecuada a nivel de diseño es cambiar a un grado de adhesivo con mejor resistencia al ambiente de servicio específico, o mejorar el sellado de la unión para impedir la entrada de fluidos.
Cómo manejar la falla del sustrato
Cuando la falla del sustrato es inesperada o ocurre con una carga inaceptablemente baja, la investigación debe determinar si el proceso de aplicación del adhesivo ha comprometido el sustrato. El contenido de solvente, el calor exotérmico, la tensión por contracción de curado y los agentes de ataque superficial de los promotores de adhesión son los mecanismos más comunes por los que un sistema adhesivo degrada el sustrato inmediatamente adyacente a la línea de adhesivo. El enfoque correctivo depende del mecanismo: cambiar a un adhesivo sin solventes, reducir la masa de la unión para limitar la temperatura máxima exotérmica o usar un adhesivo flexible de menor módulo para reducir la tensión por contracción de curado en los sustratos frágiles. Nuestra guía más amplia sobre la química de adhesivos y selladores cubre las principales familias químicas y su compatibilidad con los tipos de sustrato industriales más comunes.

Prevención: controles de proceso y estrategias de diseño de la unión
Prevenir las fallas de uniones adhesivas a nivel de proceso exige controlar las variables que más influyen en cada modo de falla. La consistencia de la preparación de la superficie es la medida preventiva de mayor impacto frente a la falla adhesiva. Un protocolo de limpieza y activación documentado y validado, con controles en proceso como el ensayo de rotura de película de agua o la medición del ángulo de contacto para confirmar la energía superficial antes de aplicar el adhesivo, elimina la mayoría de las causas de falla interfacial. Para prevenir la falla cohesiva, la prioridad es el control del proceso de curado. Esto abarca la temperatura del adhesivo y del ensamblaje, la verificación de la relación de mezcla en los sistemas de dos componentes y un espesor de la línea de adhesivo dentro del intervalo especificado para el adhesivo. Las desviaciones en cualquiera de estos parámetros pueden impedir el desarrollo de la resistencia cohesiva plena, sin importar el desempeño con que se formuló el adhesivo.
En el diseño de la unión, prevenir la falla exige ajustar la geometría de la unión a las características de resistencia del adhesivo. Los adhesivos son resistentes al cortante y a la compresión, y más débiles al pelado y al clivaje. Las geometrías de unión que concentran la tensión en el borde, como las uniones a tope simples sometidas a tracción, maximizan los componentes de tensión de pelado y de clivaje. Son inherentemente más susceptibles a que la falla adhesiva se inicie en el borde. Las uniones a solape, en bisel y a solape escalonado distribuyen la tensión de manera más uniforme y aprovechan con más eficiencia la resistencia al cortante del adhesivo. En las aplicaciones en que la unión estará sometida a cargas de tipo pelado en servicio, especificar un grado de adhesivo tenacificado o flexible mejora de forma considerable la durabilidad de la unión, porque puede absorber la energía del pelado por deformación plástica antes de la fractura. Como se explica en nuestra visión general de la química de los adhesivos sensibles a la presión, incluso en los sistemas adhesivos flexibles el equilibrio entre pelado, pegajosidad y cortante es un compromiso de diseño fundamental. Debe abordarse en la etapa de formulación. La durabilidad frente al calor, la humedad y la intemperie se trata en nuestra guía sobre los ensayos de durabilidad de uniones adhesivas (en inglés).
Controles de materias primas y de calidad a la recepción
La variación entre lotes de la química del adhesivo (viscosidad, tolerancia de la relación de mezcla, vida útil de la mezcla y pegajosidad superficial) influye de forma directa en el modo de falla hacia el que tiende un sistema de unión en producción. Los controles de calidad a la recepción que verifican la viscosidad del adhesivo, el tiempo de gelificación y una muestra representativa de cortante por solape de cada lote dan una alerta temprana de deriva de la formulación antes de que una corrida de producción genere uniones fallidas. Los controles de calidad del sustrato deben verificar la energía superficial con rotuladores de dinas o con medición del ángulo de contacto. También deben confirmar que la limpieza de la superficie cumple la especificación del proceso de limpieza. En los materiales compuestos, deben comprobar el espesor del sustrato y la integridad del laminado para evitar una falla del sustrato originada en una delaminación preexistente.
Cuándo escalar el problema a un especialista
Conviene escalar de la investigación interna al análisis de fallas por un especialista cuando el modo de falla es inconsistente a lo largo de una corrida de producción, con algunas uniones que muestran falla adhesiva y otras cohesiva. Esta inconsistencia apunta a una fuente de variabilidad del proceso que una sola acción correctiva no resolverá. También conviene escalar cuando las correcciones repetidas de la preparación de la superficie, del programa de curado y de los procedimientos de mezcla no han logrado desplazar el modo de falla hacia el patrón deseado, de predominio cohesivo.
Las uniones adhesivas críticas para la seguridad (aeroespacial estructural, automotriz, dispositivos médicos y construcción portante) requieren un análisis forense de fallas siempre que se observen modos de falla inesperados. Ese análisis incluye la microscopía electrónica de barrido de las superficies de fractura para mapear la distribución de los modos de falla con resolución micrométrica, el análisis elemental por EDX para identificar las especies contaminantes de la superficie y la calorimetría diferencial de barrido para confirmar el estado de curado del adhesivo. Otras tres situaciones requieren conocimientos especializados de materiales y de proceso para resolver la causa raíz con confianza: las combinaciones novedosas de adhesivo y sustrato fuera de la experiencia de aplicación documentada del fabricante del adhesivo, las uniones que muestran modos de falla distintos con el envejecimiento acelerado que a temperatura ambiente, y las fallas en servicio que no pueden reproducirse en el laboratorio.
Preguntas frecuentes
¿Cuál es la diferencia entre la falla adhesiva y la falla cohesiva en una unión adhesiva?
¿Cómo identifico el tipo de falla de una unión adhesiva a partir de las superficies fracturadas?
¿Qué causa la falla adhesiva en la interfase con el sustrato?
¿Por qué ocurre una falla cohesiva aunque el adhesivo parezca bien curado?
¿La falla del sustrato en un ensayo de adhesivos siempre es señal de un problema?
¿En qué se diferencian los ensayos de pelado y de cortante por solape para diagnosticar el tipo de falla?
¿Cuándo debe escalarse a un especialista la investigación de una falla de unión adhesiva?
¿Tiene fallas de uniones adhesivas en su producción?
Nuestro equipo ofrece análisis de causa raíz y una estrategia correctiva de formulación, desde la interpretación de la superficie de fractura hasta el diseño validado de la unión y las recomendaciones de control de proceso.
Solicitar una consultoría gratuita