Sustratos de acero: recubrimientos, adhesivos, lubricantes y limpiadores
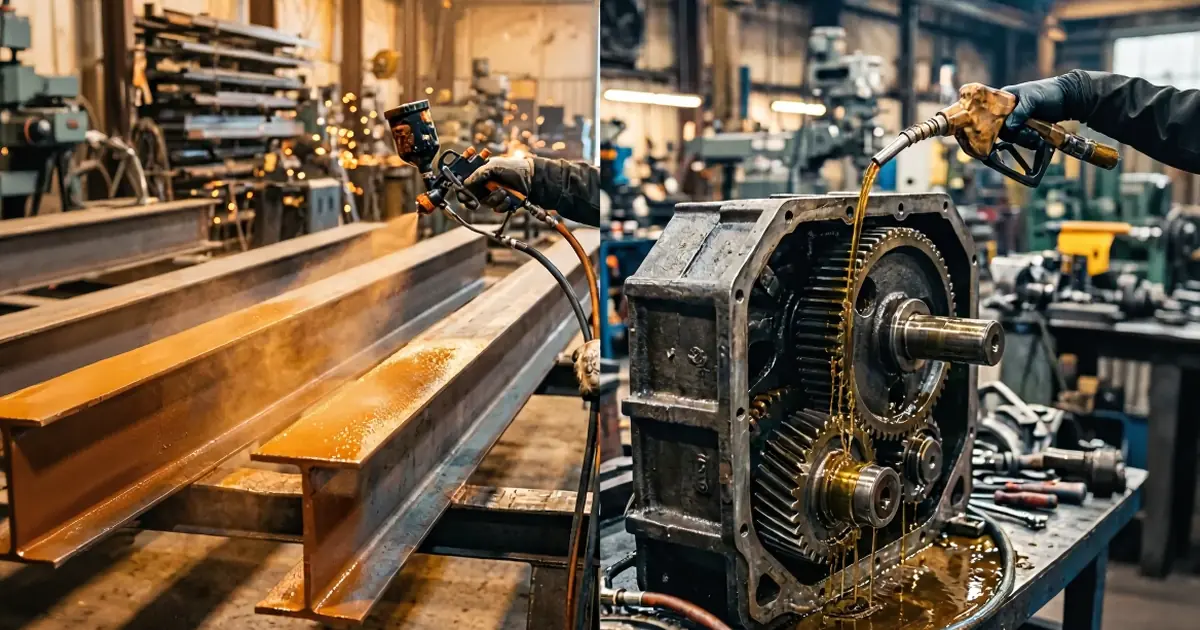
El acero es el metal más usado en aplicaciones estructurales y de ingeniería. Casi todas las fases de su ciclo de vida, de la fabricación y el ensamblaje a la operación y el mantenimiento, implican al menos una decisión de tratamiento químico. El tratamiento de los sustratos de acero abarca cuatro disciplinas químicas distintas. Los recubrimientos protectores, entre ellos los sistemas de pintura para acero, protegen contra la corrosión. Los adhesivos estructurales unen componentes, los lubricantes sirven al contacto de metal con metal, y los limpiadores y desengrasantes preparan y mantienen las superficies. Cada disciplina tiene sus propias normas de desempeño, requisitos de preparación de superficie y panorama regulatorio. Entender cómo elegir la química adecuada para cada operación es el punto de partida de los ingenieros y formuladores que trabajan en fabricación, construcción y mantenimiento de activos.
Por qué importa la química de los sustratos de acero en todas las industrias
El acero plantea un desafío de sustrato fundamentalmente distinto del de los polímeros o los materiales compuestos. Es intrínsecamente reactivo: se corroe en presencia de agua, oxígeno y electrolitos a velocidades que pueden comprometer la integridad estructural en pocos años cuando el servicio es sin protección o con protección deficiente. Sin embargo, el acero limpio tiene una energía superficial muy alta, que lo hace receptivo a la interacción química con recubrimientos, adhesivos, lubricantes y agentes de limpieza de una manera que los sustratos de menor energía superficial no pueden igualar. El desafío universal es que una superficie de acero limpia y reactiva es transitoria. La oxidación instantánea (flash rust) empieza a formarse a las pocas horas del chorreado o del decapado ácido, y antes aún en condiciones de humedad. Cada disciplina de tratamiento químico del acero se ha desarrollado en torno a este conflicto entre lo ideal (una superficie limpia, reactiva y de alta energía) y lo práctico (acero contaminado y oxidado que llega de la fabricación, del almacenamiento o del servicio).
La escala de las decisiones de química del acero es considerable. La unión con adhesivos estructurales de conjuntos con mucho acero —automotrices, de construcción, ferroviarios— está desplazando a la soldadura en muchas aplicaciones, por las ventajas de la distribución de esfuerzos. El estudio IMPACT de NACE International, de 2016 (NACE es hoy la Association for Materials Protection and Performance, AMPP), estimó el costo mundial de la corrosión en unos USD 2.5 billones (millones de millones) al año, alrededor de 3.4% del PIB mundial. Seleccionar la química correcta para cada operación no es una preocupación periférica: determina directamente la vida útil y el costo del ciclo de vida de los activos de acero. Nuestra guía de primarios de fosfato de zinc trata en detalle la química de inhibición de la corrosión, y nuestra guía de pretratamiento de metales antes de recubrir cubre la preparación de la superficie previa a cualquier recubrimiento. Este artículo ofrece el marco de selección transversal a todas las operaciones.
Recubrimientos protectores para acero: primarios para metal, preparación de superficie y diseño del sistema
Los sistemas de pintura para acero destinados a la protección contra la corrosión se rigen por la ISO 12944, la norma internacional que define las categorías de corrosividad, los requisitos de preparación de superficie, el diseño del sistema de recubrimiento y las clases de durabilidad de los sistemas de pintura protectores sobre estructuras de acero. La ISO 12944 es a la vez una herramienta de diseño y una referencia contractual de especificación. La mayoría de los proyectos de infraestructura, industriales y offshore especifican los sistemas de recubrimiento protector con referencia directa a la categoría de corrosividad, la clase de durabilidad y la norma de preparación de superficie de la ISO 12944. Entender este marco es el requisito previo de cualquier conversación productiva sobre la selección de recubrimientos para acero. Para más detalle sobre los sistemas de recubrimiento epoxi y de poliuretano, véase nuestra comparación de recubrimientos de poliuretano y epoxi.
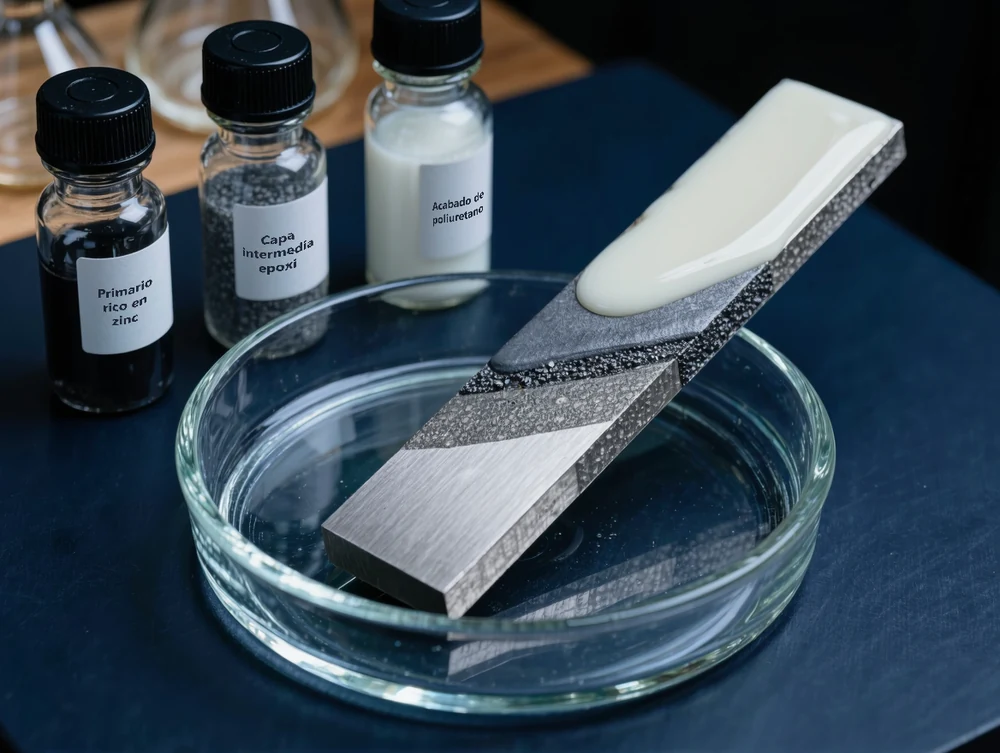
Las categorías de corrosividad de la ISO 12944-2 van de C1 (muy baja, interior seco) a C5 (muy alta, que incluye las atmósferas costeras de alta salinidad y las industriales agresivas) y CX (extrema, que incluye las zonas offshore). Junto con la clase de durabilidad elegida, la categoría determina el diseño del sistema de recubrimiento. Ese diseño abarca el espesor de película seca (EPS) mínimo, el número de manos y el tipo de primario para metal. En los ambientes C4 y C5, los primarios ricos en zinc aportan protección galvánica (de sacrificio) del acero, además de resistencia de barrera. Los primarios ricos en zinc llevan una carga alta de zinc metálico en la película seca, de alrededor de 65% a 85% o más en peso según el nivel de la SSPC Paint 20. Esa carga permite que el zinc actúe como ánodo de sacrificio electroquímicamente activo, que protege el acero expuesto en los defectos de la película. Los primarios de fosfato de zinc funcionan con otra química: el pigmento de fosfato de zinc inhibe la corrosión por mecanismos de pasivación y de barrera, y no por acción galvánica, y es adecuado en ambientes de corrosividad moderada. Las capas intermedias epoxi de alto espesor y los acabados de poliuretano completan el sistema, y aportan resistencia de barrera y química (las capas intermedias) y estabilidad a los rayos UV (los acabados).
- Chorreado abrasivo Sa 2½ — grado de la ISO 8501-1 — se especifica normalmente para sistemas C4/C5; crea el perfil de superficie (patrón de anclaje) que los primarios necesitan para adherirse
- Primario rico en zinc — servicio C4/C5 — silicato de zinc inorgánico o epoxi rico en zinc orgánico; protección galvánica del acero en los defectos de la película
- Primario de fosfato de zinc — servicio C2/C3 — mecanismo de inhibidor de fosfato; menor contenido de zinc que los ricos en zinc; compatible con acabados en un intervalo más amplio de EPS
- Capa intermedia epoxi — barrera de alto espesor — epoxi con escamas de vidrio para inmersión o zona de salpicaduras; epoxi estándar para servicio atmosférico
- Acabado de poliuretano — estabilidad a los UV y del color — PU alifático (isocianato + poliol) que conserva el brillo y el color a la intemperie; necesario sobre el epoxi aromático, que sufre caleo (chalking) bajo los UV
Unión de acero con adhesivos: mecanismos, selección del sistema y diseño de la junta
El acero limpio tiene una energía superficial muy alta, muy superior a la de los sustratos poliméricos, lo que lo hace químicamente receptivo a la unión con adhesivos cuando está bien preparado. El desafío es que la cascarilla de laminación, los aceites de laminación, el óxido y los residuos de fluidos de corte reducen la energía superficial efectiva e introducen capas interfaciales débiles entre el adhesivo y el sustrato. La preparación de superficie para la unión del acero con adhesivos sigue la misma lógica que para el recubrimiento. Hay que eliminar la contaminación, crear una química de superficie uniforme y aplicar el adhesivo antes de que vuelva a contaminarse o a oxidarse. A diferencia de la soldadura, la unión con adhesivos reparte la carga en toda el área de unión y no la concentra en puntos de soldadura discretos. Es una ventaja estructural importante para el desempeño en fatiga y en choque en aplicaciones automotrices y ferroviarias.
Los sistemas de adhesivos estructurales para acero abarcan una amplia gama de desempeño, y nuestra guía completa de adhesivos estructurales (en inglés) compara a fondo las familias epoxi, acrílica y de poliuretano. Los adhesivos epoxi bicomponentes dan las resistencias al cizallamiento por solape y a la tracción más altas sobre acero bien preparado y son la química de referencia para las juntas estructurales de alta integridad. Los adhesivos acrílicos bicomponentes (MMA) curan más rápido, toleran un poco menos de preparación de superficie y dan mejor resistencia al impacto y al pelado que los sistemas epoxi rígidos. Los adhesivos de poliuretano monocomponentes aportan flexibilidad y absorción de la energía de vibración, algo crítico cuando la junta debe admitir movimientos térmicos o cargas dinámicas. Los adhesivos anaeróbicos curan exclusivamente en la holgura anular sin oxígeno activada por el metal. Son el estándar para el bloqueo de elementos roscados, la retención de ensambles cilíndricos con ajuste a presión y el sellado de bridas de tuberías en componentes de acero. Todos los adhesivos estructurales rinden mejor sobre acero con una preparación mínima de desengrase con solvente y abrasión mecánica ligera.
Lubricantes para superficies de acero: de los aceites para engranajes a los preventivos de óxido
Las interfaces tribológicas de acero con acero —contactos de dientes de engranajes, rodamientos, guías deslizantes y husillos de máquinas herramienta— son el entorno de lubricación más exigente de la industria. Las capas de óxido que pasivan el acero en la protección contra la corrosión se desgastan con rapidez bajo el esfuerzo de contacto. Eso deja al descubierto metal fresco y reactivo que participa en la triboquímica del sistema de lubricante y aditivos. Los aditivos de extrema presión (EP) de los lubricantes industriales actúan al reaccionar con la superficie de acero recién expuesta a las temperaturas de contacto entre asperezas. Depositan películas de sacrificio de sulfuro o fosfato de hierro que evitan el desgaste adhesivo y el agarrotamiento, como explica nuestra guía de aditivos de extrema presión. Elegir la química de lubricante o la viscosidad equivocada para un contacto de acero con acero es una causa frecuente de fallas prematuras de engranajes y rodamientos en las plantas industriales.
Más allá del contacto de trabajo, los lubricantes para acero también deben atender la prevención de la corrosión durante el almacenamiento, el transporte y las paradas. Los aceites preventivos de óxido depositan una barrera hidrofóbica delgada sobre las superficies de acero que desplaza el agua y bloquea el acceso del oxígeno, y así evitan la oxidación instantánea y la oxidación a largo plazo. Se presentan en tipos de película blanda (a base de aceite, de fácil remoción) y de película dura (a base de cera o de polímero, que requieren remoción con solvente), que se comparan en nuestra guía de aceites preventivos de óxido de película blanda y dura. Son distintos de los lubricantes funcionales que se usan en la maquinaria en operación. Un preventivo de óxido aplicado a un componente de acero mecanizado para el transporte no es el mismo producto que el aceite para engranajes que lo lubricará en servicio. Debe retirarse por completo antes del ensamblaje y de la puesta en servicio. Los fluidos para el trabajo de metales, ya sean emulsiones miscibles en agua o aceites de corte puros, son una tercera categoría de lubricante para acero. Enfrían la zona de corte, lubrican la interfaz entre la viruta y la herramienta y arrastran la viruta durante el mecanizado. También deben retirarse por completo antes del recubrimiento protector o de la unión con adhesivos.
Limpieza de superficies de acero: desengrasantes alcalinos, tratamientos ácidos y sistemas con solventes
La limpieza de la superficie del acero no es una sola operación, sino una secuencia de pasos adaptada al tipo de contaminación presente. La regla fundamental es que la contaminación orgánica (aceites, grasas, fluidos para el trabajo de metales) y la inorgánica (óxido, cascarilla de laminación, salpicaduras de soldadura, depósitos de cal) exigen químicas completamente distintas, y la secuencia importa. Aplicar un desincrustado ácido sobre una superficie de acero aceitosa incrusta la contaminación de hidrocarburos en el metal atacado, en lugar de eliminarla. El enfoque correcto es siempre retirar primero la contaminación orgánica y después aplicar el tratamiento inorgánico, si hace falta. Para un análisis amplio del panorama de los productos desengrasantes industriales, véase nuestra guía de formulaciones de limpiadores domésticos e industriales.
Los desengrasantes alcalinos —por lo general a base de hidróxido de sodio, metasilicato de sodio, carbonato de sodio y surfactantes no iónicos— eliminan la contaminación orgánica por saponificación de los aceites de tipo éster y por emulsificación de los hidrocarburos. Los sistemas de lavado por aspersión alcalino caliente son la tecnología estándar de las líneas de pretratamiento de la fabricación de automóviles y electrodomésticos, y limpian con rapidez las piezas de acero estampadas y las fabricaciones antes del fosfatado y del recubrimiento. Los desengrasantes alcalinos en frío se usan para la limpieza por lotes de conjuntos fabricados. Los limpiadores ácidos —el ácido fosfórico es el más especificado— eliminan el óxido y la cascarilla de laminación y, al mismo tiempo, depositan un recubrimiento de conversión de fosfato de hierro que mejora la adhesión de la pintura y la resistencia a la corrosión. El ácido clorhídrico (ácido muriático) se usa para el desincrustado rápido, pero requiere un enjuague a fondo y la neutralización, y no da el beneficio del recubrimiento de conversión que aporta el tratamiento con ácido fosfórico. Los desengrasantes con solventes —históricamente a base de hidrocarburos, de solventes clorados o de cetonas— siguen siendo eficaces para la limpieza localizada y el desengrase de componentes de precisión. Sin embargo, el uso de solventes clorados está hoy muy restringido por el REACH de la UE. El diclorometano está restringido en los decapantes de pintura por el Anexo XVII, y el tricloroetileno está sujeto a autorización por el Anexo XIV. Eso presiona de forma significativa a las líneas de desengrase por vapor.
Comparación directa: química de los sustratos de acero por tipo de operación
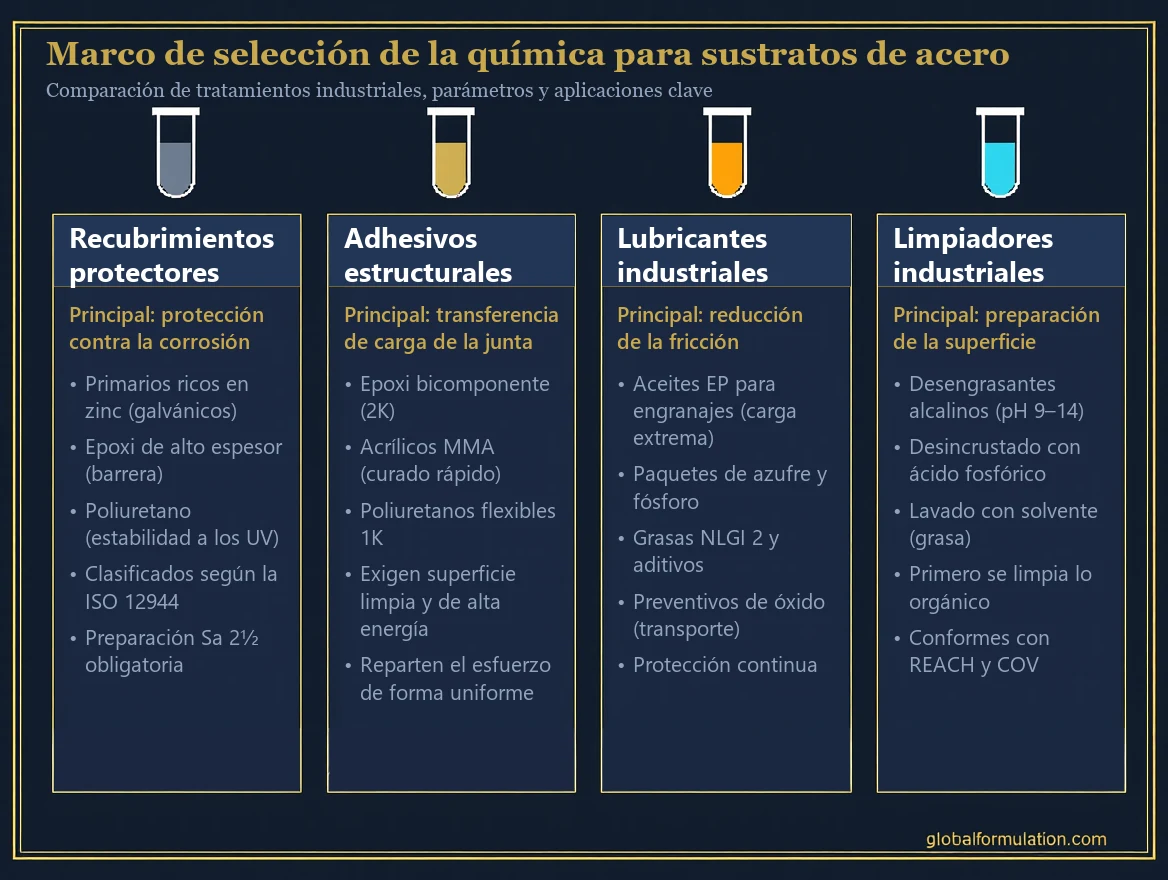
Cada una de las cuatro disciplinas químicas que se aplican a los sustratos de acero tiene requisitos distintos de preparación de superficie, tipos de química, normas aplicables y consideraciones regulatorias. La tabla siguiente ofrece una comparación estructurada, lado a lado, en las dimensiones operativas clave. Su propósito no es poner una disciplina por encima de otra, sino mostrar las distintas exigencias que cada una plantea al sustrato y al proceso. En la práctica, las cuatro operaciones interactúan: una limpieza incorrecta compromete la adhesión del recubrimiento; la contaminación con lubricante destruye la resistencia de la unión adhesiva; la cascarilla de laminación que queda en la superficie perjudica tanto la protección contra la corrosión como el desempeño de la junta estructural.
| Criterio | Recubrimientos protectores | Adhesivos estructurales | Lubricantes | Limpiadores industriales |
|---|---|---|---|---|
| Función principal | Barrera anticorrosiva y protección de sacrificio | Transferencia de carga, sellado de juntas, unión | Reducción de la fricción y el desgaste; prevención del óxido | Eliminación de la contaminación; preparación de la superficie |
| Requisito de preparación de superficie | Chorreado a Sa 2½ como mínimo (ISO 8501-1) para servicio C4/C5 | Desengrase con solvente + abrasión; primario opcional | Ninguno (se aplica sobre la superficie en operación) | Solo compatibilidad con el sustrato; control de la temperatura |
| Tipos de química clave | Primario rico en zinc, capa intermedia epoxi, acabado de PU | Epoxi 2K, acrílico MMA, PU 1K, anaeróbico | Aceite EP para engranajes, grasa NLGI 2, preventivo de óxido, fluido de corte | Desengrasante alcalino, ácido fosfórico, desengrasante con solvente |
| Normas aplicables | ISO 12944, SSPC, NACE/AMPP, BS EN ISO 19840 | ISO 4587 y BS EN 1465 (cizallamiento por solape), ASTM D1002 | Grados API GL, ISO 6743, ASTM D2783/D2596, FZG | REACH y CLP; BPR cuando se hacen declaraciones biocidas |
| Periodo de servicio típico | De 2 a más de 25 años, según la clase de durabilidad de la ISO 12944 | Vida de diseño de la estructura (unión permanente) | Fijado por los intervalos de cambio del OEM y la monitorización de la condición del aceite | Operación de un solo uso; paso del proceso de pretratamiento |
| Principal preocupación regulatoria | Límites de COV (Directiva 2010/75/UE sobre las emisiones industriales; Directiva Decopaint 2004/42/CE para pinturas decorativas) | Formación en diisocianatos (Reg. (UE) 2020/1149, que incluye los PU 1K) | Restricciones a las parafinas cloradas (SCCP prohibidas en la UE; MCCP, una SVHC) | Reglamento sobre biocidas (BPR); SVHC del REACH |
| Modo de falla si el producto es incorrecto | Delaminación temprana, corrosión bajo la película, ampollamiento | Falla adhesiva o cohesiva; fluencia de la junta bajo carga | Desgaste adhesivo, picaduras en los engranajes, agarrotamiento de rodamientos | Contaminación residual → falla de adhesión del recubrimiento |
Criterios de selección: cómo asociar la química a la aplicación en acero
El marco de decisión para la química de los sustratos de acero rara vez consiste en elegir entre recubrimiento, adhesivo, lubricante y limpiador como opciones que compiten. En la mayoría de los proyectos con mucho acero se especifican las cuatro para operaciones distintas sobre la misma estructura o el mismo componente. En la práctica, la decisión es qué tipo de producto concreto, dentro de cada disciplina, es el correcto para la combinación de estado del sustrato, entorno de operación, requisito de desempeño y restricción regulatoria. La tabla siguiente asocia escenarios habituales de aplicación en acero con la química recomendada y el motivo técnico principal de la recomendación.
| Aplicación / requisito | Química recomendada | Motivo principal |
|---|---|---|
| Acero estructural en un ambiente offshore de corrosividad C5 o CX | Primario rico en zinc + epoxi con escamas de vidrio + acabado de PU alifático (sistema de alta durabilidad ISO 12944) | El primario rico en zinc da protección galvánica en los defectos de la película; el epoxi con escamas de vidrio maximiza el EPS de barrera; el acabado de PU conserva el color y el brillo a la intemperie |
| Unión de paneles estructurales de acero en el ensamblaje de carrocerías automotrices | Adhesivo estructural epoxi o MMA bicomponente | Reparte las cargas de choque en el área de unión; evita la distorsión térmica que la soldadura causa en el acero de calibre delgado; se prefiere el MMA cuando se necesita un tiempo de fijación más corto |
| Lubricación de engranajes de ejes traseros hipoides | Aceite para engranajes API GL-5 con paquete de aditivos EP de azufre y fósforo | La alta severidad del contacto deslizante en la superficie de los dientes hipoides exige una química EP calificada en ensayos de eje (ensayo de eje L-37; SAE J2360 para los lubricantes que superan el GL-5) |
| Limpieza previa al recubrimiento de piezas de acero estampadas en una línea de pintura automotriz | Desengrasante alcalino caliente por aspersión, seguido de un recubrimiento de conversión de fosfato de hierro o de zinc | Elimina el aceite de estampado y el lubricante de embutición; el fosfatado mejora la adhesión del e-coat y aporta resistencia secundaria a la corrosión bajo el sistema de pintura |
| Bloqueo de roscas en uniones atornilladas de acero en una planta con vibraciones | Fijador de roscas anaeróbico de resistencia media | Curado activado por el metal en la holgura anular sin oxígeno; evita el aflojamiento por vibración; la resistencia media permite desarmar con herramientas estándar para el mantenimiento |
| Prevención del óxido de componentes de acero mecanizados durante el transporte | Aceite preventivo de óxido de película blanda (tipo desplazante de agua) | Da protección temporal contra la corrosión sin un cambio irreversible de la superficie; el tipo desplazante de agua protege incluso sobre superficies algo húmedas; se retira por completo antes del ensamblaje |
| Eliminación de cascarilla en tubería de acero antes del revestimiento epoxi adherido por fusión (FBE) | Chorreado con granalla a Sa 2½ + enjuague con ácido fosfórico | El chorreado elimina la cascarilla de laminación y crea el perfil de superficie; el ácido fosfórico elimina el óxido residual y deposita fosfato de hierro para mejorar la adhesión del FBE |
Guía de aplicación por industria de la química de los sustratos de acero
La importancia relativa y el rigor de especificación de cada disciplina química para sustratos de acero cambian de forma significativa según la industria. El petróleo y el gas offshore imponen los requisitos de especificación de recubrimientos más rigurosos. La ISO 12944 C5 o CX, la NORSOK M-501 y los primarios ricos en zinc son lo habitual. La unión con adhesivos y la selección de lubricantes siguen las normas del cliente o de la API para equipos rotativos y tuberías. La fabricación automotriz OEM aplica las cuatro disciplinas a la vez en cada carrocería. El túnel de pretratamiento usa lavado por aspersión alcalino y fosfatado de zinc, seguidos de un primario de electrodeposición catódica (e-coat). Los adhesivos estructurales se aplican en los bastidores de soldadura de la carrocería en blanco (body-in-white), los fluidos para el trabajo de metales sirven a todos los componentes mecanizados y el preventivo de óxido protege las superficies mecanizadas antes del ensamblaje final. Los proyectos de infraestructura y construcción especifican según la ISO 12944 o sus equivalentes nacionales para la estructura de acero, con fijadores de roscas anaeróbicos y selladores de roscas en las uniones atornilladas y grasa NLGI 2 estándar en rodamientos y guías deslizantes.
La industria pesada —acerías, minería, cemento y papel— impone las mayores exigencias al desempeño de los lubricantes. Los engranajes abiertos sometidos a cargas de choque requieren compuestos para engranajes abiertos asfálticos o sintéticos. Las zonas de hornos de alta temperatura requieren grasas sintéticas de éster o de base silicona, estables al calor. Los ambientes húmedos y contaminados requieren grasas EP con una resistencia superior al lavado por agua, normalmente con espesantes de complejo de litio o de complejo de sulfonato de calcio. En estos ambientes, la limpieza tiene menos que ver con la preparación de superficie previa al recubrimiento que con el desengrase de mantenimiento continuo: mantener la maquinaria lo bastante limpia para la inspección, el acceso para lubricar y la monitorización de la condición. Los desengrasantes industriales con solventes siguen siendo una opción muy usada para eliminar aceites pesados y betún en estos ambientes. Las restricciones del REACH sobre los solventes clorados han desplazado gran parte de este mercado hacia mezclas de hidrocarburos de alto punto de ebullición y desengrasantes de origen biológico.
Costo, disponibilidad y consideraciones prácticas
La estructura de costos de la química de los sustratos de acero no está dominada por el costo del producto químico en sí, sino por el de la preparación de superficie, la mano de obra de aplicación y las consecuencias de una falla. Un sistema de recubrimiento ISO 12944 de alta durabilidad aplicado sobre acero chorreado puede costar varias veces más por metro cuadrado que una pintura alquídica básica. La clase de durabilidad alta apunta a 15 a 25 años hasta el primer mantenimiento importante. Cada ciclo de repintado exige montar andamios, chorrear y parar la producción, y eso suele superar con mucho el costo del material. Por eso el argumento económico para especificar la clase de durabilidad correcta es claro: el sistema de recubrimiento de mayor desempeño suele ser el más económico a lo largo de la vida del activo. El mismo principio vale para la especificación de lubricantes. Un aceite EP para engranajes de mayor especificación cuesta más que un grado estándar. Una sola falla catastrófica de un engranaje, es decir, la sustitución de un reductor industrial pesado más la parada de producción, cuesta varias veces el consumo anual de lubricante de toda la instalación.
El cumplimiento regulatorio añade una dimensión práctica cada vez más importante. Varios regímenes de la UE afectan a las cuatro disciplinas químicas del acero. Las normas de COV limitan las emisiones de solventes de las operaciones de recubrimiento y el contenido de solventes de las pinturas decorativas. Las normas sobre diisocianatos imponen obligaciones de formación a quienes usan productos que los contienen, entre ellos los adhesivos y selladores de PU 1K. Las restricciones a las SCCP eliminan las parafinas cloradas de cadena corta de las formulaciones de aceites para engranajes y de fluidos para el trabajo de metales. Las restricciones a los solventes clorados reducen las opciones de limpieza en el desengrase de mantenimiento. Los productos que se venden en los mercados de la UE, del Reino Unido o de otros alineados con el REACH deben formularse en torno a estas restricciones, y las químicas con SVHC que siguen disponibles para los mercados de exportación no son adecuadas para las cadenas de suministro europeas. Quienes especifican y formulan deben verificar el estado de cumplimiento de todos los productos químicos frente a la lista de candidatas de la ECHA, la Lista de autorización (Anexo XIV) y la Lista de restricciones (Anexo XVII) vigentes antes de cerrar las especificaciones.
Preguntas frecuentes
¿Qué preparación de superficie se necesita antes de aplicar un recubrimiento sobre acero?
¿Qué adhesivo estructural funciona mejor para unir acero?
¿Se puede recubrir acero sin chorreado abrasivo si no se dispone del equipo?
¿Cuál es la diferencia entre los limpiadores alcalinos y los ácidos para acero?
¿Qué lubricante se necesita para engranajes de acero que trabajan con cargas de contacto altas?
¿Cómo define la ISO 12944 las categorías de corrosividad para seleccionar recubrimientos para acero?
¿No sabe qué opción conviene a su aplicación en acero?
Nuestros consultores independientes evalúan el estado del sustrato, el entorno de operación y los requisitos regulatorios de su caso, y recomiendan la química de recubrimiento, adhesivo, lubricante o limpiador adecuada, sin sesgo de venta de materias primas.
Solicitar una consultoría gratuita