Recubrimientos de poliuretano vs epoxi: cuál elegir
Seleccionar el sistema de protección polimérico óptimo es una de las decisiones más críticas en el diseño de instalaciones de pinturas y recubrimientos industriales, en la gestión de activos de infraestructura y en la ingeniería de pisos comerciales. Una mala elección puede provocar la delaminación prematura del recubrimiento, costosas fisuras por choque térmico o una decoloración severa con caleo (entizamiento) superficial bajo la radiación ultravioleta solar. Históricamente, el mercado de pinturas y recubrimientos industriales ha estado dominado por dos pesos pesados, los que se enfrentan en la comparación de poliuretano vs epoxi: los recubrimientos epoxi (epóxicos en gran parte de América Latina) y los poliuretanos (PU). Ambos son polímeros termoendurecibles de dos componentes y alto desempeño, pero difieren de forma fundamental en su estructura macromolecular, su cinética de curado, su elasticidad mecánica y sus límites frente a la intemperie.
En este artículo
- 1. La diferencia macromolecular: anillos epóxido frente a enlaces uretano
- 2. Perfiles mecánicos: dureza elevada frente a flexibilidad elastomérica
- 3. Resistencia química: desempeño frente a ácidos, álcalis y solventes
- 4. Intemperie y estabilidad UV: límites de durabilidad en exteriores
- 5. Reacciones de curado y problemas de sensibilidad a la humedad
- 6. Poliuretano vs epoxi: guía industrial de selección según el uso
- 7. Matriz comparativa de parámetros técnicos
1. La diferencia macromolecular: anillos epóxido frente a enlaces uretano
Para entender por qué los epoxi y los poliuretanos se comportan de manera tan distinta en entornos reales, hay que examinar sus estructuras poliméricas fundamentales y sus reacciones de reticulación. La química a escala molecular determina directamente la dureza, la flexibilidad, la estabilidad UV y la resistencia química, y por eso ambos sistemas terminan cumpliendo funciones tan diferentes en una misma obra.
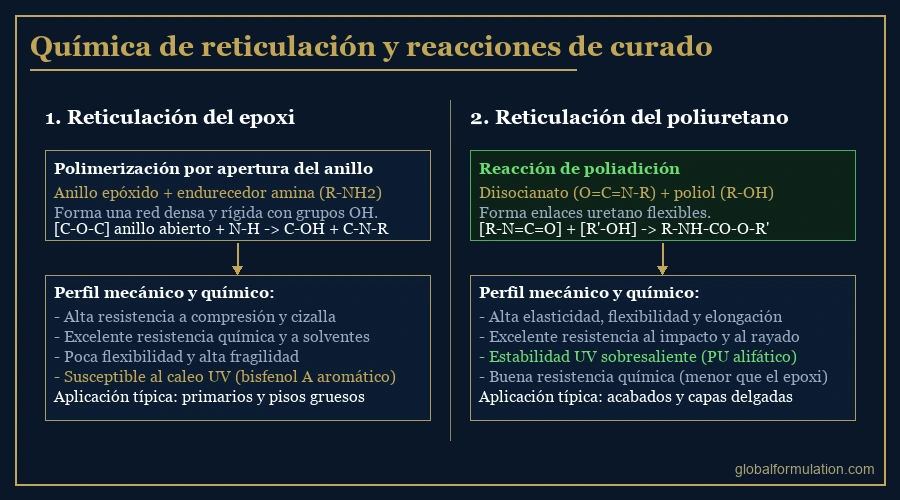
Los recubrimientos epoxi de dos componentes se basan en la reacción de adición nucleofílica entre una resina epoxi y un endurecedor de amina. Las resinas epoxi más comunes son los éteres diglicidílicos del bisfenol A (DGEBA), que contienen anillos epóxido terminales, es decir, heterociclos de tres miembros (éteres cíclicos). El endurecedor de amina (normalmente una poliamina alifática o una amina cicloalifática) actúa como nucleófilo: abre el anillo epóxido, forma un enlace covalente carbono-nitrógeno y deja un grupo hidroxilo en el carbono contiguo. A medida que avanza la reacción, esta adición covalente construye una red tridimensional muy densa y rígida. Las propiedades resultantes son:
- Una adhesión al sustrato excepcionalmente fuerte
- Una alta dureza estructural
- Una baja contracción durante el cambio de fase
En cambio, los recubrimientos de poliuretano de dos componentes curan mediante una reacción de poliadición entre un diisocianato y un poliol (compuesto polihidroxilado). El diisocianato contiene grupos isocianato (-N=C=O) muy reactivos que reaccionan con los átomos de hidrógeno activos de los grupos hidroxilo (-OH) del poliol y forman enlaces uretano repetidos (-NH-CO-O-). Las cadenas poliméricas resultantes alternan segmentos rígidos (aportados por los diisocianatos) con bloques flexibles (de la cadena larga del poliol). Esta arquitectura macromolecular singular da lugar a:
- Una elasticidad y una elongación a la tracción notables
- Una alta tolerancia al impacto
- Un rebote elastomérico bajo esfuerzo mecánico
2. Perfiles mecánicos: dureza elevada frente a flexibilidad elastomérica
Estas diferencias estructurales producen propiedades mecánicas muy distintas, y entender tanto las fortalezas como los modos de falla de cada sistema es lo que separa un recubrimiento bien especificado de una falla prematura.
Los epoxi son muy rígidos, duros y robustos. Presentan una resistencia a la compresión excepcionalmente alta, es decir, soportan cargas mecánicas elevadas y fuerzas de aplastamiento sin ceder. Por eso son el estándar de la industria como primarios y como capas estructurales gruesas sobre superficies de concreto (hormigón en España, Argentina y Chile) industrial pesado. La contrapartida es la fragilidad:
- Elongación a la tracción típicamente inferior al 5%
- Las fisuras por esfuerzo del concreto subyacente se transmiten directamente a la película epoxi
- Las vibraciones severas o los choques mecánicos hacen que la película rígida se agriete junto con el sustrato
Los poliuretanos presentan una excelente elasticidad y absorción de impactos. Como los enlaces uretano se comportan como resortes moleculares, los poliuretanos pueden estirarse y flexionarse ante movimientos estructurales, ciclos térmicos intensos e impactos mecánicos. Un poliuretano alifático de alto desempeño puede alcanzar una elongación a la rotura de 100% a 400% sin perder una alta resistencia a la tracción. En la práctica, esto significa:
- Una resistencia superior al rayado y a las marcas de roce: la película se deforma de forma temporal bajo la fuerza y recupera su forma
- Los objetos duros arrastrados sobre la superficie no dejan un surco permanente, a diferencia del epoxi rígido
- El ciclado térmico no agrieta la película, porque el polímero absorbe el cambio dimensional
Para profundizar en los parámetros de formulación de estas resinas, consulte nuestra guía completa de pinturas y recubrimientos.
3. Resistencia química: desempeño frente a ácidos, álcalis y solventes
La compatibilidad química es otro campo crítico en el que ambas tecnologías divergen, y elegir el sistema equivocado para el entorno químico es una de las fallas de recubrimiento más comunes (y más costosas) en las instalaciones industriales.
Los recubrimientos epoxi son el estándar de referencia para la protección de barrera química en servicio pesado. Los enlaces éter densos que se forman en la matriz de DGEBA curada con amina son extremadamente estables. Los epoxi muestran una resistencia excepcional a:
- Solventes orgánicos e inorgánicos
- Álcalis fuertes, como el hidróxido de sodio
- Petróleo crudo y fluidos hidráulicos
- Ácidos débiles
Por eso los epoxi son la opción estándar para revestir tanques de almacenamiento de productos químicos, diques de contención secundaria, plantas de tratamiento de aguas residuales y estructuras de acero en ambientes marinos agresivos. Descubra cómo los pigmentos de pasivación activa mejoran estos primarios en nuestra guía de primarios de fosfato de zinc.
Los recubrimientos de poliuretano también tienen una excelente resistencia química, pero con un perfil distinto. Los PU ofrecen una resistencia sobresaliente a los ácidos orgánicos (como el ácido láctico de las plantas lácteas o el ácido cítrico de las plantas de procesamiento de alimentos) y resisten muy bien la absorción de agua y la humedad atmosférica. Sin embargo, el enlace uretano contiene grupos carbonilo de tipo éster, lo que lo hace más susceptible a la ruptura hidrolítica que una red epoxi densa cuando el contacto con ácidos inorgánicos fuertes y con soluciones alcalinas muy concentradas es prolongado. En consecuencia, aunque los PU son excelentes para ambientes industriales generales, rara vez se usan para revestir tanques de inmersión química agresiva.
4. Intemperie y estabilidad UV: límites de durabilidad en exteriores
La diferencia más marcada y visible entre los epoxi y los poliuretanos está en su estabilidad frente a la intemperie y a la luz solar. Esta sola propiedad explica en buena parte por qué ambos sistemas casi siempre aparecen juntos en las especificaciones de exterior: uno hace el trabajo estructural y el otro se enfrenta al cielo.
Los recubrimientos epoxi aromáticos contienen anillos de benceno muy conjugados (bloques aromáticos) en su esqueleto de bisfenol A. Aunque estos anillos aromáticos aportan una excelente dureza mecánica y rigidez estructural, son muy sensibles a la radiación ultravioleta (UV); el ampollamiento, otro defecto de película, se trata en nuestro artículo sobre las causas, el diagnóstico y la prevención del ampollamiento de la pintura (en inglés). Al exponerse a la luz solar, los enlaces éter aromáticos absorben energía UV y desencadenan una degradación fotooxidativa. Las consecuencias visibles son progresivas y acumulativas:
- La superficie brillante se opaca y se amarillea
- Las cadenas poliméricas de la superficie se rompen y forman una capa pulverulenta blanca de «tiza» (caleo)
- El caleo erosiona poco a poco el espesor del recubrimiento y reduce la protección de barrera a largo plazo
Los recubrimientos de poliuretano alifáticos usan diisocianatos lineales no aromáticos (como el diisocianato de hexametileno, HDI, o el diisocianato de isoforona, IPDI). Como estas estructuras alifáticas no contienen anillos de benceno conjugados que absorban la radiación UV, son muy estables frente a la fotooxidación. Expuestos a la intemperie, los PU alifáticos conservan durante años su alto brillo, su color original y su integridad estructural. Por eso los poliuretanos alifáticos son la capa de acabado estándar para puentes, estructuras exteriores de edificios, aeronaves y pisos industriales de alta exposición. Para más información sobre la durabilidad en exteriores y la prevención de la corrosión, consulte nuestra guía de recubrimientos anticorrosivos.
5. Reacciones de curado y problemas de sensibilidad a la humedad
La cinética de curado y los parámetros de aplicación difieren drásticamente entre ambas químicas y exigen un control estricto del proceso durante la ejecución. No son preocupaciones teóricas: los dos sistemas tienen modos de falla bien documentados que aparecen de forma sistemática cuando las condiciones de aplicación se salen de la especificación.
El curado del epoxi depende mucho de la temperatura. Los epoxi estándar necesitan temperaturas superiores a 10°C para curar con eficacia, y por debajo de 5°C la reacción se detiene casi por completo, porque la reacción de apertura del anillo epóxido por la amina requiere una energía de activación alta. Restricciones principales de aplicación:
- Se requieren fenalcaminas o aceleradores especiales para aplicaciones a baja temperatura
- Los aceleradores pueden reducir de forma notable la vida útil de la mezcla (pot life): hay que planificar el tamaño de los lotes en consecuencia
- La reacción epoxi-amina es muy exotérmica: las mezclas grandes se calientan con rapidez, y la vida útil de la mezcla baja a 15–30 minutos si no se aplican de inmediato
El curado del poliuretano es excepcionalmente sensible a la humedad. El grupo isocianato (-N=C=O), muy reactivo, reacciona de preferencia con las moléculas de agua del aire o del sustrato, antes de hacerlo con los grupos hidroxilo del poliol. Esta reacción secundaria entre la humedad y el isocianato genera un intermedio inestable, el ácido carbámico, que se descompone con rapidez en dióxido de carbono (CO2) gaseoso y una amina primaria. Las consecuencias aparecen directamente en la película curada:
- Burbujas microscópicas por desgasificación y ampollamiento superficial
- Poros (pinholes) y pérdida de brillo
- Integridad estructural comprometida en todo el espesor de la película
Para evitarlo, los técnicos de aplicación deben asegurarse de que la temperatura del sustrato esté al menos 3°C por encima del punto de rocío antes de aplicar. Las formulaciones modernas de poliuretano incorporan además captadores de humedad (tamices moleculares o compuestos de oxazolidina) que neutralizan químicamente el agua residual antes de que pueda reaccionar con los isocianatos.
6. Poliuretano vs epoxi: guía industrial de selección según el uso
Dados estos perfiles químicos y mecánicos tan distintos, los ingenieros de recubrimientos industriales rara vez ven al epoxi y al poliuretano como competidores directos. Lo habitual es diseñarlos para que trabajen en sinergia dentro de un sistema multicapa:
- Pisos industriales de servicio pesado: las especificaciones estándar usan como capa base un piso epoxi grueso, que da una adhesión superior al concreto y una alta resistencia a la compresión, seguido de una capa de acabado de poliuretano delgada y flexible. El acabado de PU actúa como escudo protector: absorbe los impactos físicos, resiste las marcas de neumáticos y evita los rayones, mientras el epoxi soporta las cargas de compresión elevadas. Esta secuencia de capas se explica paso a paso en nuestra guía de sistemas de pisos epoxi de dos componentes (en inglés).
- Infraestructura exterior (puentes, tanques): los activos de acero a la intemperie se recubren con un sistema de tres capas. Primero se aplica un primario anticorrosivo (como un epoxi rico en zinc) para dar protección galvánica sobre una superficie bien preparada, según nuestra guía de pretratamiento de metales antes de recubrir. Después se aplica un epoxi intermedio de alto espesor que crea una barrera química gruesa. Por último, una capa de acabado de poliuretano alifático protege al epoxi subyacente de la degradación UV y de la intemperie.
- Contención química secundaria: las zonas sometidas a inmersión química continua o a derrames alcalinos fuertes requieren un sistema de revestimiento epoxi cicloalifático o novolaca, denso y de alto desempeño, para mantener una barrera química estable y no porosa.
- Talleres mecánicos y hangares de aeronaves: estas instalaciones exigen una alta retención de brillo, una resistencia sobresaliente a los derrames químicos (como combustibles de aviación y líquidos de frenos) y una alta tolerancia al impacto. Aquí se recomienda mucho un sistema multicapa de poliuretano, para evitar las fisuras físicas por la caída de herramientas y resistir las manchas.
Para los emprendimientos de pinturas y recubrimientos que desarrollan estos sistemas avanzados, es indispensable consultar a un especialista en recubrimientos industriales. Un especialista puede ayudar a optimizar las relaciones estequiométricas, seleccionar las materias primas adecuadas (por ejemplo, agentes de curado de amina o de poliamida) y aplicar protocolos rigurosos de control de calidad para lograr un desempeño uniforme y de primera calidad. La adhesión del recubrimiento a sustratos de concreto y acero se cuantifica con la norma ASTM D4541, el método de ensayo estándar de arranque (pull-off) para medir la resistencia de adhesión de los sistemas de recubrimiento.
7. Matriz comparativa de parámetros técnicos
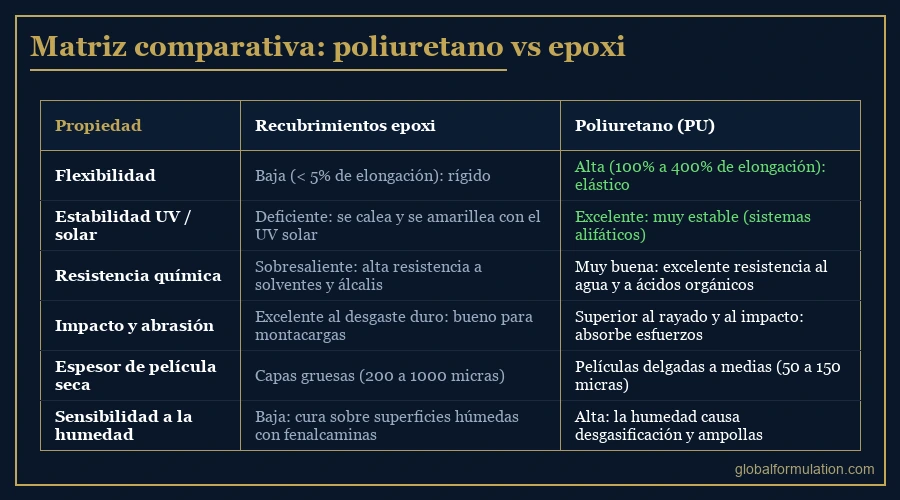
Para ayudar a los químicos de I+D en recubrimientos, a los ingenieros de formulación y a los gestores de activos a elegir el sistema óptimo, la tabla siguiente ofrece una comparación completa de los parámetros químicos activos y de las clases funcionales de estos dos pesos pesados:
Preguntas frecuentes
1. ¿Se puede aplicar poliuretano directamente sobre un recubrimiento epoxi?
Sí. Aplicar un acabado de poliuretano alifático sobre un primario epoxi estructural o sobre una capa intermedia de alto espesor es una especificación estándar en recubrimientos industriales. El epoxi subyacente aporta una adhesión, una resistencia química y un espesor de película seca superiores, mientras que el acabado de poliuretano aporta una excelente estabilidad UV, flexibilidad, resistencia al rayado y retención de brillo. Sin embargo, es obligatorio preparar bien la superficie, lo que incluye comprobar la ventana de repintado del epoxi o lijarlo mecánicamente, para asegurar la adhesión entre capas.
2. ¿Por qué los recubrimientos epoxi se amarillean y se calean al exponerse a la luz solar?
La mayoría de los epoxi industriales se formulan con resinas de bisfenol A (BPA), que contienen anillos aromáticos de éter muy conjugados. Al exponerse a la radiación ultravioleta (UV) solar, estos anillos aromáticos sufren escisión fotolítica y fotooxidación. Esta degradación química rompe las cadenas poliméricas en la superficie del recubrimiento, y el resultado es un amarilleo con pérdida de color y una capa pulverulenta blanca de degradación, conocida como «caleo», que deteriora el aspecto y las propiedades de barrera de la película.
3. ¿Cuáles son las principales diferencias químicas entre las reacciones de curado del epoxi y del poliuretano?
Los recubrimientos epoxi curan mediante una reacción de adición en la que un endurecedor de amina abre, por ataque nucleofílico, el anillo epóxido y forma redes reticuladas muy rígidas. Los poliuretanos curan mediante una reacción de poliadición en la que un grupo diisocianato reacciona con un poliol (grupo hidroxilo) y forma enlaces uretano (-NH-CO-O-) muy flexibles y resilientes, con comportamiento elastomérico.
4. ¿Qué sistema de recubrimiento es más adecuado para pisos de almacenes industriales de alto tránsito?
En los pisos de almacenes industriales pesados, sometidos a cargas de rodadura elevadas (por ejemplo, de montacargas, o autoelevadores en Argentina y carretillas elevadoras en España) y a esfuerzos de compresión altos, una capa gruesa de epoxi es superior como primario y como ligante intermedio, por su dureza sobresaliente, su adhesión al concreto y su capacidad de carga a compresión. No obstante, sobre el epoxi debe aplicarse una capa delgada de acabado de poliuretano para proteger la superficie de rayones, marcas de neumáticos, fisuras por impacto y manchas químicas.
5. ¿Cómo afecta la humedad al curado de los recubrimientos de poliuretano?
La humedad puede interferir de forma grave en el curado de los poliuretanos de dos componentes. Los grupos isocianato (-N=C=O), muy reactivos, reaccionan de preferencia con las moléculas de agua (humedad) y forman ácidos carbámicos inestables, que se descomponen con rapidez en dióxido de carbono (CO2) gaseoso y aminas primarias. La liberación de CO2 dentro de la película en curado produce burbujas microscópicas por desgasificación, poros, ampollas y pérdida de brillo, lo que compromete gravemente la integridad estructural del recubrimiento.
6. ¿Cuál es la diferencia entre los sistemas de poliuretano alifático y aromático?
Los poliuretanos alifáticos usan diisocianatos lineales no aromáticos (como el HDI o el IPDI) que no absorben la radiación UV solar, por lo que son muy estables frente a la intemperie, el amarilleo y la pérdida de brillo en exposición exterior. Los poliuretanos aromáticos usan diisocianatos aromáticos (como el MDI o el TDI), cuyos anillos de benceno sufren fotooxidación. Los PU aromáticos son muy tenaces y económicos, pero se amarillean con rapidez a la luz del sol, por lo que su uso se limita a primarios, revestimientos internos (liners) o aplicaciones en interiores.
Absar Khan
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Optimice sus formulaciones de recubrimientos
Hable con el consultor principal en recubrimientos Absar Khan sobre la estequiometría de su polímero, la química de reticulación, la concentración en volumen de pigmento (PVC), los captadores de humedad y las especificaciones de desempeño según ISO 12944.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990