Tipos de lubricantes y sus propiedades: guía completa
Los distintos tipos de lubricantes industriales y automotrices son mezclas químicas muy especializadas, diseñadas para controlar las interfaces físicas de los componentes móviles de una máquina. En esencia, estas formulaciones terminadas deben controlar la fricción, disipar el calor, evitar la oxidación, mantener en suspensión los residuos de la combustión y prevenir el desgaste mecánico bajo cargas extremas. Para diseñar una formulación exitosa hay que dominar los regímenes de la tribología, la estructura molecular de los aceites base, el comportamiento viscosimétrico de los polímeros y la cinética de las interacciones entre aditivos químicos.
Temas de tribología y ciencia de los lubricantes
- 1. Regímenes de la tribología y cinética de la curva de Stribeck
- 2. Aceites base: caracterización química de los grupos I a V
- 3. Mejoradores del índice de viscosidad y expansión del polímero
- 4. Aditivos: tribopelículas de ZDDP y suspensión del hollín con micelas inversas
- 5. Cuadrícula de segmentos de producto: tipos de lubricantes
- 6. Ingeniería de procesos: mezclado a escala y ensayos de control de calidad
- 7. Normativa y el cambio de paradigma de los e-fluids para VE
- 8. Preguntas frecuentes (FAQ)
1. Regímenes de la tribología: la física de la fricción y la curva de Stribeck
La tribología es la ciencia de las superficies que interactúan en movimiento relativo, y se centra en la fricción, el desgaste y la lubricación. El objetivo principal de un lubricante es sustituir la fricción seca sólido-sólido, que es alta, por una fricción de cizallamiento del fluido, que es baja. Los estados de operación que se presentan en una interfaz de contacto de ingeniería se representan gráficamente en la curva de Stribeck, que traza el coeficiente de fricción (f) frente al parámetro de lubricación:
Donde η es la viscosidad dinámica del lubricante, N es la velocidad de rotación relativa de las superficies y P es la carga normal por unidad de longitud. La curva de Stribeck pasa por tres regímenes de lubricación bien diferenciados:
- Lubricación límite: con cargas altas, velocidades bajas o poca viscosidad del fluido, la película fluida colapsa y permite que las asperezas superficiales entren en contacto directo. Aquí el coeficiente de fricción es alto (f ≈ 0.1–0.3) y la prevención del desgaste depende por completo de aditivos químicos que forman tribopelículas protectoras.
- Lubricación mixta: al aumentar la velocidad se forma una película fluida parcial que soporta una parte de la carga, mientras algunas asperezas altas todavía hacen contacto. El coeficiente de fricción baja de forma considerable.
- Lubricación hidrodinámica: a velocidades altas y cargas moderadas, el movimiento arrastra el fluido hacia la zona de contacto y crea una cuña hidrodinámica continua que separa por completo las superficies sólidas. En este régimen no hay contacto sólido, el desgaste prácticamente desaparece y el coeficiente de fricción es mínimo, regido solo por la resistencia al cizallamiento del fluido que describe la ecuación de Reynolds:
2. Aceites base: caracterización química y clasificación API
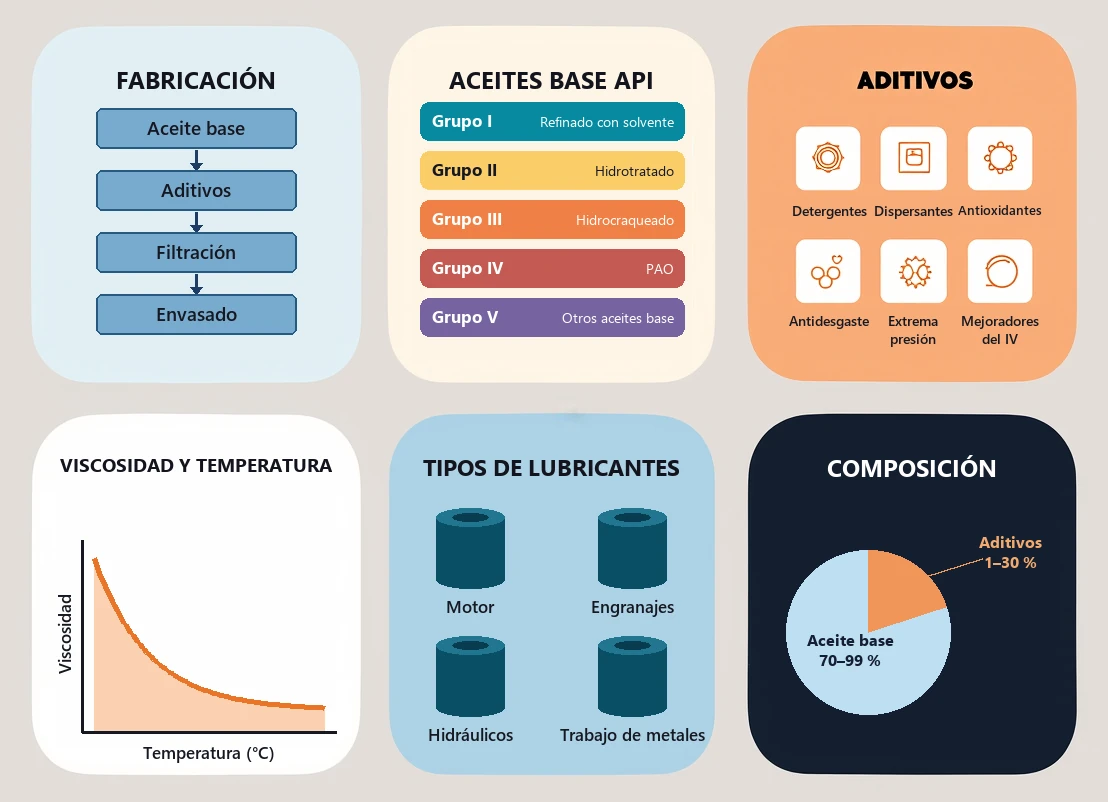
Los aceites base son el portador líquido y la columna vertebral de los lubricantes terminados, y representan, por lo general, del 70% al 99% del peso del producto final. La naturaleza física y química del aceite base fija los niveles de desempeño de partida, como la relación entre viscosidad y temperatura, los límites de degradación termooxidativa, las características de cristalización a baja temperatura (punto de fluidez) y los límites de solubilidad de los aditivos polares. Elegir correctamente la química del aceite base (en inglés), que va desde estructuras minerales muy parafínicas hasta ésteres sintéticos polares, es la primera decisión crucial al diseñar un lubricante de alto desempeño.
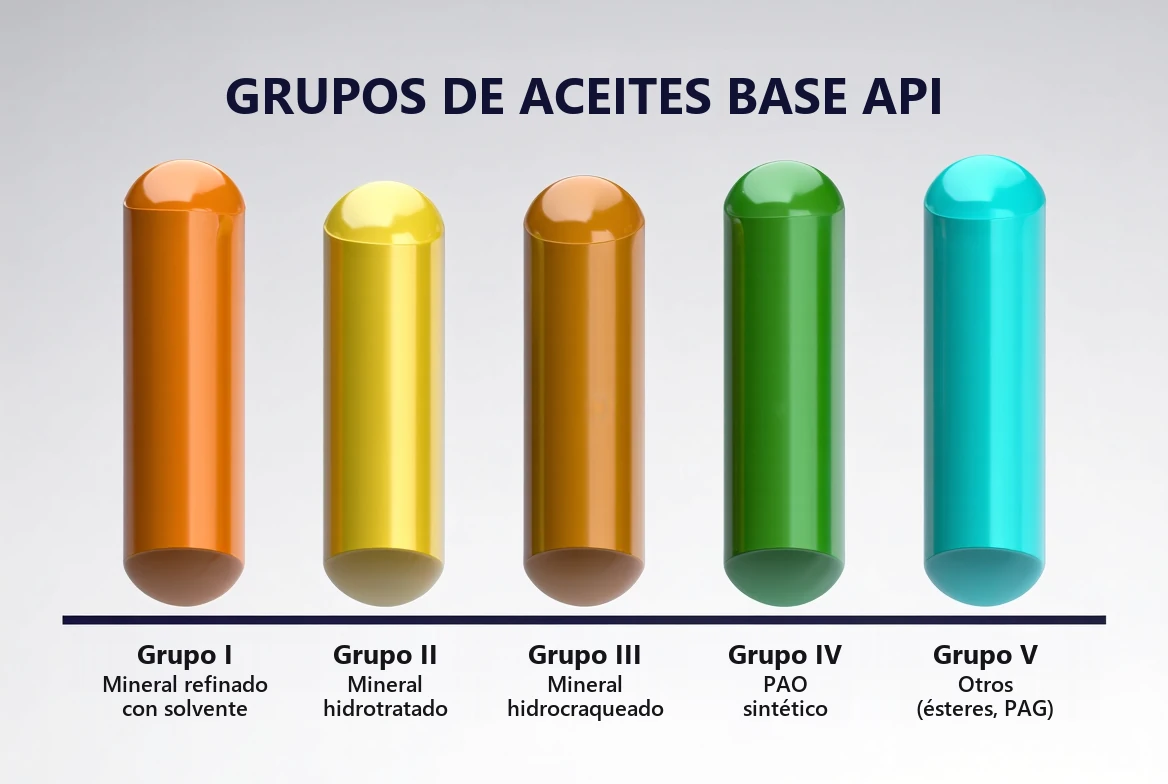
El Instituto Americano del Petróleo (API) clasifica los aceites base en cinco grupos según su historial de refinación, su contenido de saturados, su nivel de azufre y su índice de viscosidad (IV):
- Grupo I (aceites minerales refinados con solvente): se obtienen por extracción con solvente (disolvente en España). Tienen menos de 90% de saturados y/o más de 0.03% de azufre, y su IV va de 80 a 120. Estos aceites minerales contienen anillos aromáticos y moléculas de cera, lo que les da una excelente solubilidad para los aditivos, pero una estabilidad a la oxidación deficiente a altas temperaturas.
- Grupo II (aceites minerales hidrotratados): se procesan con hidrógeno para saturar los dobles enlaces y eliminar impurezas. Los saturados superan el 90% y el azufre es inferior a 0.03%. Ofrecen mejor estabilidad térmica que el grupo I, por lo que son la opción estándar de los aceites de motor modernos de gran volumen.
- Grupo III (aceites sometidos a hidrocraqueo o hidroisomerización severos): se someten a un craqueo con hidrógeno bajo presión extrema para isomerizar las ceras parafínicas en alcanos ramificados estables. Tienen un IV superior a 120 y baja volatilidad. Muchos aceites modernos de motor de alto desempeño para automóviles de pasajeros usan aceites del grupo III, comercializados como «sintéticos».
- Grupo IV (polialfaolefinas, PAO): hidrocarburos sintéticos puros, obtenidos por la oligomerización controlada del 1-deceno, que producen moléculas uniformes y muy ramificadas, sin ceras ni aromáticos. Presentan una estabilidad al cizallamiento excepcional, puntos de fluidez extremadamente bajos y una alta resistencia a la oxidación, por lo que son ideales para aceites aeroespaciales y para engranajes industriales de gama alta.
- Grupo V (fluidos sintéticos de especialidad): incluye todas las químicas que no están en los grupos I a IV. Los tipos principales son:
- Ésteres (ésteres de poliol y diésteres): fluidos sintéticos muy polares, con una estabilidad térmica excepcional, un excelente poder de mojado de los metales y una alta biodegradabilidad. Suelen mezclarse con PAO para mejorar la solubilidad de los aditivos y evitar la contracción de los sellos.
- Polialquilenglicoles (PAG): ofrecen excelentes perfiles de viscosidad y alta resistencia al fuego, y se degradan limpiamente, sin dejar barniz ni depósitos sólidos de carbono.
3. Mejoradores del índice de viscosidad y dinámica de los ovillos poliméricos
Un gran reto de la ingeniería de lubricantes es el adelgazamiento natural de los aceites base al subir la temperatura. El comportamiento de la viscosidad con la temperatura se mide con el índice de viscosidad (IV): un valor alto de IV indica que el lubricante conserva una viscosidad más estable ante las variaciones de temperatura.
Para mantener una película de viscosidad estable a lo largo de los ciclos de operación, los formuladores incorporan mejoradores del índice de viscosidad (VII) (en inglés). Son polímeros de alta masa molecular, como los copolímeros de olefinas (OCP) o los polimetacrilatos (PMA).
3.1 Mecánica de la expansión térmica del ovillo polimérico
La acción modificadora de la viscosidad de los polímeros VII depende de la termodinámica polímero-solvente, que varía con la temperatura. En condiciones estáticas, estas largas macromoléculas se mantienen en un equilibrio dinámico entre las fuerzas cohesivas dentro de la cadena y las interacciones soluto-solvente. Al ajustar la configuración estructural del polímero, los formuladores pueden determinar cómo cambia el volumen hidrodinámico en respuesta al calor. Esta fisicoquímica de la solubilidad de polímeros en fracciones de aceite mineral o sintético opera mediante dos fases termodinámicas principales, que dependen de la temperatura:
- A bajas temperaturas: las cadenas poliméricas son termodinámicamente incompatibles con el aceite base, por lo que se enrollan en glóbulos aleatorios compactos y localizados. Al estar enrolladas presentan un volumen hidrodinámico mínimo, lo que permite que el aceite base fluya con libertad en frío y evita la falta de lubricación.
- A altas temperaturas: aumenta el poder solvente del aceite base, y las cadenas poliméricas se desenredan y se expanden. Las cadenas desenrolladas y extendidas ocupan un volumen hidrodinámico mucho mayor y restringen el flujo del aceite base circundante. Esta expansión térmica contrarresta el adelgazamiento natural del aceite, mantiene estable la película de viscosidad y protege las piezas a altas temperaturas.
3.2 Pérdida de viscosidad por cizallamiento y degradación del polímero
En las zonas de alto cizallamiento (como los cojinetes de un motor o el engrane de los engranajes), estas grandes cadenas poliméricas se alinean con el flujo y reducen la viscosidad de forma temporal, un fenómeno que se conoce como adelgazamiento temporal por cizallamiento. Con el tiempo, los esfuerzos de cizallamiento extremos pueden romper físicamente las cadenas principales del polímero, lo que causa un adelgazamiento permanente por cizallamiento y una pérdida irreversible del espesor de la película. Los formuladores deben elegir la estructura y la masa molecular del polímero adecuadas para equilibrar la eficiencia espesante con la estabilidad al cizallamiento.
4. Aditivos: tribopelículas de ZDDP y dispersión del hollín con micelas inversas
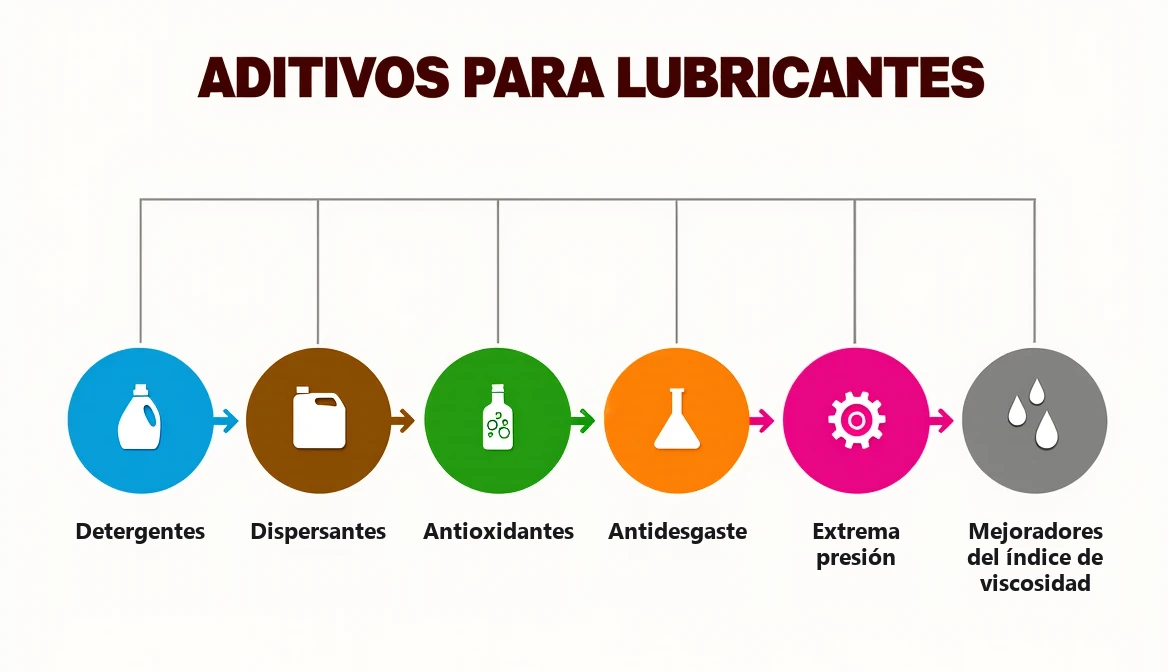
Aunque los aceites base constituyen la mayor parte del volumen de un lubricante, el desempeño final lo define casi por completo la sinergia química del paquete de aditivos. Los aditivos funcionales son compuestos químicos especializados que se incorporan en dosis precisas para mejorar las características físicas propias del aceite base, proteger las superficies metálicas contra el desgaste y alargar la vida útil tanto de la máquina como del fluido. Estos aditivos actúan mediante mecanismos interfaciales complejos, como la adsorción química, la unión competitiva a la superficie, la formación de micelas inversas y las reacciones triboquímicas superficiales activadas por la temperatura.
4.1 Cinética de la tribopelícula vítrea antidesgaste del ZDDP
El dialquilditiofosfato de zinc (ZDDP) es el aditivo antidesgaste y antioxidante más utilizado en toda la historia de los lubricantes de cárter industriales. El ZDDP es una molécula polar que se adsorbe sobre las superficies de acero. Bajo las altas temperaturas y presiones de la lubricación límite, las moléculas de ZDDP adsorbidas se descomponen por efecto térmico y mecánico:
Esta reacción forma una película vítrea amorfa de polifosfato, de sacrificio, que trabaja junto con los aditivos de extrema presión (en inglés) sobre la superficie metálica. La película actúa como un amortiguador: evita el contacto directo entre las superficies metálicas y previene el desgaste bajo cargas mecánicas elevadas.
4.2 Detergentes, dispersantes y micelas inversas
Los motores de combustión interna y los sistemas industriales de alta temperatura generan cantidades importantes de hollín carbonoso, subproductos ácidos de la combustión y residuos de combustible parcialmente oxidados. Sin una estabilización tensoactiva robusta, estos contaminantes hidrofóbicos se aglomeran con rapidez y forman depósitos macroscópicos de lodo, que bloquean los conductos de aceite y aceleran el desgaste abrasivo de los motores. Para evitarlo, las formulaciones modernas emplean un sistema de doble acción: detergentes metálicos muy alcalinos, que neutralizan los ácidos corrosivos, y dispersantes poliméricos polares, que aíslan el hollín particulado:
- Detergentes (sulfonatos o fenatos de calcio y magnesio): son moléculas muy básicas, sobrebasificadas, con núcleos de carbonato de calcio. Se desplazan hacia las superficies metálicas para neutralizar los subproductos ácidos de la combustión y evitar así el desgaste corrosivo.
- Dispersantes (succinimida de poliisobutileno, PIB-succinimida): estas moléculas tienen un grupo polar de cabeza, rico en nitrógeno, y una cola hidrocarbonada larga y soluble en aceite. Las cabezas polares se adsorben sobre las partículas de hollín, mientras que las colas se extienden hacia el aceite base. Esta disposición forma micelas inversas estables que mantienen en suspensión las partículas de hollín por impedimento estérico y evitan que se agrupen y formen lodo.
¿Busca formulaciones de lubricantes de alto desempeño y a la medida?
Acceda a formulaciones auditadas por profesionales y probadas comercialmente de aceites de motor sintéticos, fluidos hidráulicos industriales y refrigerantes especiales para trabajo de metales, diseñadas para sus líneas de producción.
Explorar formulaciones de lubricantes de especialidad5. Tipos de lubricantes: segmentos de producto y especificaciones químicas
Los lubricantes industriales y automotrices son mezclas químicas muy personalizadas, hechas a la medida para sobrevivir en sus entornos de operación particulares. La ingeniería del desempeño exige equilibrar las características físicas del aceite base con la actividad química del paquete de aditivos, para cumplir normas industriales rigurosas (por ejemplo, las clasificaciones SAE, ISO VG, API, ACEA y AGMA). Para ayudar a los ingenieros químicos y a los operadores de planta a elegir la configuración de fluido óptima, la cuadrícula técnica siguiente resume las propiedades de partida, las especificaciones internacionales y los principales retos de formulación de seis grandes categorías de lubricantes.
5.1 Aceites de motor para automóviles de pasajeros (PVL)
SAE 0W-20Especificaciones clave: API SP, ACEA C3, ILSAC GF-6, aceites base de baja viscosidad.
Aplicación y reto: diseñados para el ahorro de combustible y la protección contra el desgaste. El reto principal es reducir el azufre, el fósforo y las cenizas (SAPS) para no envenenar los convertidores catalíticos ni los sistemas de postratamiento de los gases de escape.
5.2 Aceites de motor diésel para trabajo pesado (HDEO)
SAE 15W-40Especificaciones clave: API CK-4, número base total (TBN) alto (TBN > 10), alta tolerancia a las cenizas.
Aplicación y reto: concebidos para camiones comerciales pesados. Requieren sistemas dispersantes robustos para mantener en suspensión grandes cantidades de hollín abrasivo, y detergentes muy alcalinos para neutralizar los ácidos de la combustión.
5.3 Fluidos hidráulicos
ISO VG 46Especificaciones clave: ISO 11158 HM/HV, DIN 51524, desemulsibilidad y filtrabilidad.
Aplicación y reto: transmiten potencia en bombas hidráulicas de alta presión. Las formulaciones requieren una excelente estabilidad al cizallamiento, buena liberación de aire y una separación rápida del agua para evitar la cavitación de las bombas.
5.4 Aceites industriales para engranajes
ISO VG 220Especificaciones clave: AGMA 9005, DIN 51517 CLP, alta carga EP de azufre y fósforo.
Aplicación y reto: protegen cajas de engranajes industriales muy cargadas. El requisito clave es evitar las micropicaduras y la fatiga superficial bajo un deslizamiento extremo y cargas de choque.
5.5 Fluidos para trabajo de metales
Refrigerante solubleEspecificaciones clave: estabilidad de la emulsión, integración de biocidas, baja formación de espuma.
Aplicación y reto: enfrían y lubrican durante el corte y el conformado de metales. Deben resistir el crecimiento microbiano sin recurrir a biocidas liberadores de formaldehído, que son cancerígenos.
Especificaciones clave: biodegradabilidad según OECD 301B (>60% en 28 días), no tóxicos.
Aplicación y reto: se usan en operaciones marinas, agrícolas y forestales. Requieren ésteres de poliol sintéticos o aceites vegetales de alto contenido oleico que equilibren la biodegradabilidad con una alta estabilidad a la oxidación.
6. Ingeniería de fabricación: mezclado a escala y ensayos de control de calidad
El mezclado de lubricantes terminados es una operación de ingeniería de procesos muy compleja, que exige una precisión absoluta en el control de la temperatura, la dinámica de fluidos y el cizallamiento. Como los componentes individuales de los aditivos difieren mucho en masa molecular, polaridad, densidad y solubilidad, un mezclado físico inadecuado puede provocar una mala dispersión, una separación de fases termodinámica o la degradación térmica localizada de los ingredientes activos. Diseñar una planta de mezclado industrial robusta exige integrar sistemas automáticos de dosificación de materias primas, perfiles de temperatura precisos y ensayos rigurosos de control de calidad en línea.
6.1 Protocolos de mezclado
Trasladar una fórmula de lubricante de laboratorio a la producción comercial exige una ingeniería de procesos precisa, que asegure una homogeneidad molecular completa y evite la separación de fases de los aditivos. Las plantas de mezclado suelen usar sistemas computarizados de mezclado automático por lotes (ABB) o de mezclado continuo en línea (ILB), que regulan con exactitud los caudales, los perfiles de temperatura y el aporte de cizallamiento. La secuencia estándar de mezclado industrial debe ejecutarse de forma sistemática para evitar la degradación térmica o la hidrólisis prematura de los aditivos activos:
- Calentamiento del aceite base: los aceites base se calientan a 50–60 °C. Esta temperatura reduce la viscosidad del fluido y facilita un mezclado molecular eficiente.
- Disolución del polímero: los mejoradores del índice de viscosidad (VII) poliméricos sólidos se añaden al aceite tibio con alto cizallamiento, mediante dispersores planetarios, para que los polímeros se disuelvan por completo sin degradación mecánica.
- Adición del paquete de aditivos: se incorporan los paquetes de aditivos. La secuencia de mezclado es crítica: los aditivos muy volátiles o sensibles a la temperatura (como los antiespumantes) se añaden al final para evitar su degradación.
- Microfiltración: la mezcla terminada se hace pasar por filtros de fibra de vidrio de alta capacidad, con tamaño absoluto de 5–10 micras, para eliminar partículas metálicas, polvo o aditivos sin mezclar.
- Stripping al vacío y deshidratación: el producto se somete a una deshidratación al vacío para mantener el agua por debajo de 100 ppm y evitar la hidrólisis química de aditivos como el ZDDP.
6.2 Ensayos de laboratorio de control de calidad
Para garantizar el cumplimiento de las especificaciones de los fabricantes de equipos (OEM) de trabajo pesado y de las normas internacionales establecidas por API, SAE, ISO y ACEA, cada lote de lubricante fabricado debe pasar por un estricto protocolo de validación de control de calidad. Los fluidos terminados se muestrean directamente del recipiente de mezclado y se analizan con una batería de métodos de ensayo químicos y físicos en el laboratorio de la planta. El envasado y la logística a granel solo se autorizan cuando el lote ha sido certificado como plenamente conforme con todos los límites de la especificación:
- Análisis viscosimétrico (ASTM D445 y D5293): verifica la viscosidad cinemática a 40 °C y a 100 °C, y usa un simulador de arranque en frío para confirmar el desempeño del arranque del motor a baja temperatura.
- Número base total (ASTM D2896; artículo en inglés de Wikipedia): mide la alcalinidad de reserva del aceite para verificar la concentración de detergente y la capacidad de neutralizar ácidos.
- Análisis del punto de inflamación (ASTM D92): determina el umbral de inflamabilidad para confirmar la ausencia de fracciones ligeras de combustible o de contaminantes de bajo punto de ebullición.
- Análisis elemental por ICP-AES: usa espectroscopia de emisión para verificar la concentración exacta de los elementos clave de los aditivos, como zinc, fósforo, calcio y magnesio.
7. Normativa SGA y el cambio de paradigma de los fluidos para vehículos eléctricos (VE)
La industria mundial de los lubricantes atraviesa un periodo de cambios sin precedentes, impulsado por normas ambientales estrictas, restricciones químicas globales y la rápida transición hacia la electrificación. Los elementos tradicionales de los aditivos enfrentan fuertes restricciones por su toxicidad y su persistencia ambiental, lo que obliga a los formuladores a buscar alternativas ecológicas que no comprometan el desempeño. Al mismo tiempo, el sector automotriz pasa de los motores de combustión interna a las plataformas eléctricas de batería, lo que plantea retos tribológicos únicos que vuelven obsoleta la ingeniería de fluidos convencional.
7.1 Presión regulatoria sobre los aditivos tradicionales
Los lubricantes tradicionales contienen sustancias químicas sometidas a un escrutinio regulatorio cada vez mayor. Por ejemplo, las normativas del SGA y REACH (en inglés) restringen el uso de parafinas cloradas en los fluidos para trabajo pesado de metales por su toxicidad ambiental. Además, los agentes de extrema presión de azufre y fósforo se vigilan por su toxicidad acuática, lo que lleva a los formuladores a diseñar opciones con ecoetiqueta y de rápida biodegradabilidad, a base de ésteres de poliol sintéticos.
7.2 El cambio de paradigma de los e-fluids para vehículos eléctricos
La rápida transición a los vehículos eléctricos de batería (BEV) marca el cambio estructural más importante de la tribología moderna y deja obsoletos a los lubricantes de cárter tradicionales de gran volumen. En un sistema de propulsión eléctrico, el fluido ya no está expuesto a la dilución por combustible ni al hollín de la combustión, pero debe operar en contacto directo con componentes eléctricos de alto voltaje y soportar cargas térmicas severas. Por ello, los e-fluids para vehículos eléctricos se diseñan con aceites base sintéticos y aditivos muy especializados, para cumplir criterios multifuncionales completamente nuevos:
- Propiedades dieléctricas: los aceites de motor tradicionales no están diseñados para el aislamiento eléctrico. Los e-fluids deben tener una alta resistividad eléctrica y una alta seguridad frente a la ruptura dieléctrica, para evitar cortocircuitos en los motores.
- Protección contra la corrosión del cobre: como los motores eléctricos tienen devanados de cobre extensos, los e-fluids deben formularse con inhibidores de corrosión del cobre especializados que sigan activos a altas temperaturas.
- Conductividad térmica extrema: los e-fluids actúan como medio de transferencia de calor y enfrían directamente el motor eléctrico y la batería. Esto exige fluidos de baja viscosidad y alta conductividad para optimizar la gestión térmica.
Preguntas frecuentes (FAQ)
Elegir, procesar y aplicar lubricantes modernos exige resolver preguntas de ingeniería complejas que abarcan la química orgánica, el diseño mecánico y la normativa química. A continuación se presentan respuestas completas y técnicamente detalladas a las preguntas más frecuentes de gerentes de planta, empresas químicas emergentes, responsables de compras e ingenieros de diseño.
1. ¿Qué es la curva de Stribeck y cuáles son los tres regímenes de lubricación?
La curva de Stribeck representa el coeficiente de fricción frente a un parámetro de lubricación que combina viscosidad, velocidad y carga, y sustenta tres regímenes de lubricación reconocidos. En la lubricación límite, las cargas altas o las velocidades bajas hacen colapsar la película fluida, de modo que las asperezas superficiales entran en contacto directo y la protección contra el desgaste depende por completo de aditivos químicos que forman tribopelículas protectoras. En la lubricación mixta, una película fluida parcial soporta parte de la carga mientras algunas asperezas todavía se tocan, y la fricción baja de forma marcada. En la lubricación hidrodinámica, una cuña continua de fluido separa por completo las superficies a velocidades más altas, con lo que el desgaste prácticamente desaparece, en un régimen regido por la ecuación de Reynolds.
2. ¿Cuáles son los cinco grupos de aceites base API (grupos I a V) y en qué se diferencian?
Los aceites base se clasifican por su contenido de saturados, su nivel de azufre y su índice de viscosidad (IV). El grupo I es un aceite mineral refinado con solvente, con menos saturados y más azufre; el grupo II es un aceite mineral hidrotratado, con mejor estabilidad térmica; y el grupo III es un aceite mineral sometido a hidrocraqueo severo, con un IV superior a 120, que a menudo se comercializa como sintético. El grupo IV está formado por las polialfaolefinas (PAO), hidrocarburos sintéticos con gran estabilidad al cizallamiento y puntos de fluidez bajos, mientras que el grupo V reúne sintéticos de especialidad, como los ésteres y los polialquilenglicoles, que se usan donde los grupos I a IV no alcanzan el desempeño o la biodegradabilidad requeridos.
3. ¿Qué es el ZDDP y cómo actúa como agente antidesgaste?
El dialquilditiofosfato de zinc (ZDDP) es un aditivo antidesgaste y antioxidante polar que se adsorbe sobre las superficies de acero en un lubricante. Bajo las altas temperaturas y presiones locales de la lubricación límite, sufre una descomposición triboquímica y forma una película vítrea amorfa de polifosfato de zinc y hierro de unos 50–150 nanómetros de espesor. Esta tribopelícula de sacrificio amortigua el contacto entre las superficies metálicas, evita el contacto directo metal con metal y reduce el desgaste bajo cargas mecánicas elevadas.
4. ¿Cómo evitan los mejoradores del índice de viscosidad (VII) que el aceite se adelgace a altas temperaturas?
Los mejoradores del índice de viscosidad son polímeros de alta masa molecular, como los copolímeros de olefinas (OCP) o los polimetacrilatos (PMA), disueltos en el aceite base. A bajas temperaturas son termodinámicamente incompatibles con el aceite base y se enrollan en glóbulos compactos, con lo que presentan un volumen hidrodinámico mínimo y el aceite fluye con libertad en frío. A altas temperaturas aumenta el poder solvente del aceite base, y las cadenas poliméricas se desenrollan y se expanden, lo que incrementa el volumen hidrodinámico y contrarresta el adelgazamiento natural del aceite para mantener estable la película de viscosidad.
5. ¿Cómo influyen los vehículos eléctricos (VE) en la ingeniería de la formulación de lubricantes?
Los vehículos eléctricos no usan motores de combustión interna, por lo que los aceites de cárter de gran volumen, diseñados para mantener en suspensión el hollín de la combustión y neutralizar ácidos, dejan de ser necesarios. En su lugar, los sistemas de propulsión eléctricos requieren e-fluids de baja viscosidad formulados para tener alta resistividad eléctrica y seguridad frente a la ruptura dieléctrica, ya que el fluido está en contacto directo con los componentes de alto voltaje del motor. Estos fluidos también necesitan inhibidores de corrosión del cobre especializados para los devanados del motor y una alta conductividad térmica para enfriar directamente el motor y la batería.
6. ¿Dónde pueden los fabricantes obtener apoyo en formulación personalizada de lubricantes e ingeniería de procesos?
Global Formulation ofrece servicios completos de I+D química, formulaciones de lubricantes conformes con el SGA, auditorías de materias primas y diseños de procesos para plantas llave en mano. El consultor especialista Absar Khan y el equipo de ingeniería apoyan a fábricas de todo el mundo en el escalamiento de la producción de lubricantes industriales y comerciales. Los servicios abarcan el desarrollo de formulaciones, el diseño de protocolos de control de calidad y la orientación práctica para el montaje de plantas, tanto de nuevas líneas de fabricación como de mejoras de instalaciones existentes.
Conclusión
La tecnología moderna de los lubricantes es esencial para las operaciones industriales: permite el ahorro de combustible, la durabilidad de la maquinaria y una fabricación de alto desempeño. Desarrollar formulaciones exitosas exige equilibrar los aceites base y los aditivos funcionales para manejar variables como la carga, la temperatura, la velocidad y el cumplimiento normativo.
Al adoptar aceites base sintéticos, optimizar la dinámica de los ovillos poliméricos y pasar a e-fluids de baja viscosidad y alta conductividad para vehículos eléctricos, los formuladores pueden cumplir las normas modernas más estrictas y ofrecer productos eficientes y de alto desempeño.
Escale su producción de lubricantes a nivel mundial
Obtenga formulaciones auditadas por profesionales y probadas comercialmente, auditorías de materias primas y apoyo de ingeniería de procesos para el montaje de su planta, de la mano del consultor especialista Absar Khan.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
Sobre el especialista
Absar Khan es el consultor principal y arquitecto de formulaciones químicas de Global Formulation. Se especializa en el diseño, la optimización y el escalamiento de lubricantes industriales, selladores de poliuretano, sistemas de dosificación de gases para aerosoles y polímeros ecológicos de bajo contenido de COV. Absar ofrece servicios de ingeniería química llave en mano, montaje práctico de plantas de fábrica, auditorías de costos de materias primas y diseño de sistemas de control de calidad para marcas líderes de todo el mundo.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn