Cómo formular pinturas: guía completa para nuevos fabricantes
Desarrollar una formulación comercial de pintura es un desafío de ingeniería química muy disciplinado, que exige equilibrar la termodinámica multifásica, la química de polímeros y la reología del proceso. Un recubrimiento exitoso no solo debe satisfacer las exigencias estéticas, sino también ofrecer una adhesión robusta al sustrato, flexibilidad mecánica, protección de barrera y estabilidad de almacenamiento a largo plazo. Para los nuevos fabricantes y las empresas emergentes, entender la química física de fondo de los ligantes, los pigmentos, los solventes (disolventes en España) y los aditivos es el primer paso decisivo para saber cómo formular pinturas, ganar autoridad en el mercado y asegurar la rentabilidad de la fabricación.
Tabla de contenidos
- 1. Introducción: por qué formular pinturas es más que mezclar colores
- 2. Los cuatro pilares de la formulación de pinturas
- 3. La ciencia de las proporciones: entender el PVC y el CPVC
- 4. Paso a paso: el proceso de fabricación de pinturas
- 5. Retos habituales de las empresas emergentes (y cómo resolverlos)
- 6. Preguntas frecuentes (FAQ)
1. Introducción: por qué formular pinturas es más que mezclar colores
Para el ojo no entrenado, fabricar pintura parece una simple cuestión de dispersar polvos de color en un líquido para cubrir una pared. En la realidad industrial, la formulación de pinturas es un ejercicio complejo de química coloidal y termodinámica, que implica suspender partículas sólidas heterogéneas en una matriz líquida. Lograr una pintura estable exige evitar la sedimentación, la aglomeración o la separación química bajo temperaturas ambientales cambiantes, lo que demanda un control de proceso estricto y formulaciones muy bien diseñadas.
La oportunidad de mercado en el mundo y en las economías emergentes
El mercado mundial de pinturas y recubrimientos atraviesa una expansión estructural, impulsada por el rápido desarrollo de infraestructura, la construcción comercial y la fabricación de automóviles. En las economías emergentes, la industrialización y la demanda de vivienda urbana están creando nichos importantes para las formulaciones especializadas de alto desempeño. Las empresas nuevas pueden aprovechar los avances químicos modernos para entrar en este espacio lucrativo y arrebatar cuota de mercado a las corporaciones tradicionales con soluciones a la medida, ecológicas y rentables.
Cómo identificar su nicho: pinturas decorativas, recubrimientos industriales o especiales
Antes de iniciar el desarrollo en el laboratorio, el ingeniero químico debe definir el mercado objetivo, porque cada aplicación exige esqueletos de polímero y comportamientos de curado distintos. Los recubrimientos decorativos arquitectónicos priorizan la calidad estética, la lavabilidad y la baja toxicidad ambiental, mientras que los recubrimientos industriales para trabajo pesado requieren una resistencia química rigurosa, propiedades de barrera anticorrosiva y una adhesión superior al sustrato. Los recubrimientos especiales, como los resistentes al calor o los antiincrustantes marinos, son nichos técnicos de alto margen en los que una química a la medida resuelve desafíos muy específicos del cliente.
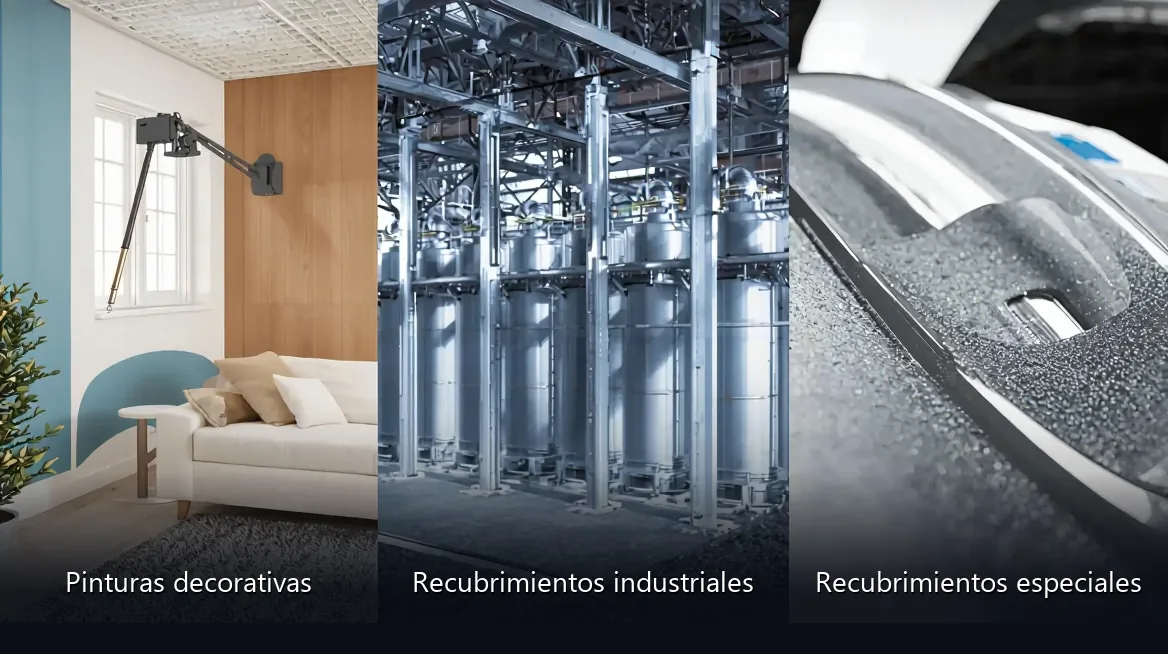
Pinturas decorativas: diseñadas sobre todo para sustratos arquitectónicos, estas pinturas al agua o a base de solvente se centran en la apariencia, la facilidad de aplicación, la igualación de color y el bajo olor, y requieren ligantes que curen sin dificultad en condiciones atmosféricas ambientales.
Recubrimientos industriales: concebidos para entornos físicos severos, estas formulaciones protegen el acero, el concreto (hormigón en España, Argentina y Chile) y la maquinaria de la corrosión, del ataque químico y de la abrasión mecánica, con polímeros entrecruzados de alta densidad como los epoxi y los uretanos.
Recubrimientos especiales: soluciones formuladas a la medida para mercados de alta tecnología, entre ellos los recubrimientos intumescentes resistentes al fuego, las pinturas conductoras de blindaje, las barreras marinas antiincrustantes y los acabados aeroespaciales de alto desempeño.
2. Los cuatro pilares de la formulación de pinturas
Todo recubrimiento comercial, sea cual sea su aplicación final, es una mezcla sinérgica de cuatro clases principales de componentes: ligantes, pigmentos y cargas, solventes y aditivos. Cada pilar cumple una función física o química distinta, y su proporción exacta determina el perfil de aplicación en húmedo y las características de la película seca. La tarea principal del formulador es diseñar estas interacciones para optimizar la cobertura, la estabilidad, la resistencia mecánica y los costos de producción.
Ligantes (resinas): la columna vertebral del recubrimiento
Los ligantes son los polímeros formadores de película que determinan la integridad estructural, la adhesión y la durabilidad de la película de pintura curada. A medida que el líquido portador se evapora, las partículas del ligante deben coalescer o sufrir un entrecruzamiento químico para encapsular las partículas de pigmento y anclarse con firmeza al sustrato. El peso molecular, la arquitectura del polímero y la temperatura de transición vítrea (Tg) de la resina fijan los límites mecánicos y la vida útil del recubrimiento seco; nuestra comparación entre resinas acrílicas, alquídicas, epoxi y de poliuretano trata la química de curado de cada familia con mucha más profundidad que el resumen siguiente.
- Resinas acrílicas: copolímeros de metacrilato de metilo (que aporta dureza y estabilidad a los rayos UV) y de acrilato de butilo (que ofrece flexibilidad y resistencia al agua). Al equilibrar la temperatura de transición vítrea, los formuladores crean látex que forman películas arquitectónicas exteriores muy durables y que no amarillean.
- Resinas alquídicas: cadenas de poliéster modificadas con ácidos grasos derivados de aceites secantes naturales. Estos sistemas secan por entrecruzamiento oxidativo (autooxidación) de los dobles enlaces insaturados, un proceso químico catalizado por secantes metálicos solubles en aceite, como los octoatos de cobalto y de circonio.
- Resinas epoxi: polímeros termoendurecibles con grupos epóxido, que suelen sintetizarse a partir de bisfenol A y epiclorhidrina. Al entrecruzarse con poliaminas (por ejemplo, dietilentriamina), forman redes muy densas y resistentes a los productos químicos, ideales para los primarios industriales y los pisos de trabajo pesado.
- Resinas de poliuretano: polímeros de alto desempeño con enlaces uretano, formados por la reacción de polioles con diisocianatos. Los diisocianatos alifáticos (como el HDI o el IPDI) se especifican por su retención de color y su resistencia a la intemperie sobresalientes en exteriores, mientras que los aromáticos (como el TDI) se usan en interiores de alto desgaste y bajo costo.
- Resinas vinílicas: copolímeros como el de acetato de vinilo y etileno (VAE), que ofrecen una excelente eficiencia de unión y estabilidad mecánica en los recubrimientos decorativos de interior, con una relación costo-desempeño muy competitiva.
Pigmentos y cargas: color y poder cubriente
Los pigmentos son sólidos particulados finos que aportan color, opacidad (poder cubriente) y protección contra los rayos UV al dispersar o absorber la luz incidente. Las cargas, también llamadas extendedores, son minerales naturales o sintéticos de bajo índice de refracción que no aportan color primario ni opacidad, pero son esenciales para la resistencia mecánica, el control del brillo, la reología y la reducción de costos. La interacción en la interfaz entre estos sólidos particulados y la fase del ligante que los rodea determina la densidad física de la película seca; lograrla bien es el tema de nuestra guía sobre la dispersión de pigmentos y los dispersantes (en inglés).
- Dióxido de titanio (TiO2): el principal pigmento blanco que se usa en el mundo. La modificación cristalina rutilo se especifica para las pinturas de alto desempeño por su índice de refracción excepcionalmente alto (n = 2.73), que da la máxima dispersión de la luz, y por sus recubrimientos superficiales de alúmina y sílice, que suprimen la oxidación fotocatalítica destructiva.
- Óxidos de hierro: pigmentos inorgánicos muy estables y económicos que dan tonos tierra durables (rojos, amarillos y negros). Tienen una resistencia química excepcional, una opacidad alta y una absorción de rayos UV sobresaliente que protege al ligante subyacente.
- Pigmentos orgánicos: moléculas sintéticas a base de carbono (por ejemplo, ftalocianinas y quinacridonas) que dan colores extremadamente vivos. Tienen menor densidad y menor tamaño de partícula que los pigmentos inorgánicos y requieren agentes humectantes avanzados por sus superficies hidrofóbicas de baja energía.
- Carbonato de calcio: carga mineral principal, disponible como caliza molida (GCC) o precipitado por vía química (PCC). Se usa para ajustar el lustre (brillo), aumentar el espesor de la película seca, controlar la densidad de empaquetamiento y reducir con seguridad el costo de las materias primas de la formulación.
- Talco (silicato de magnesio): mineral laminar en forma de placas que se alinea en paralelo al sustrato durante la formación de la película. Esta estructura de placas superpuestas crea un camino tortuoso para la humedad y los iones corrosivos, y aumenta de forma notable la protección de barrera de los primarios anticorrosivos.
- Arcilla caolín (silicato de aluminio): minerales silicatados laminares que actúan como «espaciadores» físicos entre las partículas de dióxido de titanio. Al evitar el apiñamiento y la aglomeración de los pigmentos, el caolín optimiza la eficiencia de dispersión de la luz del TiO2 y maximiza la opacidad en seco.
- Sílice: se usa tanto en formas amorfas (como agentes matizantes que dispersan la luz para reducir el brillo superficial) como en formas pirógenas (para construir redes de viscosidad tixotrópica y de adelgazamiento por cizalla en los sistemas a base de solvente).
Formulación del color: sistemas tintométricos e igualación computarizada de color (CCM)
Igualar un tono objetivo concreto es una disciplina de formulación distinta de la selección de pigmentos por su opacidad y su durabilidad. En la formulación comercial del color predominan dos sistemas: el tono fijo preparado en la fábrica por lotes, en el que toda la carga de pigmento se incorpora a la fórmula base, y el sistema tintométrico en el punto de venta, en el que unas pocas bases neutras se dosifican con concentrados de colorante universales en el mostrador para producir miles de tonos a pedido.
La formulación moderna de colorantes se basa en el software de igualación computarizada de color (CCM) combinado con un espectrofotómetro. El instrumento mide la curva de reflectancia espectral de una muestra objetivo y el software calcula la dosis de colorantes necesaria para reproducir esa curva con los colorantes y la base ya calificados para esa línea de productos, apoyándose en la teoría de dispersión y absorción de la luz de Kubelka-Munk. Esto sustituye el ajuste manual por prueba y error por una fórmula repetible y almacenable, y es el método estándar que usan los grandes fabricantes de pinturas y sus redes de máquinas tintométricas en todo el mundo.
Solventes (vehículos): control de la viscosidad y de la aplicación
Los solventes son líquidos volátiles, orgánicos o inorgánicos, que se usan para disolver o dispersar el ligante y los demás componentes sólidos, y dan una pintura fluida apta para la aplicación industrial. Al ajustar el poder solvente termodinámico y la cinética de evaporación de la mezcla, el formulador controla la viscosidad de la pintura húmeda, la nivelación, la resistencia al escurrimiento y el tiempo abierto. Una vez aplicado el recubrimiento, el solvente debe evaporarse por completo y dejar una película de polímero sólida, uniforme y sin defectos.
- Agua: el líquido portador principal de las pinturas látex al agua. No es inflamable ni tóxica y no aporta COV, pero requiere cosolventes especiales para controlar la velocidad de secado en condiciones de alta humedad y surfactantes para mojar las superficies hidrofóbicas.
- Alcoholes: solventes polares como el isopropanol o el n-butanol, que se emplean con frecuencia en los recubrimientos industriales para controlar la cinética de evaporación, estabilizar las resinas reducibles en agua y mejorar el flujo y la nivelación.
- Cetonas: solventes polares fuertes, como la metil etil cetona (MEK) o la metil isobutil cetona (MIBK), de evaporación rápida. Disuelven con mucha eficacia las resinas epoxi y acrílicas de alto peso molecular y dan aspersiones industriales de baja viscosidad, aunque su uso exige vigilar los límites de exposición ocupacional en la sala de mezclado.
- Ésteres: solventes versátiles como el acetato de butilo, con excelente poder solvente para las lacas de poliuretano y de nitrocelulosa. Dan una velocidad de evaporación equilibrada que permite a la película húmeda fluir con suavidad sin ampollas ni poros.
- Hidrocarburos: solventes aromáticos (como el xileno o el tolueno) y alifáticos tipo aguarrás mineral, que se usan desde hace años en las formulaciones alquídicas a base de solvente y de caucho clorado para controlar la solubilidad y la cinética de secado.
Aditivos: mejora del desempeño
Los aditivos son compuestos químicos especializados que se incorporan en concentraciones mínimas (por lo general del 0.1% al 2.0% en peso) para modificar las propiedades de la pintura húmeda o el desempeño de la película seca. A pesar de su bajo volumen, son críticos para resolver la inestabilidad química, el escurrimiento reológico, los defectos superficiales, la degradación biológica y la coalescencia de la película. La selección de los aditivos según la matriz de resina y pigmento es la clave para afinar los sistemas de pintura de alto valor.
- Dispersantes: copolímeros que se adsorben en la superficie de los pigmentos y aportan una estabilización duradera. Evitan que los pigmentos se aglomeren y sedimenten por repulsión electrostática (cargas de la doble capa eléctrica) o por estabilización estérica (cadenas de polímero extendidas).
- Agentes humectantes: surfactantes de molécula pequeña que reducen la tensión superficial de la fase líquida, lo que les permite mojar los polvos secos de pigmento durante la molienda y extenderse con uniformidad sobre sustratos de baja energía.
- Antiespumantes: compuestos a base de silicona modificada o de aceite mineral, diseñados para romper las micro y macroburbujas que se generan durante la fabricación a alta velocidad o durante la aplicación de la pintura, y así asegurar una película sin poros.
- Modificadores reológicos: espesantes asociativos, como los uretanos etoxilados modificados hidrofóbicamente (HEUR) y las emulsiones hinchables en medio alcalino modificadas hidrofóbicamente (HASE), que forman redes físicas para controlar la viscosidad a alta cizalla, y espesantes no asociativos (por ejemplo, la HEC), que espesan la fase acuosa para evitar la sedimentación y dar el comportamiento de adelgazamiento por cizalla tixotrópico que exige la aplicación vertical sin escurrimiento.
- Conservantes (biocidas): mezclas de isotiazolinonas (como la BIT y la MIT) que evitan el deterioro microbiano en la lata húmeda, junto con alguicidas de película seca que inhiben el crecimiento de moho en las paredes exteriores curadas.
- Estabilizantes UV: estabilizantes de luz de amina impedida (HALS) y absorbentes UV que capturan radicales libres e interceptan la radiación solar de alta energía, y evitan que la película seca se agriete, sufra caleo (entizamiento en España) y pierda color.
- Agentes coalescentes: ésteres alcohólicos de alto punto de ebullición (como el Texanol) o éteres de glicol que plastifican y ablandan de forma temporal las esferas del polímero látex. Esto reduce la temperatura mínima de formación de película (MFFT, por sus siglas en inglés) y permite que las partículas se fusionen en una película de barrera continua antes de que el coalescente se evapore con lentitud.
Ninguno de los cuatro pilares funciona de forma aislada: un ligante elegido sin considerar la carga de pigmento, el sistema de solventes y el paquete de aditivos compatibles es una formulación que fallará en la lata mucho antes de llegar a un sustrato.
3. La ciencia de las proporciones: entender el PVC y el CPVC
Las propiedades de una película de pintura seca no las determinan los porcentajes en peso de sus materias primas, sino la relación volumétrica entre las partículas sólidas de pigmento y el ligante polimérico. Esta relación física se cuantifica con dos parámetros fundamentales: la concentración en volumen de pigmento (PVC, por sus siglas en inglés; en español también es la sigla del policloruro de vinilo) y la concentración crítica en volumen de pigmento (CPVC). Controlar estos valores es la herramienta de ingeniería química fundamental para optimizar la durabilidad física, el brillo, la opacidad y la economía de la formulación.
¿Qué es la concentración en volumen de pigmento (PVC)?
La concentración en volumen de pigmento es el porcentaje del volumen total de la película seca que ocupan las partículas sólidas de pigmento y de carga, y no la fase del ligante orgánico. Representa la densidad espacial de los rellenos en el recubrimiento curado y rige la geometría física de empaquetamiento de la fase sólida. La ecuación matemática del PVC es la siguiente:
PVC bajo (10% a 30%): formulaciones ricas en ligante en las que los pigmentos sólidos quedan por completo sumergidos en la matriz de polímero. Esta configuración da acabados de alto brillo, excelente resistencia al frote húmedo, resistencia sobresaliente a la intemperie y gran flexibilidad mecánica, y es habitual en los esmaltes de alto brillo de calidad superior y en las capas de acabado automotrices.
PVC alto (50% a 80%): formulaciones ricas en pigmento en las que las partículas sólidas están muy empaquetadas. Esta estructura produce una apariencia plana y mate con un alto poder cubriente en seco (porque las interfaces aire-pigmento dispersan la luz), pero compromete la durabilidad mecánica, y es habitual en las pinturas planas para techos interiores.
Cómo encontrar el punto crítico (CPVC) para la durabilidad y el brillo
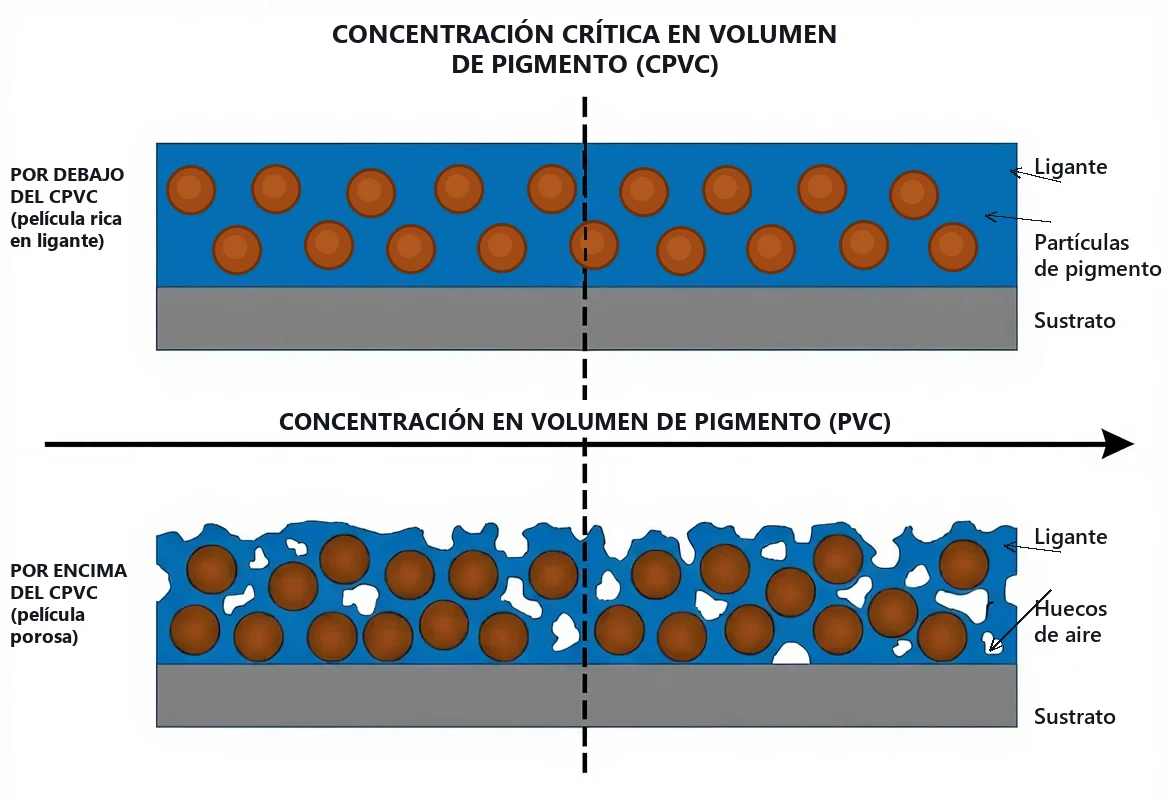
La concentración crítica en volumen de pigmento (CPVC) es el punto exacto en el que hay justo el ligante suficiente para recubrir por completo todas las superficies de pigmento y de carga y rellenar los huecos entre las partículas empaquetadas. Representa un cambio brusco en la naturaleza física de la película seca. Cuando una formulación cruza el umbral del CPVC, las propiedades físicas y químicas del recubrimiento cambian de forma abrupta.
Por debajo del CPVC: la película de pintura seca es una barrera de polímero continua y sin poros. Esto asegura la máxima protección anticorrosiva, una lavabilidad superior, una alta resistencia a la tracción y un brillo elevado, porque el ligante encapsula por completo los sólidos; es la misma disciplina de PVC y CPVC que rige la formulación de los primarios anticorrosivos de fosfato de zinc, en los que mantenerse por debajo del CPVC es lo que conserva bien encapsulado el pigmento activo.
Por encima del CPVC: no hay volumen de ligante suficiente para rellenar los huecos entre las partículas de pigmento, de modo que quedan bolsas microscópicas de aire atrapadas en la película. Esta porosidad aumenta la dispersión de la luz (con un «poder cubriente en seco» alto y una apariencia mate), pero reduce de forma drástica la resistencia al frote húmedo, la resistencia a la tracción, la resistencia a las manchas y la protección contra la corrosión.
Equilibrio entre calidad y costo de las materias primas
Para mantener la rentabilidad comercial, los formuladores químicos usan la relación entre el PVC y el CPVC para optimizar el gasto en materias primas. Los ligantes y los pigmentos cubrientes principales (como el TiO2 rutilo) son componentes de alto costo, mientras que las cargas inorgánicas (como el carbonato de calcio o el talco) son muy económicas. Al combinar con cuidado cargas de distintos tamaños de partícula para maximizar la densidad de empaquetamiento, los formuladores pueden aumentar la carga total de sólidos (y subir el PVC) hasta cerca del CPVC sin comprometer la integridad mecánica de la película.
4. Paso a paso: el proceso de fabricación de pinturas
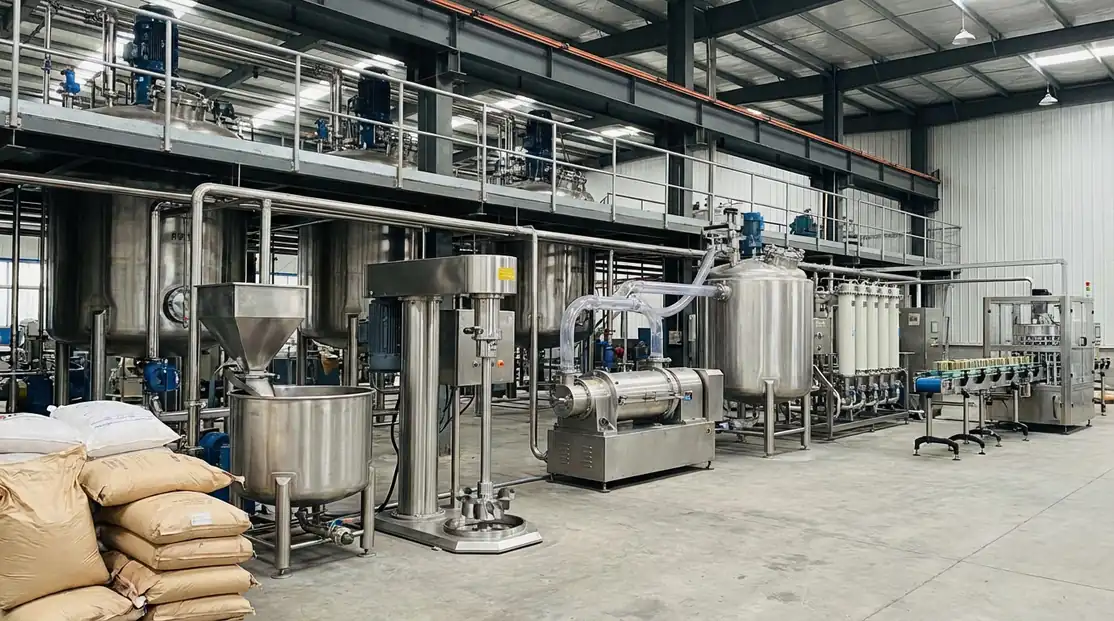
Trasladar una formulación de pintura de laboratorio a la producción comercial a gran escala exige un proceso de ingeniería disciplinado y de varias etapas. El objetivo principal de ingeniería es transferir energía mecánica de cizalla a los aglomerados de pigmento seco para mojar, dispersar y estabilizar las partículas sólidas en el vehículo líquido. Cada etapa de fabricación debe vigilarse con cuidado para asegurar la uniformidad química, una reducción constante del tamaño de partícula y la verificación precisa de las propiedades físicas.
Premezclado y dispersión de alta velocidad
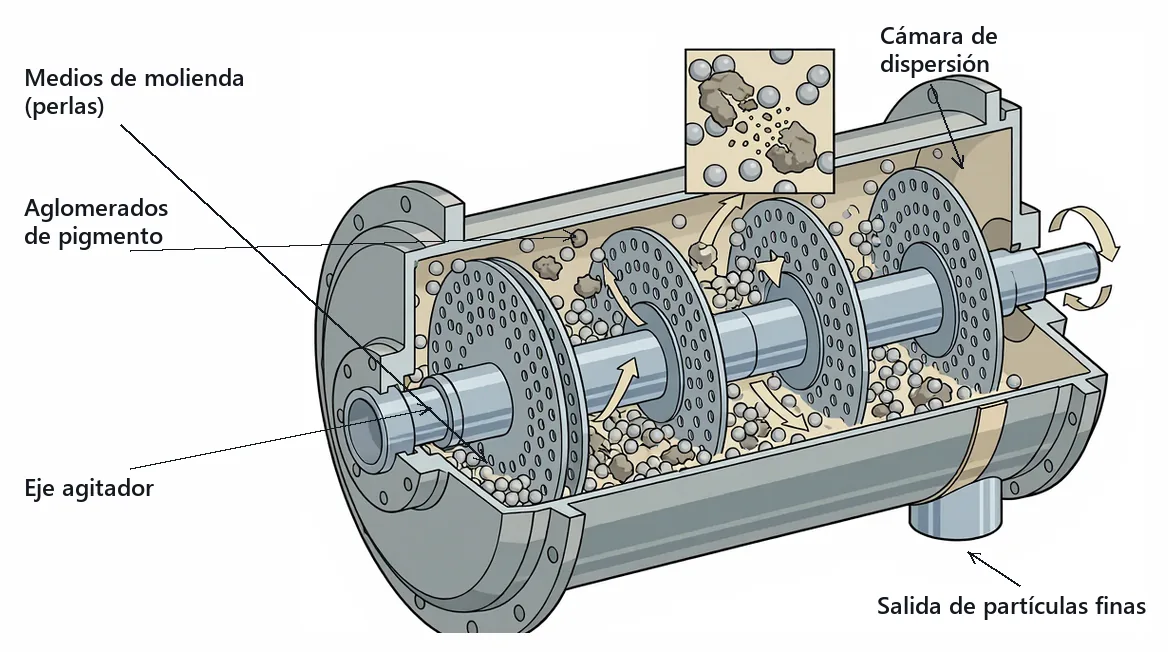
La primera etapa de fabricación es el premezclado o «preparación de la base de molienda», en la que los polvos secos de pigmento y de carga se incorporan a una mezcla líquida que contiene agua o solvente, ligantes, agentes humectantes y antiespumantes. Este proceso se realiza en un dispersor de alta velocidad (HSD, por sus siglas en inglés) con un impulsor dentado tipo Cowles. La pala giratoria genera una cizalla mecánica intensa y un perfil de flujo característico en forma de dona, que obliga al líquido a penetrar en los espacios intersticiales de los aglomerados de pigmento y a desplazar el aire atrapado.
Para optimizar la eficiencia de la dispersión, el HSD debe operar con una velocidad periférica de la pala de 18 a 25 metros por segundo, lo que crea un esfuerzo de cizalla elevado. La viscosidad de la pasta de molienda debe formularse con cuidado: si la pasta es demasiado fluida, la cizalla mecánica será baja y la dispersión, incompleta; si es demasiado espesa, la mezcla se sobrecalentará y causará la degradación térmica de los estabilizantes del polímero.
Molienda para reducir el tamaño de partícula
Aunque el HSD es muy eficaz para romper los aglomerados blandos, no puede reducir los agregados cristalinos duros hasta su tamaño de partícula primario. Para lograr el alto brillo y la fuerza colorante que exigen los recubrimientos de calidad superior, la suspensión húmeda debe pasarse a un molino de medios, como un molino horizontal de perlas. Dentro de la cámara de molienda, la pasta de pintura se somete a fuerzas intensas de impacto y cizalla generadas por los medios de molienda en rápida agitación, por lo general perlas de silicato de circonio de alta densidad o de circona estabilizada con itria (de 0.5 mm a 2.0 mm de diámetro).
El grado de reducción del tamaño de partícula se vigila de forma periódica con un grindómetro Hegman (calibrador de finura de molienda). Para los acabados automotrices e industriales de alto brillo se exige una lectura de 7 a 8, mientras que para los recubrimientos arquitectónicos planos y mates basta una lectura de 4 a 5. En la escala del grindómetro, 0 equivale a 100 µm, 4 a 50 µm y 8 a 0 µm. Una molienda eficiente asegura el máximo desarrollo del color, optimiza el poder cubriente, evita la sedimentación del pigmento en la lata y mejora la resistencia a la intemperie de la película.
Completación (let-down) y ajustes finales
Cuando la molienda del pigmento alcanza la finura Hegman objetivo, la suspensión concentrada se transfiere a un tanque de mezclado de baja cizalla para la fase de «completación» o let-down. En esta etapa se incorporan poco a poco, con agitación suave, la emulsión de ligante restante, los solventes y los aditivos sensibles a la temperatura (como espesantes, biocidas y agentes deslizantes). Esta fase diluye la base de molienda, muy viscosa, hasta la concentración final del recubrimiento listo para usar.
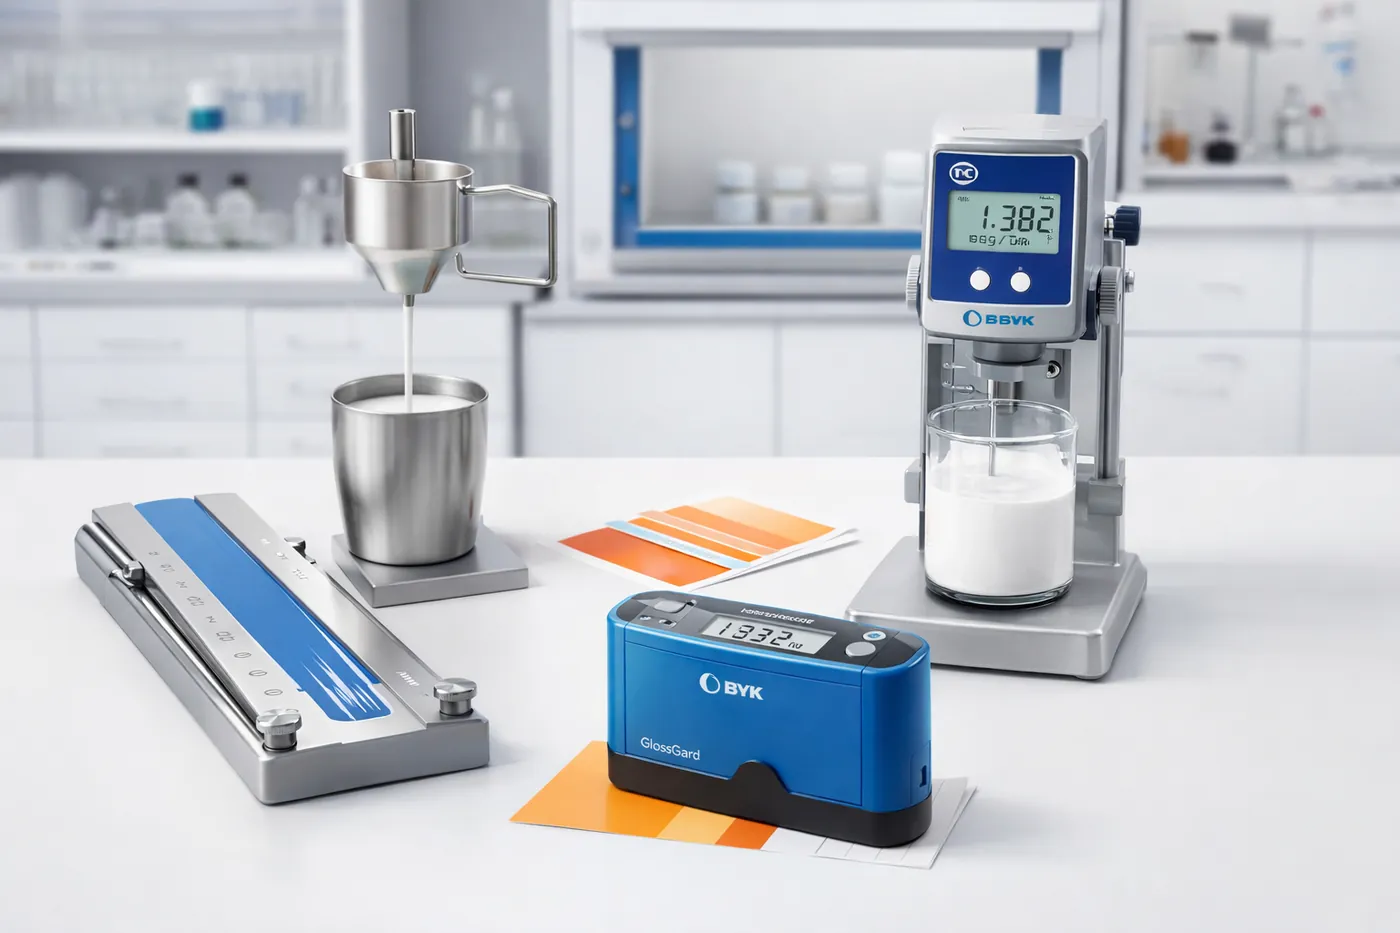
Antes del envasado, el lote debe pasar controles rigurosos de control de calidad (CC). Técnicos certificados miden la viscosidad (con viscosímetros Stormer o Brookfield), la densidad, el pH, el contenido de no volátiles, el brillo, el tiempo de secado, la resistencia al frote húmedo y la igualación del color (con espectrofotómetros, frente a un patrón maestro). Estos datos de CC son la base de la documentación MSDS, TDS y COA del lote. Cuando el lote cumple todos los parámetros técnicos, se filtra con bolsas de malla especiales para retirar cualquier impureza residual y se envasa en recipientes sellados.
5. Retos habituales de las empresas emergentes (y cómo resolverlos)
Lanzar una empresa fabricante de pinturas es una aventura comercial muy gratificante, pero plantea obstáculos técnicos y operativos específicos. Los nuevos participantes deben sortear los precios volátiles de las materias primas químicas, mantener una consistencia absoluta entre lotes y cumplir las estrictas regulaciones ambientales nacionales y mundiales. Establecer de forma proactiva protocolos estándar de control de calidad y entender los mecanismos químicos de fondo es la clave para evitar costosos retiros de producto y asegurar el éxito comercial.
Cómo manejar la volatilidad de los precios de las materias primas
Para los fabricantes de pinturas, el abastecimiento de materias primas es el mayor costo operativo individual. Insumos cruciales como el dióxido de titanio, las resinas acrílicas especiales y los solventes derivados del petróleo están sujetos a fuertes fluctuaciones de precio por las cadenas de suministro mundiales, los costos de energía y las variaciones cambiarias. Las empresas emergentes deben aplicar un abastecimiento estratégico y flexibilidad en la formulación para proteger sus márgenes de ganancia.
- Formular con cargas alternativas: optimice el empaquetamiento de los pigmentos con una mezcla de carbonato de calcio molido económico y arcilla caolín calcinada laminar, para depender menos del costoso TiO2 principal sin sacrificar la opacidad.
- Establecer aprobaciones con varios proveedores: califique y apruebe al menos tres proveedores químicos independientes para cada materia prima crítica (resinas, dispersantes, espesantes), a fin de evitar cuellos de botella de suministro y negociar precios competitivos.
- Aprovechar los contratos de abastecimiento: negocie acuerdos de suministro por volumen con topes de precio fijos para las materias primas de mayor consumo y asegure la estabilidad de precios durante ciclos de producción de 6 a 12 meses.
Cómo asegurar la uniformidad entre lotes
Un solo lote de pintura inconsistente entregado a un gran proyecto comercial puede dar lugar a reclamos por diferencias de color, fallas del producto y un daño grave a la reputación de la marca de una empresa emergente. Las variaciones en el contenido de humedad de los minerales crudos, los pequeños picos de temperatura del proceso o los errores humanos de medición pueden causar cambios drásticos en la viscosidad, los tiempos de secado y el brillo final. Implementar un sistema de aseguramiento de la calidad riguroso y automatizado es imprescindible.
- Aplicar un CC estricto a las materias primas: analice cada lote de resina que llega (contenido de sólidos y pH) y revise la humedad de los minerales de carga antes de liberarlos al piso de producción.
- Estandarizar los parámetros del proceso: automatice los tiempos de mezclado, las velocidades del impulsor y las temperaturas de molienda en los controles del HSD y del molino de perlas, para eliminar las variaciones de proceso entre un operario y otro.
- Conservar muestras de retención de cada lote: guarde una muestra física sellada de 1 litro de cada lote comercial durante al menos dos años, para facilitar el diagnóstico rápido de problemas y verificar la estabilidad física con el paso del tiempo.
Cómo cumplir las regulaciones ambientales y de COV
Los organismos reguladores de todo el mundo endurecen de forma continua los límites de los compuestos orgánicos volátiles (COV), de los contaminantes atmosféricos peligrosos (HAP) y de los metales pesados tóxicos. En Estados Unidos, los recubrimientos de consumo e industriales se rigen por las normas nacionales de emisión de COV de la EPA, y en México la NOM-123-SEMARNAT-1998 fija el contenido máximo permisible de COV en la fabricación de pinturas de secado al aire base solvente para uso doméstico. Las empresas emergentes deben priorizar la ingeniería química verde desde el primer día y desarrollar recubrimientos al agua de bajo o cero COV para asegurar el cumplimiento a largo plazo y captar el creciente segmento de consumidores con conciencia ecológica.
- Pasar a los sistemas al agua: sustituya las pinturas alquídicas tradicionales a base de solvente por emulsiones acrílicas al agua avanzadas y de bajo COV, que ofrecen una dureza y unos tiempos de secado comparables.
- Especificar aditivos de origen biológico: use coalescentes, agentes humectantes y conservantes naturales, renovables y de origen biológico para mejorar el perfil ambiental de su gama de productos.
- Eliminar los surfactantes APEO: formule solo con surfactantes libres de etoxilatos de alquilfenol (libres de APEO) para cumplir las estrictas regulaciones ambientales europeas y estadounidenses de exportación.
La volatilidad de las materias primas, la uniformidad entre lotes y el cumplimiento normativo no son problemas separados que se resuelvan en secuencia: una empresa emergente que los trata como un solo sistema de calidad integrado desde su primer lote comercial evita los retiros de producto y los costos de reformulación que hunden a los competidores menos disciplinados.
6. Conclusión: cómo formular pinturas y escalar su negocio
Dominar los principios científicos de la formulación de pinturas, la química física y la ingeniería de procesos es la base concreta sobre la que se construye un negocio de fabricación química escalable. Quien sabe cómo formular pinturas puede entregar con constancia recubrimientos de calidad superior si elige ligantes de alto desempeño, optimiza la cinética de dispersión del pigmento, controla las relaciones PVC/CPVC y aplica un control de calidad de laboratorio riguroso. Esta disciplina técnica, combinada con una postura ambiental progresista, permite a los nuevos fabricantes ganar autoridad, generar la confianza de los clientes y captar contratos de alto valor en los mercados locales y mundiales.
Cómo aprovechar la experiencia técnica para ganar autoridad en el mercado
En un mercado muy competitivo, dominado por corporaciones multinacionales, las empresas químicas emergentes pueden ganar autoridad de inmediato si demuestran una profunda transparencia técnica y una venta basada en la consultoría. Entregar a los clientes fichas técnicas (TDS) detalladas y hojas de datos de seguridad (SDS) conformes, y compartir conocimientos de ingeniería sobre la reología de aplicación, la resistencia a la corrosión y la protección de barrera, genera confianza comercial al instante. Asociarse con un equipo de consultoría química dedicado asegura que sus formulaciones se mantengan a la vanguardia científica y normativa, ya sea que crezca con capacidad propia o con un esquema de fabricación sin fábrica.
Explore más análisis profesionales
Profundice su comprensión de la industria de la ingeniería química con nuestros recursos elaborados por expertos. Nuestro blog abarca temas que van del desarrollo de productos al cumplimiento normativo, con ideas valiosas tanto para emprendedores como para empresas consolidadas:
- Componentes de una pintura: PVC, resinas y formulación Leer artículo
- Dispersantes en pinturas: dispersión de pigmentos y estabilidad Leer artículo
- Control de emisiones de COV en la industria química Leer artículo
- Escalamiento de procesos químicos: guía técnica Leer artículo
- Errores de formulación química peligrosos: guía para empresas emergentes Leer artículo
- Fabricación por contrato: cómo lanzar un producto sin tener fábrica propia Leer artículo
- Revolución de la química verde: productos químicos ecológicos Leer artículo
- Consultor de desarrollo de productos: cómo elegir uno Leer artículo
Preguntas frecuentes (FAQ)
P1: ¿Cuál es el componente más crítico en la formulación de pinturas?
R1: El ligante (resina) suele considerarse el componente más crítico. Es el polímero principal que forma una película continua, une todas las partículas de pigmento y de carga, aporta la adhesión al sustrato y determina la durabilidad mecánica, la resistencia química y la resistencia a la intemperie del recubrimiento.
P2: ¿Cuál es la diferencia física entre un pigmento y una carga?
R2: Los pigmentos aportan el color primario y la opacidad (poder cubriente) al absorber o dispersar la luz, y tienen índices de refracción altos (como el TiO2 rutilo, con 2.73). Las cargas son minerales de relleno con índices de refracción bajos (de 1.5 a 1.6) que aportan un poder cubriente mínimo, pero son esenciales para ajustar el brillo, aumentar el espesor de la película seca, reforzar la resistencia mecánica, evitar el apiñamiento de los pigmentos y reducir el costo total de las materias primas.
P3: ¿Por qué son críticas las regulaciones de COV para los fabricantes de pinturas?
R3: Los compuestos orgánicos volátiles (COV) se evaporan a la atmósfera durante la aplicación y el secado de la pintura y reaccionan con la luz solar y los óxidos de nitrógeno para formar ozono a nivel del suelo y esmog. El cumplimiento de las normas ambientales nacionales e internacionales (como las de la EPA de Estados Unidos o las directivas europeas sobre COV) es legalmente obligatorio y representa un cambio comercial decisivo hacia los recubrimientos al agua o sin solventes, de bajo olor y cero COV, para uso industrial.
P4: ¿Cómo puede una empresa emergente asegurar una calidad uniforme de lote a lote en la producción?
R4: La uniformidad se logra aplicando de forma estricta los procedimientos operativos estándar (SOP), haciendo ensayos de CC completos de todas las materias primas entrantes (humedad, sólidos y pH), controlando las variables del proceso (tiempos de mezclado, velocidades periféricas de la pala, temperatura) y realizando ensayos analíticos estandarizados de cada lote terminado (viscosidad, densidad, finura de molienda Hegman, pH e igualación de color).
P5: ¿Para qué sirve el grindómetro Hegman en la fabricación de pinturas?
R5: El grindómetro Hegman (calibrador de finura de molienda) es un bloque de acero calibrado que indica la finura de la molienda: señala el punto en el que aparecen las partículas gruesas y los aglomerados de pigmento en la base de molienda líquida, sin dar un tamaño medio de partícula. Se lee en una escala de 0 a 8: una lectura Hegman más alta (por ejemplo, de 7 a 8) representa una dispersión más fina y completa, indispensable para los acabados de alto brillo, mientras que las lecturas más bajas son aceptables para los recubrimientos arquitectónicos planos y mates.
P6: ¿Qué significa físicamente el umbral del CPVC?
R6: La concentración crítica en volumen de pigmento (CPVC) es el punto volumétrico específico en el que hay exactamente el ligante necesario para mojar todas las superficies de los pigmentos y rellenar todos los huecos entre las partículas empaquetadas de la película seca. Por encima de este umbral aparecen huecos microscópicos de aire y una alta porosidad, lo que provoca un deterioro rápido de la resistencia al frote húmedo, una pérdida de brillo y una mayor permeabilidad al agua.
P7: ¿Qué software se usa para formular el color de las pinturas?
R7: La formulación comercial del color se basa en el software de igualación computarizada de color (CCM) combinado con un espectrofotómetro. El espectrofotómetro mide la reflectancia espectral de una muestra objetivo y el software aplica la teoría de dispersión de la luz de Kubelka-Munk para calcular la dosis de colorantes necesaria para reproducir ese color a partir de la base tintométrica y de los colorantes ya calificados para esa línea de productos, de modo que sustituye el ajuste manual por prueba y error por una fórmula repetible.
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra múltiples dominios científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Haga crecer su negocio de pinturas con apoyo experto
Consulte con el consultor industrial principal Absar Khan sus cálculos físicos de formulación de pinturas, el balance hidrofílico-lipofílico de los agentes humectantes, la calibración del grindómetro Hegman, la selección de copolímeros en bloque y los protocolos de escalamiento a planta a la medida.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990