Resinas para pinturas: diferencias entre acrílicas, alquídicas, epoxi y poliuretano
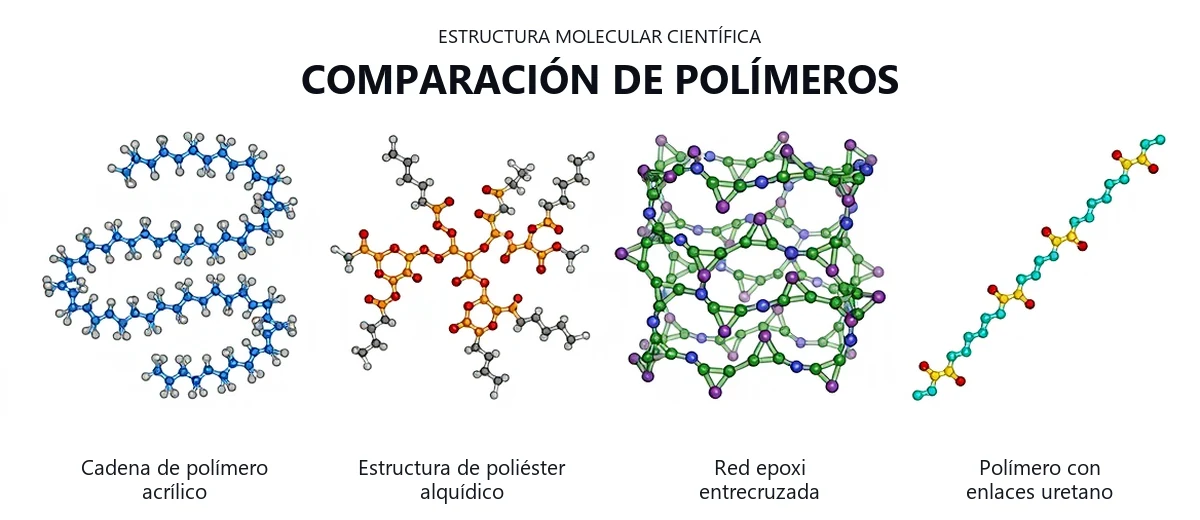
Seleccionar el ligante polimérico óptimo entre las resinas para pinturas es la decisión más crítica de la ciencia de los recubrimientos, la ingeniería de polímeros y la fabricación industrial, porque determina de forma directa el desempeño mecánico, químico y ambiental del producto terminado. Las resinas acrílicas, alquídicas, epoxi y de poliuretano son familias químicas distintas, y cada una usa mecanismos de polimerización, configuraciones de entrecruzamiento y vías de curado propios. Para los formuladores de recubrimientos, los emprendedores de empresas emergentes y los desarrolladores de productos, dominar la química de estos polímeros es esencial para evitar fallas catastróficas en campo, cumplir la normativa de cualquier mercado y optimizar el costo de las materias primas.
Tabla de contenidos
- 1. Introducción: por qué el ligante resinoso determina la durabilidad del recubrimiento
- 2. Panorama de las cuatro grandes familias de resinas para pinturas
- 3. Resinas acrílicas: dinámica de polimerización e ingeniería de la Tg
- 4. Resinas alquídicas: policondensación y química de la autooxidación
- 5. Resinas epoxi: estequiometría y entrecruzamiento nucleofílico con endurecedores
- 6. Resinas de poliuretano: poliadición de isocianatos y personalización de la red
- 7. Desempeño interfacial y matriz de selección según la aplicación
- 8. Consideraciones operativas y económicas para empresas emergentes del sector químico
- 9. Errores de ingeniería frecuentes en la selección comercial de resinas
- 10. Por qué importa el apoyo profesional en la selección y formulación de resinas para pinturas
- 11. Preguntas frecuentes (FAQ)
1. Introducción: por qué el ligante resinoso determina la durabilidad del recubrimiento
Una resina es el ligante polimérico no volátil y formador de película que actúa como la columna vertebral de cualquier pintura, recubrimiento, adhesivo o sistema compuesto. Desde el punto de vista termodinámico, su función principal es mojar y encapsular las partículas de pigmento, las cargas minerales y los rellenos estructurales, y unirlos en una matriz sólida continua anclada con firmeza al sustrato. A medida que el solvente portador (disolvente en España) se evapora o avanza el entrecruzamiento químico, la resina forma una capa límite interfacial que impide que el oxígeno atmosférico, la humedad, los iones de sal y los productos químicos corrosivos lleguen al material subyacente.
En la práctica industrial, el peso molecular, la temperatura de transición vítrea, la densidad de entrecruzamiento y los grupos funcionales del esqueleto de la resina elegida determinan todas las variables de desempeño de la película curada. Entre ellas están parámetros cruciales como el alargamiento mecánico, la dureza superficial, la resistencia al impacto directo e inverso, las propiedades de barrera frente a productos químicos y solventes, la retención del brillo y el perfil de intemperización bajo una radiación UV solar agresiva. Si no se ajustan las características químicas de la resina a las exigencias físicas y al entorno de servicio del sustrato, el sistema formulado fallará de forma inevitable; es un principio fundamental de toda la industria de las pinturas y recubrimientos, no solo de esta comparación.
2. Panorama de las cuatro grandes familias de resinas para pinturas
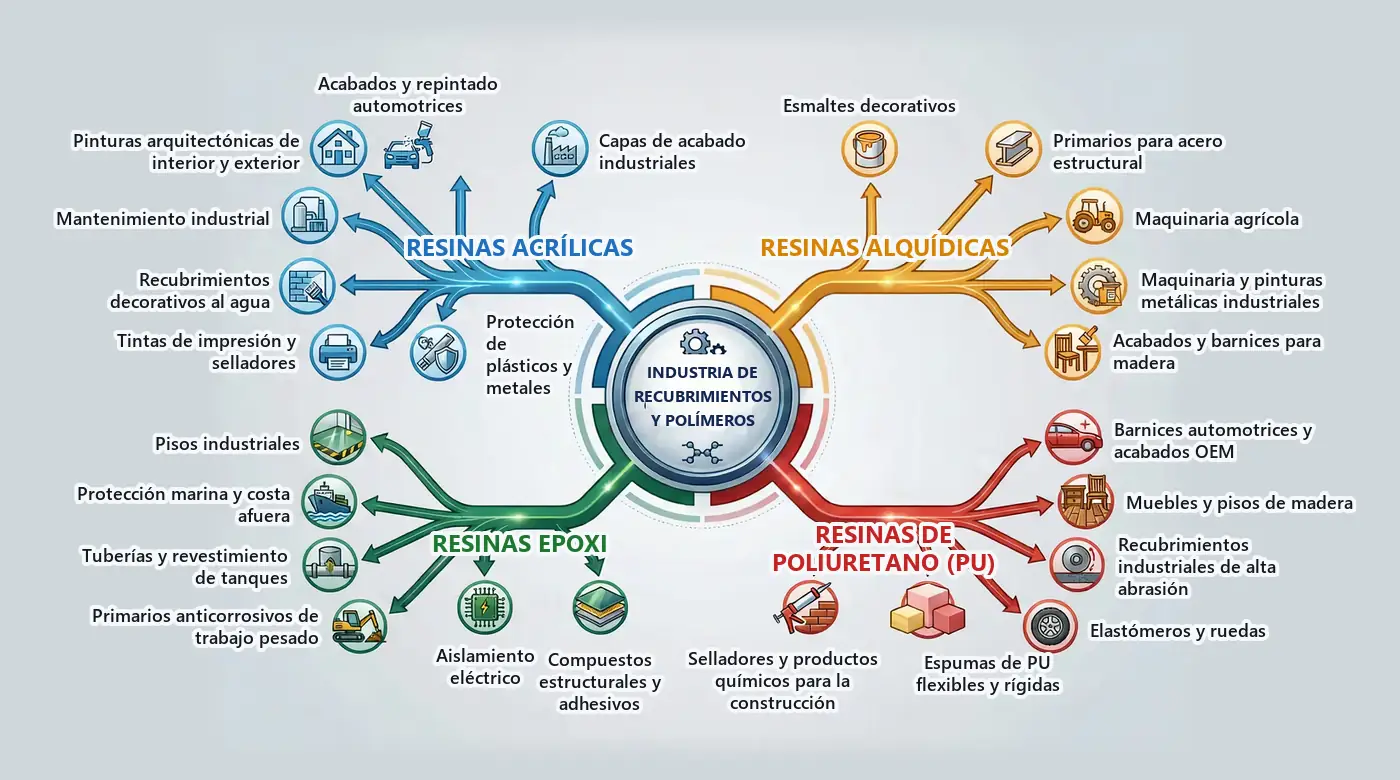
Las industrias comerciales de los recubrimientos y los adhesivos se organizan en torno a cuatro familias principales de polímeros: acrílicos, alquídicos, epoxi (epóxicos en México y gran parte de América Latina) y poliuretanos. Cada familia se caracteriza por un origen sintético y una química de curado específicos, que establecen rangos de desempeño y perfiles regulatorios distintos y los alinean con aplicaciones finales concretas. Mientras que una resina puede sobresalir en la exposición atmosférica exterior, otra puede especificarse de forma exclusiva para la inmersión química de alto esfuerzo o para los primarios protectores submarinos de trabajo pesado.
Las empresas emergentes y los emprendedores del sector químico deben reconocer que no existe una resina «mejor» universal; solo existe la resina científicamente correcta para una vida útil técnica y un presupuesto comercial definidos. Desarrollar un portafolio de productos exige equilibrar el cumplimiento de bajo COV de las emulsiones acrílicas al agua modernas, la nivelación suave de los poliésteres alquídicos modificados con aceite, la protección química inigualable de los epoxi termoendurecibles y la durabilidad ajustable a la abrasión elevada de los poliuretanos.
3. Resinas acrílicas: dinámica de polimerización e ingeniería de la Tg
Las resinas acrílicas son polímeros y copolímeros sintéticos obtenidos a partir del ácido acrílico, el ácido metacrílico y sus diversos monómeros de ésteres de alquilo. Estos sistemas son el estándar absoluto en los mercados modernos de pinturas arquitectónicas, decorativas de exterior y de repintado automotriz de alto desempeño, por su claridad óptica sobresaliente, su estabilidad química y su resistencia a largo plazo a la luz ultravioleta. La posibilidad de copolimerizar varios monómeros acrílicos permite a los ingenieros químicos personalizar con extrema precisión la dureza física y las características de formación de película de la resina.
Cómo se fabrican las resinas acrílicas
Las resinas acrílicas se sintetizan sobre todo por polimerización de adición por radicales libres de los monómeros elegidos, en reactores de solución, de emulsión o de suspensión. Durante el proceso, los iniciadores orgánicos (como el persulfato de amonio o el peróxido de benzoílo) sufren una homólisis térmica que genera radicales libres activos, los cuales atacan los dobles enlaces carbono-carbono de los monómeros acrílicos e inician una propagación de cadena rápida. El peso molecular promedio y su distribución (polidispersidad) se regulan con rigor mediante el control de los perfiles de temperatura y de las velocidades de alimentación, y con agentes de transferencia de cadena como el dodecilmercaptano, que evitan la gelificación y limitan la longitud de la cadena del polímero.
Personalización de la temperatura de transición vítrea (Tg)
Las propiedades físicas de la película acrílica seca se diseñan equilibrando las proporciones de monómeros «duros» y «blandos» para alcanzar una temperatura de transición vítrea (Tg) y una temperatura mínima de formación de película (MFFT, por sus siglas en inglés) específicas. Los monómeros duros, como el metacrilato de metilo (MMA), tienen una Tg alta, de aproximadamente 105°C, y aportan rigidez estructural, resistencia al rayado y retención del brillo al copolímero. Los monómeros blandos, como el acrilato de butilo (BA), tienen una Tg baja, de alrededor de -54°C, e introducen flexibilidad mecánica, resistencia al impacto y resistencia al agua; la Tg final del copolímero se estima con la ecuación de Fox para asegurar una buena formación de película a temperatura ambiente sin una pegajosidad excesiva.
Acrílicos termoplásticos (TPA) frente a acrílicos termoendurecibles (TSA)
Los ligantes acrílicos se clasifican químicamente en acrílicos termoplásticos (TPA) y acrílicos termoendurecibles (TSA), lo que define sus mecanismos de secado y sus propiedades físicas finales. Los TPA son polímeros de alto peso molecular que secan solo por la evaporación física del solvente o del agua y dejan una estructura de polímero lineal que sigue siendo soluble y que el contacto con un solvente puede volver a disolver. Los TSA son polímeros de menor peso molecular con grupos funcionales entrecruzables (como grupos hidroxilo, carboxilo o amida) que reaccionan químicamente con agentes de curado externos (como la melamina-formaldehído o los poliisocianatos) para formar redes tridimensionales permanentes y muy resistentes a los solventes.
Propiedades técnicas clave
El esqueleto químico de las resinas acrílicas, formado solo por enlaces carbono-carbono saturados, resiste muy bien la degradación fotooxidativa bajo la exposición solar al aire libre.
- Estabilidad UV sobresaliente — no absorbe la luz solar en la región UV, lo que evita el amarilleamiento, el agrietamiento y el caleo (entizamiento en España) de la película tras años de servicio en exteriores.
- Retención excepcional del color y del brillo — mantiene la claridad óptica y un alto brillo reflectante en los barnices transparentes arquitectónicos y automotrices.
- Alta transpirabilidad (permeabilidad al vapor de agua) — permite que la humedad interna atrapada en los sustratos de mampostería escape como vapor y evita la formación de ampollas.
- Buena elasticidad y flexibilidad — acomoda la dilatación y la contracción térmicas del revoque, la madera y las paredes de concreto (hormigón en España, Argentina y Chile) de exterior.
- Perfiles de secado rápido — los látex termoplásticos secan con rapidez por evaporación del agua, lo que permite intervalos de repintado cortos en las pinturas domésticas.
Aplicaciones típicas
Por su alta durabilidad, su baja toxicidad y su cumplimiento ambiental, las resinas acrílicas dominan los sectores de las pinturas al agua y de los barnices transparentes.
- Recubrimientos arquitectónicos de pared de calidad superior, para exterior e interior
- Barnices transparentes, acabados y repintados de plásticos automotrices de alto brillo
- Capas de acabado de mantenimiento industrial aplicadas sobre primarios resistentes a la corrosión
- Selladores, barnices y selladores de pisos de concreto al agua para madera
- Tintas de impresión para artes gráficas avanzadas, adhesivos sensibles a la presión y selladores (sellantes en España y Colombia) de juntas
Los formuladores que especifican emulsiones acrílicas para cualquiera de estos mercados siguen moviéndose dentro del mismo equilibrio entre monómeros duros y blandos descrito arriba; nuestra guía dedicada a la formulación de emulsiones acrílicas trata con más profundidad el lado de los surfactantes y los modificadores reológicos de ese proceso.
4. Resinas alquídicas: policondensación y química de la autooxidación
Las resinas alquídicas son poliésteres modificados con aceite que se sintetizan mediante reacciones de policondensación, y representan una integración muy exitosa de los polímeros sintéticos con los aceites naturales renovables. Estos ligantes son muy apreciados en los recubrimientos decorativos, arquitectónicos y de protección industrial ligera por su excelente humectación de la madera y del metal, su desarrollo sobresaliente del brillo y su desempeño económico. Las alquídicas curan mediante un proceso singular de entrecruzamiento oxidativo a temperatura ambiente, que usa el oxígeno atmosférico para convertir la pintura líquida en una película sólida y durable.
Cómo se fabrican las resinas alquídicas
La síntesis de las alquídicas se realiza en reactores por lotes de alta temperatura (por lo general de 220°C a 250°C), con eliminación continua del agua para desplazar hacia adelante el equilibrio de la reacción de esterificación. La formulación se compone de tres ingredientes principales: polioles (como el glicerol, el pentaeritritol o el neopentilglicol), ácidos dibásicos o anhídridos (como el anhídrido ftálico o el ácido isoftálico) y ácidos grasos monobásicos secantes naturales (derivados del aceite de soya, del aceite de linaza, del tall oil o del aceite de ricino deshidratado). La reacción debe vigilarse con cuidado mediante ensayos de índice de acidez y de viscosidad para evitar la gelificación prematura en el reactor.
Cómo entender la clasificación por longitud de aceite
El perfil de desempeño de una resina alquídica se define químicamente por su «longitud de aceite», que es el porcentaje en peso de ácidos grasos secantes naturales incorporados al esqueleto de poliéster.
- Alquídicas de aceite corto (menos del 45% de aceite) — ricas en poliéster, muy rígidas y solubles solo en solventes aromáticos. No secan bien a temperatura ambiente y deben hornearse (esmaltes de horneado) o entrecruzarse químicamente con resinas amínicas en los acabados industriales.
- Alquídicas de aceite medio (45% a 55% de aceite) — ofrecen un equilibrio entre dureza, velocidad de secado y flexibilidad, y se aplican mucho en los primarios y los esmaltes por aspersión para maquinaria industrial.
- Alquídicas de aceite largo (más del 55% de aceite) — muy solubles en aguarrás mineral alifático, muy flexibles y de secado a temperatura ambiente por autooxidación; son el estándar absoluto de los esmaltes arquitectónicos de alto brillo aplicados a brocha.
El mecanismo de curado por autooxidación
Las alquídicas de aceite largo y medio secan primero por evaporación del solvente y pasan después a una fase de curado químico en la que los dobles enlaces insaturados de las cadenas de ácidos grasos reaccionan con el oxígeno atmosférico. Las moléculas de oxígeno se difunden en la película húmeda y reaccionan en los grupos metileno alílicos para generar hidroperóxidos orgánicos; esta cascada de autooxidación la catalizan los secantes metálicos (los secantes primarios, como el octoato de cobalto, aceleran la descomposición de los peróxidos en la superficie de la película, y los secantes secundarios o de secado en profundidad, como los octoatos de circonio y de calcio, favorecen un entrecruzamiento radicalario uniforme en todo el espesor). Este entrecruzamiento continúa lentamente durante semanas y aumenta la dureza, pero con los años acaba causando amarilleamiento y fragilidad de la película, a medida que las cadenas alifáticas siguen oxidándose.
Propiedades técnicas clave
Las resinas alquídicas ofrecen una combinación muy deseable de brillo estético y nivelación superficial excepcional a un precio económico.
- Humectación y penetración superiores — su baja tensión superficial permite que la resina penetre en las fibras porosas de la madera y en las microrrugosidades del metal, y establece una adhesión sobresaliente.
- Flujo y nivelación excepcionales — la ventana inicial de secado lenta hace que las marcas de la brocha desaparezcan por completo y deja un acabado liso, como de vidrio.
- Brillo muy alto y brillante — la estructura de poliéster permite acabados de índice de refracción muy alto, con reflejos brillantes y profundos.
- Buen espesor de película por mano — el alto contenido de sólidos a la viscosidad de aplicación permite un gran espesor de película seca por capa.
- Tendencia al amarilleamiento y a la fragilidad — la estructura ftálica aromática y la oxidación continua hacen que las pinturas blancas amarilleen en interiores oscuros y se agrieten en exteriores.
Aplicaciones típicas
Por su facilidad de aplicación, su alto brillo y su excelente adhesión al sustrato, las alquídicas se especifican mucho en la protección decorativa de la madera y del acero.
- Pinturas de esmalte decorativo de alto brillo para puertas, molduras y herrería arquitectónica
- Primarios y capas de acabado industriales económicos para acero estructural y maquinaria agrícola
- Tintes, barnices, selladores para terrazas y acabados marinos de madera de calidad superior
- Ligantes de modificación de secado rápido mezclados en formulaciones acrílicas y de caucho clorado
Estos mismos compromisos entre longitudes de aceite explican por qué las alquídicas siguen siendo la opción predeterminada para los acabados de alto brillo aplicados a brocha, aun cuando la industria avanza hacia sistemas de ligantes de menor COV.
5. Resinas epoxi: estequiometría y entrecruzamiento nucleofílico con endurecedores
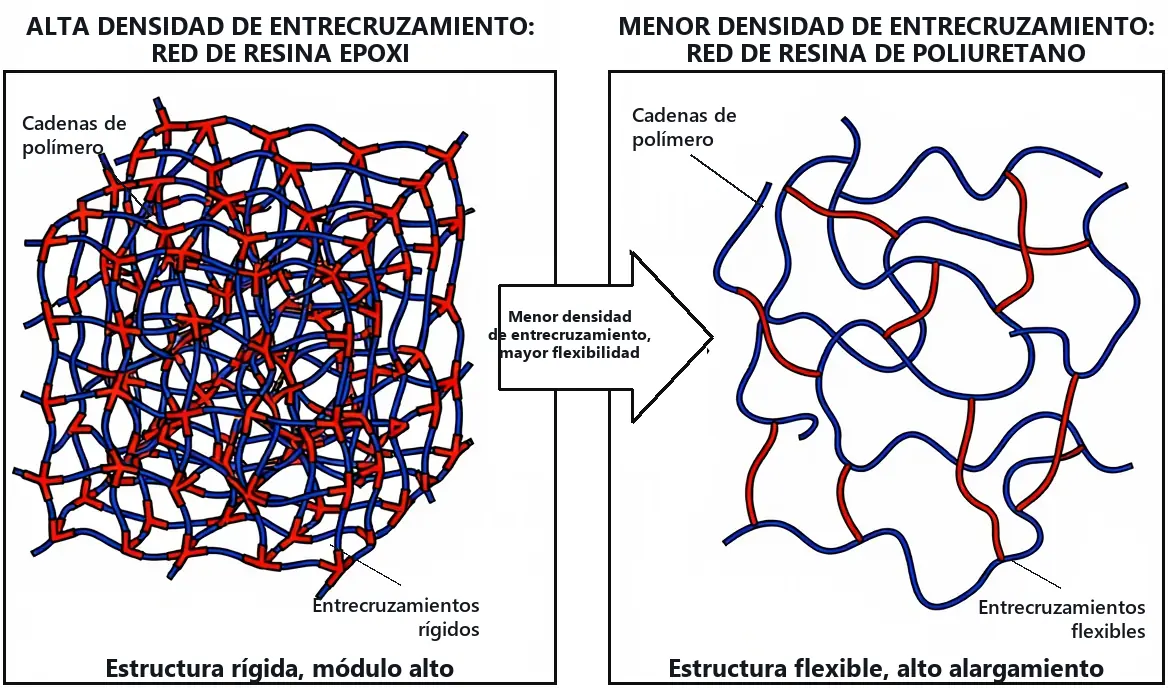
Las resinas epoxi son polímeros termoendurecibles caracterizados por la presencia de grupos epóxido (oxirano) muy reactivos, con anillos tensionados; son el estándar de oro absoluto en los recubrimientos de protección industrial de trabajo pesado, los pisos y los materiales compuestos, una química que tratamos a fondo en nuestra guía de recubrimientos epoxi. Estos sistemas no secan por evaporación física ni por simple oxidación; en cambio, reaccionan químicamente de forma rápida y muy exotérmica con endurecedores amínicos y forman una red polimérica termoendurecible tridimensional y densa. La película curada resultante tiene una rigidez mecánica extraordinaria, una adhesión excepcional al concreto estructural y a los metales y una resistencia química sobresaliente.
Cómo se fabrican las resinas epoxi
Las resinas epoxi industriales se sintetizan por la reacción de un fenol dihídrico, por lo general el bisfenol A (BPA), con un exceso de epiclorhidrina en presencia de un catalizador básico (como el hidróxido de sodio), seguida de una etapa de deshidrohalogenación. Al ajustar la relación estequiométrica entre la epiclorhidrina y el bisfenol A, los ingenieros químicos obtienen resinas epoxi líquidas (como el DGEBA de bajo peso molecular, con un peso equivalente de epóxido de unos 188 g/eq) o resinas epoxi sólidas (de mayor peso molecular y de mayor peso equivalente de epóxido). Los epoxi especiales avanzados usan resinas novolac como esqueleto fenólico para aumentar la densidad de entrecruzamiento y la resistencia térmica.
El mecanismo de curado por adición nucleofílica con aminas
El curado de un sistema epoxi es un proceso termodinámico muy preciso, basado en la reacción de adición nucleofílica entre los átomos de hidrógeno activos de un endurecedor amínico y los átomos de carbono electrofílicos del anillo epóxido. Los grupos amina primarios del endurecedor (por ejemplo, la dietilentriamina (DETA), la trietilentetramina (TETA) o la isoforondiamina (IPDA)) atacan el anillo de oxirano, lo abren y generan un enlace carbono-nitrógeno estable y un grupo hidroxilo muy polar. Los grupos hidroxilo generados mejoran aún más la adhesión al formar fuertes enlaces de hidrógeno con el sustrato metálico o de concreto; la relación estequiométrica entre los grupos epóxido y los hidrógenos activos de la amina debe calcularse con absoluta precisión (por lo general 1:1) para evitar que los componentes sin reaccionar plastifiquen o fragilicen la película.
La vulnerabilidad a los UV y el fenómeno del caleo
A pesar de su resistencia química y mecánica inigualable, las resinas epoxi tradicionales a base de bisfenol A sufren una limitación ambiental crítica: una rápida fotodegradación bajo la exposición solar a los rayos UV. Los anillos aromáticos de benceno presentes en el esqueleto del bisfenol A absorben la radiación UV solar de alta energía y desencadenan reacciones de fotooxidación que degradan el polímero superficial; esta degradación fotoquímica hace que la superficie brillante del epoxi se calee con rapidez y se convierta en una capa opaca, polvorienta y sin función protectora. Por eso los recubrimientos epoxi no deben usarse como capa de acabado en exteriores y siempre deben cubrirse con un acabado de poliuretano alifático o acrílico estable a los rayos UV.
Propiedades técnicas clave
Los epoxi están diseñados específicamente para entornos de alto esfuerzo, en los que el desgaste físico y el contacto químico son inevitables.
- Resistencia química y a la corrosión extraordinarias — la red polimérica muy densa resiste el ataque de ácidos, álcalis, solventes alifáticos, combustibles de aviación y agua de mar de alta salinidad.
- Adhesión sobresaliente al sustrato — los grupos hidroxilo polares forman enlaces físicos y químicos extremadamente fuertes con el acero, el aluminio, el concreto y la fibra de vidrio.
- Contracción de película extremadamente baja — a diferencia de los poliésteres, los epoxi no liberan subproductos volátiles durante el curado, lo que da una contracción mínima y una estabilidad dimensional excepcional.
- Alta dureza y resistencia a la abrasión — la estructura termoendurecible tenaz soporta el tráfico intenso de montacargas, el impacto mecánico y las cargas estructurales.
- Mala resistencia a la intemperie por los UV — sufre un amarilleamiento y un caleo rápidos bajo el sol, por lo que exige capas de acabado protectoras en las aplicaciones de exterior.
Aplicaciones típicas
Por su alto blindaje químico y su fuerza adhesiva, los epoxi se especifican en los sistemas de primarios submarinos, de pisos industriales y aeroespaciales.
- Recubrimientos de pisos industriales de alto espesor para bodegas, salas limpias y hangares de aeronaves
- Primarios anticorrosivos para buques, plataformas petroleras marinas y acero estructural de puentes; vea nuestra guía relacionada sobre la química de los primarios de fosfato de zinc, una alternativa de inhibición activa que no es epoxi
- Recubrimientos internos de protección para tanques de almacenamiento de combustible, reactores químicos y tuberías de aguas residuales
- Adhesivos estructurales de alta resistencia, resinas de laminación de materiales compuestos y compuestos de encapsulado electrónico
- Primarios automotrices resistentes a la corrosión y de alta adhesión (recubrimientos electroforéticos o e-coats)
En todas estas aplicaciones el compromiso es el mismo: el epoxi compra tenacidad química y mecánica a costa de la vida útil en exteriores frente a los UV, y por eso casi nunca se especifica como capa de acabado exterior independiente.
6. Resinas de poliuretano: poliadición de isocianatos y personalización de la red
Las resinas de poliuretano (PU) son polímeros de alto desempeño que se forman por reacciones de poliadición que crean enlaces uretano a lo largo del esqueleto del polímero, y representan la cumbre absoluta de la ingeniería a la medida en la industria de los recubrimientos. Al combinar distintas clases de diisocianatos con polioles de poliéster, de poliéter o acrílicos, los químicos pueden personalizar la película curada para que presente cualquier estado físico: desde selladores elastoméricos blandos y ultraflexibles hasta barnices industriales transparentes duros como el vidrio y resistentes al impacto. Esta flexibilidad de diseño inigualable, junto con una resistencia sobresaliente a la abrasión y a los productos químicos, hace de los poliuretanos la opción preferida para los acabados industriales de calidad superior.
Cómo se fabrican las resinas de poliuretano
Los poliuretanos se sintetizan por una reacción catalítica de poliadición entre compuestos orgánicos que contienen grupos reactivos de diisocianato y polímeros que contienen varios grupos funcionales hidroxilo (polioles). La reacción avanza con rapidez a temperatura ambiente sin liberar subproductos volátiles, y usa catalizadores como el dilaurato de dibutilestaño para controlar la cinética de la polimerización. Los poliuretanos al agua avanzados, conocidos como dispersiones de poliuretano (PUD), se fabrican dispersando en agua, bajo alta cizalla, prepolímeros de poliuretano ya reaccionados y modificados con grupos iónicos, y dan sistemas de bajo COV con propiedades de película excepcionales.
Química aromática (TDI/MDI) frente a química alifática (HDI/IPDI)
La elección del monómero de diisocianato es el factor más crítico para determinar la estabilidad UV y el perfil químico del sistema de poliuretano.
- Diisocianatos aromáticos (TDI, MDI) — contienen estructuras de anillo de benceno que reaccionan con rapidez y son muy económicas, y dan una resistencia mecánica y química excepcionales. Sin embargo, estas estructuras aromáticas absorben la radiación UV y se oxidan hasta formar estructuras quinoides conjugadas de color amarillo, lo que limita su uso a los recubrimientos de interior, los selladores, las espumas y los primarios submarinos.
- Diisocianatos alifáticos (HDI, IPDI) — se sintetizan con esqueletos de hidrocarburos lineales o cíclicos que no absorben la radiación UV solar. Estos sistemas son muy estables bajo el sol y se especifican de forma exclusiva para las capas de acabado de exterior de calidad superior, los barnices automotrices y los acabados aeroespaciales.
Poliadición bicomponente (2K) frente a curado por humedad monocomponente (1K)
Los sistemas de poliuretano se formulan como redes reactivas bicomponentes (2K) o como recubrimientos monocomponentes (1K) de curado por humedad, según los distintos requisitos de aplicación industrial.
Sistemas de poliadición 2K: el poliol con funcionalidad hidroxilo (parte A) y el entrecruzante poliisocianato (parte B) se mantienen separados y se mezclan justo antes de la aplicación. Una vez mezclado, el sistema tiene una «vida útil de la mezcla» (pot life) finita, durante la cual los grupos isocianato se adicionan a los grupos hidroxilo y generan una red entrecruzada muy densa que ofrece la máxima resistencia química y a la abrasión.
Sistemas 1K de curado por humedad: contienen prepolímeros reactivos terminados en isocianato que permanecen estables en envases sellados. Al aplicarse, los grupos isocianato reaccionan con la humedad atmosférica ambiental y forman intermediarios inestables de ácido carbámico, que se descarboxilan con rapidez, liberan dióxido de carbono gaseoso y dan grupos amina primarios; estas aminas generadas reaccionan después con los isocianatos restantes y entrecruzan la película.
Propiedades técnicas clave
Los poliuretanos se caracterizan por su notable tenacidad, que combina la dureza superficial con una profunda elasticidad mecánica.
- Resistencia excepcional a la abrasión y al rayado — los enlaces uretano tenaces y flexibles absorben la energía mecánica y resisten los rayones, los impactos y el desgaste físico intenso.
- Flexibilidad muy ajustable — pueden diseñarse como barnices transparentes rígidos y brillantes o como membranas impermeables muy elásticas que se estiran sobre las fisuras del concreto.
- Estabilidad sobresaliente a la intemperie y a los UV (grados alifáticos) — resiste la radiación solar y conserva un brillo y un color impecables durante décadas de exposición exterior.
- Adhesión excelente y versátil — se une con fuerza a los plásticos, la madera, el concreto, las fibras compuestas y los metales con primario.
- Sensibilidad estricta a la humedad — los isocianatos sin curar reaccionan con agresividad con el agua y generan burbujas de dióxido de carbono que causan ampollas y poros si se aplican con humedad alta.
Aplicaciones típicas
Por su calidad visual y su durabilidad superiores, los poliuretanos son el estándar en las aplicaciones industriales y de consumo de alta exposición.
- Barnices transparentes automotrices de fábrica (OEM) y capas de acabado de repintado de alta durabilidad
- Acabados protectores exteriores para aeronaves y para el sector aeroespacial
- Acabados para madera de calidad superior, para pisos de madera dura de alto desgaste y cubiertas marinas exteriores
- Membranas impermeables elastoméricas y selladores industriales de juntas
- Recubrimientos para pisos industriales de alto desgaste y capas de acabado para acero estructural de trabajo pesado
Como los poliuretanos alifáticos reúnen a la vez tenacidad mecánica y estabilidad UV, con frecuencia son la capa de acabado que se aplica sobre un primario epoxi y no un sustituto de este; vea nuestra comparación directa entre poliuretano y epoxi para saber cómo se combinan ambos en la práctica.
7. Desempeño interfacial y matriz de selección según la aplicación
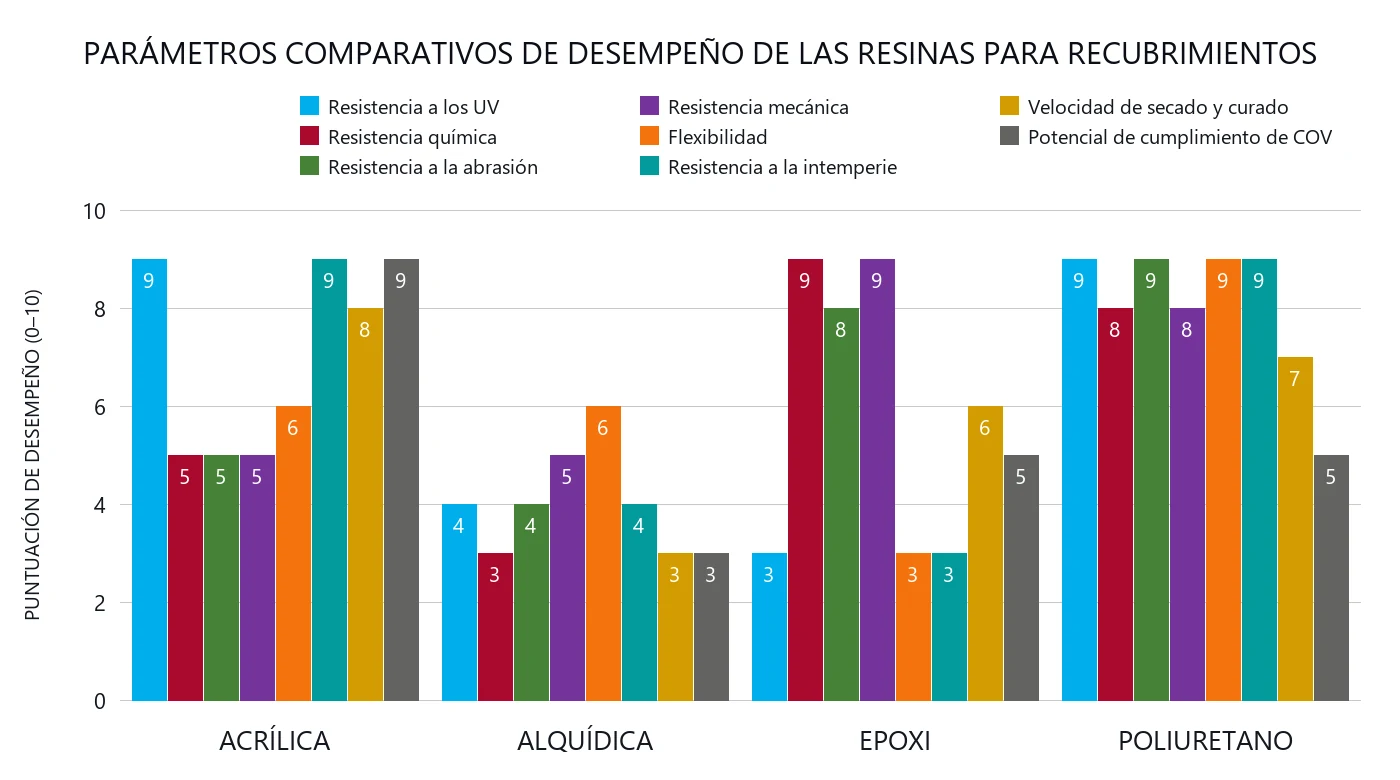
Para diseñar un producto de recubrimiento o de material compuesto exitoso, el formulador debe comparar las propiedades físicas y químicas fundamentales de estas cuatro familias de resinas. Cada química presenta un conjunto distinto de compromisos que afectan de forma directa el desempeño de la película, la complejidad del proceso y la vida útil del producto. Los datos comparativos siguientes muestran las diferencias funcionales reales que importan en la ingeniería y en el diseño inicial del producto.
| Parámetro de desempeño | Resinas acrílicas | Resinas alquídicas | Resinas epoxi | Resinas de poliuretano |
|---|---|---|---|---|
| Química de curado principal | Secado físico (TPA) o entrecruzamiento (TSA) | Autooxidación oxidativa a temperatura ambiente | Adición nucleofílica amina-epóxido | Poliadición isocianato-poliol |
| Resistencia a los UV y a la intemperie | Sobresaliente (no amarillea) | De moderada a pobre (amarillea en exteriores) | Extremadamente pobre (caleo rápido bajo UV) | Excelente (alifáticos) / Pobre (aromáticos) |
| Resistencia química y a solventes | Moderada (soluble en solventes polares) | Limitada (vulnerable a álcalis y ácidos) | Excepcional (resiste ácidos, álcalis y solventes) | De muy buena a excelente (alta resistencia) |
| Durabilidad mecánica y a la abrasión | Moderada (propensa al rayado) | Moderada (película blanda y flexible) | Muy alta (superficie rígida y dura) | Superior (tenacidad elastomérica muy flexible) |
| Perfiles de adhesión al sustrato | Buena (concreto, mampostería, metal con primario) | Excelente (humectación excepcional de madera y acero) | Extraordinaria (enlace químico muy fuerte) | Fuerte (adhesión versátil sobre distintos sustratos) |
| Alineación ambiental y de COV | Sobresaliente (estándares de emulsión al agua) | Tradicionalmente alto en COV (portadores solventes) | COV medios (opciones de altos sólidos o sin solventes) | Variable (las PUD dan bajo COV; los 2K son ricos en solvente) |
8. Consideraciones operativas y económicas para empresas emergentes del sector químico
Para las empresas químicas emergentes y los emprendedores de la manufactura, la selección de la resina es una decisión crítica que rige de forma directa el diseño de la fábrica, la seguridad de la producción y la rentabilidad de la empresa. Montar una línea de producción de emulsiones acrílicas al agua introduce una complejidad regulatoria y una inversión de capital mínimas, porque implica sobre todo mezclado de baja cizalla, filtración de agua y ninguna infraestructura a prueba de explosión. En cambio, fabricar alquídicas, epoxi o poliuretanos a base de solvente, o manejar diisocianatos reactivos, exige un estricto cumplimiento de las normas eléctricas para áreas peligrosas, una ventilación avanzada y un equipo de protección personal robusto para mitigar los riesgos de exposición química.
Desde el punto de vista económico, los costos de las materias primas fluctúan de forma notable entre estas familias de resinas. Mientras que las alquídicas básicas de aceite largo y las emulsiones vinil-acrílicas ofrecen precios muy competitivos y de alto volumen, ideales para entrar en los mercados decorativos sensibles al costo, los poliuretanos alifáticos especiales y los epoxi novolac son componentes químicos de gama alta. Las empresas emergentes deben equilibrar con cuidado la relación costo-desempeño de sus formulaciones (una disciplina que tratamos con más profundidad en nuestro análisis del costo de formulación frente al precio de mercado), ya que especificar en exceso un poliuretano de alto desempeño para un simple recubrimiento de pared interior destruirá la competitividad en el mercado, mientras que especificar de menos una resina acrílica para un entorno marino mar adentro causará fallas catastróficas en campo y arruinará la reputación de la marca. Los reguladores también influyen en este cálculo: el contenido de COV de los recubrimientos de consumo e industriales tiene un tope en marcos como las normas nacionales de emisión de COV de la EPA, que empujan con el tiempo las líneas de alquídicas y epoxi a base de solvente hacia la reformulación al agua o de altos sólidos.
9. Errores de ingeniería frecuentes en la selección comercial de resinas
En el desarrollo comercial de productos, los fabricantes en etapas iniciales cometen con frecuencia errores sistemáticos y muy costosos durante la selección de la resina; varios de los más comunes están catalogados en nuestra guía más amplia sobre los errores de formulación peligrosos. Uno de los errores más habituales es aplicar un epoxi estándar a base de bisfenol A como recubrimiento de piso industrial exterior o como capa de acabado de acero estructural, sin tener en cuenta su extrema vulnerabilidad a los UV. En cuestión de meses, el epoxi sufre una fotodegradación rápida, con un caleo profundo de la superficie, una pérdida severa de brillo y microfisuras que dejan el sustrato totalmente desprotegido; este error se resuelve con facilidad aplicando el epoxi estrictamente como primario adhesivo y cubriéndolo con un acabado de poliuretano alifático estable a los rayos UV.
Otro error de ingeniería frecuente es no tener en cuenta la extrema sensibilidad a la humedad de los isocianatos de los poliuretanos bicomponentes durante la aplicación en obra. Si un recubrimiento de poliuretano 2K se aplica sobre concreto con una alta transmisión de vapor de humedad, o con una humedad ambiente alta, los grupos isocianato reaccionan con agresividad con las moléculas de agua en lugar de con el poliol. Esta reacción competidora descarboxila el isocianato y libera dióxido de carbono gaseoso, lo que genera burbujas microscópicas que se manifiestan como ampollamiento severo de la película seca, poros y pérdida total de adhesión; siempre deben aplicarse primarios epoxi de barrera física contra la humedad para sellar los sustratos húmedos antes de aplicar la capa de acabado de poliuretano.
10. Por qué importa el apoyo profesional en la selección y formulación de resinas para pinturas
Desarrollar un producto químico listo para el mercado es un proceso de ingeniería disciplinado que exige tender un puente entre la química de polímeros de laboratorio y la fabricación industrial a gran escala. Elegir la familia de resina equivocada, calcular mal la estequiometría del entrecruzamiento o usar agentes humectantes incompatibles puede causar separación de fases, un curado incompleto y fallas catastróficas del producto en campo. Asociarse con un equipo de consultoría química dedicado asegura que su formulación sea químicamente estable, cumpla la normativa ambiental y esté optimizada en lo económico para la producción comercial de alto volumen.
Optimice su formulación de resinas con una consultoría experta
Alinee la selección de sus polímeros, calcule la estequiometría con precisión, diseñe recubrimientos al agua de bajo COV, optimice los ciclos de mezclado por lote y resuelva los desafíos de intemperización en exteriores con la orientación directa del consultor industrial principal Absar Khan.
Correo: consulting@globalformulation.com
Teléfono: +91 9819548320 +91 8169102990
11. Preguntas frecuentes (FAQ)
P1: ¿Qué resina es la mejor para los recubrimientos de exterior?
R1: Las resinas acrílicas y las de poliuretano alifático ofrecen la mejor resistencia a largo plazo a los rayos UV y a la intemperie en exteriores. Los poliuretanos alifáticos aportan una durabilidad mecánica y una resistencia química superiores junto con la estabilidad UV, mientras que las emulsiones acrílicas son muy económicas y muy permeables al vapor de agua («transpirables»).
P2: ¿Es el epoxi más resistente que el PU?
R2: El epoxi tiene mayor resistencia a la compresión, mayor rigidez y mayor resistencia química, mientras que el poliuretano (PU) ofrece mayor resistencia al impacto y a la abrasión y mayor flexibilidad. La elección entre ambos depende de si la aplicación exige una alta resistencia rígida (epoxi) o una durabilidad dinámica frente al impacto y a la dilatación física (PU).
P3: ¿Por qué no se usan los epoxi como capa de acabado en exteriores?
R3: Las resinas epoxi contienen enlaces éter aromáticos derivados del bisfenol A, cuyos anillos aromáticos absorben la radiación UV. Esa energía desencadena reacciones de fotooxidación que degradan el esqueleto del polímero y provocan una rápida pérdida de brillo, decoloración, caleo superficial y, al final, el deterioro de la película, salvo que la proteja un acabado estable a los rayos UV.
P4: ¿Están quedando obsoletas las pinturas alquídicas?
R4: Las alquídicas tradicionales pierden terreno en los mercados muy regulados por su alto contenido de COV (compuestos orgánicos volátiles), asociado con los solventes portadores. Sin embargo, las alquídicas al agua de origen biológico y las emulsiones alquídicas modificadas ganan popularidad y mantienen vigente esta química de poliéster económica y de alta adhesión en los recubrimientos decorativos y para madera modernos.
P5: ¿Qué resina cumple mejor la normativa ambiental?
R5: Las emulsiones acrílicas al agua y las dispersiones de poliuretano (PUD) tienen los niveles más bajos de COV y los mejores perfiles ambientales. Estos sistemas usan agua como fase portadora principal, eliminan los contaminantes atmosféricos peligrosos (HAP) y cumplen límites de COV estrictos, como los de la EPA de Estados Unidos y los de la Directiva europea 2004/42/CE.
P6: ¿Cuál es la diferencia entre los recubrimientos de poliuretano 1K y 2K?
R6: Los poliuretanos bicomponentes (2K) se suministran como un poliol con funcionalidad hidroxilo y un entrecruzante poliisocianato por separado, que se mezclan justo antes de la aplicación y forman la red más densa y de mayor resistencia química, pero con una vida útil de la mezcla limitada. Los poliuretanos monocomponentes (1K) de curado por humedad contienen prepolímeros terminados en isocianato que se mantienen estables en un envase sellado y curan solo al contacto con la humedad ambiental, a cambio de una densidad final de película algo menor y de un manejo más sencillo en un solo envase.
Sobre el especialista
Absar Khan es un consultor industrial sénior con experiencia multidisciplinaria en fabricación farmacéutica, cosméticos y cuidado personal, productos químicos para el hogar y el sector institucional, aerosoles, lubricantes e ingeniería de procesos avanzada. Su trabajo integra múltiples dominios científicos y de ingeniería, entre ellos la química de formulación, el diseño de instalaciones conformes con las BPM, la ciencia de la validación, los sistemas de calidad, el cumplimiento normativo y la optimización de la fabricación a gran escala.
Perfil en LinkedIn: Conecte con Absar Khan en LinkedIn
Explore más análisis profesionales
Profundice su comprensión de la química de polímeros, la ciencia de los recubrimientos y el escalamiento industrial con nuestros recursos elaborados por expertos. Nuestro blog técnico ofrece ideas clave para que las empresas químicas emergentes y los fabricantes consolidados optimicen sus procesos y cumplan las normas internacionales:
- Componentes de una pintura: PVC, resinas y formulación Leer artículo
- Cómo formular pinturas: guía completa para fabricantes Leer artículo
- Control de emisiones de COV en la industria química Leer artículo
- Escalamiento de procesos químicos: guía técnica Leer artículo
- Dispersión de pigmentos en pinturas: el papel de los dispersantes Leer artículo (en inglés)
- Fabricación por contrato: cómo lanzar un producto sin tener fábrica propia Leer artículo
- Revolución de la química verde: productos químicos ecológicos Leer artículo
- Consultor de desarrollo de productos: cómo elegir uno Leer artículo