Formulación de desengrasantes industriales: la guía completa
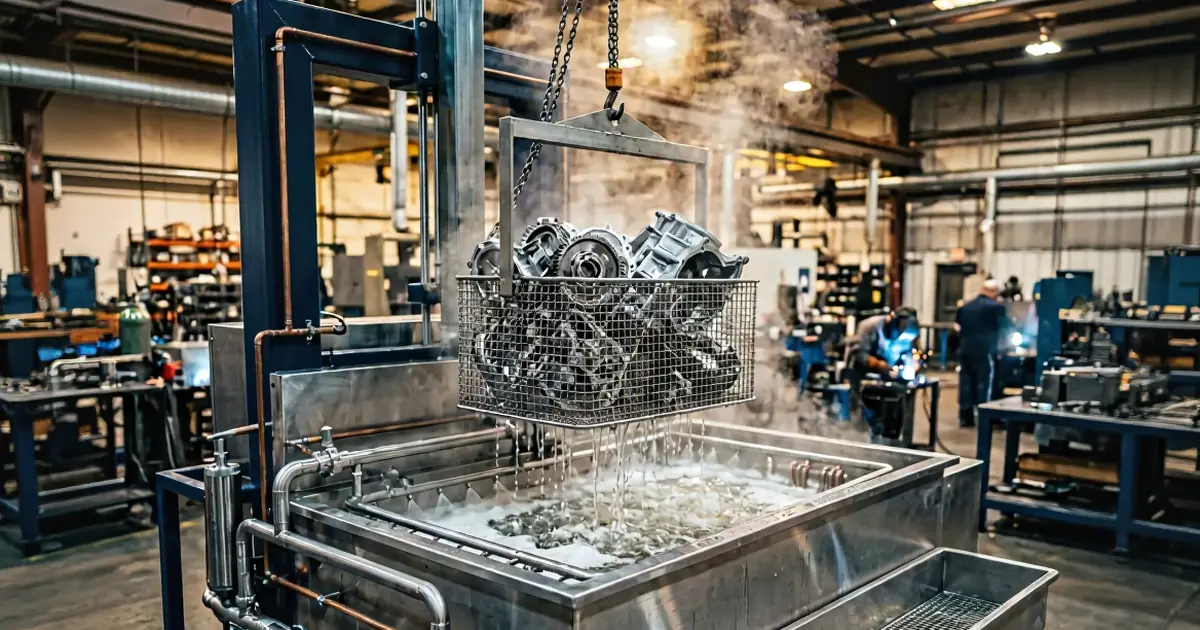
La formulación de desengrasantes industriales es una de las disciplinas de mayor peso comercial dentro del sector de los limpiadores domésticos e industriales. Sustenta la manufactura en los sectores automotriz, aeroespacial, electrónico, de procesamiento de alimentos, de fabricación de metales y de ingeniería de mantenimiento. Un desengrasante industrial bien especificado elimina aceites minerales, lubricantes sintéticos, compuestos de estampado y embutición y suciedades biológicas de piezas metálicas, plásticas y de materiales compuestos. Así prepara las superficies para el pintado, la unión adhesiva, la galvanoplastia, el tratamiento térmico o el uso directo. Elegir entre arquitecturas con solvente (disolvente en España) y acuosas implica equilibrar eficacia de limpieza, compatibilidad con el sustrato, método de aplicación, cumplimiento normativo y costo total. Esta guía examina esas compensaciones, y los productos químicos desengrasantes que hay detrás de ellas, con todo el rigor técnico.
Qué es el desengrase industrial y por qué importa en la manufactura
El desengrase industrial es el proceso de eliminar aceites, grasas, ceras, lubricantes y las suciedades particuladas asociadas de superficies sólidas para alcanzar un nivel de limpieza definido antes del procesamiento posterior. En los entornos de manufactura, los lubricantes aplicados durante las operaciones de mecanizado, estampado, embutición y conformado dejan películas residuales en la superficie de las piezas, que deben eliminarse antes del recubrimiento, la unión adhesiva, la soldadura, el tratamiento térmico o el ensamblaje. En la ingeniería de mantenimiento, los productos de degradación del lubricante, los depósitos carbonosos y la contaminación de proceso que se acumulan se limpian de los componentes de los equipos para restaurar su funcionamiento o permitir su inspección. Los procesadores de alimentos y bebidas retiran de las superficies de los equipos de producción las grasas animales, los aceites vegetales y los residuos de proceso para cumplir las normas de higiene.
Las consecuencias de un desengrase inadecuado son directas y costosas. Incluyen la falla de adhesión de la pintura sobre películas residuales de aceite, la falla de las uniones adhesivas en interfaces contaminadas, los defectos de electrodeposición por residuos de surfactantes (tensoactivos en México, tensioactivos en España) y las no conformidades de inocuidad alimentaria. El mercado mundial de productos químicos de limpieza industrial se mide en miles de millones de dólares al año. Su crecimiento lo impulsa en buena parte la transición de la tecnología de desengrasantes con solvente a la acuosa, a medida que se endurecen las normas de COV en los principales mercados. Nuestro panorama de la química de los limpiadores domésticos e industriales expone el abanico de productos que rodea a la formulación de desengrasantes. Nuestra guía de formulación de limpiadores y desengrasantes industriales abarca la gama más amplia de limpiadores industriales.
La ciencia del desengrase industrial: mecanismos de interacción entre suciedad y limpiador
Todo desengrase industrial funciona mediante uno o varios de cuatro mecanismos de remoción de suciedad: solubilización, emulsificación, saponificación y desplazamiento. Saber qué mecanismo actúa sobre una suciedad dada es el fundamento de una formulación eficaz de desengrasantes. Un desengrasante que emulsifica con eficiencia el aceite mineral fallará frente a un lubricante de embutición muy saponificable si no contiene química alcalina. A la inversa, un desengrasante saponificante fuertemente alcalino ataca el aluminio y necesita química amortiguadora y de inhibidores para ser seguro con varios metales. La correspondencia entre el mecanismo de limpieza y la química de la suciedad define tanto la eficacia de limpieza como la compatibilidad con el sustrato.
La solubilización ocurre cuando el solvente y el aceite son químicamente compatibles (lo semejante disuelve a lo semejante) y la suciedad se disuelve directamente en el solvente. Es el mecanismo principal de los desengrasantes con solvente. Los aceites minerales se disuelven en solventes de hidrocarburo, mientras que los ésteres sintéticos polares se disuelven en solventes oxigenados como la acetona, el acetato de etilo y los éteres de propilenglicol. La solubilización suele ser más rápida y completa que la emulsificación, pero el solvente puede imponer restricciones regulatorias o de seguridad.
La emulsificación es el mecanismo principal de los desengrasantes acuosos a base de surfactantes. Las moléculas de surfactante se adsorben en la interfaz aceite–agua y reducen la tensión interfacial. Bajo agitación mecánica, la suciedad se dispersa entonces como gotas finas en el agua de lavado y se elimina con el enjuague. Nuestra guía de selección de surfactantes para formulaciones de limpieza compara las clases de surfactantes que se usan.
La saponificación es la hidrólisis alcalina de los enlaces éster de las suciedades grasas (aceites vegetales, grasas animales y algunos lubricantes de éster sintético) a jabones solubles en agua y glicerina. Los desengrasantes fuertemente alcalinos saponifican las suciedades grasas sin necesitar surfactante. El desplazamiento es un mecanismo impulsado por la energía superficial. El fluido de limpieza moja el sustrato de forma preferente y desprende la suciedad, porque tiene menor energía superficial que la suciedad y mayor afinidad por la superficie. Es el mecanismo principal de los fluidos preventivos de corrosión que desplazan el agua y también interviene en algunos desengrasantes.

Tipos de desengrasantes industriales: sistemas con solvente, acuosos y de trabajo pesado
Los desengrasantes industriales se clasifican según dos ejes principales: el sistema portador (con solvente o acuoso) y el formato de aplicación (baño de inmersión, aspersión, ultrasonido, desengrase por vapor, aplicación con paño). Los desengrasantes acuosos se clasifican además por su pH, que fija la química de limpieza y la compatibilidad con el sustrato. Los desengrasantes alcalinos operan a pH 9–14 y los neutros a pH 6–9. Los productos ácidos, con pH 1–6, atacan las incrustaciones y los depósitos minerales y no el aceite. Cada combinación de portador y pH da un conjunto distinto de desempeño de limpieza, compatibilidad con el sustrato, perfil regulatorio y requisitos de equipos. Los desengrasantes de trabajo pesado se sitúan en el extremo fuertemente alcalino o de alta solvencia de este intervalo y se diseñan para suciedades gruesas, horneadas o carbonizadas.
| Tipo de desengrasante | Química / portador | Mecanismo de limpieza principal | Aplicaciones típicas | Limitación clave |
|---|---|---|---|---|
| Desengrasante con solvente de hidrocarburo | Aguarrás mineral, nafta, fracciones de queroseno | Solubilización | Limpieza de piezas mecanizadas pesadas, mantenimiento, tanque abierto | Inflamabilidad; emisiones de COV; evaporación lenta de los grados más pesados |
| Desengrasante con solvente clorado | Percloroetileno, tricloroetileno (uso heredado) | Solubilización (fase de vapor o inmersión) | Limpieza de precisión, desengrase por vapor de componentes metálicos | Muy restringido por REACH y la EPA; peligro laboral y ambiental |
| Desengrasante con solvente oxigenado | Acetona, IPA, éteres de propilenglicol, ésteres dibásicos | Solubilización de suciedades polares | Limpieza de electrónica, remoción de residuos de resina y de fundente | Inflamabilidad (cetonas, alcoholes); restricciones regulatorias para algunos éteres de glicol |
| Desengrasante con solvente de origen biológico | Soyato de metilo, d-limoneno, ésteres metílicos de ácidos grasos | Solubilización + emulsificación parcial | Mantenimiento, residuos de pintura y de adhesivo, sitios sensibles desde el punto de vista ambiental | Más lento que los clorados; el d-limoneno causa sensibilización cutánea en algunas formulaciones |
| Desengrasante acuoso alcalino | Coadyuvantes de NaOH/KOH, carbonato de sodio, fosfatos; surfactantes en agua | Saponificación + emulsificación | Limpieza de acero y metales ferrosos, cabina de aspersión, inmersión, limpieza in situ (CIP) | Ataca el aluminio y el zinc a pH alto; requiere enjuague y secado |
| Desengrasante acuoso neutro | Surfactantes no iónicos/anfóteros, coadyuvantes suaves; pH 6–9 | Emulsificación + desplazamiento | Ensambles multimetal, aleaciones sensibles, limpieza de precisión | Menor eficacia que el alcalino en suciedades pesadas; acción más lenta |
| Desengrasante en emulsión de solvente en agua | Solvente de hidrocarburo o de éter de glicol disperso en agua con surfactante | Solubilización + emulsificación | MRO de uso general (mantenimiento, reparación y operaciones), ingeniería de mantenimiento, taller mecánico | Contenido de COV del componente solvente; manejo de la estabilidad de la emulsión |
Propiedades de desempeño y especificaciones clave en la formulación de desengrasantes industriales
Especificar un desengrasante industrial exige evaluar un conjunto definido de propiedades de desempeño que, en conjunto, caracterizan su idoneidad para una aplicación de limpieza dada. Ningún parámetro define por sí solo el desempeño. Un desengrasante con una velocidad de remoción sobresaliente sobre aceite mineral puede fallar con suciedades de éster sintético. Otro puede eliminar con eficiencia la suciedad objetivo pero dejar un residuo de surfactante que perjudica la adhesión del recubrimiento posterior. Las propiedades críticas, sus métodos de ensayo y su significado práctico para el formulador y el usuario final se presentan en la tabla siguiente.
| Propiedad | Método de ensayo / norma | Significado práctico |
|---|---|---|
| Velocidad de remoción de suciedad / eficiencia de limpieza | ASTM G122 (eficacia de limpieza); residuo gravimétrico; ensayo en panel de proceso | Medida principal del desempeño: cuánta suciedad se elimina por unidad de tiempo y de concentración |
| Limpieza hasta la ausencia de rotura de película de agua | Ensayo de rotura de película de agua (water-break) ASTM F22; medición del ángulo de contacto | Aprobado o no aprobado en aplicaciones de recubrimiento y unión: confirma una superficie libre de aceite |
| Compatibilidad con los metales (inhibición de la corrosión) | Niebla salina ASTM B117 sobre el sustrato limpiado; ensayo de corrosión por inmersión; oxidación instantánea (flash rust) visual | Crítica en los metales ferrosos: confirma que no hay oxidación instantánea tras la limpieza acuosa |
| Características de la espuma | DIN 53902; ensayo de espuma de Ross-Miles; ensayo de cabina de aspersión específico del proceso | Determina la idoneidad para sistemas de aspersión de alta agitación; el exceso de espuma causa ineficiencia mecánica |
| Estabilidad en agua dura | Adición de iones de calcio y magnesio a la formulación; ensayo visual de estabilidad | Confirma que no hay precipitación ni pérdida de desempeño en entornos de agua de proceso dura |
| Separación de aceite / rechazo del aceite ajeno | Ensayo de tolerancia al aceite de turbina; evaluación visual de la separación | Crítica para la vida útil del baño de inmersión: rechaza el aceite hidráulico y el aceite ajeno (tramp oil) en lugar de incorporarlos |
| Estabilidad biológica / desempeño del biocida | Ensayo de desafío de la ISO 11930 (adaptado); recuento bacteriano en el baño diluido | Los baños de desengrasante acuoso en sistemas de recirculación son susceptibles al crecimiento microbiano; debe controlarse |
| Residuo tras la evaporación | Ensayo de residuo por evaporación; detección de residuos por fluorescencia UV | Determina si el residuo seco del desengrasante interfiere con los procesos posteriores, en particular el pintado y la electrónica |
Guía de selección: cómo elegir el desengrasante industrial adecuado para su aplicación
La selección de un desengrasante es una decisión multivariable que abarca el tipo de suciedad, el sustrato, la limpieza exigida, el sistema de aplicación, las restricciones regulatorias y el costo total de propiedad. El primer filtro en cualquier trabajo de limpieza de metales es siempre la suciedad. Los aceites minerales pesados y los depósitos carbonosos responden mejor a la química acuosa alcalina o a la de solventes de hidrocarburo. Los lubricantes de éster sintético y las suciedades polares responden mejor a los solventes oxigenados o a la saponificación fuertemente alcalina. Las suciedades biológicas y los ácidos grasos se prestan a los sistemas enzimáticos o alcalinos. Los residuos de fundente y de ensambles electrónicos necesitan solventes oxigenados o limpiadores acuosos especializados para electrónica.
El segundo filtro es el sustrato. Toda pieza que contenga aluminio, acero recubierto de zinc o metales amarillos, como el latón y el cobre, necesita una química casi neutra, o una química alcalina con inhibidores de metales adecuados. Nuestra guía sobre la limpieza y el tratamiento de sustratos de aluminio (en inglés) cubre el caso más sensible. El tercer filtro es el método de aplicación, junto con la infraestructura regulatoria y de tratamiento de residuos de la instalación.
Para los fabricantes que pasan del desengrase con solvente al acuoso para reducir las emisiones de COV, el riesgo crítico es el desempeño de limpieza. El sistema acuoso debe igualar al solvente que reemplaza y, al mismo tiempo, cumplir los nuevos requisitos de sustrato, de tratamiento de residuos y operativos. Nuestra guía sobre el pH y la química de los productos de limpieza industrial (en inglés) explica la decisión entre alcalino y neutro y su efecto en la compatibilidad con varios metales. La misma transición se compara sistema por sistema en nuestro artículo sobre los desengrasantes industriales con solvente frente a los acuosos (en inglés).

Proceso de fabricación y aplicación de los desengrasantes industriales
Los concentrados de desengrasante acuoso se fabrican con una secuencia de mezclado estándar que respeta las incompatibilidades entre ingredientes y la sensibilidad al calor de los componentes clave. El orden de adición correcto evita la reacción prematura entre los coadyuvantes y los surfactantes. También evita la separación por punto de enturbiamiento de los surfactantes no iónicos y asegura que los inhibidores de corrosión se disuelvan por completo antes de ajustar el pH. Los desengrasantes con solvente son más sencillos de fabricar, como una mezcla de solventes con inhibidores y aditivos de desempeño. En cambio, requieren equipo a prueba de explosión, control de vapores e infraestructura para el manejo de solventes. La planta, las licencias y el abastecimiento de ambas rutas se tratan en nuestra guía sobre la puesta en marcha de una unidad de fabricación de desengrasantes industriales (en inglés).
Del lado del cliente, los desengrasantes acuosos se usan en varios formatos de proceso, cada uno con sus propios requisitos químicos. Los sistemas de cabina de aspersión hacen circular el desengrasante diluido y calentado por conjuntos de boquillas hacia canastillas giratorias de piezas. Necesitan surfactantes de baja espuma y una separación eficaz del aceite para mantener el baño en funcionamiento. Los sistemas de baño de inmersión dan un tiempo de contacto más largo y permiten la agitación ultrasónica. Toleran una espuma moderada, pero necesitan un buen rechazo del aceite ajeno para evitar la recontaminación de las piezas limpias. La aspersión a alta presión (hidrolavadora; hidrolimpiadora en España) usa un desengrasante muy diluido con alto impacto mecánico. Los surfactantes no iónicos de baja espuma son esenciales, y el inhibidor de corrosión evita la oxidación instantánea (flash rust) de las piezas ferrosas antes de que se sequen.
El desengrase por vapor funciona al condensar vapor de solvente limpio sobre piezas más frías (artículo de Wikipedia en inglés, sin versión en español), donde el líquido disuelve la grasa y escurre. Es un método muy eficaz, pero las restricciones sobre los solventes clorados han reducido los solventes disponibles para él. Nuestro artículo sobre la química de las lavadoras industriales de piezas (en inglés) trata cada formato acuoso con más detalle.

Métodos de ensayo y normas del sector para desengrasantes industriales
El desempeño de los desengrasantes industriales se evalúa mediante ensayos de banco de laboratorio, ensayos de simulación de proceso y normas de limpieza específicas de cada aplicación. A diferencia de las categorías con una norma de ensayo dominante, la calificación de un desengrasante suele requerir un programa a medida. Se apoya en varios organismos de normalización (ASTM, ISO, DIN) y en requisitos de proceso propios de los fabricantes de equipos originales (OEM). Los métodos de ensayo más citados se describen a continuación.
El ensayo de rotura de película de agua ASTM F22 es la verificación de limpieza de aprobado o no aprobado más simple y más usada para el metal. El agua aplicada sobre una superficie limpia se extiende de manera uniforme, sin gotas ni roturas, lo que confirma la ausencia de residuos de aceite hidrofóbico. Para una comparación de laboratorio entre agentes de limpieza, la ASTM G122 establece un método con cupones para evaluar la eficacia de los agentes y de los procesos de limpieza. En el sector aeroespacial y de defensa, la ASTM F519 rige el ensayo de fragilización por hidrógeno, crítico para el acero de alta resistencia expuesto a la limpieza ácida.
Los ensayos de espuma DIN 53902 y Ross-Miles caracterizan el volumen y la estabilidad de la espuma y se usan para calificar los grados de baja espuma para aspersión. Nuestra guía de control de espuma trata la química de los antiespumantes que hay detrás de esos grados. Más allá del desempeño de limpieza, el programa Safer Choice de la EPA de EE. UU. (en inglés) y los esquemas de ecoetiqueta de la UE ofrecen marcos para juzgar el perfil ambiental y de seguridad laboral de un desengrasante. En aplicaciones alimentarias y farmacéuticas, las mediciones de COT o de conductividad del agua de enjuague aportan los datos de validación exigidos por los marcos de HACCP y de BPM.

Consideraciones regulatorias y ambientales
El panorama regulatorio de los desengrasantes industriales ha remodelado de raíz el paisaje de productos en las últimas dos décadas e impulsa la transición de todo el sector de la tecnología con solvente a la acuosa. Los principales marcos regulatorios que afectan a la formulación de desengrasantes son los controles de emisiones de COV, las restricciones de sustancias de REACH, la normativa de vertido de aguas residuales y las obligaciones de salud y seguridad de los trabajadores. Entender la interacción entre estos marcos es esencial para los fabricantes que lanzan o reformulan desengrasantes industriales para mercados globales.
En la UE, la Directiva sobre las emisiones industriales (IED, 2010/75/UE) fija límites de emisión de solventes por instalación para los establecimientos que consumen solventes orgánicos por encima de cantidades anuales umbral. Para el formulador, esto crea un incentivo comercial para ofrecer alternativas acuosas de bajo COV o sin COV, porque los clientes necesitan reducir su consumo de solventes por debajo de los umbrales de la IED. En virtud del Reglamento (CE) n.º 1907/2006 (REACH), las restricciones sobre solventes de alta preocupación (N-metil-2-pirrolidona (NMP), dimetilformamida (DMF) y ciertos éteres de glicol) han obligado a reformular las líneas de desengrasantes con solvente. Esas líneas se basaban históricamente en estos solventes polares de alta solvencia. Los solventes clorados, entre ellos el percloroetileno y el tricloroetileno, enfrentan una presión restrictiva similar en REACH y siguen sujetos a las normas NESHAP de la EPA en EE. UU. Para una cartera más amplia de productos de limpieza, nuestra guía sobre las emisiones de COV y la contaminación de los productos industriales cubre el marco regulatorio y ambiental.
Las aguas residuales del desengrase acuoso se rigen por las autorizaciones locales de vertido de efluentes industriales y, en la UE, por la Directiva sobre el tratamiento de las aguas residuales urbanas. Las formulaciones con surfactantes no biodegradables, quelantes poco biodegradables como el EDTA o biocidas pueden necesitar un tratamiento específico antes del vertido. Elegir surfactantes fácilmente biodegradables (sulfonato de alquilbenceno lineal (LAS), etoxilatos de alcoholes grasos) reduce tanto el costo de cumplimiento como el impacto ambiental. La legislación de detergentes de la UE exige que los surfactantes de los detergentes sean biodegradables de forma aerobia última, como explica nuestro artículo sobre la biodegradabilidad de los surfactantes según la OCDE 301 (en inglés). Nuestro repaso de la sinergia de surfactantes en formulaciones de limpieza industrial trata los compromisos de biodegradabilidad en la selección de surfactantes.
Problemas comunes del desengrase industrial y cómo resolverlos
Las fallas del desengrase industrial se manifiestan en patrones característicos que apuntan a causas de raíz específicas en la formulación, en los parámetros del proceso o en las condiciones de aplicación. Reconocer estos patrones y rastrearlos hasta su mecanismo es el primer paso de cualquier acción correctiva. Tratar el síntoma, repitiendo el lavado de las piezas o subiendo la concentración, da una mejora temporal en el mejor de los casos. También puede ocultar una deriva del proceso que volverá a ocurrir.
La recontaminación tras la limpieza significa que las piezas que aprueban el ensayo de rotura de película de agua desarrollan manchas de aceite después de colocarse en bastidores o de transportarse. La causa habitual es un enjuague insuficiente, que deja una película emulsionada de aceite y surfactante que se rompe y se vuelve a depositar al secar. La otra causa es el aceite ajeno que las superficies de las piezas arrastran desde el baño de lavado. Un mejor enjuague y una mejor separación del aceite ajeno son las soluciones basadas en el mecanismo.
La oxidación instantánea (flash rust) de las piezas ferrosas tras la limpieza acuosa se debe a muy poco inhibidor de corrosión o a que las piezas quedan mojadas demasiado tiempo antes del secado. El hierro fundido y los grados de acero reactivos en condiciones húmedas son los de mayor riesgo, por lo que la concentración de inhibidor debe corresponder a la sensibilidad del sustrato y al tiempo de permanencia en húmedo. Las manchas blancas en el aluminio tras una limpieza alcalina suelen indicar que el pH es demasiado alto para la aleación. La solución es un pH más bajo junto con un quelante o un silicato que amortigüe la superficie frente al ataque alcalino. Nuestro recurso de diagnóstico sobre la inestabilidad y la separación de fases de los productos de limpieza trata problemas de estabilidad de formulación relacionados.
Tendencias y perspectivas del desengrase industrial
El mercado de desengrasantes industriales atraviesa tres cambios paralelos que orientan el desarrollo actual de productos. El primero, y el más avanzado, es el paso de la tecnología con solvente a la acuosa, impulsado por normas de COV más estrictas y por el creciente costo de gestionar las emisiones de solventes. Esa transición no está completa, porque la limpieza de mantenimiento pesado y la limpieza de precisión de electrónica todavía necesitan el desempeño de los solventes. Aun así, reformular productos heredados con solvente en alternativas de bajo COV y acuosas es la actividad comercial dominante en el sector.
El segundo cambio apunta a la química biodegradable y de origen biológico. Los solventes de ésteres metílicos de aceites vegetales (soyato de metilo, éster metílico de colza), los desengrasantes de terpenos a base de d-limoneno y los sistemas enzimáticos de fermentación microbiana ganan cuota de mercado. Están reemplazando a los solventes derivados del petróleo en aplicaciones que estos dominaron durante mucho tiempo, y sus perfiles de biodegradabilidad coinciden con las políticas de compras de los grandes fabricantes.
El tercer cambio apunta a la integración de procesos y a los sistemas de circuito cerrado. Los baños de desengrasante funcionan hoy con separación de aceite en línea, monitoreo de la concentración, control de pH y supresión microbiana, como servicios gestionados y no como compras de productos químicos por lotes. Eso favorece a los desengrasantes diseñados para la vida útil del baño, el rechazo del aceite ajeno y la estabilidad biológica por encima de la potencia de limpieza bruta, un objetivo de optimización distinto del de los diseños establecidos. Estas tendencias se exploran con más detalle en nuestra guía sobre el futuro de los productos químicos industriales ecológicos.
Preguntas frecuentes
¿Cuál es la principal diferencia entre los desengrasantes con solvente y los acuosos?
¿Qué metales son sensibles a los desengrasantes alcalinos?
¿Qué surfactantes son los más adecuados para los desengrasantes industriales acuosos?
¿Qué es la saponificación y cómo se relaciona con el desengrase?
¿Cómo compruebo si una superficie desengrasada está lo bastante limpia?
¿Qué normas de COV se aplican a los desengrasantes industriales con solvente en la UE?
¿Qué diferencia a un desengrasante de trabajo pesado de un limpiador y desengrasante de uso general?
¿Necesita orientación experta en formulación de desengrasantes industriales?
Nuestro equipo ofrece consultoría técnica integral: desde el análisis de la suciedad y del sustrato y la selección de surfactantes hasta el desarrollo completo de la formulación, la validación del proceso, el cumplimiento normativo y el soporte de escalamiento.
Solicitar una consultoría gratuita